Составление процесса реализации механической обработки детали "Планка"
Py =10ЧCpЧtxЧsyЧvnЧKp ,
где: постоянная Cp =243, показатели степеней x=0,9 y=0,6 n= -0,3; поправочный коэффициент Kp =KмpЧKjpЧKgpЧKlpЧKrp =1.
На предшествующей операции (предварительном точении) заготовка обработана с допуском по IT10, т.е. возможно колебание припуска на величину 1/2*(IT10+IT8), что для диаметра 100,4 мм составит 0,5*(0,14+0,054) = 0,097 мм, а колебание глубины резания составит:
tmin= Zmin=0,3 мм ;
tmax=Zmin+0,097=0,3+0,097=0,397 мм;
Py max= 2,43Ч0,60,9Ч0,090,6Ч191-0,3Ч1= 0,099 кН;
Py min= 2,43Ч0,20,9Ч0,090,6Ч191-0,3Ч1= 0,053 кН.
Колебание обрабатываемого размера вследствие упругих деформаций:
Dy=WmaxЧ(Py max-Py min )= 27,274*(0,099-0,053) = 1,255 мкм
3. Определим погрешность, вызванную геометрическими неточностями станка SDст.

где С - допустимое отклонение от параллельности оси шпинделя направляющим станины в плоскости выдерживаемого размера на длине L;
l - длина обрабатываемой поверхности.
Для токарных станков повышенной точности при наибольшем диаметре обрабатываемой поверхности до 400 мм С = 8 мкм на длине L = 300 мм.
При длине обработки l =15 мм:
 = (8/300)*15 = 0,4 мкм.
4. В предположении, что настройка резца на выполняемый размер производится с учетом дискретного перемещения инструмента шаговым двигателем, то примем метод регулирования положения вершины резца с контролем положения резца с помощью стрелочного индикатора с ценой деления 0,01 мм, определим погрешность настройки в соответствии с формулой:
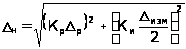 ,
где Dр - погрешность регулирования положения резца;
Dизм - погрешность измерения размера детали;
кр=1,73 и ки=1,0 - коэффициенты, учитывающие отклонения величин Dр и Dизм от нормального закона распределения.
Для заданных условий обработки:
Dр=10 мкм и Dизм=13 мкм при измерении IT8 мм. Тогда погрешность настройки
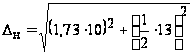 = 18,48 мкм.
5. Определим температурные деформации технологической системы, приняв их равными 15 % от суммы остальных погрешностей:
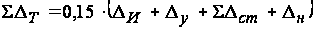 = 0,15*(3,052+1,255+0,4+18,48) =
= 3,478 мкм
6. Определим суммарную погрешность обработки:
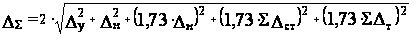 =
38,9953 мкм.
DS не превышает заданную величину допуска (Td=54 мкм), поэтому возможна обработка без брака.
11. Общая оценка детали
Размерная цепь – это замкнутый контур, образованный тремя или более размерами, непосредственно участвующими в решении задачи обеспечения точности замыкающего звена.
Технологические размеры цепи рассчитываются чаще всего методом полной взаимозаменяемости.
В размерной цепи замыкающим звеном является технологические требования на обеспечение работоспособности узла. Чаще всего замыкающим звеном в технологической размерной цепи является то, которое получается как результат выполнения всех остальных.
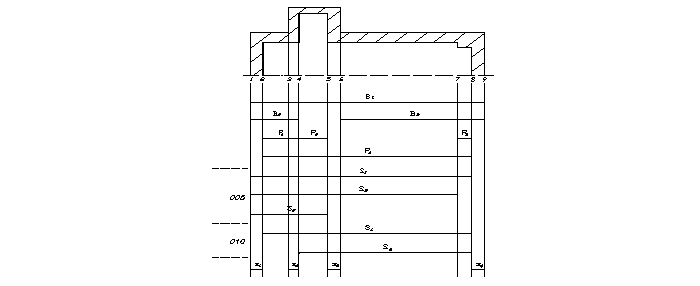
Схематическое представление технологического процесса обработки детали:
Совмещенный граф:
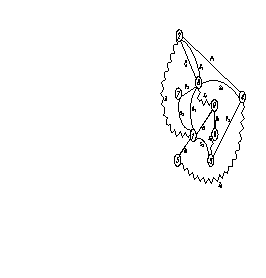
Первая размерная цепь:
S4 = Р6
S4 = 140-0,25
Вторая размерная цепь:
S5 = S4 – Р1 = 140 - 110 = 30
TS5 = TР1 – TS4 = {Ужесточаем допуск на размер S4 = 140-0,084} = 0.21 - 0,084 = 0,126, S5 = 110±0.063
Третья размерная цепь:
S3min = Р1max + Р2max +Z1min = 110,21 + 5,21 + 0.4 = 115,82
S3max
= S3min
+ TS3
= 15,82+1 = 16,82, S3
= 16
Z1
= 1
Четвертая размерная цепь:
S1 = Z1 + Р6 = 1 + 40 = 41
TS1 = TZ1 – TP6 = 0.84 - 0,25 = 0,59, S1 = 141±0.295
Пятая размерная цепь:
S2 = S1 - Р3 = 41- 10 = 31
TS2 = TP3 – TS1 = {Ужесточаем допуск на размер S1: S1 = 41±0.05} = 0.13 - 0,1 = 0,03, S2 = 31±0.015
Шестая размерная цепь:
B1min = Z4min + S1max = 41.05 + 0.4 = 41.45
B1max
= B1min
+ TB1
= 41.45+1.6 = 43.05, B1
= 143
Z4
= 1
Седьмая размерная цепь:
B2max = S3min - Z2min –P2max = 16.82 – 0.4 – 5 = 11.42
B2min = B2max – TB2 = 11.42-0.84 = 10.58, B2 = 111±0.42
Z2
= 1
Восьмая размерная цепь:
B3max = B1min – S3max –Z3min = 43.45 - 17.82 – 0.4 = 25.23
B3min
= B3max
– TB3
= 25.23-1.4 = 23.83, B3
= 124
Z3
= 2
12. Составление основных режимов работы
Методика назначения режимов резания для различных методов обработки подробно изложена в справочной литературе [2]. При этом наиболее выгодным считаются такие режимы резания, которые обеспечивают наименьшую себестоимость механической обработки при удовлетворении всех требований к качеству продукции и производительности обработки.
В общем случае необходимо соблюдать определенную последовательность назначения режимов резания t S V n, которая включает:
1) выбор глубины резания t (мм) по условию удаления припуска под обработку за 1 рабочий ход, по зависимости от требования точности и шероховатости, предъявляемых к обрабатываемой поверхности;
2) подачу при черновой обработке выбирают максимально возможную с учетом следующих ограничений: прочность механизмов привода и подачи станка; прочность инструмента и заготовки; жесткости и прочности технологической системы. Мощность станка не ограничивает подачу, при недостатке мощности в большинстве случаев следует снижать не подачу, а скорость;
3) определение скорости резания V (м/мин), с учетом возможных t, S, свойств обрабатываемого материала и режущего, геометрии и стойкости инструмента;
4) определение частоты вращения n (мин-1) по формуле:

Точить наружную ступень получисто, выдерживая размеры диам. 100-0,22; 52+-0,1
Расчет режимов резания для наружного продольного точения
Исходные данные для расчетов:
- материал обрабатываемой заготовки -сталь
- предел прочности обрабатываемого материала - sв =550, МПа.
- материал режущей части инструмента - твердый сплав
- обрабатываемый диаметр, D =100 мм
- длина обработки, L = 10 мм
Выбираем глубину резания в зависимости от стадии обработки поверхности (черновая, предварительная, чистовая), t =0,5 мм [1, стр. 266]
Выбираем рабочую подачу в зависимости от глубины резания и достигаемой шероховатости поверхности, S =0,12 мм/об [1, стр. 267]
Рассчитываем скорость резания по зависимости [1, стр. 265]:
где Сv, m, x, y – коэффициенты, учитывающие вид обработки [1, стр. 269]:
Сv = 420
m = 0.2
x = 0.15
y = 0.2
Т - значение стойкости инструмента, для одноинструментальной обработки Т = 30 … 60 мин, принимаем
Т =45 мин.
kv – коэффициент, учитывающий конкретные условия обработки [1];
kv=0,502062545454546
Коэффициент kv определяется по зависимости:
kv = kmv*kpv*kiv*kfv*kf1v*kr,
где kmv - коэффициент, учитывающий влияние материала заготовки определяется по зависимости [1, стр. 261]:
kmv = kg*(750/sв)nv, здесь
kpv - коэффициент, учитывающий состояние обрабатываемой поверхности [1, стр. 263]
kpv =0.8
kiv - коэффициент, учитывающий материал инструмента [1, стр. 263]:
kiv =0.85
kψv - коэффициент, учитывающий влияние главного угла в плане [1, стр. 271],
kψv = 0.8
k1v - коэффициент, учитывающий влияние вспомогательного угла в плане [1, стр. 271],
k1v = 0.8
kr - коэффициент, учитывающий влияние радиуса при вершине инструмента [1, стр. 271],
kr = 0.94
Частота вращения шпинделя рассчитывается по формуле
n = (1000*V)/(3,14*D)
расчетное значение n корректируем в соответствии с рядом частот вращения шпинделя станка, n =540 об/мин
Фактическая скорость резания V =167 м/мин
Определяем основное время обработки То по зависимости:
То = L/(n*S)
To=0,24 мин
Таблица с режимами для обработки
| t, мм | S, мм/об | V, м/мин | n, об/мин | Tо, мин |
| 0,5 | 0,12 | 167 | 540 | 0,24 |
Точить канавку с одновременным чистовым подрезанием торца, выдерживая размеры диам. 95-0,35; 45+-0,05
Исходные данные для расчетов:
- материал обрабатываемой заготовки -сталь
- предел прочности обрабатываемого материала - sв =550, МПа.
- материал режущей части инструмента - твердый сплав
- обрабатываемый диаметр, D =95 мм
- длина обработки, L = 37 мм
Выбираем глубину резания в зависимости от стадии обработки поверхности (черновая, предварительная, чистовая), t =5 мм [1, стр. 266]
Выбираем рабочую подачу в зависимости от глубины резания и достигаемой шероховатости поверхности, S =0,2 мм/об [1, стр. 267]
Рассчитываем скорость резания по зависимости [1, стр. 265]:
где Сv, m, x, y – коэффициенты, учитывающие вид обработки [1, стр. 269]:
Сv = 420
m = 0.2
x = 0.15
y = 0.2
Т - значение стойкости инструмента, для одноинструментальной обработки Т = 30 … 60 мин, принимаем
Т =45 мин.
kv – коэффициент, учитывающий конкретные условия обработки [1];
kv=0,502062545454546
Коэффициент kv определяется по зависимости:
kv = kmv*kpv*kiv*kfv*kf1v*kr,
где kmv - коэффициент, учитывающий влияние материала заготовки определяется по зависимости [1, стр. 261]:
kmv = kg*(750/sв)nv, здесь
kpv - коэффициент, учитывающий состояние обрабатываемой поверхности [1, стр. 263]
kpv =0.8
kiv - коэффициент, учитывающий материал инструмента [1, стр. 263]:
kiv =0.85
kψv - коэффициент, учитывающий влияние главного угла в плане [1, стр. 271],
kψv = 0.8
k1v - коэффициент, учитывающий влияние вспомогательного угла в плане [1, стр. 271],
k1v = 0.8
kr - коэффициент, учитывающий влияние радиуса при вершине инструмента [1, стр. 271],
kr = 0.94
Частота вращения шпинделя рассчитывается по формуле
n = (1000*V)/(3,14*D)
расчетное значение n корректируем в соответствии с рядом частот вращения шпинделя станка, n =360 об/мин
Фактическая скорость резания V =107 м/мин
Определяем основное время обработки То по зависимости:
То = L/(n*S)
To=0,59 мин
Таблица с режимами для обработки
| t, мм | S, мм/об | V, м/мин | n, об/мин | Tо, мин |
| 5 | 0,2 | 107 | 360 | 0,59 |
Вычисленные режимы резания представлены на маршрутно-операционных картах.
Для операций точения применяем токарный контурный резец с механическим креплением трехгранных пластин из твердого сплава (Т15К6) [3, табл.26, стр.130]. Для растачивания используем токарный расточной резец с механическим креплением многогранных твердосплавных пластин клином (ГОСТ 18881-73) [3, стр.129, табл.24].
13. Оценка нормативного времени и затрат труда
Определим нормы времени на Токарную операцию с ЧПУ 010.
В серийном производстве определяется норма штучно-калькуляционного времени:
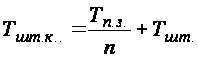
Где
Тп.з.- подготовительно-заключительное время, мин;
n- количество деталей в партии запуска (в нашем случае 40, см расчет выше), шт;
Тшт.- норма штучного времени, мин.
Тшт.=То+Тус+Тзо+Туп+ Тизм+Тоб.ст
где:
То- основное время, мин;
Т ус - время на установку/снятие детали, мин;
Туп- время на приемы управления, мин;
Т зо –время на закрепление и открепление детали;
Т об.ст – общее время на обслуживание рабочего места и отдыха
Тоб.ст.=Топ*(nоб.ст./100%) ,где Топ – оперативное время.
Топ. = То +Тв
nоб.ст. –затраты времени на обслуживание рабочего места, %;
Время работы станка по программе управления (время цикла обработки) tп.у. равно неполному оперативному времени работы станка: tп.у.=tо+tм.в.=tоп.н.
Элементы штучного времени определяются так же, как и для случаев обработки на станке с ручным управлением.
Определяем основное время по переходам:
Основное время на всю операцию:
еТо = 0,34+0,67+0,18+0,59+0,27+0,37+0,73+0,45+0,6+0,18+0,17 = 4,55 мин
Определяем вспомогательное время:
Так как способы установки и закрепления заготовок при обработке на станках с ЧПУ принципиально не отличаются от способов, применяемых на станках с ручным управлением, то tв.у. определяют по имеющимся нормативам для станков с ручным управлением (для приспособления открытого типа с винтовыми зажимными механизмами):
tв.у. = 0,65 мин [1, с.54]
Машинное вспомогательное время tм.в. включает комплекс приемов, связанных с позиционированием (для операции 010 обработка ведется за один установ), ускоренным перемещением рабочих органов станка, подводом инструмента вдоль оси в зону обработки и последующим отводом, автоматической сменой режущего инструмента из инструментального магазина (в операции 010 используется 8 инструментов - время смены инструмента 0,8 мин):
Тв = 0,65+(8*0,8) = 7,05 мин [1, табл.12, с.607]
Определяем время обслуживания рабочего места и время на личные надобности:
В состав по организационному обслуживанию рабочего места включены: осмотр, нагрев системы ЧПУ и гидросистемы, опробование оборудования, получение инструмента от мастера в течение смены, смазывание и очистка станка в течение смены, предъявление контролеру ОТК пробной детали, уборка станка и рабочего места по окончанию работы.
К техническому обслуживанию рабочего места относятся: смена затупившегося инструмента, коррекция инструмента на заданные размеры, регулирование и подналадка станка в течение смены, удаление стружки из зоны резания в процессе работы.
На обслуживание рабочего места и личные надобности отводится от 8 до 25% от оперативного времени tоп.
tоп=tо+tв
Штучно-калькуляционное время определяется:
Тшт.к.=Тшт+Тп.з./n мин
Тп.з.- подготовительно-заключительное время на партию, мин;
n- размер партии деталей, запускаемых в производство, шт;
Подготовительно-заключительное время Тп.з. при обработке на станках с ЧПУ состоит из затрат времени (приемов) Тп.з.1, из затрат Тп.з.2, учитывающих дополнительные работы, и времени Тп.з.3 на пробную обработку детали.
Тп.з.=Тп.з.1+Тп.з.2+Тп.з.3 [1, с.604]
В соответствии с руководящим материалом Оргстанкинпрома принята единая норма Тп.з1=12 мин для всех станков с ЧПУ.
Тп.з.2=15 мин [1, табл.12 с.607]
Тп.з.3=8 мин [1, табл.15 с.617]
Тп.з.=12+15+8=35 мин
Тшт.к = (4,55+7,05)*1,15+35/40 = 14,215 мин
Нормы времени на другие операции определяем аналогично и заносим в соответствующие графы операционных карт технологической документации.
14. Оценка общей себестоимости детали
Используя результаты расчета штучно - калькуляционного времени Тшт.к. на токарную операцию с ЧПУ, рассчитываем технологическую себестоимость выполнения операции Соп. по зависимости:
Cоп = Зо + Зв.р + Ао + Ат.о + Pо + И + Ло + Пл + Пр.
Cоп = 19,82 руб
Заработная плата станочника с учетом всех видов доплат и начислений
Зо=Кц1Но.чtшт.кКм/60 = (2*1,54*14,215*1)/60 = 0,73 руб
Амортизационные отчисления от стоимости оборудования
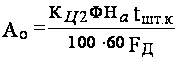 = (10*1,22*5540*14,215)/(100*60*4015) = 0,04 руб
Амортизационные отчисления от стоимости технологического оснащения, приходящиеся на одну деталь при расчетном сроке службы оснастки 2 года, определяются как
Ат.о=Кц2 Фт.о/(2Nг) = (10*560)/(2*150) = 18,67 руб
Затраты на ремонт и обслуживание оборудования
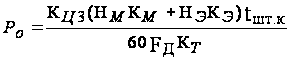 =
5*(30,8*14+8,2*26)*14,215/60*4015*1 = 0,19 руб
Затраты на режущий инструмент, отнесенные к 1 детали,
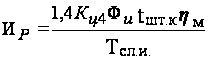 = (1,4*5*1,7*14,215*0,32)/900 = 0,06 руб
Затраты на технологическую электроэнергию
Л=Кц 5ЦэNэhз.оtшт.к/60 = (20*0,012*10*0,21*14,215)/60 = 0,119 руб
Затраты на содержание и амортизацию производственных площадей
Пл=Кц6НпПуКс.уtшт.к/(60 Fд) = (5*10*5,75*1*14,215)/(60*4015) = 0,017 руб
Исходные данные к расчёту
| Данные | |
|
Модель станка Штучно-калькуляционное время tшт.к, мин Разряд станочника Разряд наладчика Количество станков, обслуживаемых в смену: станочником, шт. наладчиком, шт. |
16К20Ф3С32 15,9 3 5 2 7 |
16К20Ф3С32
Оптовая цена станка Ц, руб. 65400
Масса станка, кг 4000
Размеры станка в плане, мм3360х1710
Площадь станка в плане, м2 5,75
Установленная мощность
электродвигателей Nэ, кВт10,0
Категория ремонтной сложности:
- механической части, Кмех.14
- электрической части Кэл.26
| Модель станка | |||||||||
| Ф | Фт.о. | Км | Ко.н. | Кмех. | Кэл. | Фи | Тсл.ч. | Nг. | |
| 16К20Ф3С32 | 5540 | 560 | 1,0 | 14,0 | 14,0 | 26,0 | 1,7 | 900 | 150 |
Заключение
Курсовая работа является важной составляющей процесса подготовки квалифицированных кадров специалистов производства. В процессе курсового проектирования были закреплены, углублены и обобщены знания, полученные на лекционных и практических занятиях, что поможет решить комплексную задачу по базовой специальности.
Эффективность применения станков с ЧПУ выражается в повышенной точности и однородности размеров и формы обрабатываемых заготовок, в повышении производительности обработки. Станки с ЧПУ являются принципиально новыми средствами автоматизации для мелкосерийного и серийного машиностроения, сочетающими в себе производительность и точность станков-автоматов с гибкостью универсального оборудования.
Список используемой литературы
Справочник технолога-машиностроителя / Под ред. А.Г.Косиловой, Р.К.Мещерякова. - М.:Машиностроение,1985.Т.1.-656 с.
Справочник технолога-машиностроителя / Под ред. А.Г.Косиловой, Р.К.Мещерякова. - М.:Машиностроение,1985.Т.2.-496 с.
Курсовое проектирование по технологии машиностроения / Под ред. А.Ф.Горбацевича. - Минск:Высш.шк.,1983.-256 с.
А.Ф. Чистопьян, Е.Н. Фролов. Проектирование и производство заготовок. Разработка чертежа и технологии изготовления отливок и поковок: Метод. указания. - Брянск: БИТМ,1991.-24 с.
Технологичность деталей машин: Методические указания. - Брянск: БИТМ,1990.- 7 с.
Станочное оборудование автоматизированного производства /Под ред. В.В.Бушуева.- М.: Издательство “СТАНКИН”, 1993.Т.1.- 582 с.
Общемашиностроительные нормативы режимов резания.- М: Машиностроение, 1991.Т.1.- 635 с.
Общемашиностроительные нормативы режимов резания.- М: Машиностроение, 1991.Т.2.- 302 с.
Общемашиностроительные нормативы времени вспомогательного, на обслуживание рабочего места и подготовительно-заключительного для технического нормирования станочных работ. Серийное производство.- М: Машиностроение, 1974.- 422 с.
Общемашиностроительные нормативы режимов резания.- М: НИИМАШ, 1983.- 174 с.
В.С.Корсаков Основы конструирования приспособлений, -М.: Машиностроение,1983.- 277 с.
Оснастка для станков с ЧПУ: Справочник - М.: Машиностроение, 1983.- 203 с.
Ю.И.Кузнецов, А.Р.Маслов, А.Н.Байков Оснастка для станков с ЧПУ: Справочник.- 2-е изд.,перераб. и доп.- М.: Машиностроение,1990.- 512с.
В.Б.Ильицкий Проектирование технологической оснастки: Учеб.пособие.- Брянск: БИТМ,1993.- 100 с.