Анализ технических условий на домкрат 7035-4141
где
 - основное
технологическое
время, мин;
 - вспомогательное
время, мин;
 - время на
обслуживание
рабочего места,
мин;
 - время на
отдых и личные
надобности,
мин;
 - поправочный
коэффициент
на оперативное
время, учитывающий
число приёмов,
выполняемых
сборщиком [4].
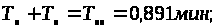
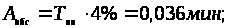
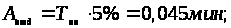

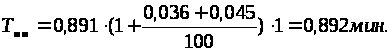
Штучно-калькуляционное время:
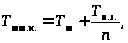
где
 - подготовительно-заключительное
время, мин,
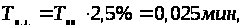
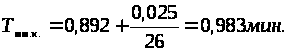
Определим число основных рабочих:
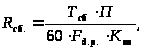
где
 - трудоёмкость
сборки изделия,
мин;
 - коэффициент
превышения
нормы выработки.
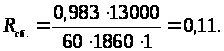
Принимаем
число основных
рабочих

Поскольку принятый режим работы двухсменный, сборку производит один человек в первую смену и один человек во вторую.
Число вспомогательных рабочих берут равным 20…40% от основных [4]:
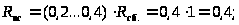
Принимаем одного вспомогательного рабочего в первую и одного во вторую смены.
Расходы по зарплате основных рабочих:
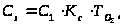
где
 - часовая тарифная
ставка четвёртого
разряда для
сборщиков,
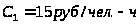 [4];
 - средний
тарифный коэффициент;
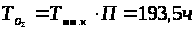 - суммарная
годовая трудоёмкость
сборки изделия;
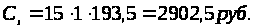
Расходы по дополнительной зарплате основных рабочих принимаем в размере (6…12)% от основной зарплаты [4].
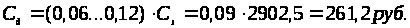
Суммарные годовые расходы по заработной плате основных рабочих:
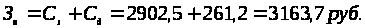
Среднемесячная зарплата одного основного рабочего:
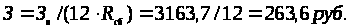
Расходы по прямой зарплате вспомогательных рабочих:
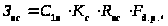
где
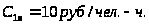 - часовая тарифная
ставка четвёртого
разряда для
повременщиков.
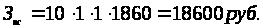
Годовой фонд премий вспомогательных рабочих принимаем равным 20% от расходов по прямой зарплате вспомогательных рабочих:
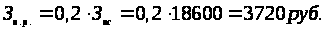
Суммарные годовые расходы по зарплате вспомогательных рабочих:
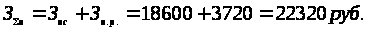
Среднемесячные расходы по зарплате одного вспомогательного рабочего:
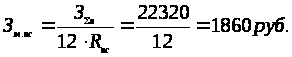
Компоновка рабочего места сборщика приведена на рис.6.
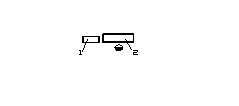
Рис.6. Компоновка участка сборки: 1- стеллаж для приёма собранных изделий; 2 – верстак
3.5 ОФОРМЛЕНИЕ ТЕХНОЛОГИЧЕСКОЙ ДОКУМЕНТАЦИИ СБОРКИ ДОМКРАТА
Требования к заполнению и оформлению технологических документов на технологические процессы, специализированные по методам сборки, устанавливаются по ГОСТ 3.1407-86.
После разработки технологического процесса сборки заполняем технологические документы, в частности маршрутную карту слесарно-сборочных работ (см. приложение 1).
4. ТЕХНОЛОГИЧЕСКИЙ ПРОЦЕСС ИЗГОТОВЛЕНИЯ КОРПУСА
4.1 СЛУЖЕБНОЕ НАЗНАЧЕНИЕ КОРПУСА.
Корпус 7035-4141/003 является деталью домкрата и воспринимает осевую нагрузку при подъёме груза. Точность относительных перемещений составных частей домкрата зависит от точности относительного положения его поверхностей, а также от точности его линейных размеров.
В соответствии с этим корпус должен иметь требуемую точность положения поверхностей и отверстий, обладать требуемой жесткостью, что обеспечит требуемое относительное положение соединяемых деталей, правильности работы приспособления. Параллельность торцовых поверхностей должна находиться в пределах 0,03…0,05/300 мм. Перпендикулярность осей отверстий плоскостям торцев должна находиться в пределах 0,05/300 мм. Качество поверхностей торцев Rа = 1,25. материал стойки – Сталь 20Л. Масса детали 1,5 кг.
4.2 ВЫБОР ЗАГОТОВКИ И МЕТОДА ЕЁ ИЗГОТОВЛЕНИЯ
Правильный выбор метода получения заготовки оказывает непосредственное влияние на возможность рационального технологического процесса изготовления детали.
На основании чертежа стойки, результатов анализа его служебного назначения, технических требований, программы выпуска и типа производства, определяем способ получения заготовки.
Для этого при помощи пакета программ SAPR был проведен сравнительный анализ наиболее приемлемого способа получения заготовки (см. приложение 2) и выбран наиболее выгодный для среднесерийного производства способ получения заготовки – литьём в песчанные формы. (Эскиз отливки см. приложение 5)
4.3 ОТРАБОТКА КОНСТРУКЦИИ КОРПУСА НА ТЕХНОЛОГИЧНОСТЬ
Анализируя чертеж корпуса, можно сделать вывод, что он имеет недостаток: наличие 5 резьбовых отверстий различного диаметра, что ведёт к более частой смене РИ и соответственно к увеличению трудоёмкости изготовления. Приняв все отверстия одинакового размера М5, мы уменьшим трудоёмкость и соответственно себестоимость изготовления.
4.4 АНАЛИЗ И РАЗРАБОТКА ТЕХНИЧЕСКИХ ТРЕБОВАНИЙ К СТОЙКЕ
Для выполнения служебного назначения к корпусу 7035-4141/003 предъявляют следующие технические требования.
Требование 1
Отклонение от параллельности плоскости верхнего торца корпуса относительно нижней плоскости должно быть не более 0,05 мм на длине 300 мм.
Невыполнение данного требования приведет к неправильному сопряжению корпуса и державки.
Схема контроля показана на рис.7.
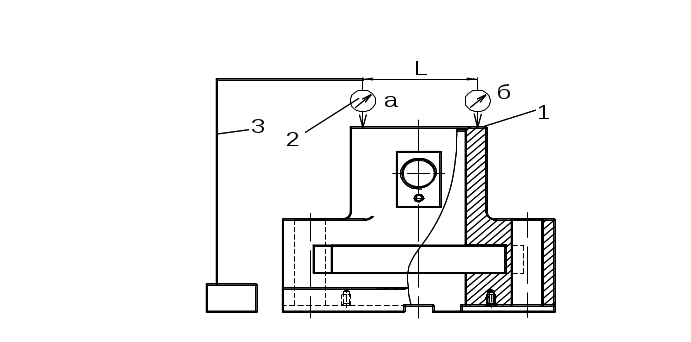 Рис
7. Схема контроля
параллельности
плоскости
корпуса.
Индикатор 2 (1ИГП, ГОСТ 6933-81, цена деления 0,005 мм) укрепляют на оправке 3, смонтированной так, чтобы его измерительный наконечник касался контролируемой поверхности корпуса 1. Отклонение определяется алгебраической разностью показаний индикатора 2 в точках А и Б.
Требование 2
Отклонение от перпендикулярности оси отверстия Ш52+0,06 корпуса относительно торцовой поверхности должно быть не более 0,05 мм на длине 300 мм.
Невыполнение данного требования приведет к неправильному сопряжению корпуса и державки.
Схема контроля показана на рис.8.
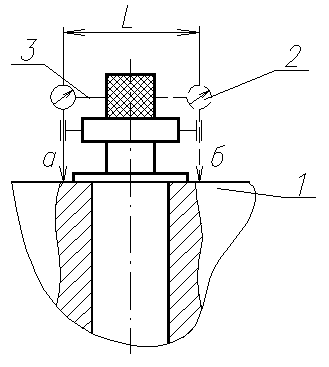
Рис.8. Схема контроля перпендикулярности оси отверстия корпуса относительно торцовой поверхности
Индикатор 2 (1 ИГП, ГОСТ 6933-81, цена деления 0,005 мм) укрепляют на муфте 3 так, чтобы его измерительный наконечник касался верхней плоскости корпуса 1. Вращая муфту, замеряют отклонения стрелки индикатора. Отклонение от перпендикулярности находят как разность между наибольшим и наименьшим показаниями индикатора в точках а и б (рис.9).
Требование 3
Несоосность оси отверстия Ш52+0,06 и оси паза должна быть не более 0,04 мм.
Невыполнение данного требования приведёт к неправильному расположению державки относительно установочной поверхности и, следовательно к неправильной траектории поднимаемого груза.
Схема контроля показана на рис. 9.
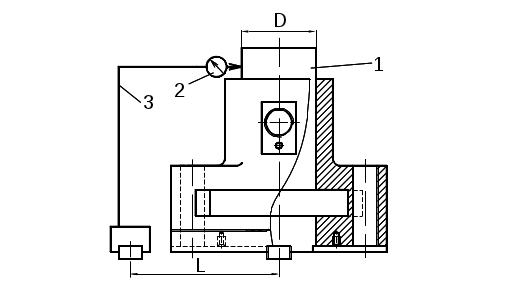 Рис.
9. Схема контроля
несоосности
оси отверстия
Ш52+0,06
и оси паза.
Индикатор 2 (1 ИГП, ГОСТ 6933-81, цена деления 0,005 мм) укрепляют на муфте 3 так, чтобы его измерительный наконечник касался образующей оправки 1. Вращая оправку, замеряют отклонения стрелки индикатора. Зная расстояние L и диаметр оправки D можно найти несоосность.
4.5. МЕТОДЫ ОБРАБОТКИ ПОВЕРХНОСТЕЙ ЗАГОТОВКИ
Выбор методов обработки поверхностей, в зависимости от применяемого технологического оборудования, представлен в табл.3:
Таблица 3
Методы обработки поверхностей заготовки
| № поверхностей | Вид поверхности | Варианты маршрута обработки | |
| первый | второй | ||
| 2,9 | Плоская |
Фрезерование предварительное Фрезерование окончательное |
Фрезерование предварительное Фрезерование окончательное |
|
4,5,7 |
Плоская |
Фрезерование предварительное Фрезерование окончательное Шлифование однократное |
Фрезерование предварительное Фрезерование окончательное Шлифование однократное |
| 1 |
Плоская |
Фрезерование предварительное Фрезерование окончательное Шлифование однократное |
Фрезерование предварительное Фрезерование окончательное Шлифование однократное |
| 6 | Цилиндрическая внутренняя |
Растачивание предварительное Растачивание окончательное |
Растачивание предварительное Растачивание окончательное |
| 3,10 | Цилиндрическая внутренняя | Сверление | Сверление |
| 8 | Плоская |
Протягивание однократное |
Протягивание однократное |
| 11,12 | Цилиндрическая внутренняя |
Сверление Зенкерование Нарезание резьбы |
Сверление Зенкерование Нарезание резьбы |
| 14 | Коническая | Растачивание однократное | Растачивание однократное |
| 13 | Плоская | Фрезерование однократное | Фрезерование однократное |
4.6 РАЗРАБОТКА МАРШРУТНОГО ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА ИЗГОТОВЛЕНИЯ КОРПУСА
Варианты маршрутного технологического процесса изготовления корпуса представлены в табл.4 и на первом листе графической части.
Таблица 4
Маршрутно-операционные технологические процессы изготовления корпуса
| № операции | № установки | № перехода | Наименование и содержание операции | Оборудование |
| 1 | 2 | 3 | 4 | 5 |
| I вариант | ||||
| 5 | Фрезерная с ЧПУ | Станок вертикально-фрезерный 6Р11МФ3-1 | ||
| А | 1 | Фрезеровать поверхности 2,9 предварительно | ||
| 10 | Фрезерная с ЧПУ | Станок вертикально-фрезерный 6Р11МФ3-1 | ||
| А | 1 | Фрезеровать поверхности 4,5,7 предварительно | ||
| 15 | Программная | Станок фрезерно-сверлильно расточной СС2В05ПМФ4 | ||
| А | 1 |
Фрезеровать поверхность 1 предварительно Расточить отверстие 6 окончательно Сверлить отверстия 3,10 |
||
| 17 | Фрезерная с ЧПУ | Станок вертикально-фрезерный 6Р11МФ3-1 | ||
| А | 1 | Фрезеровать поверхности 4,5,7 окончательно | ||
| 18 | Фрезерная с ЧПУ | Станок вертикально-фрезерный 6Р11МФ3-1 |
||
| А | 1 | Фрезеровать поверхности 1,2,9 окончательно | ||
| 20 | Плоскошлифовальная | Станок плоскошлифовальный 3Е721АФ1-1 | ||
| А | 1 | Шлифовать поверхность 4 | ||
| 25 | Плоскошлифовальная | Станок плоскошлифовальный 3Е721АФ1-1 | ||
| А | 1 | Шлифовать поверхности 5,7 | ||
| 30 | Плоскошлифовальная | Станок плоскошлифовальный 3Е721АФ1-1 | ||
| А | 1 | Шлифовать поверхность 1 | ||
| 35 | Алмазно-расточная | Станок отделочно-расточной 2Е78П | ||
| А | 1 | Расточить поверхность 6 окончательно | ||
| 40 | Контроль | Стол ОТК | ||
| II вариант | ||||
| 5 | Фрезерная с ЧПУ | Станок вертикально-фрезерный 6Р11МФ3-1 | ||
| А | 1 | Фрезеровать поверхности 4,5,7 предварительно | ||
| 10 | Фрезерная с ЧПУ | Станок вертикально-фрезерный 6Р11МФ3-1 | ||
| А | 1 | Фрезеровать поверхности 1,2,9 предварительно | ||
| 15 | Вертикально-расточная | Координатно-расточной 2Б460Ф2 | ||
| А | 1 | Расточить отверстие 6 предварительно | ||
| 17 | Фрезерная с ЧПУ | Станок вертикально-фрезерный 6Р11МФ3-1 | ||
| А | 1 | Фрезеровать поверхности 4,5,7 окончательно | ||
| 18 | Фрезерная с ЧПУ | Станок вертикально-фрезерный 6Р11МФ3-1 | ||
| А | 1 | Фрезеровать поверхности 1,2,9 предварительно | ||
| 20 | Плоскошлифовальная | Станок плоскошлифовальный 3Е721АФ1-1 | ||
| А | 1 | Шлифовать поверхность 4 | ||
| 25 | Плоскошлифовальная | Станок плоскошлифовальный 3Е721АФ1-1 | ||
| А | 1 | Шлифовать поверхности 5,7 | ||
| 30 | Плоскошлифовальная | Станок плоскошлифовальный 3Е721АФ1-1 | ||
| А | 1 | Шлифовать поверхность 1 | ||
| 35 | Алмазно-расточная | Станок отделочно-расточной 2Е78П | ||
| А | 1 | Расточить поверхность 6 окончательно | ||
| 45 | Контроль | Стол ОТК | ||
Оба варианта технологического процесса обеспечивают требуемую точность по выдерживаемым размерам (см. первый лист графической части). Второй вариант технологического процесса имеет меньшие суммарные погрешности по большинству размеров, поэтому для реализации принимаем второй вариант ТП.
4.7 РАЗРАБОТКА МАРШРУТНО-ОПЕРАЦИОННОГО ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА ИЗГОТОВЛЕНИЯ КОРПУСА
4.7.1 ВЫБОР ОБОРУДОВАНИЯ ДЛЯ ОБРАБОТКИ КОРПУСА
Для обработки корпуса выбираем станки с ЧПУ и многоцелевые станки, так как они удовлетворят условиям среднесерийного производства: обеспечивают большую концентрацию переходов, что сокращает количество оборудования, а также позволяют существенно сократить вспомогательное время и увеличить производительность. Марки станков (см. табл. 4).
4.7.2 ВЫБОР РЕЖУЩЕГО ИНСТРУМЕНТА ДЛЯ ОБРАБОТКИ КОРПУСА
Выбор режущего инструмента производим, руководствуясь таблицей 3 методы обработки поверхностей заготовки. В соответствии с этой таблицей выбираем для фрезерной обработки - фрезы: торцевые, концевые; для сверлильной обработки - свёрла: центровочные и свёрла для станков с ЧПУ; для растачивания - резцы: расточные; для шлифования - круги шлифовальные: прямоугольного профиля; для нарезания резьбы: метчики машинные; для зенкерования: зенкеры; для протягивания протяжку прямоугольного профиля; По конструкции фрезы и резцы: сборные с пластинами из твёрдого сплава;
свёрла, метчики, зенкеры, протяжки: цельные из быстрорежущей стали (см. приложение 4).
4.7.3 РАСЧЁТ МЕЖОПЕРАЦИОННЫХ ПРИПУСКОВ МЕХАНИЧЕСКОЙ ОБРАБОТКИ КОРПУСА
Расчёт
межоперационных
припусков на
механическую
обработку
произведём
для поверхности
6 (лист 1), одновременно
обрабатываемых
на 10 операции.
Расчёт припусков
осуществляется
на размер Ш
Определяем минимальный припуск на предварительную обработку поверхности 6 [5]:
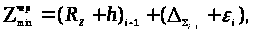
где
 - высота неровностей
профиля на
предшествующем
переходе, мкм;
 - глубина
дефектного
слоя на предшествующем
переходе, мкм.
По табл.11 [5]
принимаем
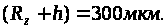
 - суммарные
отклонения
расположения
поверхности,
мкм;
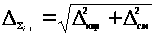 ,
где
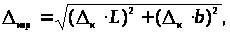
где
 - коробление
заготовки, мкм;
(табл.15. [5])
 и
 - длина и ширина
поковки; мм.
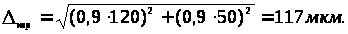
 погрешность
смещения ,мкм
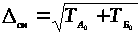 ,
где
 допуски на
расстояния
от опорной и
направляющей
базы соответственно,
получаемые
при литье.
Для литья в песчанные формы они равны
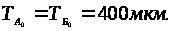
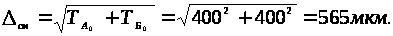
Следовательно
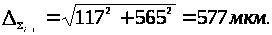
 - погрешность
установки
заготовки на
выполняемом
переходе;
В данном случае она равна 0.
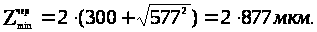
Определим припуск на чистовую обработку:
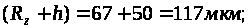
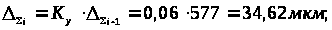
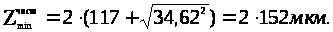
Определим общий припуск на обработку:
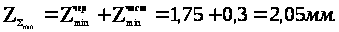
Результаты расчётов припусков приведены в табл.5.
Таблица 5
Предельные размеры по технологическим переходам
| Маршрут обработки поверхностей 4 и 5 | Элементы припуска, мкм | Расчётный припуск, мм | Расчётный размер, мм | Допуск Т, мкм |
Предельные размеры, мм | Предельные значения припуска, мм | |||||
|
|
|
|
|
|
|
|
|
||||
| Литьё | 300 | 577 | - | - | 50 | 400 | 49,6 | 50 | - | - | |
| Растач. предвар. | 117 | 34,62 | - | 2*877 | 51,76 | 300 | 51,46 | 51,76 | 1,754 | 2,054 | |
| Растач. окончат. | 28 | 1,38 | - | 2*152 | 52,06 | 60 | 52 | 52,06 | 0,304 | 0,364 | |


Общий припуск
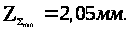
4.7.4 РАСЧЁТ РЕЖИМОВ РЕЗАНИЯ
Рассчитаем режимы резания на 40 операцию (сверление) вручную, а на 10, 35 и 45 операцию с помощью ЭВМ (приложение 3).
Расчёт режимов резания при сверлении производим в следующей последовательности:
Станок – вертикально-сверлильный 2Р135Ф2.
Инструмент – сверло ш17 Р6М5.
Определим глубину резанья:

где
 - диаметр сверла;
мм 10
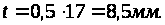
Определим подачу:
По табл.25, [5] при
НВ 160…240,
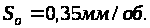
Определим скорость резания:
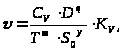
где
 -
коэффициент;
17,1 (табл. 28, [5]);
q – показатель степени; 0,25 (табл. 28, [5]);
m – показатель степени; 0,125 (табл. 28, [5]);
 - показатель
степени; 0,4 (табл.
28, [5]);
T – период стойкости сверла, мин; 45 (табл. 30, [5]);
 -
общий поправочный
коэффициент
на скорость
резания, учитывающий
фактические
условия резания:
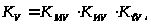
где
 -
коэффициент
на обрабатываемый
материал; 1 (табл.
4, [5]);
можно определить
по формуле
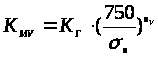 ,где
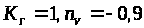
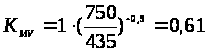
 -
коэффициент
на инструментальный
материал; 1 (табл.
6, [5]);
 - коэффициент,
учитывающий
глубину сверления;
1 (табл. 31, [5])
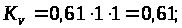
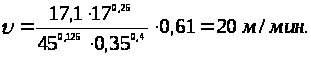
Определим крутящий момент:
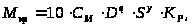
где
 =
0,0345 (табл. 32, [5]);
q = 2,0 (табл. 32, [5]);
y = 0,8 (табл. 32,