Анализ технических условий на домкрат 7035-4141
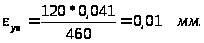
εз - погрешность, возникающая вследствие конструктивных зазоров, необходимых для посадки заготовки на установочные элементы приспособления; εз = 0.
εп - погрешность смещения инструмента при настройке по установу; εз = 0.
Tc=0,058-(0,01 + 0 + 0) = 0,048 мм.
ЗАКЛЮЧЕНИЕ
В результате проведённого анализа конструкции корпуса 7035-4141/003 была проведена отработка её на технологичность, что позволило сократить затраты на операции сборки, уменьшить трудоёмкость.
Правильный выбор метода получения заготовки корпуса 7035-4141/003, а также отработка его конструкции на технологичность и применение станков с ЧПУ позволили обеспечить большую концентрацию переходов на операциях и повысить точность технологического процесса. Были разработаны основные технические требования на корпус и втулку, и приведены схемы и устройства их контроля.
Для корпуса было разработано два варианта ТП, и проведён их анализ точности на первом листе графической части. Оба варианта обеспечивают заданную точность и содержат одинаковое количество операций, но второй вариант технологического процесса имеет меньшие суммарные погрешности по большинству размеров, и меньшие приведенные капитальные затраты.
Сопоставляя полученные приведенные затраты на одну деталь, можно сделать вывод, что второй технологический процесс обработки корпуса наиболее экономичен - годовой экономический эффект 81540 руб.
Разработан ТП на втулку для условий массового производства и проведён её размерный анализ, в результате которого определены припуски на обработку и операционные размеры, а также размеры исходной заготовки.
Спроектировано и рассчитано, в соответствии с техническим заданием, приспособление для растачивания отверстия. Рассчитаны сила зажима и точность приспособления. Рассчитанная точность приспособления составляет 0,048 мм.
БИБЛИОГРАФИЧЕСКИЙ СПИСОК
1. Худобин, Л. В. Курсовое проектирование по технологии машиностроения: учебное пособие для машиностроительных специальностей вузов / Л.В. Худобин, В.Ф. Гурьянихин, В.Р. Берзин. - М.: Машиностроение, 1989. - 288 с.
2. Худобин, Л. В. Разработка технологических процессов сборки в курсовых и дипломных проектах: учебное пособие / Л. В. Худобин, В. Ф. Гурьянихин, В. Р. Берзин, - Ульяновск: УлГТУ, 1995. – 80 с.: ил.
3. Общемашиностроительные нормативы времени на слесарную обработку деталей и слесарно-сборочные работы по сборке машин. Мелкосерийное и единичное производство.-М.: Машиностроение, 1974.-512 с.
4. Маталин, А.А. Технология машиностроения: учебник для машиностроительных вузов по специальности “Технология машиностроения, металлорежущие станки и инструменты” / Маталин А. А. Л.- М: Ленингр. отделение 1985. - 496 с., ил.
5. Справочник технолога – машиностроителя. В 2-х т / под ред. А.Г. Косиловой и Р. К. Мещерякова.– 4-е изд., перераб. и доп.-М.: Машиностроение, 1985.-494 с.
6. Металлорежущие станки. Номенклатурный каталог / -М.: ВНИИТЭМР, 1992.-312с.
7. Трусова, Л.И. Организационно-экономическая часть в дипломных проектах: учебное пособие / Трусова Л. И., Богданов В. В. – Ульяновск: УлГТУ, 1999. - 109 c.
8. Кузнецов, Ю.И. Конструкции приспособлений для станков с ЧПУ: Учебное пособие для СПТУ/ Кузнецов Ю.И.- М.:Высш. Шк. 1988.- 303 с.: ил.
9. Веткасов, Н.И. Курсовое проектирование по автоматизации производственных процессов в машиностроении: учебное пособие /
Веткасов Н.И. - Ульяновск: УлГТУ, 1998. - 144 c.
10. Белов, М.А. Размерный анализ технологических процессов обработки заготовок: учебное пособие/ Белов М.А., Унянин А.Н. – Ульяновск: УлГТУ, 1997. - 148 c.; ил.
11. Кузнецов, В.С. Универсальные сборные приспособления в машиностроении. Альбом чертежей. 3-е издание, дополненное и переработанное. -М.: Машиностроение 1971.-288с.
Размещено на /