Анализ технических условий на домкрат 7035-4141
 -
коэффициент,
учитывающий
фактические
условия обработки,
определяется
по формуле
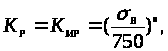 где
n=1,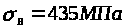
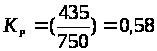
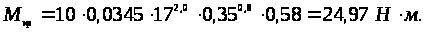
Определим осевую и поперечную силы:
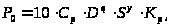
где
 (табл. 32, [5]);

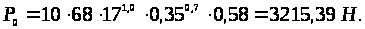
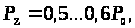
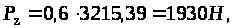
Определим мощность резания:

где n – частота вращения сверла,

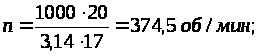
принимаем по станку n=275 об/мин
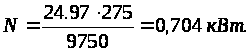
Определим основное и штучное время:

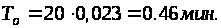
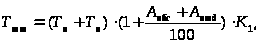
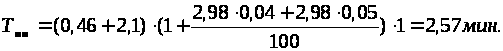
4.7.5 ОФОРМЛЕНИЕ ТЕХНОЛОГИЧЕСКОЙ ДОКУМЕНТАЦИИ
После выбора варианта технологического процесса переходим к оформлению технологической документации. Карты технологического процесса КТП согласно ГОСТ 3.1404-86 представлены в приложении 4.
4.8 ТЕХНИКО-ЭКОНОМИЧЕСКОЕ ОБОСНОВАНИЕ ВЫБРАННОГО ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА
Сравнение двух вариантов технологического процесса производим по приведённым затратам [5]:
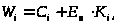
где
 -
приведенные
затраты по i-му
варианту;
 -
себестоимость
изготавливаемых
деталей, руб.;
 -
нормативный
коэффициент
народно-хозяйственных
затрат;
 -
капитальные
затраты по i-му
варианту
технологического
процесса, руб.
Определим капитальные затраты [5]:
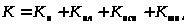
где
 -
стоимость
технологического
оборудования,
руб.;
 -
стоимость
производственных
площадей, руб.;
 -
стоимость
технологической
оснастки, руб.;
 -
затраты на
технологичную
подготовку
производства,
руб.
Определим стоимость технологичного оборудования
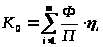
где Ф – балансовая стоимость оборудования, руб.[6];
 - коэффициент
загрузки
оборудования;
m – число операций технологического процесса.
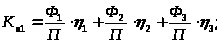
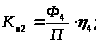
где Ф1 – балансовая фрезерного станка[6];
Ф2 – балансовая стоимость шлифовального станка[6];
Ф3 – балансовая стоимость сверлильного станка[6];
Ф4 – балансовая стоимость фрезерно-сверлильно-расточного станка[6];
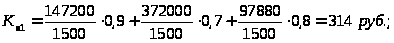
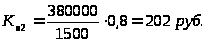
Производственные площади, занимаемые технологическим оборудованием по первому варианту технологического процесса:

где
 -
коэффициент,
учитывающий
дополнительную
производственную
площадь на
проходы;

f – производственная площадь, занимаемая оборудованием, м2[6];
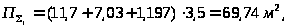
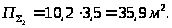
Удельные капитальные вложения в здания:
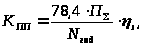
где
 -
коэффициент
загрузки
оборудования;
0,8;
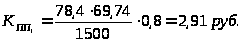
Стоимость технологической оснастки приходящая на одну единицу продукции:
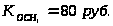 [7].
Затраты на технологическую подготовку производства приходящие на одну единицу продукции:
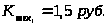 [7].
Суммарные капитальные затраты на одну единицу продукции по первому варианту:
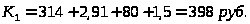
Капитальные затраты по второму варианту технологического процесса:
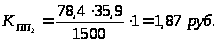
Стоимость технологической оснастки:
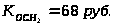 [7].
Затраты на технологическую подготовку производства
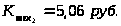 [7].
Суммарные капитальные на затраты на одну единицу продукции по второму варианту:
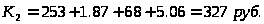
Приведенные капитальные затраты по первому варианту:
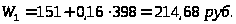
Приведенные капитальные затраты по второму варианту:
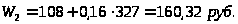
Сопоставляя полученные выше приведенные затраты на одну деталь, можно сделать вывод, что второй технологический процесс обработки стойки наиболее экономичен.
Годовой экономический эффект:
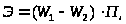
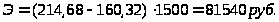
Таблица 7
Расчет себестоимости нормативным методом
| Показатель | Первый вариант ТП | Второй вариант ТП | ||
| Фрезерный станок 6Р11МФ3-1 | Координатно-расточной станок 2В460Ф3 | Сверлильный станок 2Р135Ф2 | Фрезерно-сверлильно-расточной станок СС2В05ПМФ4 | |
| 1 | 2 | 3 | 4 | 5 |
| Станкоёмкость, станко-минуты | 0,83 | 0,56 | 4,75 | 4,75 |
| Трудоёмкость, нормо-минуты | 2,1 | 1 | 6 | 6 |
| Разряд работы станочника | 4 | 4 | 4 | 4 |
| Сменность | 2 | 2 | 2 | 2 |
| Коэффициент, машино-час | 1,2 | 1,9 | 0,8 | — |
| Годовая программа, шт. | 13000 | 13000 | 13000 | 13000 |
| Стоимость заготовки, руб. | 0,37 | — | — | 0,37 |
| Заработная плата станочника с начислениями | 14 | 7,5 | 51,4 | 52,2 |
| Затраты на содержание и эксплуатацию оборудования | 18,3 | 15,4 | 44,7 | 55,9 |
| Итого: себестоимость обработки + стоимость обработки | 151,67 | 108,47 | ||
5. ТЕХНОЛОГИЧЕСКИЙ ПРОЦЕСС ИЗГОТОВЛЕНИЯ ВТУЛКИ
5.1 СЛУЖЕБНОЕ НАЗНАЧЕНИЕ ВТУЛКИ
Втулка является составной частью домкрата. Изготовлена из стали 40Х и служит для взаимной ориентации державки 7035-4141/002 и корпуса 7035-4141/003,а также выполняет роль базирующего элемента для державки. Кроме того на ней предусмотрена резьба М52-1,5, посредством которой осуществляется перемещение державки и груза в осевом направлении и паз на цилиндрической поверхности, который даёт возможность фиксации от перемещения державки с грузом в осевом направлении с помощью винта.
5.2 ВЫБОР ЗАГОТОВКИ И МЕТОДА ЕЁ ПОЛУЧЕНИЯ
Марка материала, из которой будет изготавливаться втулка - Сталь 40Х.
Правильный выбор метода получения заготовки и разработка ее чертежа оказывает непосредственное влияние на возможность рационального построения технологического процесса изготовления детали. Окончательное решение по выбору метода получения заготовки выносится на основе сравнения приведенных затрат на изготовления втулки по формуле:
W=Cчер- Cотх +Cсеб ,
где Cчер - стоимость черновой обработки,
Cотх - стоимость отходов,
Cсеб - себестоимость получения заготовки.
Расчет себестоимости различных способов получения заготовки произведен с помощью ЭВМ (приложение 1).
Горячая объемная штамповка на молотах и прессах:
W1=1.48 - 0,013 + 0,94 = 2,407 руб.
Ковка:
W1=1.97 - 0,035 + 1.31 = 3.245 руб.
Прокат (круг, квадрат):
W1=3.70 - 0.078 + 0.76 = 4.382 руб.
Холодное объемное деформирование:
W1=1.57 - 0.003 + 1.07 = 2.637 руб.
Штамповка на горизонтально-ковочных машинах:
W1=1.39 - 0.009 + 0.89 = 2.271 руб.
Анализируя данные технико-экономического расчета можно сделать вывод, что для условий массового производства и годовой программы выпуска валов 130000 шт. целесообразно получать заготовку для изготовления втулки 7035-4141/006 горячей объёмной штамповкой. Эскиз заготовки изображен на рисунке 10.
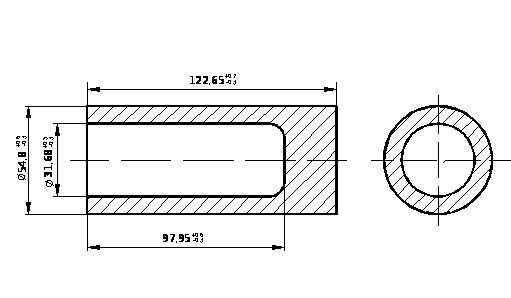
Рис. 10. Эскиз заготовки втулки
5.3 ОТРАБОТКА КОНСТРУКЦИИ ВТУЛКИ НА ТЕХНОЛОГИЧНОСТЬ
Отработка конструкции детали на технологичность преследует цель сокращения затрат времени и средств на технологическую подготовку производства и процесса его изготовления.
У втулки
наружная
цилиндрическая
поверхность
и отверстие
Ш35 имеют
фаски
 ,однако
из-за опасности
оплавления
кромок у отверстия
и ухудшения
качества деталей
для них рекомендуются
фаски
 .
5.4 АНАЛИЗ И РАЗРАБОТКА ТЕХНИЧЕСКИХ ТРЕБОВАНИЙ КО ВТУЛКЕ
Техническое требование 1
Диаметр
отверстия для
установки
державки должен
быть равен Ш .
С учётом типа производства для контроля данного технического требования выбираем пробку. Втулка во время контроля находится в руках контролёра. Невыполнение данного требования может привести к появлению натяга в сопряжении втулки и державки, а следовательно к невозможности сборки изделия.
Техническое требование 2
Диаметр
наружной
цилиндрической
поверхности
втулки должен
быть равен Ш .
С учётом типа производства для контроля данного технического требования выбираем скобу. Втулка во время контроля находится в руках контролёра. Невыполнение данного требования может привести к появлению натяга в сопряжении втулки и корпуса, а следовательно к невозможности сборки изделия.
5.5 ВЫБОР МЕТОДОВ ОБРАБОТКИ ПОВЕРХНОСТЕЙ ЗАГОТОВКИ
В зависимости от требований, предъявляемых к точности размеров, формы, относительного расположения и шероховатости поверхностей вала с учетом ее размеров, конструкции, ориентируясь на таблицы средней экономической точности различных методов обработки [7, с.178-184], а также оправданностью данных методов в условиях массового производства предлагаем следующие методы обработки поверхностей, представленные в таблице 1.
Выбор методов обработки поверхностей
| Вид поверхности | Метод обработки |
| Торцы | Точение |
| Наружные цилиндрические поверхности | Точение, шлифование |
| Фаски, галтели | Точение |
| Внутренние цилиндрические поверхности | Точение |
| Резьба | Точение, резьбонарезание |
5.6 РАЗРАБОТКА МАРШРУТНОГО ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА ИЗГОТОВЛЕНИЯ ВТУЛКИ
Маршрутный технологический процесс изготовления втулки 7035-4141/006 рассмотрен в таблице 8 пояснительной записки. Эскиз втулки показан на рисунке 11.
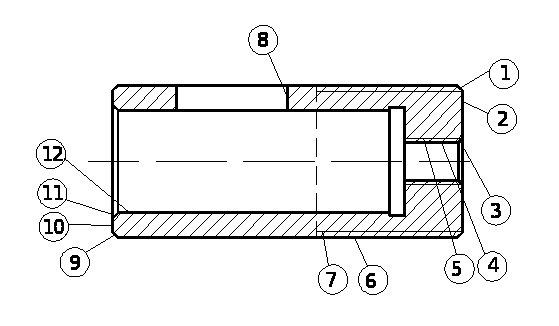
Рис. 11. Эскиз втулки
Таблица 8
Технологический процесс обработки заготовки втулки
|
№ опер. |
№ стан. |
№ перехода |
Наименование и содержание операции | Оборудование |
| 1 | 2 | 3 | 4 | 5 |
|
05 |
Автоматно-линейная |
Автоматическая линия |
||
| 1 | 2 |
Токарная автоматная Расточить отверстие 12 предварительно Подрезать фаску 11 |
Токарный полуавтомат 1А425 | |
| 3 |
Подрезать торец 10 окончательно Подрезать фаску 9 |
|||
| 2 | 5 |
Токарная автоматная Точить поверхность 6 предварительно |
Токарный полуавтомат 1А425 | |
| 6 |
Подрезать торец 2 окончательно Подрезать фаску 1 |
|||
| 3 | 8 |
Токарная автоматная Расточить отверстие 12 предварительно |
Токарный полуавтомат 1А425 | |
| 9 | Расточить отверстие 12 окончательно | |||
| 4 | 11 |
Токарная автоматная Точить поверхность 6 окончательно |
Токарный полуавтомат 1А425 | |
| 5 | 13 |
Фрезерная Фрезеровать паз 8 |
Фрезерный с ЧПУ 6Р11Ф3-1 |
|
|
10 |
Агрегатная |
Агрегатный | ||
1 |
Сверлить отверстие 4 |
|||
2 |
Нарезать резьбу 5 |
|||
|
20 |
Внутришлифовальная Шлифовать отверстие 12 |
Внутришлифовальный станок 3К227 | ||
|
25 30 |
Круглошлифовальная Шлифовать поверхность 6 Резьботокарная Точить поверхность 7 |
Круглошлифовальный станок 3М150 Токарный полуавтомат 1А425 |
||
5.7 РАЗРАБОТКА МАРШРУТНО-ОПЕРАЦИОННОГО ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА ИЗГОТОВЛЕНИЯ ВТУЛКИ
5.7.1 ВЫБОР ОБОРУДОВАНИЯ ДЛЯ ОБРАБОТКИ ВТУЛКИ
Для обработки втулки выбираем станки автоматы и агрегатные станки, так как они удовлетворят условиям массового производства: сокращается количество оборудования и вспомогательное время. Для ещё большего сокращения вспомогательного времени в условиях массового производства применяется вспомогательное оборудование: автооператоры и промышленные роботы. Марки станков (см. табл. 9).
5.7.2 ВЫБОР РЕЖУЩЕГО ИНСТРУМЕНТА ДЛЯ ОБРАБОТКИ ВТУЛКИ
Выбор режущего инструмента производим, руководствуясь таблицей 8 методы обработки поверхностей заготовки. В соответствии с этой таблицей выбираем для фрезерной обработки фрезу: концевую; для сверлильной свёрла: центровочные и свёрла для станков с ЧПУ и автоматических линий; для растачивания и точения резцы: проходные, расточные, подрезные; для шлифования круги шлифовальные: прямоугольного профиля; для нарезания резьбы: метчики машинные. По конструкции резцы: сборные с пластинами из твёрдого сплава; свёрла, метчики, фреза: цельные из быстрорежущей стали (см. приложение 8).
5.7.3 РАЗМЕРНЫЙ АНАЛИЗ ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА ИЗГОТОВЛЕНИЯ ВТУЛКИ
Размерный анализ является одним из важнейших этапов проектирования технологического процесса обработки заготовок. Размерный анализ проектируемого технологического процесса позволяет решать следующие задачи:
Обоснованно назначить операционные размеры и технические требования для всех операций (переходов);
Определить минимально необходимые операционные и промежуточные припуски для каждой операции механической обработки;
Назначить такие размеры исходной заготовки, при которых обеспечивается съем минимальных общих припусков на обработку и, следовательно, максимальный коэффициент использования металла.
Установить наиболее предпочтительную структуру технологического процесса.
В технологических процессах механической размерной обработки заготовок между переходами и операциями возникают размерные связи, которые представляют в форме технологических размерных цепей. Размерный анализ представляет собой фактически расчет системы связанных между собой технологических размерных цепей.
В ходе размерного анализа выявляют операционные размерные цепи, которые можно изобразить отдельно друг от друга, а также записать в виде уравнений. Общее число уравнений равно числу замыкающих звеньев на размерной схеме технологического процесса.
Уравнения операционных размерных цепей удобнее всего записывать с помощью цифровых кодов.
К началу расчетов должны быть известны все уточненные исходные данные. Для вновь проектируемого технологического процесса это сведения:
- о величинах предельных отклонений размеров исходной заготовки, величинах операционных допусков (погрешности технологической системы) на все операционные размеры (см. [3]);
- о минимальных величинах припусков на все переходы механической обработки;
В данной курсовой работе составление технологических размерных цепей и решение соответствующей им системы линейных уравнений производился при помощи ПЭВМ с использованием прикладной программы «Ракурс».
Размерный анализ технологического процесса представлен на четвёртом листе графической части курсового проекта.
Расчет размерного анализа произведен на ЭВМ и представлен в приложении 8.
Таблица 9
Припуски на обработку
| №-операции |
№- станции |
Границы звена |
Припуски, мм | |
| Min значение | Max значение | |||
| Осевые | ||||
|
5 |
1 | [18-19] | 1.000 | 2.250 |
| [78-79] | 1.000 | 2.350 | ||
| 2 | [89-88] | 1.000 | 1.700 | |
| 20 | [39-38] | 0.810 | 1.085 | |
| 25 | [29-28] | 0.550 | 0.880 | |
| Диаметральные | ||||
| 5 | 1 | [126-125] | 0.100 | 1.150 |
| 2 | [106-107] | 0.100 | 1.700 | |
| 3 | [127-126] | 0.250 | 0.862 | |
| [128-127] | 0.088 | 0.389 | ||
| 4 | [107-108] | 0.250 | 0.824 | |
| 20 | [129-128] | 0.041 | 0.265 | |
| 25 | [108-109] | 0.046 | 0.270 | |
5.7.4 ОФОРМЛЕНИЕ ТЕХНОЛОГИЧЕСКОЙ ДОКУМЕНТАЦИИ
После выбора оборудования технологического процесса переходим к оформлению технологической документации. Карты технологического процесса КТП согласно ГОСТ 3.1404-86 представлены в приложении 8.
6. РАСЧЁТ И ПРОЕКТИРОВАНИЕ ПРИСПОСОБЛЕНИЯ ДЛЯ РАСТАЧИВАНИЯ
6.1 ТЕХНИЧЕСКОЕ ЗАДАНИЕ НА ПРОЕКТИРОВАНИЕ ПРИСПОСОБЛЕНИЯ
Техническое задание на проектирование приспособления для растачивания домкрата оформляем в виде таблицы 8.
Таблица 10
Техническое задание на проектирование приспособления для растачивания
| Раздел | Содержание раздела |
| 1 | 2 |
| Наименование и область применения | Приспособление для растачивания отверстия в корпусе |
| Основание для разработки | Карта технологического процесса механической обработки корпуса |
| Цель и назначение разработок | Проектируемое приспособление должно обеспечивать: точную установку и надёжное закрепление корпуса, постоянное во времени положение заготовки относительно оси центров станка и режущего инструмента, с целью получения необходимой точности размеров и их расположения относительно других поверхностей заготовки |
| Технические требования |
Тип производства: среднесерийное. Программа выпуска – 13000 шт./год Установочные и присоединительные размеры приспособления должны соответствовать станку 2В460Ф3. Обеспечить регулирование и настройку приспособления. Время закрепления заготовки не более 0,1 мин. Входные данные о заготовке поступающей на расточную операцию: заготовка – отливка; материал сталь 40Х; масса заготовки 0.52 кг; масса детали 0.4 кг; наружные размеры 120 120 75 – шероховатость Ra = 12,5 мкм – шероховатость установочной базы Ra= 6,3 мкм |
| 1 | 2 | |||
|
Выходные данные: – наружные размеры 180 135 100, Ra = 6,3 мкм. |
||||
| Режимы резания при растачивании на данной операции: | ||||
| Глубина резания при черновой обработке | t = | 1.4 | мм | |
| Скорость резания | V = | 297,58 | м/мин; | |
| Частота вращения борштанги | n = | 1000 | об/мин; | |
| Подача на оборот | Sо = | 0,25 | мм/об; | |
| Силы резания | Pz = | 520.4 | Н; | |
| Py = | 121,571 | H | ||
| Px = | 319,414 | H; | ||
| Основное технологическое время | To = | 0.4 | мин; | |
| Мощность резания | N = | 1,625 | кВт. | |
|
Технические характеристики станка 6Г82: диаметр растачиваемого отверстия, мм; 28-200 габарит
устанавливаемого
изделия, мм;
частоты вращения шпинделя 26…1200 об/мин; регулирование скоростей ступенчатое; подачи шпинделя 0,025…0,200 мм/об; ширина Т - образного паза 12 мм. Характеристика режущего инструмента: тип инструмента: резец расточной. Инструментальный материал Т15К6 Операция выполняется за один переход. Штучное время на операцию приведены в маршрутной карте. |
||||
| Документация, используемая при разработке | ЕСТПП. Общие правила обеспечения технологичности конструкций изделий | |||
| Документация, подлежащая разработке | Пояснительная записка (раздел – конструкторская часть), чертеж общего вида для технического проекта приспособления для фрезерования (лист 3 графической части; спецификация (приложение) | |||
| Экономические показатели | Срок окупаемости затрат на освоение и разработку производства продукции 1 год | |||
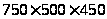
Выбор вида станочного приспособления производим на ЭВМ. Критерием выбора той или иной системы приспособлений являются минимальные относительные затраты и цикл оснащения производства.
Результаты выбора вида рациональной системы станочных приспособлений приведены в приложении 9.
Из предложенных вариантов выбираем систему УСП.
6.2 РАСЧЁТ И ПРОЕКТИРОВАНИЕ ПРИСПОСОБЛЕНИЯ
6.2.1 РАСЧЁТ СИЛ ЗАЖИМА
Для расчета сил зажима заготовки в приспособлении составим расчетную схему приспособления.
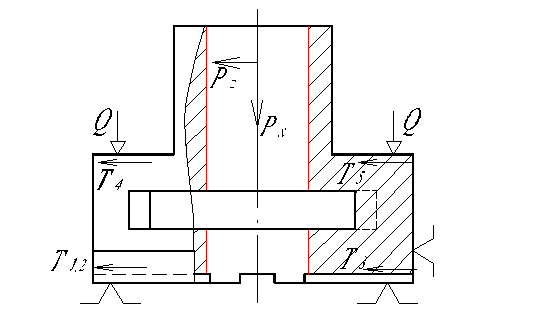
Рис. 12. Расчетная схема приспособления
При обработке заготовки, установленной на пластинах и прижимаемой к направляющей базе, под действием составляющей силы резания Pz возможно смещение заготовки относительно установочной базы, которое предотвращаются силами трения, возникающими в местах контакта заготовки с направляющей базой и зажимным устройством.
Условие равновесия примет вид:
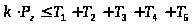
где
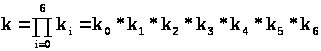 -
коэффициент
запаса надежности,
k0 - гарантированный коэффициент запаса для всех случаев обработки, k0=1,5 /2/;
k1 - коэффициент, учитывающий наличие случайных неровностей на заготовке, k1=1/2/;
k2 - коэффициент, учитывающий увеличение сил резания от прогрессирующего затупления режущего инструмента в зависимости от метода обработки, k2=1,6 /2/;
k3 - коэффициент, учитывающий увеличение сил резания при прерывистой
обработке, k3=1,2 /2/;
k4 - коэффициент, учитывающий изменение зажимного усилия, k4=1/2/;
k5 - коэффициент, характеризующий эргономику ручных зажимных устройств,
k5=1 /2/;
k6 - коэффициент, учитывающий наличие момента, стремящегося повернуть заготовку на опорах, k6=1 /2/.

Т1, Т2, Т3 – силы трения в местах контакта установочной базы заготовки с установочными поверхностями приспособления, Н;
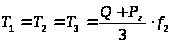
где f2 – коэффициент трения заготовки с опорой, f1 = 0,2 /2/;
Q – сила зажима, Н;
Т4, Т5– силы трения в местах контакта заготовки с прихватами, Н;
Т4=Т5 =2 ·Q · f1
где f1 – коэффициент трения заготовки с прихватами, f1 = 0,16 /2/.
Найдём силу

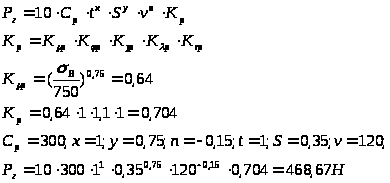
Из условия равновесия:
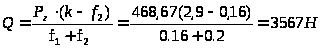
Таким образом,
необходимая
сила зажима

Найдём давление в системе:
 (где
S площадь
гидроцилиндра);

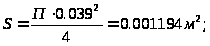
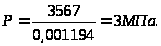
6.2.2 РАСЧЁТ ПРИСПОСОБЛЕНИЯ НА ТОЧНОСТЬ ИЗГОТОВЛЕНИЯ
Определить необходимую точность приспособления для обеспечения перпендикулярности А=0,1 мм. на длине 300 мм.
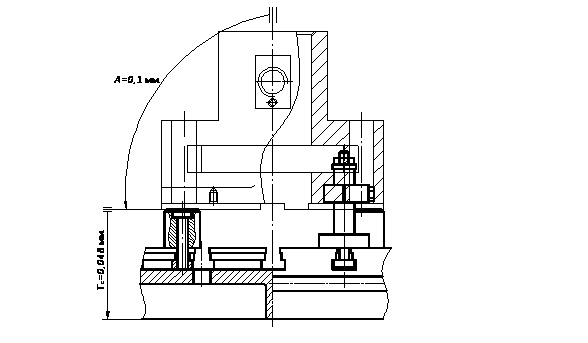
Рис.13 Схема для расчёта приспособления на точность
1. Погрешность базирования ωб =0 мм ;
2. Погрешность закрепления ωз = 0 мм.
3. Погрешность установки фактическая
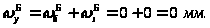
4. Погрешность технологической системы ωтс = 0,06 мм,
Поправочный коэффициент kп = 0,7 (для размеров выполненных по 9 квалитету и грубее);
Суммарная погрешность обработки:
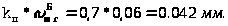
5. Допустимая погрешность установки
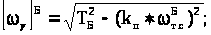
ТБ - допуск выдерживаемого размера, ТБ = 0,1 мм
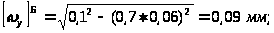
Следовательно, ωу<<[ωу] и предлагаемая схема базирования допустима.
6. Суммарная погрешность приспособления
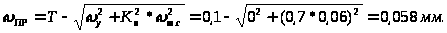
7. Допуск на расчетный размер собранного приспособления
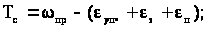
где εуп - погрешность установки приспособления на станке,
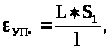
где L - длина обрабатываемой заготовки, мм;
L = 120 мм;
S1 - максимальный зазор между направляющей шпонкой приспособления и пазом стола станка; S1 =0,041 мм для посадки 12Н7/h7;
l – расстояние между шпонками, мм;
l