Совершенствование операции подготовки прутков круглого сечения к обработке на станках-автоматах
Аннотация
Дипломный проект посвящен совершенствованию операции подготовки прутков круглого сечения к обработке на станках-автоматах.
Проект содержит анализ состояния вопроса, разработку компоновки станка, конструкции и расчеты зажимного механизма, силовой и резцовой головок, экономическое обоснование и анализ экологичности.
Графическая часть содержит 10,5 листов формата А1, расчетно-пояснительная записка 87 с., 2 приложения, список литературы из 7 наименований.
Введение
В условиях современного машиностроения подготовка заготовок к обработке играет важную роль. На ВАЗе из прутков круглого сечения изготавливается большая номенклатура деталей. Большое значение имеет срок службы цанговых патронов в токарных автоматах, так как после операции отрезки на торцах прутков остаются заусенцы, которые царапают цанговые патроны зажимных механизмов. Данная проблема вызывает необходимость предварительной обработки торцов прутка с целью удаления заусенцев.
В дипломном проекте совершенствуется операция подготовки прутков к последующей обработке на токарных автоматах путем разработки станка для обработки фасок на прутках.
1 Анализ состояния вопроса. Недостатки существующего процесса. Задачи дипломного проекта
В автоматно-токарных цехах ВАЗа изготавливается большая номенклатура деталей из заготовок в виде прутков. Эти прутки подаются и закрепляются в зоне обработки с помощью цанговых механизмов. Заусенцы, образующиеся на торце прутков в процессе их предварительной отрезки, царапают подающие и закрепляющие поверхности цанги, существенно снижая срок службы цангового механизма.
Изложенная ситуация вызывает необходимость предварительной обработки торцов прутка с целью удаления заусенцев.
В связи с этим задачами дипломного проекта являются:
1 Ввести в технологический процесс операцию снятия фасок на прутках круглого сечения.
2 Разработать общую компоновку и основные узлы специального станка для снятия фасок на прутках.
3 Оценить экономическую эффективность предлагаемых нововведений.
4 Выполнить анализ экологичности разрабатываемых конструкций.
2 Разработка конструкции станка для обработки фасок на прутках круглого сечения
2.1 Разработка компоновки станка
В процессе операции отрезки, выполняемой на отрезном станке, на торце прутков круглого сечения появляются заусенцы, которые царапают подающие и закрепляющие поверхности цанги, что приводит к существенному снижению срока службы цангового механизма токарного автомата. Предлагается дополнительная обработка фасок прутка после операции отрезки.
Станок (чертеж 04.36.616.00.000.СБ) предназначен для токарной обработки фасок на торцах пруткового материала круглого сечения длиной от одного до четырех метров. Прутки изготовлены из конструкционных сталей. Станок может использоваться в производствах, где по технологическому процессу есть необходимость снятия фаски на торцах пруткового материала перед запуском его в обработку на токарных прутковых автоматах.
Станок состоит из следующих агрегатов и узлов:
- агрегат «головка силовая» 1 (чертеж 04.36.616.01.000.СБ), которая обеспечивает ускоренную рабочую подачу режущего инструмента в зону обработки и позволяет реализовать оптимальные скорости резания;
- агрегат «станина» 2, которая выполняет функции: несущую силовую по восприятию всех нагрузок от технологического процесса и связующую межагрегатную для образования единого комплекса – «станка»;
- механизм «механизм зажима» 3 (чертеж 04.36.616.03.000.СБ), который обеспечивает позиционирование заготовок-прутков круглого сечения и зажим для удержания от сил резания при обработке фасок;
- узел «резцовая головка» 7 (чертеж 04.36.616.07.000.СБ), которая позволяет производить обработку фасок на всем диапазоне прутков;
- узел «ограждение», который обеспечивает условия безопасной работы на станке и формирует направленное движение стружки в тару;
- узлы «упор» 5 и «привод упора» 6 обеспечивают осевое позиционирование заготовок-прутков;
- агрегат «гидропневмооборудование» обеспечивает работу механизмов станка по циклограмме;
- агрегат «электрооборудование» предназначен для создания безопасных условий работы на станке в соответствии с циклограммой.
Станина 2 и рельсы 10 установлены на бетонированной площадке. Подвижные опоры 4 установлены на рельсах 10 и предназначены для удержания обрабатываемого прутка. Стойки 11 используются в качестве накопителя прутков.
Установка прутка в зажимной механизм происходит следующим образом: упор осевой ориентации прутка 5 принимает вертикальное положение, ось прутка-заготовки совмещается с осью шпинделя силовой головки 1, после этого пруток продвигается вдоль оси до касания в упор осевого базирования прутка 5, происходит зажим прутка, потом упор убирается в исходное горизонтальное положение. Упор 5 управляется приводом упора 6: при повороте рукоятки привода упора 6 в горизонтальное положение упор 5 принимает вертикальное положение. Центрирование и зажим заготовки происходит с помощью призм 2, которые соединены с механизмом зажима 3.
Резцовая головка 7 прикреплена к планшайбе 12. В резцовой головке установлено два резца, которые оснащены неперетачиваемыми сменными четырехгранными пластинами из твердого сплава Т5К10.
При работе на станке кожух 8 обязательно должен быть закрыт.
Порядок работы на станке
Оператор загружает в накопитель заготовок прутки для обработки фасок. Визуально определяет, что прутки соответствуют требованиям: длина 1000…4000 мм, круг диаметров 16…80 мм.
Оператор проверяет соответствие наладки на данный диаметр резцовой головки и механизма зажима, перегружает пруток из накопителя на транспортные ролики, устанавливает упор осевой ориентации прутка, совмещает ось прутка-заготовки с осью шпинделя силовой головки. После этого оператор продвигает пруток вдоль оси до касания в упор осевого базирования прутка, зажимает пруток, подает команду с пульта - «зажим», убирает упор в исходное положение. Включает «автоматический цикл» нажатием кнопки «пуск». Дальнейшая работа происходит без участия оператора. После завершения одиночного цикла появится светосигнал на пульте управления, приглашающий оператора к завершению технологического процесса. Оператор переключает режим работы станка на «наладку», перемещает пруток назад вдоль оси до исходного положения и управляя с пульта осуществляет выгрузку обработанного прутка. На этом этапе цикл работы завершен и станок готов к повторению циклов.
2.2 Разработка конструкции и расчет зажимного механизма
Для установки заготовок на металлорежущие станки применяют станочные приспособления. Применение станочных приспособлений позволяет получать высокие технико-экономические показатели. За счет применения станочных приспособлений значительно возрастает производительность труда. Также применение станочных приспособлений позволяет обоснованно снизить требования к квалификации станочников основного производства в среднем на разряд, объективно регламентировать длительность выполняемых операций и расценки, расширить технологические возможности оборудования.
Зажимной механизм (чертеж 04.36.616.03.000.СБ) состоит из гидроцилиндра 1, ползуна 2, рычага 3, оси 4, планки 5, плиты 6, прокладки 7, крышки 8, планки 9, прокладки 10, корпуса 11, винтов, колец и шайб.
Зажим прутка происходит следующим образом: шток гидроцилиндра 1 при перемещении вниз увлекает за собой плечо рычага 3, а второе плечо перемещает ползун 2 в левую сторону, тем самым, зажимая и центрируя заготовку в призме. Разжим происходит в обратном порядке: при движении штока вверх рычаг 3 поворачивается по часовой стрелке, ползуны расходятся.
Зажимной механизм предупреждает перемещение заготовки относительно опор станочных приспособлений, обеспечивает позиционирование заготовок прутков круглого сечения и зажима для удержания от сил резания при обработке фасок. Сила закрепления Рз определяется из условия равновесия силовых факторов, действующих на заготовку. При расчете силы закрепления Рз учитываются силы резания, реакции опор, соответствующие моменты.
Рассмотрим расчетную схему закрепления прутка (рис.2.1).
Пруток с диаметром DЗ установлен в призмах с углом a а нагружен моментом М.
Рис.2.1 Схема закрепления прутка
Расчет силы закрепления производится по методике ([2], табл. 8 на с.83).
Сила закрепления определяется по формуле (2.1)
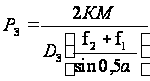 ,
(2.1)
где К – коэффициент запаса, который определяется по формуле
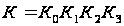 ,
(2.2)
где К0 = 1,5 – коэффициент гарантированного запаса;
К1 = 1,2 – коэффициент, учитывающий увеличение сил из-за случайных неровностей на обрабатываемой поверхности;
К2 = 1 – коэффициент, характеризующий увеличение сил резания вследствие затупления режущего инструмента;
К3 = 1,3 – коэффициент, характеризующий постоянство силы закрепления в зажимном механизме.
Значение коэффициента запаса, рассчитанное по формуле (2.2),
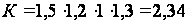 .
Так как в результате расчета значение коэффициента запаса К меньше 2,5, то принимаем К = 2,5.
В формуле (2.1) М – крутящий момент, который определяется по формуле
 ,
(2.3)
где Рz = 961 Н – тангенциальная составляющая силы резания;
r = 0,02 м – радиус прутка.
Значение момента, рассчитанное по формуле (2.3),
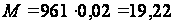 (Н.м).
В формуле (2.1) Dз = 0,04 м – диаметр прутка; f1 = f2 = 0,2 – коэффициенты трения соответственно в местах контакта прутка с опорами и зажимным механизмом; a = 140 ° – угол призмы.
Значение силы закрепления, рассчитанное по формуле (2.1),
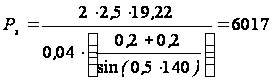 (Н).
Рассмотрим расчетную схему (рис.2.2)
Рис.2.2 Схема рычажного механизма
Значение силы на приводе можно найти из соотношения
 ,
(2.4)
где РЗ = 6017 Н – сила закрепления;
a = 60 мм и b = 120 мм – плечи рычага.
Значение силы на приводе рассчитывается по формуле
 ;
(2.5)
Значение силы на приводе, рассчитанное по формуле (2.5),
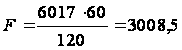 (Н).
Рассмотрим принципиальную схему гидроцилиндра (рис. 2.3).
Рис. 2.3 Принципиальная схема гидроцилиндра
Площадь поршня гидроцилиндра находится по формуле
 ,
(2.6)
где D – диаметр поршня, мм.
Принимаем D = 50 мм, тогда значение площади поршня гидроцилиндра, рассчитанное по формуле (2.6),
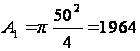 (мм2).
Активная площадь поршня в штоковой полости определяется по формуле
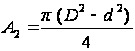 ,
(2.7)
где D = 50 мм – диаметр поршня;
d – диаметр штока, мм.
Принимаем диаметр штока d = 32 мм.
Значение активной площади поршня в штоковой полости, рассчитанное по формуле (2.7),
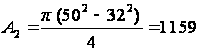 (мм2).
Необходимо определить усилие, действующее на активную площадь А2 при наличии противодавления в штоковой полости.
Усилие, действующее на активную площадь А2 определяется по формуле
 ,
(2.8)
где р2 – противодействие в штоковой полости;
А2 = 1159 мм2 – активная площадь поршня.
Принимаем противодействие в штоковой полости p2 = 0,5 МПа.
Значение усилия, рассчитанное по формуле (2.8),
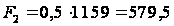 (Н).
Рабочее давление определяется на основе уравнения
 ,
(2.9)
где F1 – рабочее усилие, Н;
F = 3008,5 Н – сила на приводе.
Формула для определения рабочего давления имеет вид
 .
(2.10)
Значение рабочего давления, рассчитанное по формуле (2.10),
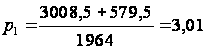 (МПа).
Рабочее усилие (усилие на штоке гидроцилиндра) рассчитывается по формуле
 ;
(2.11)
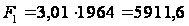 (Н).
2.3 Разработка конструкции и расчет силовой головки
Силовая головка обеспечивает ускоренную рабочую подачу режущего инструмента в зону обработки и позволяет реализовать оптимальные скорости резания.
Силовая головка состоит из муфты 1, крышек 2, 4, корпуса 3, пиноли 5, шпинделя 6, фланцев 7, 9, втулок 8, 12, кронштейна 10, плиты 11, командоаппарата 50, упора 51, электродвигателя 52, колец, гаек, винтов, болтов, шпилек, подшипников.
Вращение шпинделя 6 осуществляется электродвигателем 52 через муфту 1, которая передает вращение через шлицевое соединение. Быстрое и медленное перемещение пиноли 5 с подшипниками обеспечивается гидросистемой. В начале цикла при подаче рабочей жидкости в правую канавку пиноль 5 вместе с подшипниками перемещается влево. Командоаппарат 50 отслеживает это перемещение. По окончании обработки подается сигнал на отвод. Жидкость подается в другую канавку, пиноль 5 возвращается в исходное положение.
Точность обработки на станке определяется в значительной мере точностью вращения шпинделя, передающего движение закрепленному в нем инструменту. В связи с этим к силовой головке предъявляются следующие основные требования:
1. Точность вращения – характеризуется биением переднего конца шпинделя. Для разрабатываемого специального станка для обработки фасок на прутках круглого сечения точность вращения назначается с учетом требуемой точности обрабатываемой на станке детали.
2. Жесткость – определяется правильностью положения шпинделя под действием рабочих сил. Слишком большие деформации шпинделя неблагоприятно отражаются на точности обработки и на работоспособности опор шпинделя и его привода.
Указанные требования обеспечиваются правильным выбором материала шпинделя.
Так как основным требованием для шпинделя является достаточная жесткость, зависящая от модуля упругости материала шпинделя. В связи с тем, что модуль упругости различных сталей практически одинаков, нет оснований применять для шпинделей легированные стали, поэтому в качестве материала для изготовления шпинделя в станке для обработке фасок используется среднеуглеродистая конструкционная сталь 45 с последующим улучшением (закалка высоким отпуском до твердости HRC 22-28).
Выбор конструкции шпиндельного узла.
В шпиндельном узле станка для обработки фасок на прутках круглого сечения одна опора делается плавающей, а другая жестко закреплена. При нагреве шпиндельного узла может произойти его удлинение, что повлечет за собой затяжку подшипника и его быстрый износ. Плавающая опора смещается вдоль оси шпиндельного вала и предотвращает заклинивание подшипника.
В зависимости от скоростного коэффициента выбирается тип подшипников и схема шпиндельного узла.
Скоростной коэффициент определяется по формуле
 ;
(2.12)
где KV – скоростной коэффициент, зависящий от схемы шпиндельного узла;
d – диаметр под передней опорой, мм;
n – максимальная частота вращения шпинделя, об/мин.
Значение скоростного коэффициента, рассчитанное по формуле (2.12),
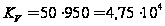 .
В соответствии с рекомендациями [6] принимаем схему шпиндельного узла (рис. 2.4).
Рис. 2.4 Схема шпиндельного узла
Выбор точности подшипников шпиндельного узла.
Для шпинделей металлорежущих станков требуются подшипники, обеспечивающие высокую точность и стабильность положения оси вращающегося шпинделя.
При изготовлении высококачественных подшипников трудно сделать абсолютно точные поверхности качения и поверхности дорожек, по которым движутся тела качения. При работе подшипника возникают биения, которые, в свою очередь, воздействуют на шпиндель и обрабатываемую поверхность. Необходимо определить класс точности подшипников и сборку их в шпиндельном узле, для этого рассмотрим две схемы установки подшипников и примем наилучший вариант.
Рис. 2.5 Схема установки подшипников
На рис. 2.5 показана
схема биения
подшипников,
биение направлено
в противоположные
стороны (наихудший
вариант). Из
[7] (для данного
аналога типа
станка Dнаиб
= 80 мм) выбираем
величину биения
конца шпинделя,
принимаем
 мкм. Из [6] известно,
что биение
подшипников
формирует
приблизительно
1/3 погрешности
вращения шпинделя,
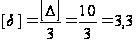 мкм.
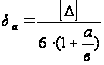 ;
(2.13)
где
 - отношение
длины вылета
к длине между
опорами (чертеж
04.36.616.01.000.СБ ),
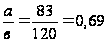 .
 - требуемое
биение передней
опоры, мкм.
Значение биения в передней опоре, рассчитанное по формуле (2.13),
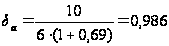 (мкм).
Биение в задней опоре рассчитывается по формуле
 ;
(2.14)
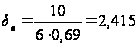 (
мкм).
Так как подшипника
с биением
 мкм нет, то
рассмотрим
следующую
схему.
Рис. 2.6 Схема установки подшипников
На рис. 2.6 показана специальная сборка подшипников в шпиндельном узле, так что биение подшипников в передней и задней опоре направлены в одну сторону.
По табл. 9 [6] для
диаметров
подшипников
da= 55
мм, предварительно
принимаем 2
класс точности
подшипника
 мкм. Для dв
= 50 мм предварительно
принимаем 4
класс точности
подшипника
 мкм.
Биение переднего конца шпинделя можно рассчитать по формуле
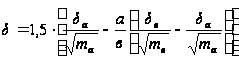 ;
(2.15)
где
 - количество
подшипников
в опоре
 =2,
 =2
.
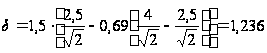 (мкм);
Так как
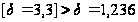 ,
то условие
выполняется.
Для подшипника диаметром da= 55 мм в передней опоре принимаем 2 класс точности подшипника. Для подшипника диаметром dв= 50 мм принимаем 4 класс точности подшипника.
Произведем проверочный расчет шпинделя. Рассмотрим схему приложения сил на него (рис. 2.7).
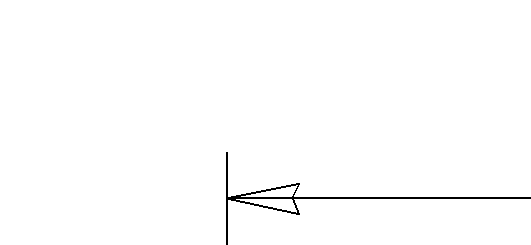
Рис. 2.7 Схема сил, действующих на шпиндельный вал
Проверочный расчет вала произведен в программном пакете APM WinMachine.
Крутящий момент, действующий на вал, рассчитывается по формуле
 ,
(2.16)
где N = 3000 Вт – мощность электродвигателя, Вт;
щ – угловая скорость вращения, рад/с.
В формуле (2.16) угловая скорость рассчитывается по формуле
 ,
(2.17)
где n = 950 об/мин – частота вращения вала.
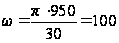 (об/мин);
Значение крутящего момента, рассчитанное по формуле (2.16),
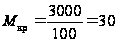 (Нм).
Исходные данные, необходимые для расчета: Рx = 733 Н, Рy = 278 H, Рz = 964 Н – составляющие силы Р; Мкр = 30 Нм.
На рис. 2.8 – 2.16 приведены результаты проверочного расчета вала в программном пакете APM WinMachine.
| Момент изгиба, Н.м |
|
| Длина вала, мм | |
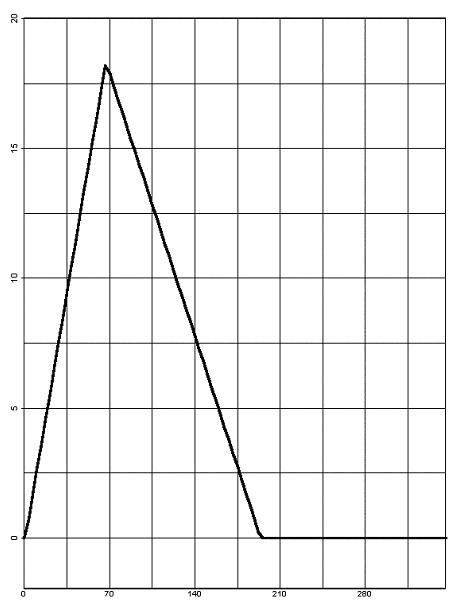
Рис. 2.8 Момент изгиба вертикальный
| Момент изгиба, Н.м |
|
| Длина вала, мм | |
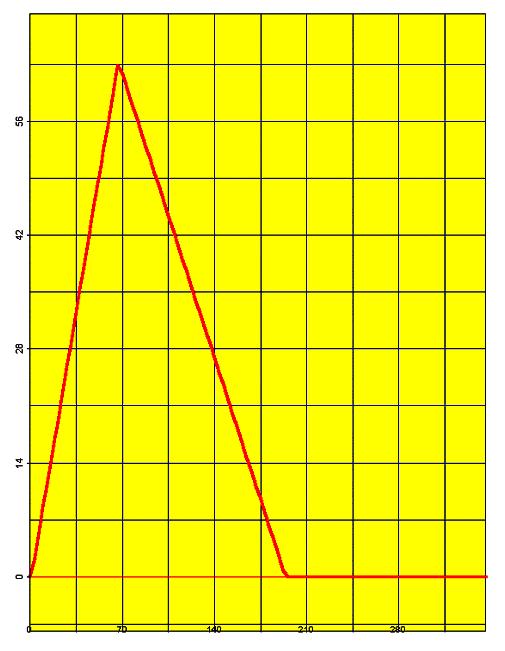
Рис. 2.9 Момент изгиба горизонтальный
| Момент кручения, Н.м |
|
| Длина вала, мм | |
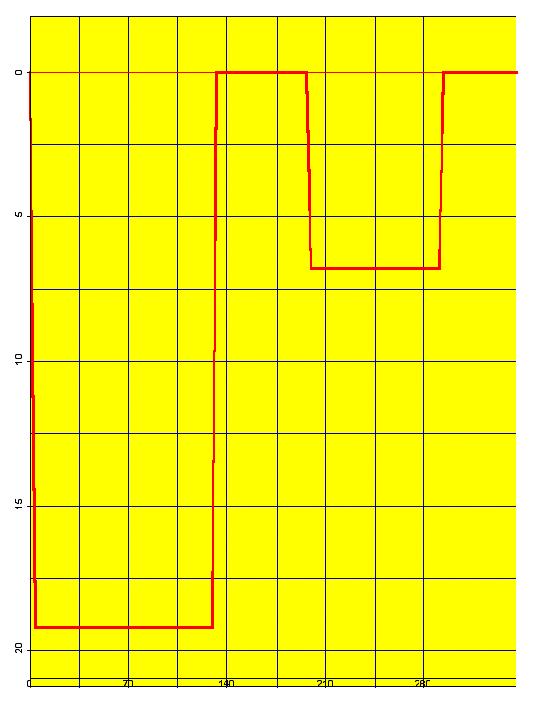
Рис. 2.10