Совершенствование операции подготовки прутков круглого сечения к обработке на станках-автоматах
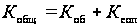
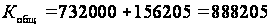
Поэлементный расчет технологической себестоимости сравниваемых операций приведен в табл.3.5.
Таблица 3.5 Расчет технологической себестоимости сравниваемых вариантов
| № п/п | Показатели |
Расчетные формулы и расчет |
Значение показателей | |
| Баз. вар | Проек.вар. | |||
| 1 | 2 | 3 | 4 | 5 |
| 1 | Основные материалы за вычетом отходов |
где КТ.З=1,05…1,06 – коэффициент транспортно-заготовительных отходов
|
618,9 | 618,8 |
| 2 | Основная заработная плата | |||
| 2.1 |
Рабочих-операторов повременщиков (для ВАЗа) |
где Чр – численность рабочих; Кз –
коэффициент
загрузки
|
0,65 |
0,57 0,24 S=0,8 |
|
|
||||
| 2.2 | Рабочих-наладчиков |
|
0,01 | 0,02 |
| Итого основная заработная плата |
|
0,66 | 0,82 | |
| 3 | Отчисления на социальное страхование |
|
0,23 | 0,29 |
| 4 | Затраты на содержание и эксплуатацию оборудования | |||
| 4.1 | Затраты на текущий ремонт оборудования |
где Кр=0,3 – коэффициент затрат на |
0,74 |
0,57 0,07 S=0,64 |
|
текущий ремонт
|
||||
| 4.2 | Расходы на технологическую энергию |
|
0,03 |
0,02 0,01 S=0,03 |
| 4.3 | Расходы на инструмент |
|
15,76 |
13,32 1,10 S=14,4 |
| 4.4 | Затраты на содержание и эксплуатацию приспособлений |
где Нпр – количество приспособлений
|
0,62 |
0,03 0,02 S=0,05 |
| 4.5 | Расходы на смазочные, обтирочные материалы, охлаждающие жидкости |
|
0,001 | 0,001 |
| 4.6 | Расходы на содержание и эксплуатацию производствен-ной площади |
|
0,24 |
0,21 0,07 S=0,28 |
| Итого расходы на содержание и эксплуатацию оборудования |
|
17,40 | 15,50 | |
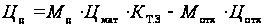 ,
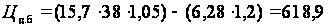
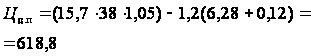
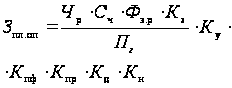
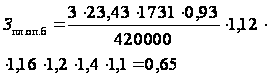
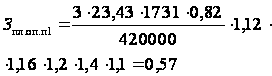
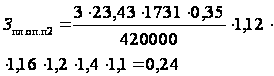
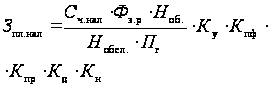
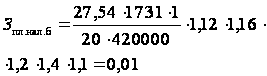
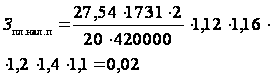
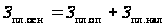 ;
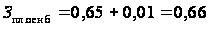 ;
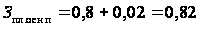
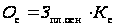 ;
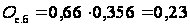 ;
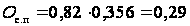
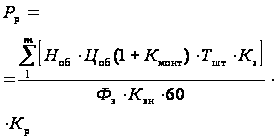
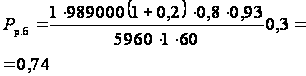
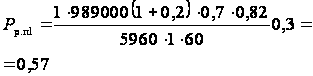
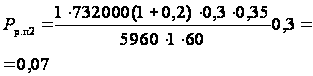
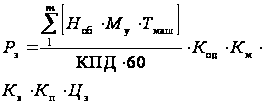
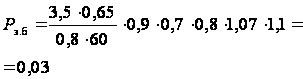
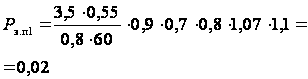
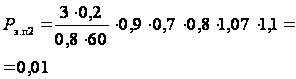
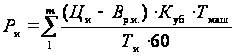
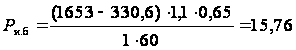
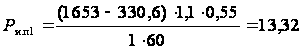
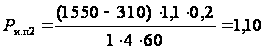
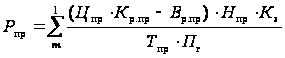 ,
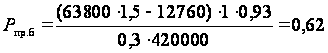
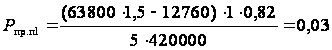
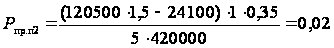
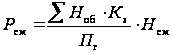 ;
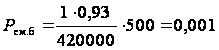 ;
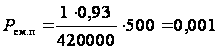
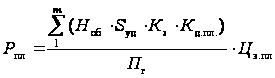 ;
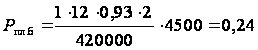 ;
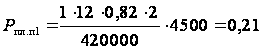 ;
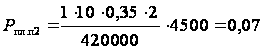
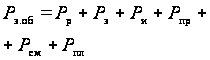
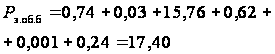
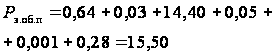
Калькуляция себестоимости составлена в табл.3.6.
Таблица 3.6 Калькуляция себестоимости обработки детали по вариантам технологического процесса, руб.
| № п/п | Статьи затрат | Значения, руб | Отклонения | |
| Баз., руб | Пр., руб | |||
| 1 | Материалы за вычетом отходов | 618,90 | 618,80 | 0,10 |
| 2 | Основная заработная плата рабочих | 0,66 | 0,82 | -0,16 |
| 3 | Начисления на заработную плату | 0,23 | 0,29 | -0,06 |
| 4 | Расходы на содержание и эксплуатацию оборудования | 17,40 | 15,50 | 1,90 |
|
Итого Технологическая себестоимость |
637,19 | 635,41 | 1,78 | |
| 5 |
Общецеховые накладные расходы
|
1,42 | 1,72 | -0,30 |
|
Итого цеховая себестоимость
|
638,61 | 637,12 | 1,49 | |
| 6 |
Заводские накладные расходы
|
1,75 | 2,00 | -0,25 |
|
Итого
заводская
себестоимость
|
640,40 | 639,12 | 1,3 | |
| 7 |
Внепроизводственные расходы
|
32,02 | 31,94 | 0,08 |
|
Всего полная себестоимость
|
672,40 | 671,06 | 1,34 | |
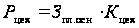 ;
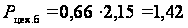 ;
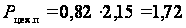
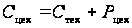 ;
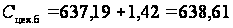 ;
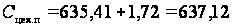
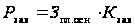 ;
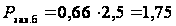 ;
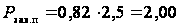
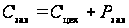
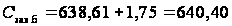
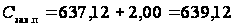
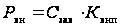
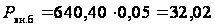
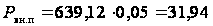
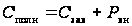
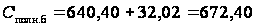
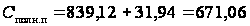
3.2 Расчет показателей экономической эффективности проектируемого варианта
Ожидаемая прибыль (условно-годовая экономия) от снижения себестоимости обработки детали определяется по формуле
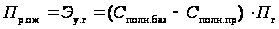 ,
(3.1)
где Сполн.баз = 672,40 руб. и Сполн.пр = 671,06 руб. – полная себестоимость базового и проектного вариантов соответственно;
Пг = 420000 шт – годовая программа выпуска деталей.
Значение ожидаемой прибыли, рассчитанное по формуле (3.1),
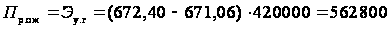 (руб).
Налог на прибыль рассчитывается по формуле
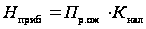 ,
(3.2)
где Кнал = 0,24 – коэффициент налогообложения.
Значение налога на прибыль, рассчитанное по формуле (3.2),
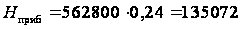 (руб).
Чистая ожидаемая прибыль определяется по формуле
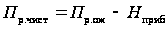 ;
(3.3)
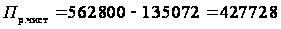 (руб).
Расчетный (ориентировочный) срок окупаемости капитальных вложений (инвестиций) определяется по формуле
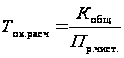 ,
(3.4)
где Кобщ = 888205 руб – общие капитальные вложения.
Значение ориентировочного срока окупаемости, рассчитанное по формуле (3.4),
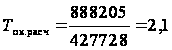 (лет).
Расчетный срок окупаемости инвестиций принимается за горизонт расчета (Т).
Учитывая фактор времени, необходимо дисконтировать получаемую прибыль по формуле
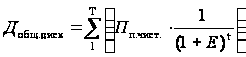 ,
(3.5)
где Е– норма дисконта (процентная ставка на капитал).
t – 1-ый, 2-ой и т.д. шаг получения прибыли в процентах принятого горизонта расчета (принимаем за 1 шаг 1 год).
Рассчитываются шаги.
Первый шаг
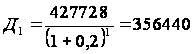 (руб).
Второй шаг
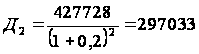 (руб).
Третий шаг
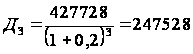 (руб).
Определяется срок окупаемости (период возврата) капитальных вложений (Ток) последовательным суммированием дисконтированных доходов (Добщ.диск.) и подсчета времени до тех пор, пока сумма доходов не окажется равной сумме инвестиций.
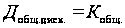 .
(3.6)
Общий дисконтируемый доход за два шага составит
Добщ.диск= Д1 + Д2; (3.7)
Добщ.диск = 356440 + 297033 = 653473 (руб).
Для полного покрытия капитальных вложений не хватает
Рп.к = Кобщ – Д общ. диск; (3.8)
Рп.к = 888205 – 653473 = 234732 (руб).
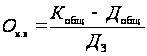 ;
(3.9)
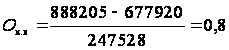 (год).
Таким образом, срок окупаемости Ток составит
Ток = 2 + 0,8 = 2,8 (год).
Определяется расчетный коэффициент экономической эффективности капитальных вложений по формуле
 ;
(3.10)
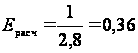 .
Ерасч
 Е (0,36
0,2), значит проект
эффективен.
Вывод
В дипломном проекте проведено экономическое обоснование внедрения станка для обработки фасок на прутках круглого сечения перед последующей обработкой на токарных автоматах. В результате нововведения капитальные вложения составили 888205 рублей, срок службы патрона в токарном автомате увеличился с 0,3 года до 5 лет, что привело к снижению себестоимости одной детали на 1,34 рубля. Годовой экономический эффект составил 427728 рублей, срок окупаемости – 2,8 года, следовательно, проект эффективен.
4 Охрана труда и экологическая безопасность проекта
4.1 Описание оборудования и выполняемых операций
Процесс обработки прутков происходит на станке для обработки фасок на прутках круглого сечения.
Оператор загружает в накопитель заготовок прутки для обработки фасок. Визуально определяет, что прутки соответствуют требованиям: длина 1000…4000 мм, круг диаметров 16…80 мм. Устанавливает призмы на требуемый диаметр прутка, настраивает резцовую головку, включает электропитание в шкаф, подготавливает пульт к управлению «станком». Проверяет положение переключателя числа оборотов шпинделя, правильность наладки работы командоаппарата управления движением пиноли (головки силовой), работу блокировок, обеспечивающих безопасные условия работы на станке: невозможность включения вращения шпинделя при открытом кожухе резцовой головки; при положении упора не в «исходном», т.е. не убран вниз; при отсутствии сигнала о зажиме прутка. Убедившись в наличии блокировок оператор переходит к контролю работы станка на холостом ходу в режиме «одиночного автоматического цикла». Цикл завершается возвращением пиноли силовой головки в «исходное» положение, остановкой вращения шпинделя и режимом механического зажима. После окончания автоматического цикла оператор переводит переключатель «режима работы» в положение «наладка». На этом пробные испытания завершаются и можно переходить к работе станка под нагрузкой, т.е. с обработкой фасок на реальных заготовках. Оператор проверяет соответствие наладки на данный диаметр резцовой головки и механизма зажима, перегружает пруток из накопителя на транспортные ролики, устанавливает упор осевой ориентации прутка, совмещает ось прутка-заготовки с осью шпинделя силовой головки. После этого оператор продвигает пруток вдоль оси до касания в упор осевого базирования прутка, зажимает пруток, подает команду с пульта - «зажим», убирает упор в исходное положение. Включает «автоматический цикл» нажатием кнопки «пуск». Дальнейшая работа происходит без участия оператора. После завершения одиночного цикла появится светосигнал на пульте управления, приглашающий оператора к завершению технологического процесса. Оператор переключает режим работы станка на «наладку», перемещает пруток назад вдоль оси до исходного положения и управляя с пульта осуществляет выгрузку обработанного прутка. На этом этапе цикл работы завершен и станок готов к повторению циклов.
4.2 Опасные и вредные производственные факторы разрабатываемого объекта
В течение рабочего дня могут возникнуть опасные и вредные производственные факторы. Произведем анализ источников механических травм, источников шума, вибраций, излучений, условий микроклимата в помещении.
При разработке проекта завода наряду с максимальной механизацией и автоматизацией трудовых процессов, внедрением наиболее высокопроизводительного оборудования значительное внимание было уделено созданию условий для здорового и безопасного труда.
Параллельно с обеспечением высокой производительности труда осуществлено снижение тяжести труда. Работа автоматизированных линий с полной автоматизацией процессов сокращает до минимума ручные работы и позволяет создать благоприятные условия для рабочих.
На заводе широко используются грузонесущие и толкающие конвейера. Из одного цеха в другой грузы перевозятся в специальной унифицированной таре с помощью электро- и автопогрузчиков. В цех, в котором находится станок для обработки фасок на прутках круглого сечения, прутки подвозятся в таре с помощью автопогрузчиков.
Шум
Вопросы борьбы с шумом в настоящее время играют большую роль на производстве.
Шум на производстве наносит большой ущерб организму человека, снижает производительность труда. Утомление рабочих и операторов из-за сильного шума приводит к увеличению числа ошибок при работе, способствует возникновению травм. Нередко и в повседневной жизни человек подвергается воздействию шума недопустимо высокого уровня. Поэтому борьба с шумом является важной задачей.
Часто возникает необходимость защиты не только от шума, но и от инфра- и ультразвука.
Шумом является всякий нежелательный для человека звук. В качестве звука человек воспринимает упругие колебания, распространяющиеся волнообразно. Звуковые волны возникают при нарушении стационарного состояния среды вследствие воздействия на нее какой-либо возмущающей силы. Частицы среды при этом начинают колебаться относительно положения равновесия, причем скорость таких колебаний (колебательная скорость V), значительно меньше скорости распространения волны (скорости звука C). Шум распространяется тремя путями: по воздуху, через пол, через ограждения.
Область слышимых звуков ограничивается не только определенными частотами (20 – 20000 Гц), но и определенными предельными значениями звуковых давлений и их уровней.
В технической акустике применена логарифмическая шкала, каждому делению которой соответствует изменение шума в 10 раз. Эта логарифмическая величина называется уровнем интенсивности шума. По характеру спектра шумы бывают широкополосные и тональные. По временным характеристикам шумы подразделяются на постоянные, непостоянные, колеблющиеся, прерывистые, импульсные.
В зависимости от уровня и характера шума, его продолжительности, а также от индивидуальных особенностей человека шум может оказывать па него различное действие.
Шум, даже когда он невелик (при уровне 50-60 дБА), создает значительную нагрузку на нервную систему человека, оказывая на него психологическое воздействие. Это особенно часто наблюдается у людей, занятых умственной деятельностью. Слабый шум влияет на людей по-разному. Это зависит от возраста, состояния здоровья, вида труда, физического и душевного состояния человека в момент действия шума. Степень вредности какого-либо шума зависит также от того, насколько он отличается от привычного шума. Неприятное воздействие шума зависит и от индивидуального отношения к нему. Шум, который производит сам человек, его не беспокоит, а небольшой посторонний шум может вызвать сильный раздражающий эффект.
Существуют заболевания, такие как гипертоническая и язвенная болезни, неврозы, в ряде случаев желудочно-кишечные и кожные заболевания, которые связаны с перенапряжением нервной системы в процессе труда и отдыха. Отсутствие необходимой тишины, особенно в ночное время, приводит к преждевременной усталости, а часто и к заболеваниям. В этой связи необходимо отметить, что шум в 30