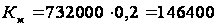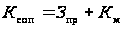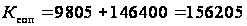Совершенствование операции подготовки прутков круглого сечения к обработке на станках-автоматах
| Напряжение, МПа |
|
| Длина вала, мм | |
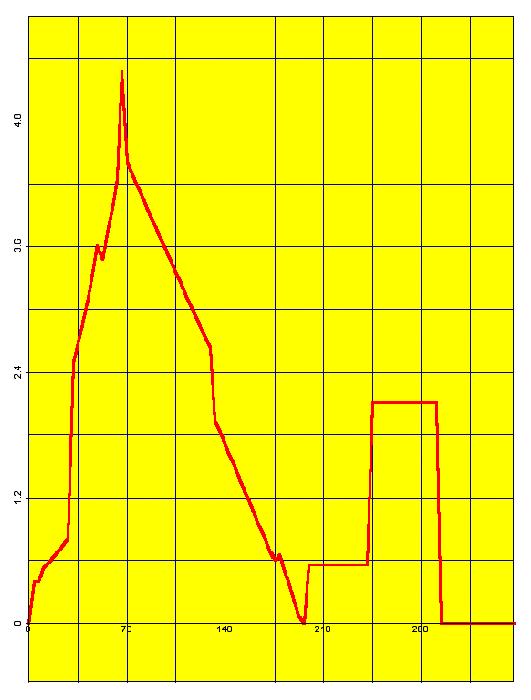
Рис. 2.11 Напряжения
| Перемещение, мм |
|
| Длина вала, мм | |
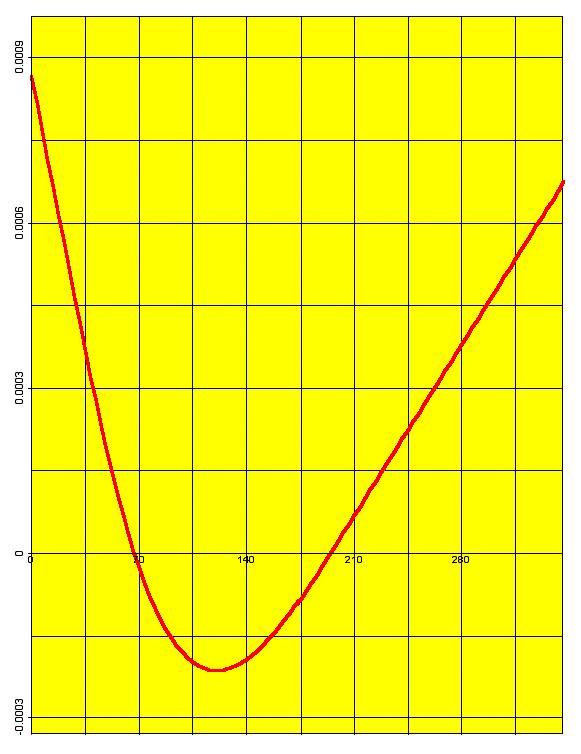
Рис. 2.12 Перемещения вертикальные
| Перемещение, мм |
|
| Длина вала, мм | |
Рис. 2.13 Перемещения горизонтальные
| Угол изгиба, град |
|
| Длина вала, мм | |
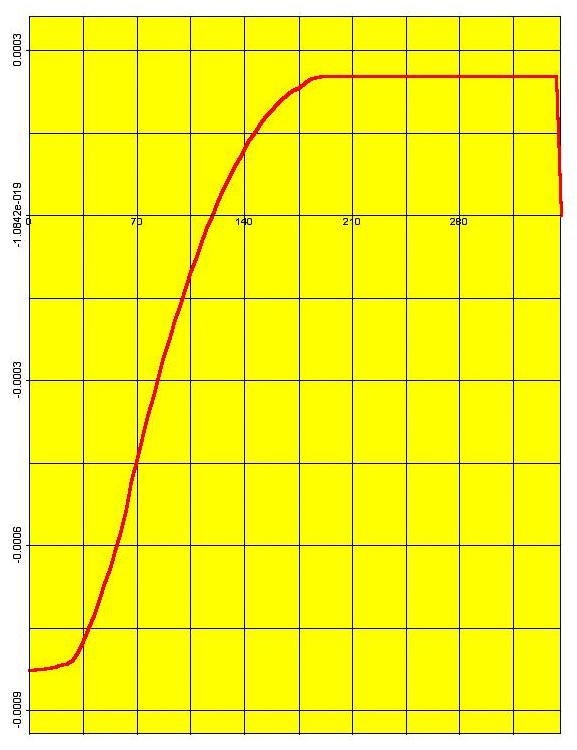
Рис. 2.14 Угол изгиба вертикальный
| Угол кручения, град |
|
| Длина вала, мм | |
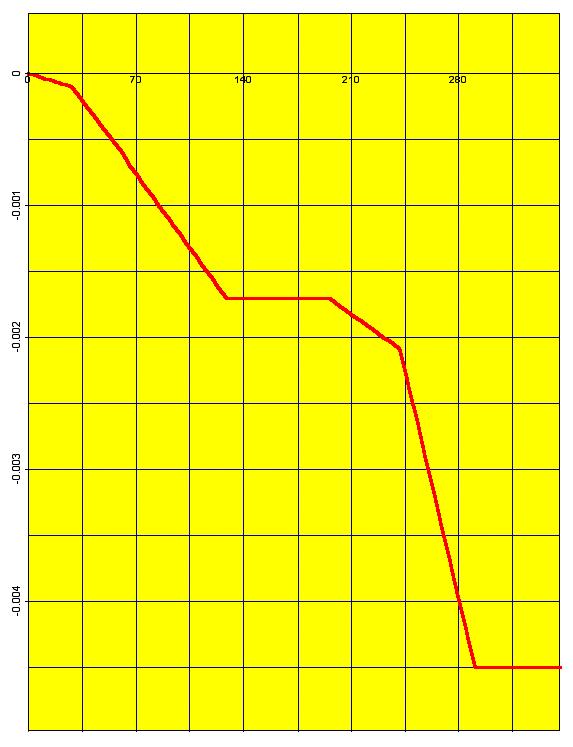
Рис. 2.15 Угол кручения
| Коэффициент запаса |
|
| Длина вала, мм | |
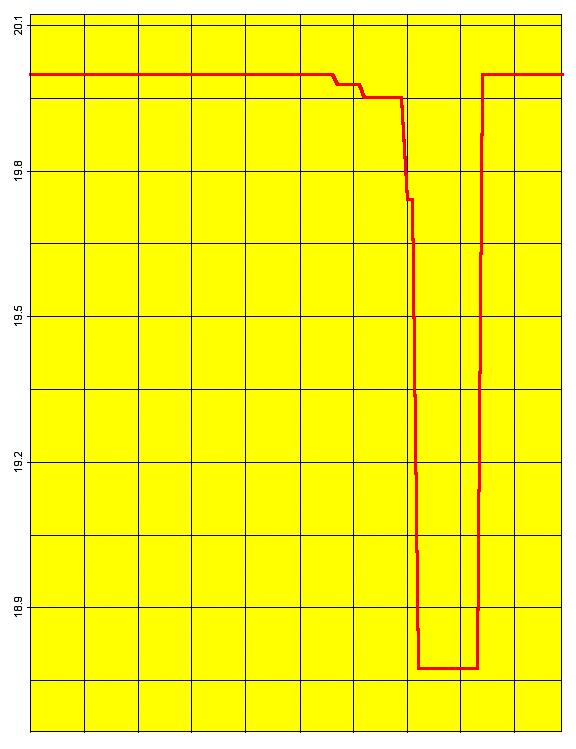
Рис. 2.16 Усталостная прочность
Перемещения
вала составляют
0,0009 мм. Это меньше
допустимого,
равного 0,09 мм
[5]. Угол изгиба
в левой опоре
 ,
в правой
 .
Эти значения
допустимы, т.к.
для радиальных
шарикоподшипников
допустимый
угол изгиба
равен
 [6]. Минимальное
значение коэффициента
запаса равно
18 при допустимом
1,5 … 2,5 [9]. Проанализировав
результаты
расчета приходим
к выводу, что
данный вал
удовлетворяет
условию прочности.
Произведем расчет режимов резания.
При назначении элементов режимов резания учитывается характер обработки, тип и размеры инструмента, материал его режущей части, материал и состояние заготовки.
Производится обработка фасок на прутках, изготовленных из конструкционной стали, резцами, которые оснащены неперетачиваемыми сменными четырехгранными пластинами из твердого сплава Т5К10.
Скорость резания рассчитывается по формуле
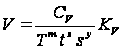 .
(2.18)
Значения коэффициентов СV, x, y, и m ([2], табл.17, с.269):
Сv = 420;
х = 0,15;
у = 0,20;
m = 0,20;
Т = 60 мин – среднее значение стойкости при одноинструментной обработке;
t = 4 мм – глубина резания.
Подача s определяется по формуле
 ,
(2.19)
где а = 0,1 мм – толщина среза;
j = 60° – главный угол в плане.
Значение подачи, рассчитанное по формуле (2.19),
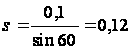 (мм/об).
Коэффициент КV является произведением коэффициентов, учитывающих влияние состояния поверхности КПV, материала инструмента КИV, материала заготовки КMV Значения коэффициентов определяются из ([2], табл.1-6, с.261- 263)
KПV = 0,9;
КИV = 0,65.
Коэффициент, учитывающий материал заготовки, рассчитывается по формуле
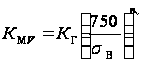 ,
(2.20)
где КГ = 1 – коэффициент, характеризующий группу стали по обрабатываемости, выбирается по ([2], табл.2, с.262);
nV =1 – показатель степени, выбирается из ([2], табл.2, с.262).
 МПа – временное
сопротивление
на разрыв
обрабатываемого
материала.
Значение коэффициента, учитывающего материал заготовки, рассчитанное по формуле (2.20),
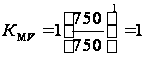 .
Значение коэффициента КV
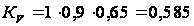 .
Значение скорости резания, рассчитанное по формуле (2.18),
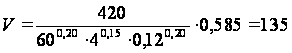 (м/мин).
Произведем расчет сил резания.
Силу резания принято раскладывать на составляющие силы, направленные по осям координат станка (тангенциальную Pz, радиальную Py и осевую Pх). Эти составляющие рассчитываются по формуле
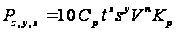 ,
(2.21)
где t = 4 мм – глубина резания;
s = 0,12 мм/об – подача;
V = 135 м/мин – скорость резания.
В формуле (2.21) постоянная Ср и показатели степени x, y, n для расчетных условий обработки для каждой из составляющих силы резания выбираются из ([2], табл.22, с.273).
Для тангенциальной составляющей силы резания Pz значения постоянной и показателей степени
Ср = 300;
х = 1,0;
у = 0,75;
n = – 0,15.
Для радиальной составляющей силы резания Pу значения постоянной и показателей степени
Ср = 243;
х = 0,9;
у = 0,6;
n = – 0,3.
Для осевой составляющей силы резания Pх значения постоянной и показателей степени
Ср = 339;
х = 1,0;
у = 0,5;
n = – 0,4.
В формуле (2.21) поправочный коэффициент Кр представляет собой произведение ряда коэффициентов, учитывающих фактические условия резания
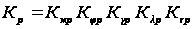 .
(2.22)
В формуле (2.22) численные значения коэффициентов выбираются из ([2], табл.9,10 и 23, с.264, 265, 275).
Коэффициент Кмр определяется по формуле
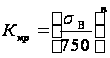 ,
(2.23)
где
МПа – временное
сопротивление
разрыв обрабатываемого
материала;
n = 0,75 – показатель степени при обработке резцами.
Значение коэффициента Кмр, рассчитанное по формуле (2.23),
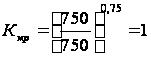 .
Для тангенциальной составляющей силы резания Pz значения поправочных коэффициентов
 =
0,94;
Кg р = 1;
Кl р = 1;
Кr p = 0,87.
Значение поправочного коэффициента для тангенциальной составляющей силы резания, рассчитанное по формуле (2.22),
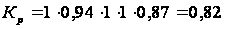 .
Для радиальной составляющей силы резания Pу значения поправочных коэффициентов
=
0,77;
Кg р = 1;
Кl р = 1;
Кr p = 0,66.
Значение поправочного коэффициента для радиальной составляющей силы резания, рассчитанное по формуле (2.22),
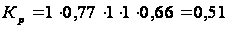 .
Для осевой составляющей силы резания Pх значения поправочных коэффициентов
=
1,11;
Кg р = 1;
Кl р = 1;
Кr p = 1.
Значение поправочного коэффициента для осевой составляющей силы резания, рассчитанное по формуле (2.22),
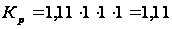 .
Значения тангенциальной, радиальной, осевой составляющих силы резания, рассчитанные по формуле (2.21),
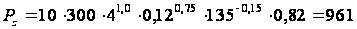 (Н);
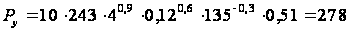 (Н);
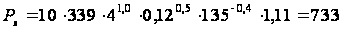 (Н).
Произведем расчет мощности резания.
Мощность резания рассчитывается по формуле
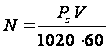 ,
(2.24)
где Pz = 961 Н – тангенциальная составляющая силы резания;
V = 135 м/мин – скорость резания.
Значение мощности резания, рассчитанное по формуле (2.24),
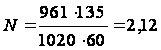 (кВт).
2.4 Разработка конструкции и расчет резцовой головки
Резцовая головка позволяет производить обработку фасок на всем диапазоне прутков.
Резцовая головка состоит из корпуса 1, в котором расположены два резца 3. Резцы 3 оснащены неперетачиваемыми сменными четырехгранными пластинами из твердого сплава Т5К10.
Перед работой станка необходимо настроить резцовую головку на требуемый диапазон диаметров: установить резцы на резцедержатель и, прижимая к опорным торцам, закрепить винтами, установить калибр требуемого диапазона в центральное отверстие резцовой головки и вращением винта подвести упор резцедержателя до легкого касания в поверхность калибра, зажать. То же самое повторить со вторым резцедержателем.
Рассмотрим геометрию резца (рис.2.17).
Назначим
главный угол
в плане
 = 60°, вспомогательный
угол в плане
j 1 = 30°.
Главными геометрическими параметрами режущего клина являются передний угол g и задний угол a. Значения углов g и a зависят от условий резания, в том числе от свойств обрабатываемого и режущего материала, режима резания и других факторов.
Рис. 2.17 Геометрия режущего клина
Значение переднего угла рассчитывается по формуле проф. М.Н. Ларина
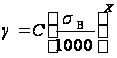 ,
(2.25)
где
 –
временное
сопротивление
на разрыв
обрабатываемого
материала, МПа;
С = 0,25 – коэффициент,
зависящий от
обрабатываемого
материала и
материала
режущего инструмента,
выбирается
из ([4], табл.1),
х = - 8 – показатель
степени, зависящий
от
обрабатываемого
материала и
материала
режущего инструмента,
выбирается
из ([4], табл.1).
Значение переднего угла, рассчитанное по формуле (2.25),
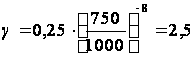 °.
Значение заднего угла рассчитывается по формуле проф. М.Н. Ларина
 ,
(2.26)
где а = 0,1 мм – толщина среза.
Значение заднего угла, рассчитанное по формуле (2.26),
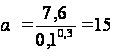 °.
Под совокупным воздействием сил и температур во время обработки заготовки резцом происходит пластическое деформирование режущего клина, что существенным образом меняет геометрию режущего клина резца.
Для оценки формоутойчивости режущего клина воспользуемся формулой Т.Н. Лоладзе
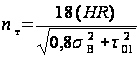 ,
(2.27)
где HR = 50 – твердость по Роквеллу;
МПа – временное
сопротивление
на разрыв
обрабатываемого
материала;
 – максимальное
касательное
напряжение,
МПа.
В формуле (2.27) максимальное касательное напряжение определяется по формуле
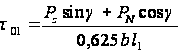 ,
(2.28)
где Pz = 961 Н – тангенциальная составляющая силы резания;
g = 2,5° – передний угол;
l1 =1 мм – длина контакта стружки с передней поверхностью;
PN – нормальная составляющая силы резания, Н, которая определяется по формуле
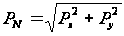 ;
(2.29)
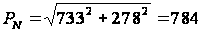 (Н).
В формуле (2.28) b – ширина среза, мм, которая определяется по формуле
 ,
(2.30)
где t = 4 мм – глубина резания;
j = 60° – главный угол в плане.
Значение ширины среза, рассчитанное по формуле (2.30),
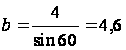 (мм).
Значение максимального касательного напряжения, рассчитанное по формуле (2.28),
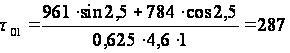 (МПа);
Значение nт, рассчитанное по формуле (2.27),
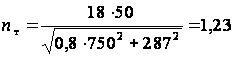 .
Так как nт > 1, то формоустойчивость резца достаточная, то есть резец не теряет геометрию клина в процессе обработки.
3 Экономическая часть. Технико-экономическое обоснование разработки
3.1 Расчет технико-экономических показателей
В экономической части ведется расчет технико-экономических показателей проектируемого технологического проекта, производится их сравнительный анализ с показателями базового варианта, определяется экономический эффект от предложенных в проекте технических решений.
Основными экономическими данными для экономического анализа базового и проектируемого вариантов являются данные: годовой объем производства деталей; трудоемкость операции (штучное время); себестоимость получения заготовки; вид, тип, марка оборудования, его габариты, мощность, цена; вид оснастки, инструмента и их ориентировочная стоимость.
В табл. 3.1 приведена краткая характеристика сравниваемых вариантов.
Таблица 3.1 Краткая характеристика сравниваемых вариантов
| Базовый вариант | Проектируемый вариант |
| Изготовление деталей из прутка без предварительной операции обработки торцов прутков | Изготовление деталей из прутка с предварительной операцией обработки торцов прутков |
| Тип производства – массовое | Тип производства – массовое |
| Форма оплаты труда – повременно-премиальная | Форма оплаты труда – повременно-премиальная |
| Нормальные условия труда |
Нормальные условия труда. Изменения: - увеличение количества рабочих; - увеличение срока службы цангового патрона |
Исходные данные для экономического обоснования сравниваемых базового и проектного вариантов приведены в табл. 3.2.
Таблица 3.2 Исходные данные для экономического обоснования сравниваемых вариантов
|
№ п/п |
Показатели |
Услов.обозн./ един.измер. |
Значение показателей | Источник информации | |
| базовый | проектный | ||||
| 1 | 2 | 3 | 4 | 5 | 6 |
| 1 | Годовая программа выпуска | Пг, шт | 420000 | 420000 | задание |
| 2 | Норма штучного времени на операцию, в т.ч. машинное время |
Тшт, мин Тмаш, мин |
0,8 0,65 |
0,3 0,7 0,2 0,55 |
Расчет Расчет |
| 3 |
Часовая тарифная ставка: -рабочего оператора -наладчика |
Сч, руб Счнал, руб |
23,43 27,54 |
23,43 27,54 |
Данные кафедры «ЭО и УП» |
| 4 | Коэффициент доплат до часового, дневного и месячного фондов | Кд | 1,4 | 1,4 | – // – |
| 5 | Коэффициент доплат за проф. мастерство (начиная с 3-го разряда) | Кпф | 1,16 | 1,16 | – // – |
| 6 |
Коэффициент выполнения норма (Для ВАЗа Кв.н.=1) |
Кв.н. | 1 | 1 | – // – |
| 7 | Коэффициент доплат за ночные и вечерние часы | Кн | 1,1 | 1,1 | – // – |
| 8 |
Коэффициент премирования (Для ВАЗа Кпр=1,2) |
Кпр | 1,2 | 1,2 | – // – |
| 9 | Коэффициент отчислений на социальные нужды | Кс | 0,356 | 0,356 | – // – |
| 10 |
Годовой эффективный фонд времени работы: оборудования (при 3 сменной = 5960 ч.) для рабочих |
Фэ, час Фэ.р., час |
5960 1731 |
5960 1731 |
|
| 11 | Цена единицы оборудования | Цоб, руб | 989000 |
989000 732000 |
Данные предприятия или прейскурант цен |
| 12 | Условная мощность электродвигателя | Му, кВт | 3,5 |
3 3,5 |
|
| 13 | Коэффициент одновременной работы электродвигателей (0,8…1,0) | Код | 0,9 | 0,9 | |
| 14 | Коэффициент загрузки электродвигателей по мощности (0,7…0,8) | Км | 0,7 | 0,7 | |
| 15 | Коэффициент загрузки электродвигателей по времени (0,5…0,85) | Кв | 0,8 | 0,8 | |
| 16 | Коэффициент потерь электроэнергии в сети завода (1,04…1,08) | Кп | 1,07 | 1,07 | |
| 17 | Тариф оплаты за электроэнергию | Цэ, руб/кВт | 1,1 | 1,1 | Данные кафедры «ЭО и УП» |
| 18 | Коэффициент полезного действия станка (0,7…0,95) | КПД | 0,8 |
0,8 0,8 |
Паспорт станка |
| 19 | Цена единицы инструмента | Ци, руб | 1653 |
1550 1653 |
|
| 20 | Выручка от реализации изношенного инструмента по цене металлолома (20% от цены) | Вр.и., руб | 330,6 |
310 330,6 |
|
| 21 | Коэффициент случайной убыли инструмента (1,1…1,2) | Куб | 1,1 |
1,1 1,1 |
|
| 22 | Стойкость инструмента | Ти, час | 1 |
1Ч 4 1 |
|
| 23 | Цена единицы приспособления | Цп, руб | 63800 |
120500 63800 |
|
| 24 | Коэффициент, учитывающий затраты на ремонт приспособления (1,5…1,6) | Кр.пр. | 1,5 | 1,5 | |
| 25 | Выручка от реализации изношенного приспособления (20% от цены) | Вр.пр., руб | 12760 |
24100 12760 |
|
| 26 | Физический срок службы приспособления (3…5 лет) | Тпр, лет | 0,3 |
5 5 |
|
| 27 |
Расход на смазочно-охлаждающие жидкости (400…600) руб. на один станок в год |
Нсм, руб | 500 |
0 500 |
|
| 28 | Площадь, занима-мая одним станком | Sуд, м2 | 12 |
10 12 |
|
| 29 | Коэффициент, учитывающий дополнительную площадь (1,5…3,0) | Кд.пл. | 2 | 2 | |
| 30 | Стоимость эксплуа-тации 1 м2 пло-ади здания в год | Ц э.пл., руб/м2 | 4500 | 4500 | |
| 31 | Норма обслужива-вания станков од-ним наладчиком (10…20 станков) | Нобсл., ед | 20 |
20 20 |
|
| 32 |
Специализация: оборудование (универсальное, специальное) инструмент (универсальный, специальный) |
Спец. |
Спец. Спец. |
||
| 33 | Материал детали (заготовки) | сталь |
сталь сталь |
||
| 34 | Масса детали | Мд, кг | 15,7 | 15,7 | |
| 35 | Вес отходов | Мотх, кг | 6,28 |
0,12 6,28 |
|
| 36 | Цена 1 м3 материала | Цм, руб | 38 | 38 | |
| 37 | Цена 1 м3 отходов | Цотх, руб | 1,2 | 1,2 | |
Расчет по сравниваемым вариантам необходимого количества оборудования и коэффициентов его загрузки изготовлением заданной проектом годовой программы выпуска деталей, расчет необходимой для изготовления годовой программы деталей численности рабочих операторов произведен в табл.3.3.
Таблица 3.3 Расчет необходимого количества оборудования и коэффициентов загрузки
| № п/п | Показатели | Расчетные формулы и расчет | Значение показателей | |
| Базовый | Проект. | |||
| 1 | Расчетное количество оборудования по изменяющимся операциям технологического процесса |
|
0,93 |
0,35 0,82 |
| 2 | Принятое количество оборудования | Расчетное количество округляется до ближайшего большего целого | 1 |
1 1 |
| 3 | Коэффициент загрузки оборудования |
|
0,93 |
0,35 0,82 |
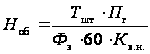 ;
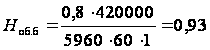 ;
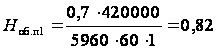 ;
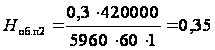
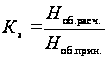 ;
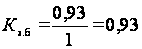 ;
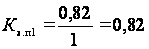 ;
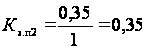
Расчет по вариантам прямых и сопутствующих капитальных вложений произведен в табл.3.4
Таблица 3.4 Расчет капитальных вложений (инвестиций)
| № п/п | Показатели | Расчетные формулы и расчет | Значение показателей |
| 1 | Прямые капиталь-ные вложения в технологическое оборудование |
|
732000 |
| 2 | Сопутствующие капитальные вложения: | ||
| 2.1 | Затраты на проектирование |
где Тпр – трудоемкость проектирования (час), Зчас – часовая зарплата конструктора, технолога
|
9805 |
| 2.2 | Затраты на доставку и монтаж оборудования, руб |
где Кмонт=0,1…0,25 – коэффициент расходов на монтаж
|
146400 |
| ИТОГО сопутствующие капитальные вложения |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |
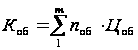 ;
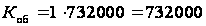
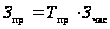 ,
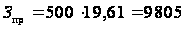
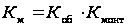 ,