Проектирование механического цеха по изготовлению деталей для запорно-регулирующей арматуры газо- и нефтепроводов
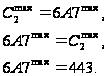
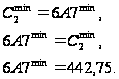
Результаты записываем в графу 7.
Определяем
значение принятого
операционного
размера
 и записываем
в графу 9.
В графе 3 указываем
размеры
 и
 .
2. Определение
операционного
размера
 из уравнения
размерной цепи:
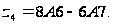
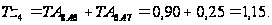
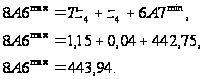
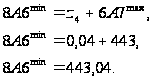
Результаты записываем в графу 7.
Величина
корректировки
составляет

Определяем
значение принятого
операционного
размера
 и
записываем
в графу 9.
Определяем
значение максимальной
и минимальной
величины припуска
 и проставляем
в графе 3.
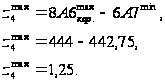
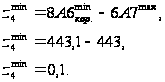
3. Определение
операционного
размера
 из уравнения
размерной цепи:
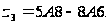
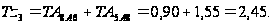
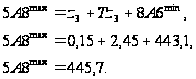
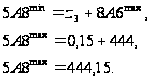
Результаты записываем в графу 7.
Величина
корректировки
составляет

Определяем
значение принятого
операционного
размера
 и записываем
в графу 9.
Определяем
значение максимальной
и минимальной
величины припуска
 и проставляем
в графе 3.
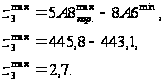
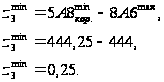
Схема №3
1. Определение
операционного
размера
 из уравнения
размерной цепи:

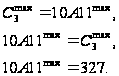
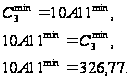
Результаты записываем в графу 7.
Определяем
значение принятого
операционного
размера
 и записываем
в графу 9.
В графе 3 указываем
размеры
 и
 .
2. Определение
операционного
размера
 из уравнения
размерной цепи:

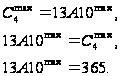
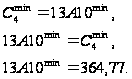
Результаты записываем в графу 7.
Определяем
значение принятого
операционного
размера
 и
записываем
в графу 9.
В графе 3 указываем
размеры
 и
 .
3. Определение
операционного
размера
 из уравнения
размерной цепи:
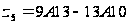 .
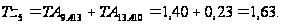
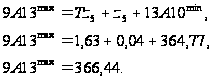
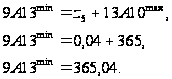
Результаты записываем в графу 7.
Величина
корректировки
составляет

Определяем
значение принятого
операционного
размера
 и записываем
в графу 9.
Определяем
значение максимальной
и минимальной
величины припуска
 и проставляем
в графе 3.
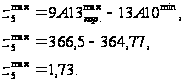
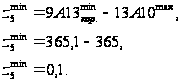
4. Определение
операционного
размера
 из уравнения
размерной цепи:
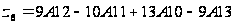
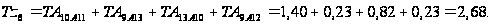
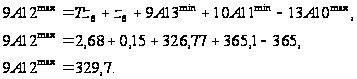
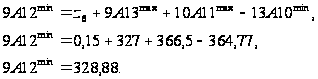
Результаты записываем в графу 7.
Величина
корректировки
составляет
Определяем
значение принятого
операционного
размера
 и записываем
в графу 9.
Определяем
значение максимальной
и минимальной
величины припуска
 и проставляем
в графе 3.
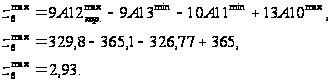
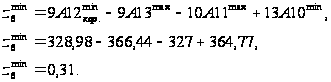
5. Определение
операционного
размера
 из уравнения
размерной цепи:
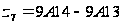 .
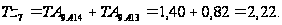
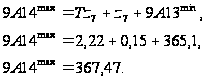
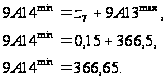
Результаты записываем в графу 7.
Величина
корректировки
составляет

Определяем
значение принятого
операционного
размера
 и записываем
в графу 9.
Определяем
значение максимальной
и минимальной
величины припуска
 и проставляем
в графе 3.
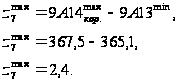
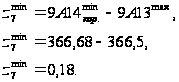
Составление ведомости расчета операционных размеров.
Подготовка к расчету операционных размеров заключается в заполнении граф с номерами: 1,2,4,5,6 в следующей последовательности: сначала заполняются графы 4,5,6, а затем 1 и 2.
Графа 1. Указывается обозначение всех чертежных размеров и операционных припусков из уравнений размерных цепей для соответствующего операционного размера.
Графа 2. Чертежные размеры с допусками берутся в соответствии с рабочим чертежом детали. Допуски операционных припусков берутся из графа размерных цепей и указываются только со знаком (+).
Графа 4. Указываются обозначения всех операционных размеров согласно схеме обработки (рис. 1.5.2.).
Графа 5. Указывается величина поля допуска на операционные размеры в соответствии с графом размерных цепей (рис. 1.5.2.3.).
Графа 6. Заносятся уравнения размерных цепей, при помощи которых производятся расчеты операционных размеров.
Заполнение граф 7, 8, 9 и 3 связано с непосредственным расчетом каждого операционного размера, и поэтому должно проводиться в следующей последовательности:
Заполняются все графы 7, 8, 9 и 3 для первого операционного размера. Затем заполняются все графы для второго размера и далее для всех операционных размеров.
4.5 Выбор оборудования, приспособлений и инструментов
Выбор станочного оборудования является одной из важнейших задач при разработке технологического процесса механической обработки заготовки. От правильного его выбора зависит производительность изготовления детали, экономическое использование производственных площадей, механизации и автоматизации ручного труда, электроэнергии и в итоге себестоимость изделия. Тип производства оказывает решающее влияние на степень автоматизации и специализации оборудования и оснастки, применяемых при изготовлении деталей. В мелкосерийном производстве становится выгодным применение специализированных станков (в том числе станков с числовым программным управлением (ЧПУ)) и инструментов, а также универсально-сборных и универсально-переналаживаемых приспособлений.
В зависимости от объема выпуска изделий выбирают станки по степени специализации и высокой производительности, а также станки с числовым программным управлением (ЧПУ). Для разработанного технологического процесса выбираем станок XCEEDER 900-RT (5-координатный станок с ЧПУ). Этот обрабатывающий центр с подвижным мостом и 5-тью интерполированными осями используется для выполнения высокоскоростных фрезеровочных операций. Машина специально предназначена для обработки сложных трёхмерных элементов, нуждающихся в высокой точности, как это бывает в отрасли изготовления пресс-форм или в авиационном секторе.
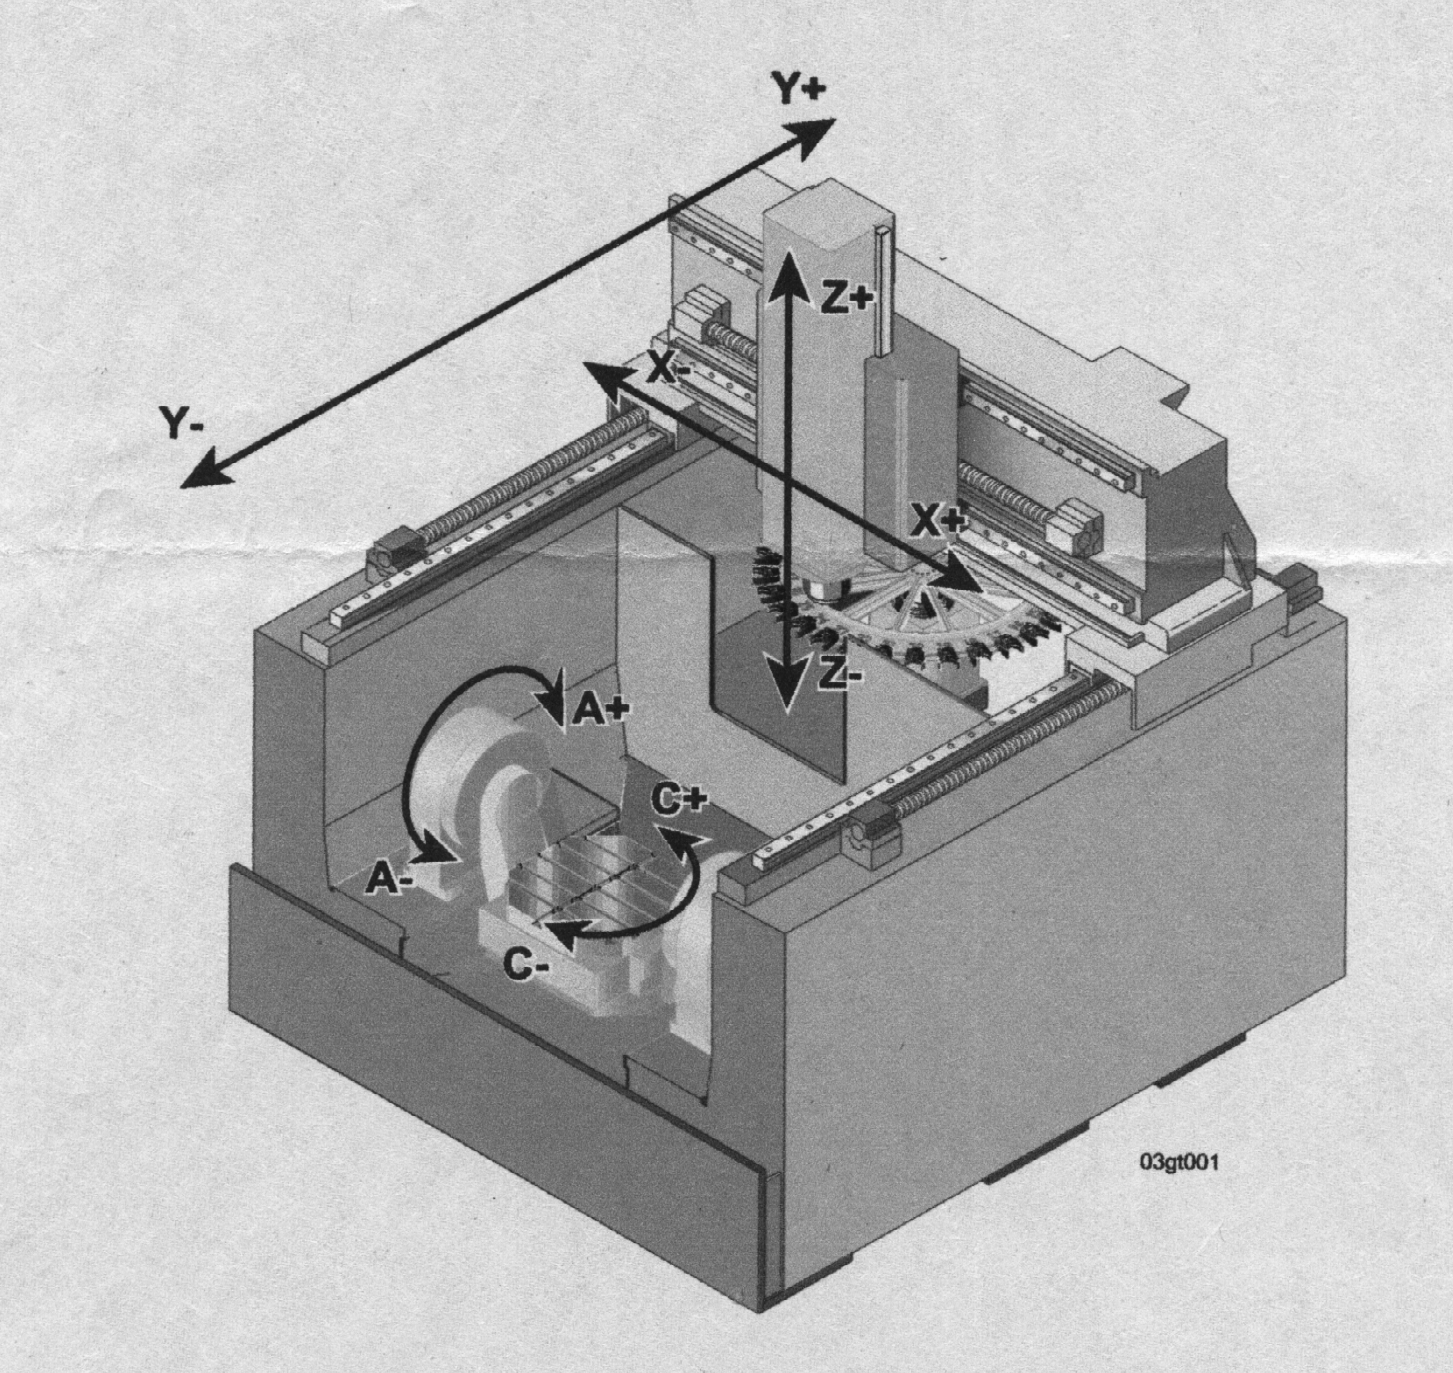
Рисунок 4.17 – Общий вид станка XCEEDER 900-RT
Таблица 4.2 – Технические данные
| Описание | Единицы измерения | XCEEDER 900-RT |
| Интерполированные оси | 5 | |
| Длина стола | мм | 600 |
| Ширина стола | мм | 600 |
| Грузоподъёмность стола | кг | 500 |
| Т-образные пазы (шир./шаг) | мм | 14/100 |
| Ход оси “X” | мм | 1200 |
| Ход оси “Y” | мм | 1000 |
| Ход оси “Z” | мм | 600 |
| Расстояние от выступа шпинделя/раб. стола | мм | 750 |
| Вращение оси “A” | -30о ч +110 о | |
| Вращение оси “C” | постоянное | |
| Усилие на осях X – Y при работе | Н | 8000 |
| Усилие на оси Z при работе | Н | 10000 |
| Мощность шпинделя | кВт | 20 |
| Крутящий момент шпинделя | Н/м | 38 |
| Скорость вращения шпинделя | об/мин | 24000 |
| Скорость оси “X” | м/мин | 60 |
| Скорость оси “Y” | м/мин | 60 |
| Скорость оси “Z” | м/мин | 40 |
| Скорость оси “A” | об/мин | 10 |
| Скорость оси “C” | об/мин | 20 |
| Точность позиционирования линейных осей | мкм/м | ±5 |
| Повторяемость позиционирования линейных осей | мкм/м | ±3 |
| Точность позиционирования осей вращения | ±0,002 о | |
| Повторяемость позиционирования осей вращения | ±0,0015 о | |
| Общая установленная мощность | кВт | 100 |
| Вес машины | кг | 20000 |
| Максимальное количество инструментов | шт. | 24 |
| Максимальный диаметр инструмента | мм | 90 |
| Максимальная длина инструмента | мм | 300 |
| Максимальный вес инструмента | кг | 10 |
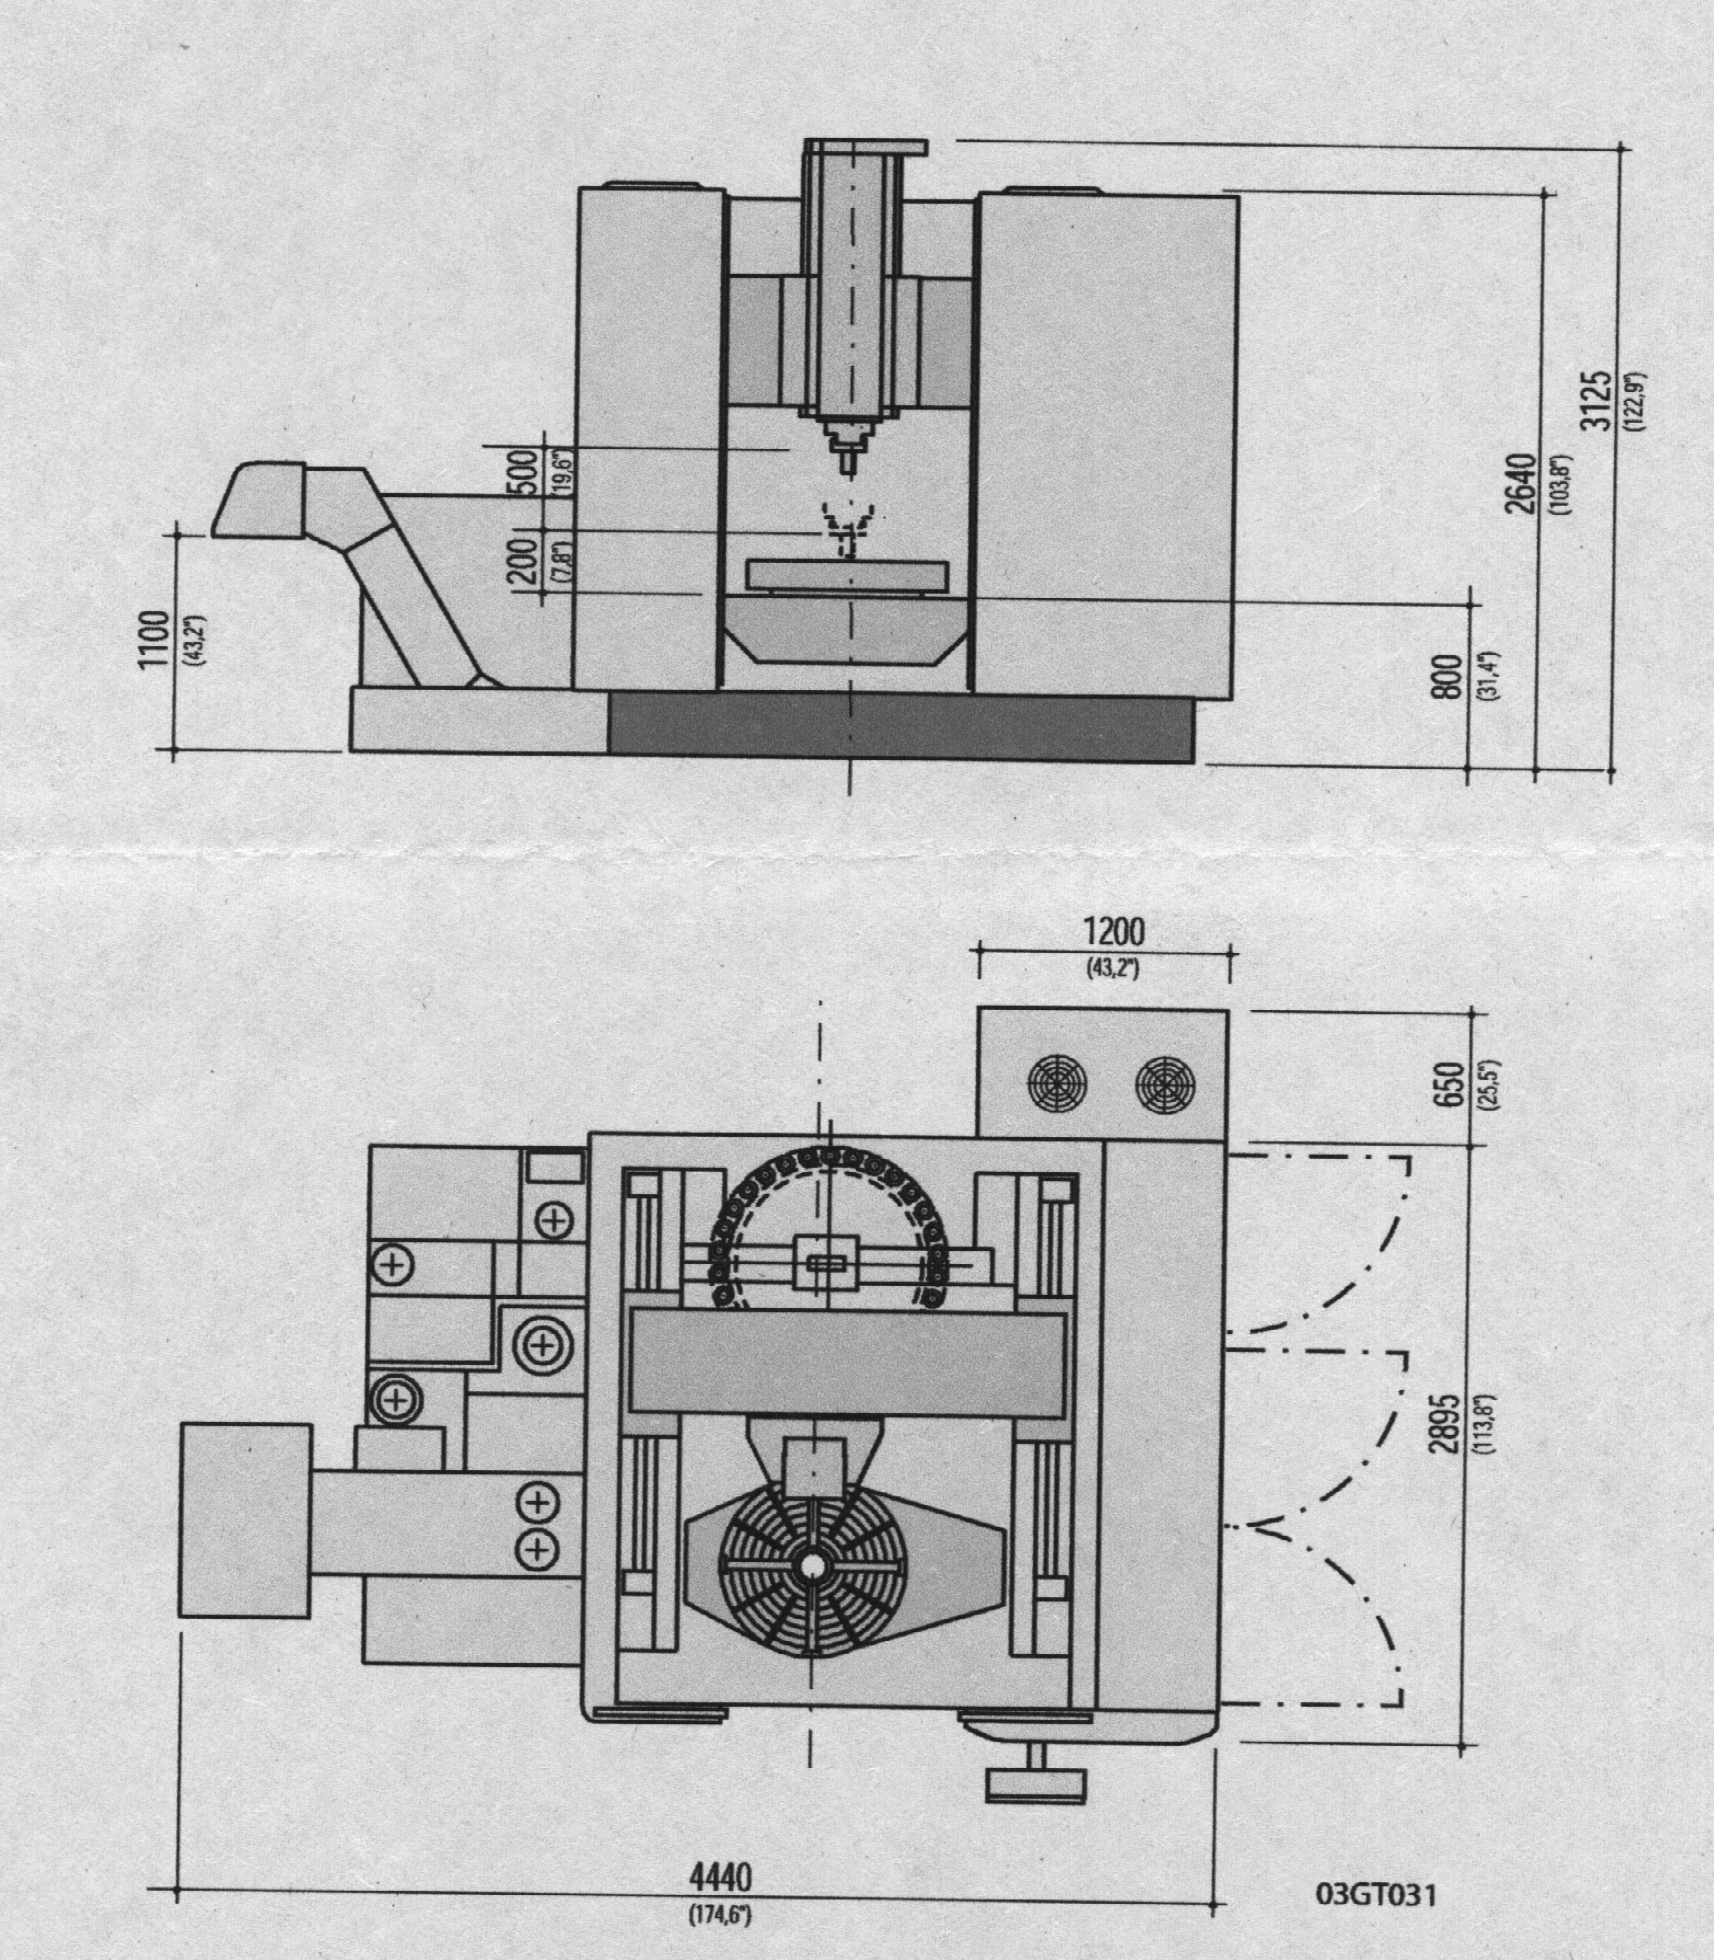
Рисунок 4.18 – Габаритные размеры станка XCEEDER 900-RT
Этот станок обеспечит выполнение заданных технических требований, а также мы уменьшим разнообразие используемых средств производства, т. е. все переходы выполняем на одном станке. Для контроля параллельности сторон используем специальное контрольное приспособление, а для проверки правильности выполнения всех остальных размеров используем систему RENISHAW, которая имеется на станке. Однако станки с ЧПУ имеют существенный недостаток – высокую стоимость, – преодолеть который можно их максимальной загрузкой.
Приспособление для обработки детали «корпус» – специальное. Оно просто по конструкции, удобно в эксплуатации.
Инструмент для обработки данной детали – нормальный, т. е. имеет стандартные размеры, стандартную конструкцию и применяется вне зависимости от конструкции детали.
Размеры, получаемые в процессе технологической обработки, должны измеряться и контролироваться для того, чтобы не допустить отклонения формы, размеров, шероховатости детали от требуемой величины.
4.6 Выбор смазочно-охлаждающих технологических средств
Смазочно-охлаждающие технологические средства, используемые чаще всего в виде смазочно-охлаждающих жидкостей (СОЖ), применяются для предотвращения возникновения дефектов поверхностей деталей, изготавливаемых резанием, повышения стойкости режущих инструментов, увеличения скорости резания и подачи.
| Металлорежущее оборудование | Вид СОЖ | Марка |
Концентра-ция, масс. доля, % |
Примечание |
| 1 | 2 | 3 | 4 | 5 |
| Токарно-винторезные, токарно-револьверные, расточные, фрезерные, отрезные станки, обрабатывающие центры | Полусинтетическая или эмульсионная |
Аквол-11, Карбамол-Э1, Укринол-1, Аквол-2, Аквол-6 |
3-5 | Масляные СОЖ применяют на операциях обработки пазов, фрезерования твердосплавным инструментом, резьбонарезания, а также при высоких требованиях к качеству поверхности |
| Масляная средней вязкости со средним содержанием присадок |
МР-1у, МР-3 |
100 |
Каждая рецептура СОЖ имеет достаточно сложный состав, оптимальный для определённого сочетания материалов заготовки и инструмента, а также вида обработки.
Для обработки детали корпус на станке XCEEDER 900-RT будем использовать СОЖ: Укринол – 1 (3 – 5%).
4.7 Определение режимов обработки
При назначении режимов резания учитывают характер обработки, тип и размеры инструмента, материал его режущей части, материал и состояние заготовки, тип и состояние оборудования.
При расчете режимов резания устанавливают глубину резания, минутную подачу, скорость резания. Приведем пример расчета режимов резания для трёх операций. Для остальных операций режимы резания назначаем согласно [5], т.2, стр. 265-303.
Сверлильная
Глубина резания при сверлении определяется по формуле:
 ,
(4.3)
где
 – диаметр отверстия,
мм
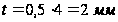 .
При сверлении отверстий без ограничивающих факторов выбираем максимально допустимую по прочности сверла подачу по таблице 25, [1], с. 277:
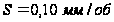 .
Скорость резания при сверлении:
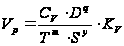 ,
(4.4)
Значения
коэффициентов
 и показателей
степени принимаем
по таблице 28,
[1], с.278:
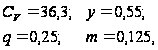
а значение
периода стойкости
 по таблице 30,
[1], с. 279-280:
