Проектирование механического цеха по изготовлению деталей для запорно-регулирующей арматуры газо- и нефтепроводов
Распределяется по операциям оборудование участка изготовления детали, технологический процесс изготовления которой разработан.
Таблица 7.2 – Распределение по операциям оборудования участка изготовления деталей типа «корпус»
|
|
2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | |||||||||||
| 010 | Фрезерно-сверлильная | Станок с ЧПУ | XCEEDER 900-RT | 11,19 | 145,77 | 100375 | 688,58 | 7705,21 | 3890 | 1,98 | |||||||||||
| 015 | Фрезерно-сверлильно-расточная | 35,10 | 24169,16 | 6,21 | |||||||||||||||||
| 020 | Фрезерная | 25,27 | 17400,42 | 4,47 | |||||||||||||||||
| 025 | Фрезерно-сверлильно-расточная | 39,70 | 27336,63 | 7,03 | |||||||||||||||||
| 030 | Фрезерно-сверлильно-расточная | 34,51 | 23762,90 | 6,11 |
 ,
мин
 ,
ч
 ,
ч/мин
 ,
ч

Таблица 7.4 – Ведомость производственного оборудования участка изготовления деталей типа «корпус»
| № п.п | Наименование оборудования | Модель | Количество оборудования |
|
1 |
2 | 3 | 4 |
| 1 | Фрезерный с ЧПУ | XCEEDER 900-RT | 26 |
|
Итого Итого |
26 | ||
Распределение по операциям оборудования участка изготовления деталей типа «крышек».
Таблица 7.5 – Ведомость производственного оборудования участка изготовления деталей типа «крышек».
| № п.п. | Наименование оборудования | Модель | Количество оборудования | Суммарное количество оборудования | Коэффициент загрузки | ||
| в одну смену | в две смены | в три смены | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| 1. | Токарный полуавтомат | 1425 | 4 | 4 | 0,913 | ||
| 2. | Фрезерный с ЧПУ | 6441Б | 11 | 11 | 0,99 | ||
| 3. | Расточной универсальный | 2Д450 | 1 | 2 | 3 | 0,743 | |
| 4. | Вертикально-сверлильный универсальный | 2Н135 | 3 | 3 | 0,947 | ||
| 5. | Верстак | 2 | 2 | 0,90 | |||
| 6. | Токарный полуавтомат | 1К625 | 2 | 2 | 0,91 | ||
| Итого: | 1 | 24 | 25 | 0,901 | |||
Таблица 7.6 – Ведомость производственного оборудования участка изготовления деталей типа «крышек».
| № п.п. | Наименование оборудования | Модель | Количество оборудования |
| 1 | 2 | 3 | 4 |
| 1. | Токарный полуавтомат | 1425 | 4 |
| 2. | Фрезерный с ЧПУ | 6441Б | 11 |
| 3. | Расточной универсальный | 2Д450 | 3 |
| 4. | Вертикально-сверлильный универсальный | 2Н135 | 3 |
| 5. | Верстак | 2 | |
| 6. | Токарный полуавтомат | 1К625 | 2 |
| Итого: | 25 | ||
Распределение по операциям оборудования участка изготовления деталей типа «рычагов».
Таблица 7.7 – Ведомость производственного оборудования участка изготовления деталей типа «рычагов».
| № п.п. | Наименование оборудования | Модель | Количество оборудования | Суммарное количество оборудования | Коэффициент загрузки | ||
| в одну смену | в две смены | в три смены | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| 1. | Фрезерный с ЧПУ | 6Р82Ш | 1 | 14 | 15 | 0,96 | |
| 2. | Верстак | 4 | 4 | 0,93 | |||
| 3. | Расточной универсальный | 2Д450 | 4 | 4 | 0,903 | ||
| 4. | Вертикально-сверлильный универсальный | 2Н135 | 1 | 2 | 3 | 0,743 | |
| Итого: | 2 | 24 | 26 | 0,884 | |||
Таблица 7.8 – Ведомость производственного оборудования участка изготовления деталей типа «рычагов».
| № п.п. | Наименование оборудования | Модель | Количество оборудования |
| 1 | 2 | 3 | 4 |
| 1. | Фрезерный с ЧПУ | 6Р82Ш | 15 |
| 2. | Верстак | 4 | |
| 3. | Расточной универсальный | 2Д450 | 4 |
| 4. | Вертикально-сверлильный универсальный | 2Н135 | 3 |
| Итого: | 26 | ||
Распределение по операциям оборудования участка изготовления деталей типа «кронштейнов».
Таблица 7.9 – Ведомость производственного оборудования участка изготовления деталей типа «кронштейнов».
| № п.п. | Наименование оборудования | Модель | Количество оборудования | Суммарное количество оборудования | Коэффициент загрузки | ||
| в одну смену | в две смены | в три смены | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| 1. | Токарный с ЧПУ | 16А20П | 1 | 1 | 0,61 | ||
| 2. | Токарный с ЧПУ | 16А20Ф3 | 5 | 5 | 0,996 | ||
| 3. | Верстак | 1 | 7 | 8 | 0,934 | ||
| 4. | Вертикально-сверлильный универсальный | 2Н135 | 9 | 9 | 0,978 | ||
| 5. | Моечная машина | 1 | 1 | 0,62 | |||
| 6. | Фрезерный с ЧПУ | 6Р82Ш | 2 | 2 | 0,975 | ||
| Итого: | 3 | 23 | 26 | 0,852 | |||
Таблица 7.10 – Ведомость производственного оборудования участка изготовления деталей типа «кронштейнов».
| № п.п. | Наименование оборудования | Модель | Количество оборудования |
| 1 | 2 | 3 | 4 |
| 1. | Токарный с ЧПУ | 16А20П | 1 |
| 2. | Токарный с ЧПУ | 16А20Ф3 | 5 |
| 3. | Верстак | 8 | |
| 4. | Фрезерно-сверлильная | VR5A | 9 |
| 5. | Моечный шкаф | 1 | |
| 6. | Фрезерный с ЧПУ | 6Р82Ш | 2 |
| Итого: | 26 | ||
7.2 Состав и численность работников
Работниками основного производства являются производственные рабочие, вспомогательные рабочие и руководители. Категорию производственных составляют рабочие, выполняющие операции, связанные с изменением состояния и (или) свойств деталей, а также заготовок и полуфабрикатов, из которых они изготовляются. В механических цехах к ним относятся: операторы автоматизированных станков, в том числе станков с ЧПУ; токари; фрезеровщики; сверловщики; расточники; протяжники; зуборезчики – рабочие на зубо- и шлицеобрабатывающих станках; шлифовщики – рабочие на плоско-, кругло-, внутри- и универсально-шлифовальных станках; полировщики; доводчики; балансировщики; разметчики; слесари; сборщики межоперационной сборки; мойщики – рабочие на моечных машинах и др.
Их численность
 целесообразно
рассчитывать
по принятому
количеству
единиц соответствующего
оборудования
отдельно по
каждой профессии.
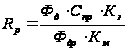 ,
(7.1)
где
 – действительный
годовой фонд
времени работы
единицы оборудования,
ч;
 – принятое
количество
единиц оборудования,
на котором
будут работать
рабочие рассчитываемой
профессии;
 – коэффициент
загрузки
оборудования;
 – действительный
годовой фонд
времени рабочего,
ч;
 – коэффициент,
учитывающий
одновременное
обслуживание
рабочим нескольких
единиц оборудования.
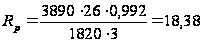 чел.
К вспомогательным рабочим в основном производстве относятся наладчики при наличии токарно-револьверных и автоматизированных станков.
Руководителями участков являются начальники участков – старшие мастера и сменные мастера.
Таблица 7.11 – Ведомость работников основного производства
| № п/п |
Профессия (должность) |
Число работников | Итого | |
| в первую смену | во вторую смену | |||
| 1 | 2 | 3 | 4 | 5 |
1 2 3 4 5 |
Производственные рабочие: Оператор станков с ЧПУ Расточники Сверловщики Слесари Мойщики |
22 7 6 15 1 |
21 6 5 14 1 |
43 13 11 29 2 |
| Итого | 51 | 47 | 98 | |
1 2 |
Наладчики: Токарных станков с ЧПУ Фрезерных станков с ЧПУ |
2 3 |
2 3 |
4 6 |
| Итого | 5 | 5 | 10 | |
1 2 |
Руководители: Сменный мастер Старший мастер |
4 4 |
4 |
8 4 |
| Итого | 8 | 4 | 12 | |
| Всего работников | 64 | 56 | 120 | |
7.4 Определение площади цеха и его места в производственном комплексе завода
Производственная
площадь цеха
(или участка)
 рассчитывается
как произведение
удельной
производственной
площади
 на принятое
количество
оборудования

 :
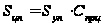 ,
м2, (7.2)
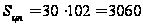 м2,
а общая площадь
 определяется
перемножением
удельной общей
площади
 на принятое
количество
оборудования
:
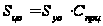 ,
м2, (7.3)
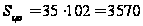 м2.
Удельная площадь – это площадь, приходящаяся на единицу оборудования. Для цехов производящих средние и тяжёлые детали, удельная производственная площадь – 18 – 210 м2, а удельная общая – 22 – 260 м2.
8. Система планирования и контроля
8.1 Технологическое бюро
В функции технологического бюро входят: разработка технологических процессов изготовления деталей, контролирование правильности их выполнения и внесения в них необходимых изменений. Работниками бюро являются инженеры-технологи, количество которых принимается по одному на каждый участок. Возглавляет бюро его начальник. Все они работают в первую смену.
Площадь технологического бюро составляет в среднем 6м2 на одного человека. Принимаем количество работников технического бюро равным 5 чел. (Начальник ТБ, 4 технолога). Тогда, площадь технологического бюро составит:
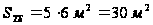 .
8.2 Планово-диспетчерское бюро
Планово-диспетчерское бюро предназначено для оперативного планирования работы основного производства цеха, обеспечения движения по рабочим местам и складирования заготовок, полуфабрикатов и готовых деталей. В штат ПДБ входят: плановик – один человек, диспетчеры (распределители работ) – по одному человеку на каждый участок в каждую смену, кладовщики и рабочие транспортной системы цеха. Руководит бюро его начальник.
Количество работников планово-диспетчерского бюро принимаем равным 11 чел. (начальник ПДБ, диспетчер – 8 чел., транспортники – 2 чел.)
Площадь, занимаемая планово-диспетчерским бюро составит:
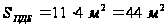 .
8.3 Бюро труда и заработной платы
Функциями бюро труда и заработной платы являются: планирование заработной платы работников цеха и контролирование соблюдения распорядка рабочего дня (затрат труда). В штат бюро входят: нормировщик, табельщики (по одному на каждую смену), нарядчик. Руководит работой БТ и З его начальник.
Общее число работников БТ и З составит 5 чел. (начальник БТ и З, нормировщик – 1 чел., табельщик – 1 чел, нарядчик – 2 чел.)
Площадь, занимаемая БТ и З (без табельной) составит:
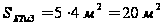 .
Площадь табельной:
 .
8.4 Бюро цехового контроля
Назначение БЦК – планирование мероприятий по обеспечению изготовления деталей требуемого качества и контролю этого качества. В зависимости от особенностей применяемых в цехе контрольно-измерительных средств и изготовляемых деталей, в составе БЦК могут быть контрольное отделение и контрольно-поверочный пункт. В число руководителей входит и начальник БЦК, имеющий обычно права старшего контрольного мастера.
В пределах
каждого производственного
участка предусматривается
контрольная
площадка с
размерами
 м или
 м.
Примем количество работников БЦК (без начальника) равным 6% от числа производственных рабочих.
Таким образом, численность работников БЦК составит:
Начальник БЦК – 1 чел.;
Контролеры – 3 человека в каждую смену;
Контрольный мастер – 1 чел.;
Площадь
кабинета начальника
БЦК:
 .
Площадь,
занимаемая
БЦК в производственной
зоне составит:
 .
8.5 Бухгалтерия
Бухгалтерия осуществляет фиксирование и контроль потоков материальных и денежных средств, проходящих через цех, и расчёт издержек производства. Её штатными работниками являются два бухгалтера и экономист, руководимые старшим бухгалтером-экономистом.
Вследствие низкой загруженности, организуется общекорпусная бухгалтерия.
9. Система обеспечения
9.1 Система инструментального обеспечения
Функциями системы инструментального обеспечения цеха являются определение потребности цеха в инструментальной оснастке – режущем, вспомогательном, измерительном инструменте и приспособлениях; хранение и подготовка оснастки к работе, обеспечение рабочих мест и текущий ремонт. Система оформляется в виде бюро инструментального хозяйства (БИХ), в состав которого, как было указано выше, входят инструментально-раздаточный склад (ИРС), заточное отделение, мастерская по ремонту приспособлений и инструментов, отделение сборки, настройки и кодирования инструментальных блоков.
В штат БИХ входят: его начальник, инженер по оснастке и работники этих подразделений.
9.1.1 Инструментально-раздаточный склад
Инструментально-раздаточный склад служит для снабжения рабочих мест (станочников и слесарей) инструментом и приспособлениями.
В небольших и средних механических цехах для всех видов инструмента – режущего, вспомогательного и измерительного, а также для приспособлений устраивается один инструментально-раздаточный склад.
Площадь склада инструмента определяется из расчета 0,5 м2 на один металлорежущий станок обслуживаемого цеха при работе в две смены.
Для обслуживания слесарно-сборочных участков площадь склада может быть принята равной 0,15 м2 на одного слесаря.
Площадь склада приспособлений принимается равной 0,4 м2 на один металлорежущий станок обслуживаемого цеха при работе в две смены.
Площадь кладовой для абразивов (шлифовальных и полировальных кругов) принимается из расчета 0,4 м2 на один шлифовальный станок.
Определим общую площадь помещения инструментально-раздаточного склада:
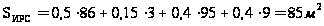
9.1.2 Заточное отделение
Заточное отделение предназначено для централизованной заточки и текущего ремонта режущих инструментов. Организуется централизованное корпусное заточное отделение из-за низкой загруженности оборудования.
9.1.3 Мастерская по ремонту приспособлений и инструментов
Функцией мастерской по ремонту приспособлений и инструментов (РЕМПРИ) является мелкий ремонт оснастки. Организуется централизованное корпусное РЕМПРИ вследствие низкой загруженности оборудования.
9.2 Система ремонтного обслуживания
Система ремонтного обслуживания предназначена для своевременного выполнения планово-предупредительных ремонтов и межремонтного обслуживания всего оборудования и промышленных проводок. В механических цехах часть этих функций выполняют цеховые ремонтные базы (ЦРБ). В малых механических цехах, в которых количество оборудования не превышает 150 единиц ЦРБ создавать не целесообразно. Однако в штате цеха должен быть специальный персонал: механик, дежурные электрики-ремонтники – по 1 в каждую смену, дежурные слесари-ремонтники – по 1 в каждую смену.
Площадь рабочей комнаты механика цеха принимается 20 м2, комнаты дежурных электрика-ремонтника и слесаря-ремонтника также принимаем по 20 м2 каждая.
9.3 Система обеспечения смазочно-охлаждающими жидкостями
Функциями системы обеспечения смазочно-охлаждающими жидкостями (СОЖ) является: приготовление СОЖ в специальном отделении; подача их к металлорежущим станкам; возврат отработанных жидкостей в отделение; разложение и нейтрализация жидкостей; очистка и регенерация СОЖ. В малых механических цехах по экономическим соображениям система включает в себя только склад, оборудованный емкостями для хранения СОЖ.
Площадь склада СОЖ рассчитывается исходя из среднесуточного расхода жидкостей 2 кг на один станок. Принимаем площадь склада СОЖ 28 м2.
9.4 Система сбора, транспортировки и переработки стружки
Стружка, образующаяся при изготовлении деталей, должна быть со станков удалена и переработана в состояние, требуемое для утилизации; если она металлическая, то для переплавки.
Стружку металлов разных видов и состава необходимо собирать отдельно, поскольку их смешивание недопустимо по металлургическим требованиям. От станков к месту переработки стружка перемещается с помощью различных транспортных средств.
Конструкция транспортеров зависит от особенностей образующейся стружки. Скребковые цепные, скребковые штанговые, одношнековые и двухшнековые применяются для перемещения стружки в виде мелких частиц и коротких (длинной до 40 мм) спиралей. Штанговые транспортеры ершового типа используются для перемещения стружки в виде длинных лент и спиралей. С помощью инерционных и вибрационных транспортеров перемещают мелкую и длинную стружку разной формы.
В качестве магистральных транспортеров, размещаемых в проходных тоннелях, применяют пластинчатые.
Для мелкой стружки в виде отдельных частиц целесообразно использование пневматического транспорта, когда стружка отсасывается непосредственно из зоны обработки (в особенности шлифованных станков) и перемещается по трубопроводам к месту переработки. Однако такой способ требует применения противопожарных и противовзрывных мер.
Из зоны обработки стружка удаляется, кроме описанного пневматического способа, самопроизвольно, т. е. под действием собственного веса. В автоматизированном производстве часто применяется для этой цели смывание стружки обильной струей смазочно-охлаждающей жидкости. Со станков на транспортеры или в соответствующую тару стружка удаляется станочниками по окончании смены, если её образуется немного. Когда же количество стружки большое и её требуется удалять со станков несколько раз в смену, то эти действия выполняют специальные рабочие, занимающиеся транспортировкой стружки.
Процесс подготовки и переработки стружки зависит от её материала, состояния и формы. Участки для переработки стружки могут быть комплексные и некомплексные, цеховые и общезаводские. В цехе участок организуется при количестве образующейся стружки более одной тонны в час.
Интенсивность
образования
стружки
 в проектируемом
цехе рассчитывается
по формуле
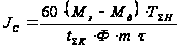 ,
кг/ч, (9.1)
где
 – масса детали,
технологический
процесс изготовления
которой разработан
в данном проекте,
кг;
 – масса заготовки
этой детали,
кг;
 – заданная
годовая программа
цеха, ч;
 – суммарное
штучно-калькуляционное
время, затрачиваемое
на изготовление
заданной детали,
мин;
 – число рабочих
дней в году;
 – число смен
в сутки;
 ч – продолжительность
рабочей смены.
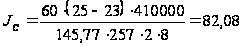 кг/ч.
Виды и количество оборудования на участке переработки стружки определяются исходя из его производительности, количества перерабатываемой стружки и перечня операций переработки. Число рабочих подсчитывается по нормам обслуживания оборудования. Размеры площади участка устанавливаются на основании плана расположения оборудования и рабочих мест.
Общее руководство участком осуществляется мастером, а в сменах – бригадирами.
Сбор и вывоз стружки от станков на участок переработки производят рабочие, находящиеся в подчинении начальника хозяйственной службы (завхоза) цеха. В сменах эти рабочие работают по бригадно.
9.5 Складская система и заготовительное отделение
Складская система цеха включает в себя склады материалов и заготовок межоперационный, промежуточный и вспомогательных материалов.
Склад материалов и заготовок предназначен для хранения запасов прокатных материалов (пруткового, трубчатого, листового, профильного, полосового и др.), а также отливок, поковок и штамповок.
Межоперационный склад создается для хранения полуфабрикатов деталей по их возвращении в механический цех после выполнения операций в других цехах, например операций электрохимической, электроэрозионной, термической обработки, окраски, гальванических покрытий и др. Полуфабрикаты ждут в межоперационном складе продолжения механической обработки вследствие несинхронности выполнения операций производственного процесса.
Промежуточный склад (ПРОСК), или склад готовых деталей (СГД), служит для хранения с целью накопления до экономически выгодного для транспортировки в сборочный цех или заводской склад количества полностью изготовленных и прошедших окончательный контроль деталей.
Склад вспомогательных материалов (хозяйственный) предназначен для хранения материалов и предметов, необходимых для содержания производственных и обслуживающих помещений цеха, а также хозяйственного инвентаря – вёдер, лопат, щёток, мётел и др.
Площадь склада материалов и заготовок подсчитывается по [1], с. 43:
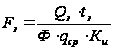 ,
м2, (9.2)
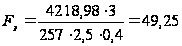 м2;
межоперационного –
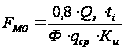 ,
м2, (9.3)
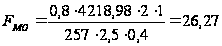 м2;
готовых деталей –
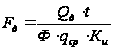 ,
м2, (9.4)
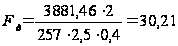 м2,
где
 – общая масса
заготовок,
проходящая
через склад
в течение года,
т:
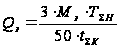 ,
т, (9.5)
где
– масса заготовки
детали, заданной
в проекте, кг;
– заданная
годовая программа
цеха, ч;
 – суммарное
штучно-калькуляционное
время, затрачиваемое
на изготовление
заданной детали,
мин;