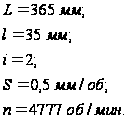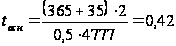Проектирование механического цеха по изготовлению деталей для запорно-регулирующей арматуры газо- и нефтепроводов
Мощность шпинделя станка XCEEDER 900-RT составляет 20 кВт, поэтому мощность привода станка достаточна:

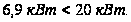
4.8 Расчёт норм времени на выполнение операций
Под нормой времени понимается продолжительность отрезка времени для выполнения производственной операции в конкретных условиях.
Состав нормы времени
По своему содержанию и назначению различают две нормы на каждую операцию:
Норма штучного
времени –
 .
Штучное время включает в себя только ту норму времени, которая необходима для непосредственного выполнения производственной операции.
Калькуляционная
норма времени
–
 .
В калькуляционное
время включается
помимо штучного
времени также
и часть
подготовительно-заключительного
времени ( ),
приходящееся
на одну деталь
обрабатываемой
партии деталей.
В подготовительно-заключительное время включается тот отрезок времени, который затрачивается рабочим на ознакомление с работой и наладку станка для обработки партии деталей.
Следовательно, можно записать:
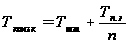 ,
(4.19)
где
 – количество
деталей в партии.
Расчёт норм времени при обработке на станках с ЧПУ имеет особенности, которые нужно учитывать. Подготовительно-заключительное время состоит из трёх слагаемых:
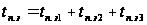 ,
(4.20)
где
 – время, затрачиваемое
на изучение
наряда, чертежа,
технологической
документации
на рабочем
месте в начале
работы и на
сдачу в конце
смены;
 – время, учитывающее
дополнительные
работы;
 – время, расходуемое
на пробную
обработку
деталей.
Состав штучного времени
В состав
штучного времени
()
включаются
следующие
затраты времени,
связанные с
выполнением
операции:
основное
технологическое
(машинное) время
–
 ;
вспомогательное
время –
 ;
время обслуживания
рабочего места
–
 ;
время перерывов
и отдыха –
 .
Следовательно, можно записать:
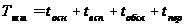 .
(4.21)
где
– основное
технологическое
(машинное) время,
мин;
 – вспомогательное
время, мин;
– время обслуживания
рабочего места,
мин;
– время на
перерыв и отдых
рабочего в
течение смены,
мин.
При станочной операции это есть время, в течение которого непосредственно происходит изменение формы и состояния обрабатываемой детали.
Основное технологическое время для механической обработки определяется по формуле:
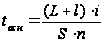 мин., (4.22)
где
 –длина обрабатываемой
поверхности,
мм;
 – число рабочих
ходов;
 – подача на
один оборот,
мм/об;
– частота
вращения инструмента.
Вспомогательное время включает в себя время, затрачиваемое на выполнение различных действий, связанных с выполнением основной, технологической работы. К таким действиям могут относиться:
установка, закрепление и снятие детали;
управление станком;
подвод и отвод инструмента;
промер деталей и т. д.
Вспомогательное время определяется по формуле:
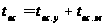 ,
(4.23)
где
 – вспомогательное
время, затрачиваемое
на установку
и снятие заготовки;
 – вспомогательное
время, связанное
с выполнением
вспомогательных
ходов и перемещений;
Время обслуживания рабочего места – это есть время, затрачиваемое рабочим на уход за рабочим местом, и приходящееся на одну деталь.
Время обслуживания рабочего места распределяется на два вида работ:
время технического
обслуживания
–
 ;
время организационного
обслуживания
–
 .
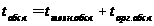 (4.24)
Время технического
обслуживания
()
включает в себя
работы примерно
следующего
содержания:
смена притупившегося инструмента;
подналадка станка;
сметание стружки в процессе работы.
Величина времени на техническое обслуживание определяется в процентах от основного времени по следующей формуле:
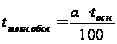 .
(4.25)
Значение
величины
 определяется
по нормативам.
Время организационного
обслуживания
()
включает в себя
работы примерно
следующего
содержания:
подготовка рабочего места в начале смены;
уборка рабочего места в конце смены;
чистка станка и др.
Величина времени на организационное обслуживание определяется в процентах от суммы основного и вспомогательного времени по формуле:
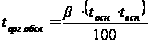 .
(4.26)
Значение
величины
 определяется
по нормативам.
Время на перерыв и отдых рабочего в течение смены определяется по формуле:
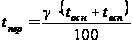 .
(4.27)
Значение
величины
 определяется
по нормативам.
Сверлильная
Исходные данные.
Деталь – корпус.
Операция
– обработка
отверстия
 .
Станок – XCEEDER 900-RT (станок с ЧПУ).
Род заготовки – отливка АЛ9, НВ 50…60.
Инструмент
– сверло спиральное
.
Подготовительно-заключительное время:
Организационная подготовка
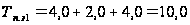 мин.
4,0 мин на ознакомление с документами и осмотр заготовки;
2,0 мин на инструктаж мастера;
4,0 мин на установку рабочих органов станка или зажимного приспособления по двум координатам в нулевое положение.
Установить приспособление и снять 5,0 мин.
Установить исходные режимы работы станка (число оборотов шпинделя) 0,2 мин.
Установить
инструментальные
блоки в магазине
и снять 21 инструмент
 мин.
Установить исходные координаты X и Y (настроить нулевое положение) по цилиндрической поверхности 4,0 мин.
Установить
инструмент
на длину обработки
(по оси Z
для 8 инструментов)
 мин.
Итого
 мин.
Количество
групп отверстий,
обрабатываемых
расточным
инструментом
– 2 8-10 квалитета
точности:
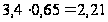 мин;
Количество групп отверстий, обрабатываемых сверлом – 2
8-10 квалитета
точности:
мин.
Итого
 мин.
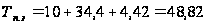 мин.
Вспомогательное время:
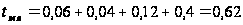 мин,
0,06 мин на одновременное перемещение крестового стола по осям X и Y ускоренное;
0,04 мин на подвод инструмента в зоне резания по оси Z;
0,12 мин на ускоренный
и установочный
поворот стола
на
 ;
0,4 мин на смену инструмента из магазина автоматическую.
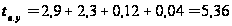 мин,
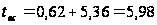 мин.
Основное время:
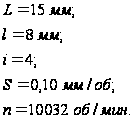
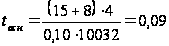 мин.
Оперативное время:
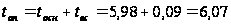 мин.
Время обслуживания рабочего места:
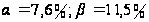 .
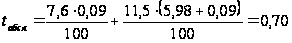 мин.
Время на перерыв и отдых рабочего в течение смены:
 .
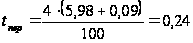 мин.
Штучное время:
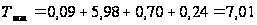 мин.
Штучно-калькуляционное время:
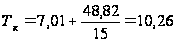 мин.
Фрезерование
Исходные данные
Деталь – корпус.
Операция – фрезерование плоскости шириной 176 мм.
Станок – XCEEDER 900-RT (станок с ЧПУ).
Род заготовки – отливка АЛ9, НВ 50…60.
Инструмент
– фреза
 .
Подготовительно-заключительное время:
Организационная подготовка
мин.
4,0 мин на ознакомление с документами и осмотр заготовки;
2,0 мин на инструктаж мастера;
4,0 мин на установку рабочих органов станка или зажимного приспособления по двум координатам в нулевое положение.
Установить приспособление и снять 5,0 мин.
Установить исходные режимы работы станка (число оборотов шпинделя) 0,2 мин.
Установить
инструментальные
блоки в магазине
и снять 21 инструмент
мин.
Установить исходные координаты X и Y (настроить нулевое положение) по цилиндрической поверхности 4,0 мин.
Установить
инструмент
на длину обработки
(по оси Z
для 8 инструментов)
мин.
Итого
мин.
Количество
групп отверстий,
обрабатываемых
расточным
инструментом
– 2 8-10 квалитета
точности:
мин;
Количество групп отверстий, обрабатываемых сверлом – 2
8-10 квалитета
точности:
мин.
Итого
мин.
мин.
Вспомогательное время:
мин,
0,06 мин на одновременное перемещение крестового стола по осям X и Y ускоренное;
0,04 мин на подвод инструмента в зоне резания по оси Z;
0,12 мин на ускоренный
и установочный
поворот стола
на
;
0,4 мин на смену инструмента из магазина автоматическую.
мин,
мин.
Основное время: