Модернизация основного оборудования блока регенерации растворителя на установке депарафинизации масел
Аннотация
Дипломный проект посвящен модернизации основного оборудования блока регенерации растворителя на установке депарафинизации масел.
Дипломный проект состоит из пояснительной записки и графической части.
В пояснительной записке приведены: обзор литературы и производственные данные, технико-экономическое обоснование проекта; устройство и принципы работы проектируемого оборудования, технологический и прочностной расчеты; освещены вопросы по экономике и организации производства; безопасности и экономичности проекта; ремонту и монтажу оборудования.
В графической части разработаны: технологическая схема установки, сборочный чертеж колонны; сборочный чертеж тарелки, сборочный чертеж теплообменника; чертежи деталей; расположение оборудования; таблица технико-экономических показателей.
Пояснительная записка представлена на листах.
Графическая часть представлена на листах формата А1.
Содержание
Введение
1 Характеристика вопроса по литературным и производственным данным. Технико-экономическое обоснование выбора проектных решений.
1.1. Характеристика исходного сырья и готового продукта.
1.2. Обзор существующих методов регенерации растворителя
1.3.Выбор конструкции проектируемых аппаратов
1.4. Технико-экономическое обоснование проекта
2 Описание технологии производства и конструкций разрабатываемого оборудования
2.1.Устройство и принцип работы колонны
2.2.Устройства и принцип работы теплообменника
2.3.Выбор конструкционных материалов.
3. Расчеты технологического оборудования.
3.1.Технологический расчет колонны.
3.2.Технологический расчет теплообменника.
3.3.Прочностной расчет основных элементов оборудования.
3.3.1.Расчет колонны.
3.3.2.Расчет теплообменника.
4.Расчет и выбор стандартизированного вспомогательного оборудования.
4.1.Подбор насоса.
4.2.Подбор емкости.
5. Монтаж оборудования.
5.1.Монтаж колонны.
5.2.Монтаж теплообменника.
6. Ремонт оборудования.
6.1.Годовой график ППР.
6.2.Ремонт колонны.
6.3.Ремонт теплообменника.
7. Технология изготовления фланца.
8. Автоматизация технологического процесса, выбор средств контроля и регулирования параметров
8.1.Описание технологической схемы блока регенерации растворителя.
8.2.Анализ технологического процесса.
8.3.Разработка совмещенной технологической схемы и выбор основных
средств контроля и регулирования
9 Безопасность и экологичность проекта.
9.1.Характеристика опасных и вредных производственных факторов.
9.2. Санитарно-гигиенические мероприятия
9.3. Электробезопасность. Защита от статического электричества.
Молниезащита.
9.4.Пожарная безопасность.
9.5. Экологичность проекта
9.6. Безопасность в условиях чрезвычайных ситуаций
10. Экономика и организация производства.
10.1. Организационная часть.
10.2. Экономическая часть.
Заключение.
Список использованной литературы.
Приложения.
Приложение 1. Опись чертежей.
риложение 2. Колонна. Спецификация.
Приложение 3. Тарелка. Спецификация.
Приложение 4. Теплообменник. Спецификация.
Введение
До настоящего времени около 90% мирового производства смазочных масел производится на установках депарафинизации. Процесс депарафинизации заключается в удалении из масел высокозастывающих твердых углеводородов – парафинов, с целью получения масел с достаточно низкими температурами застывания.
Депарафинированные масла должны обладать свойствами подвижности (или текучести) при температуре из применения. Свойства подвижности необходимо для применения масел при низких температурах в зимних условиях, для облегчения процесса запуска двигателей, для уменьшения износа трущихся поверхностей деталей двигателей, для возможности обеспечения нормальной циркуляции в аппарате с целью отвода тепла, выделяемого его рабочими узлами. В процессе депарафинизации получают средневязкое, вязкое, высоковязкое, остаточно депарафинированные масла и соответственно выделяются нежелательные компоненты масел в виде гача.
Установка депарафинизации состоит из следующих блоков :
1) отделение кристаллизации – для захолаживания масел;
2) отделение регенерации – предназначено для регенерации растворителя (ацетона) из воды и масел;
3) фильтровальное отделение – для отделения твердых углеводородов;
4) холодильного отделения.
Целью дипломного проекта является повышение производительности блока регенерации растворителя установки 39/2, а также решения вопросов монтажа и ремонта оборудования, безопасности и экологичности проекта, экономики и организации производства.
1. Описание принципиальной технологической схемы блока регенерации растворителя
Характеристика исходного сырья и готового продукта
В качестве исходного сырья блока регенерации используется обводненный ацетон. В таблице № 1.1.приведены характеристики исходного сырья и готового продукта.
Характеристики исходного сырьятаблица № 1.1.
| Наименование | Номер государственного или отраслевого стандарта | Показатели качества, обязательные для проверки | ННорма |
| Сырье: обводненный растворитель (ацетон) | _____ | Содержание воды, % об, не более | 440 |
| Продукт: ацетон | ГОСТ 2868-89 |
Массовая доля ацетона, % об, не менее |
998 |
Ацетон – целевой продукт блока обезвоживания растворителя, представляет собой простейший кетон, бесцветная, легко подвижная жидкость с характерным запахом.
Продукт – ацетон должен отвечать требованиям по ГОСТ 2868-89 по следующим показателям :
а) молекулярный вес – 58,08;
б) плотность при 20˚С, г/смі - 0,7908;
в) температура кипения при атмосферном давлении, ˚С – 56,2
Обзор существующих методов регенерации растворителя
В настоящее время подавляющее большинство смазочных масел производится на установках депарафинизации. Процесс депарафинизации заключается в удалении из масел высокозастывающих твердых углеводородов – парафинов, путем его захолаживания и фильтрации через барабанные вакуум-фильтры. Для того, чтобы вязкость масла перед процессом фильтрации уменьшилась, его разбавляют растворителями. Наиболее широкое применение получили такие растворители как ацетон, МЭК. В процессе производства растворитель насыщается водой и к дальнейшему использованию не пригоден, то есть необходимо разделение смеси растворитель-вода. Для разделения любой исходной смеси на две части применяется схема полной ректификационной колонны. В таком аппарате сырье подается в середину колонны, дистиллят обогащенный низкокипящими компонентами отбирается сверху, а остаток обогащенный высококипящими компонентами – снизу колонны. Для создания жидкостного орошения колонна имеет конденсатор вверху и кипятильник внизу. Для выделения небольшого количества высококипящих или легколетучих компонентов или фракций применяют неполные ректификационные
колонны, укрепляющие и отгонные. В укрепляющую колонну сырье подается в паровой фазе под нижнюю тарелку колонны. В полных ректификационных колоннах наряду с подогревателем или вместо его подается водяной пар. В нашем случае, необходимо полное разделение исходной смеси, поэтому выбираем схему полной ректификационной колонны.
Выбор конструкции проектируемых аппаратов
Выбор конструкции колонны
Выбор проектируемой колонны проводим на основе опыта эксплуатации аналогичных ректификационных колонн [4]. Для удаления воды из растворителя применяются почти исключительно аппараты колонного типа. Основной задачей при проектировании является оптимальный выбор контактных устройств, которые подразделяются на два основных вида :
- тарельчатые контактные устройства ( колпачковые, клапанные, ситчатые и т.д.);
- насадочные компактные устройства (насыпная насадка, регулярная насадка, вакуумная насадка и т.д.).
При выборе конструкции рабочих элементов колонных аппаратов необходимо считаться с такими факторами как гидравлическое сопротивление, диапазон изменения расходов по жидкой и газовой фазе, при котором аппарат работает устойчиво, простота конструкции и надежность эксплуатации.
На основании технико-экологических показателей и данных заводских испытаний для данного процесса регенерации растворителя наиболее эффективными являются колпачковые тарелки. Поэтому в качестве элемента новизны при модернизации ректификационной колонны вносим замену устаревших S-образных тарелок на колпачковые тарелки. В связи с этим получаем увеличение производительности на 20%, увеличивается степень разделения смеси.
Выбор теплообменника.
Теплообменные аппараты предназначены для проведения процессов теплообмена при необходимости нагревания или охлаждения технологической среды с целью ее обработки или утилизации теплоты.
Теплообменные аппараты можно классифицировать по следующим признакам:
- по конструкции аппараты, изготовленные из труб кожухотрубчатые , «труба в трубе», оросительные, погруженные змеевиковые, воздушного охлаждения); аппараты, поверхность теплообмена которых изготовлена из листового материала с поверхностью теплообмена, изготовленной из неметаллических материалов;
- по назначению – холодильники, подогреватели, испарители, конденсаторы ;
- по направлению движения теплоносителей прямоточные, противоточные, перекрестного тока и др.
Теплообменники типа «труба в трубе» и змеевиковые стальные в общем объеме теплообменной аппаратуры составляют около 8%, а оросительные около 2%. Доля спиральных и пластинчатых теплообменников и АВО пока не велика.
Наиболее большое распространение получили кожухотрубчатые теплообменники. Они бывают следующих видов :
- теплообменники с неподвижными трубными решетками (тип Н). В кожухе размещен трубный пучок, теплообменные трубы которого развальцованы в трубных решетках. Трубная решетка жестко соединена с кожухом. С торцов кожух аппарата закрыт распределительными камерами. Кожух и камеры соединены фланцами. Особенностью этих аппаратов является то, что трубы жестко соединены с трубными решетками, а решетки приварены к корпусу (кожуху). В связи с этим исключена возможность взаимных перемещений труб и кожуха.
Теплообменники типа Н отличаются простым устройством и сравнительно дешевы, однако им присущи два крупных недостатка
во-первых, наружная поверхность труб не может быть очищена от загрязнения механическим способом;
во-вторых, область применения теплообменных аппаратов типа Н ограничена возникновением в кожухе и трубах аппарата так называемых температурных напряжений. По этой причине теплообменники типа Н используют при небольшой разности температур (менее 30˚С) кожуха и труб, при этом возможна так называемая самокомпенсация конструкции.
- теплообменники с U-образными трубами. В кожухотрубчатых аппаратах этой конструкции обеспечивается свободное удлинение труб, что исключает возможность возникновения температурных напряжений. В аппаратах типа U обеспечивается свободное температурное удлинение труб: каждая труба может увеличиваться в длину независимо от кожуха и соседних труб. Разность температуры стенок труб по ходам в этих аппаратах не должна превышать 100˚С.
Преимущество конструкции аппарата типа U – возможность периодического извлечения трубного пучка для чистки наружной поверхности труб или полной замене пучка. Однако следует отметить, что внутренняя поверхность труб в этих аппаратах неудобна для механической очистки. Поскольку механическая обработка (очистка) внутренней поверхности труб в аппаратах типа U практически невозможна, в трубное пространство таких аппаратов следует направлять среду, не образующую отложений, которые требуют механической очистки.
Один из распространенных дефектов теплообменника типа U - нарушение герметичности узла соединения труб с трубной решеткой из-за весьма значительных изгибающих напряжений, возникающих от массы труб и протекающих в них средах. Так же недостатком является относительно плохое заполнение кожуха трубами из-за ограничений, обусловленные изгибом труб, что уменьшает поверхность теплообмена.
К существующим недостаткам аппаратов типа U следует отнести невозможность замены труб (за исключением крайних труб) при выходе их из строя, а также сложность размещения труб особенно при большом их числе.
- теплообменные аппараты с плавающей головкой (тип П). В теплообменниках с плавающей головкой теплообменные трубы закреплены в двух трубных решетках, одна из которых неподвижно связана с корпусом, а другая имеет возможность свободного осевого перемещения, последнее исключает возможность температурных деформаций кожуха и труб.
Выбираем для нагрева исходной смеси теплообменник с U-образными трубками.
1.4 Технико-экономическое обоснование проектируемой установки
В предлагаемом дипломном проекте рассматривается установка депарафинизации масел 39/2 существующего производства с использованием растворителей , мощностью по сырью 236600 т. в год.
В качестве базового варианта для регенерации растворителя на установке депарафинизации масел был принят блок регенерации. В качестве аппаратурного оформления блока – Колонна К-8, желобчатые тарелки в этой колонне морально и физически устарели.
В данном проекте вместо существующих желобчатых предлагается установить колпачковые тарелки, с более высоким КПД и повышенной производительностью в 1,2 раза выше прежних (желобчатых). Кроме того, с переходом на 2 годичный цикл работы оборудования, увеличивается количество рабочих дней.
Предлагаемый проект не требует перестройки зданий, увеличения количества работающих.
Анализ себестоимости продукции по двум вариантам до и после показывает на снижение себестоимости продукции, увеличения рентабельности, улучшении технико – экономических показателей(см. таблицу 10.17), за счёт увеличения выхода конечного продукта с 175712 т/год до 183396т/год(на 7,7 тыс.т/год).
Определим ориентировочным экономическим расчётом срок окупаемости предлагаемых капитальных вложений, Ток, лет, по формуле:
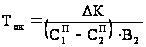 ,
где
 =
4862,7тыс.руб. –
дополнительные
капитальные
вложения, тыс.руб.;
 =183396т/год
– выпуск годовой
продукции по
Проекту, т/год;
 =
14,194тыс.руб. –
себестоимость
единицы продукции
по Аналогу,
тыс.руб.;
 =
14,146 тыс.руб. –
себестоимость
единицы продукции
по Проекту,
тыс.руб.
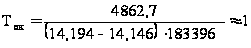
Срок окупаемости в течении 1 года. Приведённые показатели свидетельствуют о целесообразности предлагаемого проекта.
Выбор конструкции проектируемого аппаратаВ дипломном проекте были разработаны два аппарата: ректификационная колонна и теплообменник с U-образными трубками.
Устройство и принцип работы колонны
Тарельчатый колонный аппарат (см. чертеж БРР 01.00.000.СБ) состоит из вертикального корпуса, эллиптического днища, крышки и жестко скрепленной с корпусом опорной обечайки цилиндрической формы , в свою очередь состоит из пяти царг. Обводненный растворитель подается на 7-ю тарелку кетоновой колонны К-8. В низ колонны подается острый пар. С верха колонны К-8 пары растворителя со следами воды конденсируются и охлаждаются в конденсаторе – холодильнике Т-17(Т-20). Затем охлажденный конденсат направляется в емкость Е-6 для дальнейшего использования. Вода из нижней части колонны К-8, содержащая следы растворителя, дренируется автоматически в ПЛК.
 2.2.Устройство
и принцип работы
теплообменника
Теплообменник типа U (см. чертеж БРР 02.00.000.CБ) состоит из кожуха и трубного пучка. Трубная решетка соединена фланцевым соединением с кожухом и распределительной камерой. Камера закрыта эллиптической крышкой. При нагревании трубки удлиняются за счет U-образного исполнения.
Теплообменник нагрева исходной смеси работает следующим образом : пар через штуцер проступает в трубное пространство теплообменника, по мере продвижения по трубам пар нагревает исходный раствор который подается в межтрубное пространство. Нагретый исходный раствор выходит из теплообменника и направляется в колонну.
Выбор конструкционных материаловВ качестве конструкционных материалов для изготовления аппаратов выбираем листовой прокат, а для изготовления патрубков – трубный прокат.
Основным критерием при выборе конструкционного материала для химической аппаратуры является его химическая и коррозионная стойкость в рабочей среде. Наряду с этим к конструкционным материалам одновременно предъявляются требования высокой механической прочности, жаростойкости, сохранение пластичных свойств при высоких и низких температурах. Необходимо также учитывать физические свойства материалов (теплопроводность, линейное температурное расширение), а также некоторые другие соображения технико-экономического порядка, такие как дефицитность, стоимость материала. Также должна обеспечиваться хорошая свариваемость материалов.
Среда в колонне – обводненный растворитель (ацетон), температура рабочей среды 100˚С, давление - 0,02 МПа. В теплообменнике – в трубном пространстве пар, в межтрубном обводненный растворитель, которые малоагрессивны.
Выбираем материал для изготовления аппаратов в целом [4], – сталь ВСт 3сп по ГОСТ 380-88. Эта сталь хорошо свариваемая, обладает хорошей коррозионной стойкостью в данной среде. Способ сварки для днищ с обечайкой - стыковкой с двухсторонним сплошным проваром, выполненными автоматической сваркой. Материал проволоки Св-08 по ГОСТ 2246-70, марка флюса АН-348 по ГОСТ 9087- 69 .
Для сварки патрубков, фланцев к корпусу аппарата выбираем способ сварки , вручную электродуговой сваркой. Тип марки электродов Э 42 по ГОСТ 0467-70. Крепежные детали для фланцевых соединений по ГОСТ 7798-70, гайки по ГОСТ 5915-70. Материал сталь 35.
3. Технологический расчет проектируемого оборудования
3.1 Технологический расчет ректификационной колонны
3.1.1 Целью расчета является составление материального и теплового балансов, определение диаметра и высоты колонны
3.1.2.Исходные данные
Исходная смесь – ацетон-вода
Производительность по исходной смеси – 1 кг/с
Содержание низкокипящего компонента :
- в исходной смеси ХF = 40% ;
- в дистилляте ХD = 98% ;
- в кубовом остатке ХW = 0,005%
Схема материальных потоков показана на рис. 3.1.
3.1.3.Материальный баланс ректификационной колонны
Расчет ведем согласно [6]
GF = GD + GW(3.1)
XF GF = XD GD + XW GW
Схема материальных
потоков показана.
( Рисунок 3.1.)
Откуда находим :
GW
=
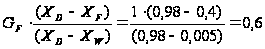 кг/с
GD = GF – GW = 1- 0,6 = 0,4 кг/с
3.1.4Определение числа тарелок
Построим кривую равновесия и определим температуры в колонне. На основании справочных данных о температурах кипения [6] , равновесных составах жидкости и пара для смеси ацетон – вода строим кривую температур кипения смеси в координатах t – x,y, и кривую равновесия в координатах x - y (см. рисунок 3.2., 3.3.)
| x | 0 | 5 | 10 | 20 | 30 | 40 | 50 | 60 | 70 | 80 | 90 | 100 |
| y | 0 | 60,3 | 72 | 80,3 | 82,7 | 84,2 | 85,5 | 86,9 | 88,2 | 90,4 | 94,3 | 100 |
| t | 100 | 77,9 | 69,6 | 64,5 | 62,5 | 61,6 | 60,7 | 59,8 | 59 | 58,2 | 57,5 | 56,9 |
По кривой температур кипения t = f (x) имеем :
- температура в кубе колонны tw = 99˚C
- температура дистиллята tD = 56˚C
- температура кипения исходной смеси tF = 65˚C
Определяем минимальное и рабочее флегмовое число.
Минимальное флегмовое число определяем по формуле :
Rmin
=

 ,
(3.2)
где
 -
мольные доли
легколетучего
компонента
соответственно
в исходной
смеси и дистилляте,
кмоль/кмоль
смеси,
 - концентрация
легколетучего
компонента
в паре, находящемся
в равновесии
с исходной
смесью, кмоль/кмоль
смеси.
Мольная доля легколетучего компонента в исходной смеси определяется по формуле :

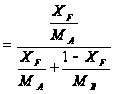 ; (3.3.)
где МA = 58 – молекулярная масса ацетона [6],
Мв = 18 - молекулярная масса воды.
Получим :
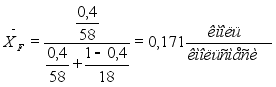
Аналогично
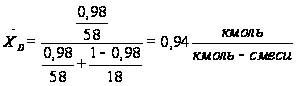
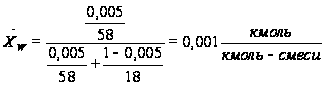
Тогда :
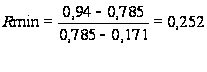
Рабочее флегмовое число определяем по формуле:
R = 1,3∙Rmin + 0,3 (3.4.)
R = 1,3∙0,252 + 0,3 = 0,63
Уравнение рабочих линий :
а) для верхней (укрепляющей) части :

 ; (3.5.)
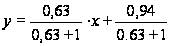 ;
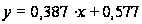
б) для нижней (исчерпывающей) части :

 ,
(3.6.)
,
где F
– относительный
мольный расход
питания.
Относительный мольный расход питания определяем по формуле :
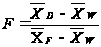
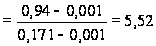 (3.7. )
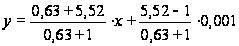 ,
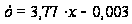
Действительное число тарелок определяем по формуле:
 ,
где
 - коэффициент
полезного
действия тарелки
[6]. (3.8)
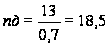 шт.
Принимаем
действительное
число тарелок
 = 19 шт.
3.1.5 Тепловой баланс колонны
Расход тепла, отдаваемого охлаждающей воде в дефлегматоре – конденсаторе
QD
= GD(1+R)∙
 (3.9.)
где rD - удельная теплота конденсации паров в дефлегматоре, Дж/кг.
Удельная теплота конденсации паров в дефлегматоре определяем по формуле :
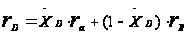 (3.10.)
где
 =516,1
кДж/кг – удельная
теплота конденсации
ацетона при
Т=56˚С
;
 кДж/кг
– удельная
теплота конденсации
воды при Т=56˚С.
=
0,94∙516,1+(1-0,94)∙2351,5=626,2 кДж/кг
QD = 0,4∙(1+0,63)∙626,2∙10і = 408282,4 Вт
Расход тепла, получаемого в кубе - испарителе от греющего пара.
Qк
= QD
+ GD∙CD∙ +GW∙CW∙tW-
GW∙CF∙tF+QПОТ
(3.11.)
где Qпот≈ 0,03∙QК – тепловые потери колонны в окружающую среду.
QК =1,03∙(408282,4+0,4∙2346,4∙56+0,6∙4190∙99-1∙3268,2∙65)=497294,76 Вт
Расход тепла в паровом подогревателе исходной смеси :
Q = 1,05∙GF∙CF∙(tF - tпар) (3.12.)
Q = 1,05∙1∙3226,3∙(65-25)=135504,6 Вт
Расход тепла, отдаваемого охлаждающей воде в водяном холодильнике дистилляте
Q = GW∙CW∙(tw-tкон)(3.13.)
Q = 0,6∙4190∙(99-25)=186036 Вт
Расход греющего пара, имеющего Рабс=0,3 МПа
а) в кубе - испарителя
 =
 ,
(3.14)
где
 =2141∙103
 - удельная
теплота конденсации
греющего пара.
 =
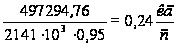
в) в подогревателе исходной смеси