Модернизация основного оборудования блока регенерации растворителя на установке депарафинизации масел
 =
 =
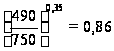
Кp = 0,86∙0,98∙1,15∙1∙1=0,97

 = 10∙300∙21∙1,10,75∙129-0,15∙0,97=2989,15Н
Мощность
резания N,
кВт, определяется
по формуле: N
=

N =
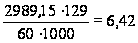 кВт
Необходимая мощность на приводе станка определяется по формуле:
Nст
= ,
где η
= 0,85 – КПД
привода станка.
Nст
=
 кВт.
По справочнику в зависимости от мощности привода и размеров заготовки подбираем станок токарно-винторезный модели 16 К 25, с мощностью эл. двигателя главного привода 11 кВт.
Расчет технической нормы времени.
Штучное время для нашей операции определяется по формуле :
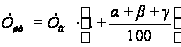 ,
где
 -
время оперативное,
мин
 -
процент
от оперативного
времени, выражающий
время технического
обслуживания
=
(0,8 ч
2,5)%
 -
процент от
оперативного
времени, выражающий
время организационного
обслуживания
рабочего времени,
=(2ч13)
%
;
 -
процент от
оперативного
времени, выражающий
время перерывов
на отдых,
=(4
ч
6)%
.
На основе рекомендации принимаем:
=1,5%
;
=8
% ;
=
4,5 %.
Время оперативное определяется по формуле :

Где
 - основное
время, затраченное
на изготовление
детали, мин
 -вспомогательное
время, вспомогательные
действия рабочего
непосредственно
связанные с
основной работой.
= ,
где L
= 32мм – ширина
обрабатываемой
поверхности
 =
5 мм – величина
врезания и
перебега инструмента.
n = 88 об/мин – число оборотов
S= 1,1- мм/об – подача
Тогда
получим:
= мин
На основе проверочных данных вспомогательное время на весь комплекс действий для обработки заготовки на токарно-винторезном станке 16К25 составляет:
=5
мин
Тогда оперативное время составляет :
=5
+ 0,38 = 5,38 мин.
Определим штучное время для данной операции:
 =
5,38
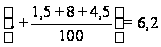 мин
Заключение
В проекте разработано основное оборудование блока регенерации растворителя установки депарафинизации масел колонна и теплообменник. В колонне взамен S-образных тарелок использованы колпачковые тарелки с повышенным КПД, кроме того, с переходом на двухгодичный цикл работы оборудования, увеличивается количество рабочих дней, что позволило увеличить выпуск готовой продукции с 175712 т/год до 183396 т/год.
Принятые в проекте решения подтверждены технологическими и прочностными расчетами.
Экономические расчеты показали целесообразность замены изношенного оборудования: себестоимость снизилась с 3830 руб/тон до 3710 руб/тон; уровень рентабельности увеличился с 30,5% до 34,7% (на 4,2%). Годовая прибыль выросла на 30997 тыс. руб., при сроке окупаемости капитальных вложений в течение одного года.
Принятые в проекте решения подтверждены технологическими и прочностными расчетами. Экономические расчеты показали целесообразность модернизации: снизилась себестоимость продукции, срок окупаемости составил 1,0 год;
Годовая прибыль выросла на 30997 тыс. рублей.
СПИСОК ЛИТЕРАТУРНЫХ ИСТОЧНИКОВ
1. Гальперин Н.И. Основные процессы и аппараты химической технологии. М.: Химия, 1981. 812 с.
2. Основные процессы и аппараты химической технологии: Пособие по
проектированию / Под ред. Ю.И.Дытнерского. М.: Химия, 1991. 494 с.
3. Примеры и задачи по курсу "Машины и аппараты химических
В.М. Ульянова; НГТУ Н.Новгород, 2003. 391с.
4. Саблина З И. Состав и химическая стабильность моторных топлив. М. Химия. 1972 г -277с.
5.Генкин А. Э. Оборудование химических заводов. Учебное пособие. М.:
Высшая школа . 1986. 280 с.
6. Дытнерский Ю,М. Процессы и аппараты химической технологии. Ч.2 Массообменные процессы и аппараты. М.: Химия, 1995.
7. Плановский А, Н, Рамм В. Н., Коган С. З. Процессы и аппараты химической технологии. Учебник для вузов 3 изд. М. Химия 1987г. 496 с.
8. Павлов К.Ф., Романков П.Г., Носков А.А. Примеры и задачи по курсу
процессов и аппаратов химической технологии. Л.: Химия, 1981. 560 с.
9. Лащинский А.А. Конструирование сварных химических аппаратов:
Справочник. Л.: Машиностроение, 1981. 382 с.
10. ГОСТ 14249-89. Сосуды и аппараты. Нормы и методы расчёта на
прочность.
11. ГОСТ 24755-89.Сосуды и аппараты. Нормы и методы расчёта на
прочность укрепления отверстий.
12. ГОСТ 24756-81. Сосуды и аппараты. Нормы и методы расчёта на
прочность. Определение расчётных усилий для аппаратов колонного типа от ветровых нагрузок и сейсмических воздействий.
13. ОСТ 26-291-94. Сосуды и аппараты стальные сварные.
Общие технические условия.
14. ОСТ 26-373-78. Нормы и методы расчёта на прочность фланцевых
соединений сосудов и аппаратов.
15. Дятлов В.Н. Коррозионная стойкость металлов и сплавов: Справ. М.:
Машиностроение, 1984. 352 с.
16. Система технического обслуживания и ремонта оборудования
предприятий химической промышленности. М.: Химия, 1986. 352 с.
17. Гальперин М.И., Артемьев В.И., Местечкин Л.М. Монтаж
технологического оборудования нефтеперерабатывающих заводов. М.:
Стройиздат, 1982. 352 с.
нефтеперерабатывающих заводов. М.: Химия, 1988.
19. Справочник технолога-машиностроителя. М.: Машиностроение,
1985. 496 с.
18. Фарамазов С.А. Ремонт и монтаж оборудования химических и
нефтеперерабатывающих заводов. М.: Химия, 1988.
19. Справочник технолога-машиностроителя. М.: Машиностроение,
1985. 496 с.
20. Автоматизация технологических процессов. М.: Химия, 1988. 382с
21. Технологическая схема установки 39/2 с автоматизацией процесса
ОАО "ЛУКОЙЛНижегороднефтеоргсинтез"
22. ГОСТ 12.0.003-74. Система стандартов безопасности труда. Опасные,
вредные производственные факторы. Классификация. М.: Издательство стандартов, 1974.
23. Регламент установки. ПЛАС. Технологическая карта. Материалы
преддипломной практики. Основная часть расчётно-пояснительной
записки к дипломному проекту.
24. СНиП 2.04.09-84. Пожарная автоматика зданий и сооружений. – М.:
ЦИТП Госстроя СССР, 1985.
25. ГОСТ 12.1.007-76. Вредные вещества. Классификация и общие
требования безопасности. М.: Изд-во стандартов, 1976.
26. Лазарев Н.В. Вредные вещества в промышленности. – Л.: Химия, 1976.
27. Средства индивидуальной защиты: Справ. / Под ред. Каминского С.Л.
Л.: Химия, 1989.
28. Сафонова Н.А. Спецодежда и спецобувь. – М.: Химия, 1984.
29. ГОСТ 12.10.05-88. Система стандартов безопасности труда. Общие
требования к воздуху рабочей зоны. М.: Изд-во стандартов,1988.
30. Методические указания по выполнению расчетной части раздела "Охрана
труда" в дипломных проектах. Ч.1 и 2 / ГПИ. Горький:, 1983 (4).
31. СНиП 2.04.05-91. Отопление, вентиляция и кондиционирование. – М.: ГП
ЦПП, 1994.
32. ГОСТ 12.1.003-83. Шум. Общие требования безопасности. – М.: Изд-во
стандартов, 1983.
33. ГОСТ 12.1.012-90. Вибрационная безопасность. Общие требования. – М.:
Изд-во стандартов, 1990.
34. СНиП 23-05-95. Естественное и искусственное освещение. – М.:
Минстрой России, 1995.
35. Правила устройства электроустановок. (ПУЭ). – М.: Энергоатомиздат,
1985.
36. Статическое электричество в химической промышленности / Под ред.
Сажина Б.И. – Л.: Энергия, 1977.
37. Правила защиты от статического электричества в производствах
химической, нефтяной и нефтеперерабатывающей промышленности. –
М.: Химия, 1973.
38. Инструкция по проектированию и устройству молниезащиты зданий и
сооружений (РД 34.12.122-87). – М.: Госстрой, 1983.
39. Баратов А.Н., Иванов Е.Н. Пожаротушение на предприятиях химической и нефтеперерабатывающей промышленности. – М.: Химия, 1979.
40. Правила устройства и безопасной эксплуатации сосудов, работающих
под давлением. (ПБ 10-115-96). – М.: ПИО ОБТ, 1996.
41. Пожарная опасность веществ и материалов, применяемых в химической промышленности. Справ. / Под ред.Рябова И.В. М.: Химия, 1970.
42. Справочник нефтепереработчика. / Под ред. Ластовкина Г.А., Радченко
Е.Д., Рудина М.Г. Л.: Издательство Химия, 1986.
43. ГОСТ 12.1.011-78. Смеси взрывоопасные. Классификация. – М.: Изд-во
стандартов, 1978.
44. НПБ 105-95. Определение категорий зданий и помещений по
взрывопожарной опасности. М.: Главное управление Государственной
противопожарной службы МВД России, 1996.
45. Строительные нормы и правила. Нормы проектирования.
Противопожарные нормы. (СНиП 2-01.02-85). – М.: ЦИТП Госстроя
СССР, 1986.
46. Торочешников Н.С. и др. Техника защиты окружающей среды. – М.:
Химия, 1981.
47. Атаманюк В.Г., Ширшев Л.Г., Акимов Н.И. Гражданская оборона. – М.: Высшая школа, 1986.
48. Тихомиров М.И. Гражданская оборона предприятий химической
промышленности. – М.: НИИТЭХИМ, 1970.
49. СНиП II-11-77 . Защитные сооружения гражданской обороны. – М.:
ЦИТП Госстроя СССР, 1985.
50. Методические указания по выполнению организационно-экономической части дипломных проектов конструкторского направления для студентов спец. 170500 всех форм обучения / НГТУ; Сост.: Л.Е. Зимина и др. Н.Новгород, 2002. 14 с.
51. Калькуляция продукции установки39/2 и её экономические показатели
ОАО "ЛУКОЙЛНижегороднефтеоргсинтез"
52. Колонные аппараты: Каталог / ЦИНТИхимнефтемаш, М., 1978. 30 с.
53. Стандартные, кожухотрубчатые теплообменные аппараты общего
назначения: Каталог / ЦИНТИхимнефтемаш, М., 1978. 14 с.
54. Стандарт предприятия. Проекты работы дипломные и курсовые. Общие требования к оформлению пояснительных записок и чертежей. СТП 1-У НГТУ-04 / НГТУ Н.Новгород, 2004. 25с.
55. Попова Г.Н., Алексеев С.Ю. Машиностроительное черчение. Справ.
СПб.: Политехника, 1999. 453 с.
56. ГОСТ 2.001-93 ЕСКД. Общие положения.
57. ГОСТ 2.105-95 ЕСКД. Общие требования к тестовым документам.
58. Дипломные проекты конструкторского направления: Метод. указания по дипломному проектированию для студентов спец. 170500 всех форм обучения / НГТУ; Сост.: А.И. Пронин и др. Н.Новгород, 2004. 43 с.
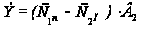 ,
где
С1П = 3,83 тыс.руб. Себестоимость единицы продукции по Аналогу, тыс.руб.;
С2n = 3,71 тыс.руб. Себестоимость единицы продукции по проекту, тыс.руб.;
В2 = 183369 т/год – выпуск готовой продукции по проекту, тыс.руб.
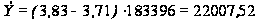 тыс.руб.
В период капитального ремонта смонтированы новые тарелки в К-8, теплообменник с У-образными трубками, новые киновские сборки, общей стоимостью капитальных затрат – 2703,96 тыс.руб.
Определим ориентировочным экономическим расчетом окупаемости предполагаемых капитальных вложений, Ток, лет по формуле:
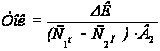
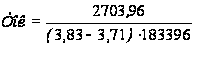 1
год
Срок окупаемости в течение 1 года. Приведенные показатели свидетельствуют о целесообразности и эффективности предлагаемой модернизации
Описание технологии производства и конструкций разрабатываемого оборудованияВ дипломном проекте были разработаны два аппарата: ректификационная колонна и теплообменник с U-образными трубками.
Устройство и принцип работы колонны
Тарельчатый колонный аппарат (см. чертеж БРР 01.00.000.СБ) состоит из вертикального корпуса, эллиптического днища, крышки и жестко скрепленной с корпусом опорной обечайки цилиндрической формы. Обводненный растворитель подается на 17-ю тарелку кетоновой колонны К-8. В низ колонны подается острый пар. С верха колонны К-8 пары растворителя со следами воды конденсируются и охлаждаются в конденсаторе – холодильнике Т-17(Т-20). Затем охлажденный конденсат направляется в емкость Е-6 для дальнейшего использования. Вода из нижней части колонны К-8, содержащая следы растворителя, дренируется автоматически в ПЛК.
 2.2.Устройство
и принцип работы
теплообменника
Теплообменник типа U (см. чертеж БРР 03.00.000.CБ) состоит из кожуха и трубного пучка. Трубная решетка соединена фланцевым соединением с кожухом и распределительной камерой. Камера закрыта эллиптической крышкой. При нагревании трубки удлиняются за счет U-образного исполнения.
Теплообменник нагрева исходной смеси работает следующим образом : пар через штуцер проступает в трубное пространство теплообменника, по мере продвижения по трубам пар нагревает исходный раствор который подается в межтрубное пространство. Нагретый исходный раствор выходит из теплообменника и направляется в колонну.
Выбор конструкционных материаловВ качестве конструкционных материалов для изготовления аппаратов выбираем листовой прокат, а для изготовления патрубков – трубный прокат.
Основным критерием при выборе конструкционного материала для химической аппаратуры является его химическая и коррозионная стойкость в рабочей среде. Наряду с этим к конструкционным материалам одновременно предъявляются требования высокой механической прочности, жаростойкости, сохранение пластичных свойств при высоких и низких температурах. Необходимо также учитывать физические свойства материалов (теплопроводность, линейное температурное расширение), а также некоторые другие соображения технико-экономического порядка, такие как дефицитность, стоимость материала. Также должна обеспечиваться хорошая свариваемость материалов.
Среда в колонне – обводненный растворитель (ацетон), температура рабочей среды 100˚С, давление - 0,7 МПа. В теплообменнике – в трубном пространстве пар, в межтрубном обводненный растворитель, которые малоагрессивны.
Выбираем материал для изготовления аппаратов в целом – сталь ВСт 3сп по ГОСТ 380-71. Эта сталь хорошо свариваемая, обладает хорошей коррозионной стойкостью в данной среде. Способ сварки для днищ с обечайкой - стыковкой с двухсторонним сплошным проваром, выполненными автоматической сваркой. Материал проволоки Св-08 по ГОСТ 2246-70, марка флюса АН-348 по ГОСТ 9087- 69 .
Для сварки патрубков, фланцев к корпусу аппарата способ сварки тавровый, вручную электродуговой сваркой. Так электродов Э 42 по ГОСТ 0467-70. Крепежные детали для фланцевых соединений по ГОСТ 7798-70, гайки по ГОСТ 5915-70. Материал сталь 35.
6. Ремонт оборудования
6.1. Годовой график ППР
Годовой график ППР блока регенерации представлен в таблице 8.1.
6.2. Ремонт колонны
6.2.1 Подготовка колонны к ремонту
Перед началом ремонта полностью отключаются аппараты и трубопроводы установки от рабочей части схемы цеха. Остановку колонны осуществляет эксплуатационный персонал. Колонна пропаривается паром, а затем продувается инертным газом.
Отключение колонны от коммуникаций заглушками производит ремонтный персонал согласно соответствующей в цехе схеме установки заглушек под руководством начальника цеха. После подготовительных операций (пропарка, промывка) открываются люки колонны. Люки нужно открывать в строгой последовательности, начиная с верхнего когда колонна находится под паром, для предотвращения тока воздуха через колонну при одновременном открытии нижнего и верхнего люков. После пропаривания колонна промывается водой и проветривается. Проветривание необходимо для охлаждения колонны и доведения концентрации продуктов в ней до допустимых санитарных норм. После окончания проветривания нужно провести анализ проб воздуха, взятых из колонны на разных высотных отметках. К работам внутри колонны разрешается приступить только тогда, когда анализ покажет, что концентрация вредных газов и паров не превышает предельно допустимых санитарных норм.
Перед проведением капитального ремонта до остановки агрегата, механик цеха или мастер по ремонту оборудования, выполняющий ремонт, обязан составить дефектную ведомость, которая должна отвечать типовым объемам работ. Подготовленный к ремонту аппарат принимает механик цеха от начальника смены по акту передачи оборудования в ремонт. Перед проведением такого ремонта, за сутки до начала работ механик цеха обязан письменно поставить в известность начальника цеха в необходимости остановки и подготовки аппарата к ремонту в указанное и согласованное время с начальником цеха сроком. Выполнение работ фиксируется механиком в ремонтном журнале.
6.2.2 Текущий ремонт
В ходе выполнения текущего ремонта колонны производятся следующие виды работ:
- наружный осмотр аппарата;
- частичная смена шпилек и гаек;
- ремонт изоляции аппарата.
6.2.3 Капитальный ремонт колонны
Царговые колонны при капитальном ремонте демонтируются на отдельные царги, демонтируются внутренние устройства колонны(тарелки), производится чистка колпачков, при необходимости производится полная замена колпачков, при сильном износе производится полная замена тарелки.
Ремонт колонны заканчивается ее испытанием. При гидравлическом испытании колонна заполняется водой при открытой воздушке, установленной в верху колонны. Появление воды в воздушке свидетельствует о заполнении колонны. После закрытия воздушки давление в колонне медленно повышают до контрольной величины. При этом давлении аппарат выдерживается 5 минут, затем давление снижают до рабочего. Аппарат считается выдержавшим гидроиспытание если не обнаружено:
а) течи, трещин, потения в сварных швах и на основном металле;
б) течи в фланцевых соединениях;
в) видимых остаточных деформаций;
г) падения давления по манометру.
6.3. Ремонт теплообменника
6.3.1. Характеристика дефектов
В процессе длительной работы теплообменный аппарат подвергается загрязнению и износу. Поверхность теплообменника покрывается накипью и маслом.
С увеличением отложений возрастает термическое сопротивление стенки и ухудшается теплообмен.
Износ теплообменного аппарата выражается в следующем:
1) уменьшение толщины стенки корпуса, днища, трубных решеток;
2) выпучины и вмятины на корпусе и днищах;
3) свищи, трещины, прогары на корпусе, трубках и фланцах;
4) увеличение диаметра отверстий для труб в трубной решетке;
5) прогиб трубных решеток и деформация трубок;
6) нарушение термоизоляции.
6.3.2 Подготовка теплообменника к ремонту
Подготовка к ремонту включает в себя выполнение следующих мероприятий:
- снижают избыточное давление до атмосферного и аппарат освобождается от продукта;
- отключается арматура и ставятся заглушки на всех проводящих и отводящих трубопроводах;
- проводится продувка водяным паром с последующей промывкой водой и продувкой воздухом;
- выполняется анализ на наличие ядовитых и взрывоопасных продуктов;
- составляется акт сдачи в ремонт.
6.3.3 Текущий ремонт теплообменника
При текущем ремонте выполняются следующие виды работ:
а) снимается крышка с распределительной камеры для проверки исправности перегородки;
б) производится ревизия запорной арматуры;
в) частичная замена изоляции.
6.3.4 Капитальный ремонт теплообменника
При капитальном ремонте выполняются следующие виды работ:
1) работы выполняемые при текущем ремонте;
2) выявление дефектов вальцовки и сварки гидравлическим испытанием на рабочее давление;
3) частичная смена или отключение дефектных трубок, крепление труб вальцовкой или сваркой, для чего извлекают трубный пучок из корпуса теплообменного аппарата с помощью тракторной лебедки и автомобильного крана.
Демонтаж производится в следующей последовательности:
- снимаются крышки теплообменного аппарата;
- проводится предварительный сдвиг трубчатки;
- тракторной лебедкой трубный пучок извлекается из аппарата;
- при помощи хомутов и стропов трубчатка подвешивается к крюку автомобильного крана, который после окончательного извлечения трубного пучка опускает его на прицеп для транспортировки на место очистки и ремонта. При ремонте трубного пучка допускается установка пробок на 15% трубок. Применение бывших в употреблении трубок допускается , если они потеряли вследствие износа не более 30% первоначального веса.
4) Чистка внутренней поверхности корпуса аппарата и его дефектация. Корпус аппарата, имеющий различные выпучены и вмятины выправляется ударами кувалды по медной прокладке. Если невозможно устранить указанные выше дефекты ударами и нагревом, то поврежденные участки удаляются или на них ставят накладки. Свищи и трещины устраняются путем заварки или постановкой накладок с предварительным удалением дефектного участка. При помощи цветной дефектоскопии определяют протяженность и положение концов трещин, обнаруженных в корпусе. Эти концы до заварки засверливаются сверлами диаметром 3ч5 мм. Несквозные трещины глубиной не более 0,4 толщины стенки разделываются под заварку односторонней вырубкой на максимальную глубину трещины со снятием кромок под углом 50-60˚. При трещине более 100мм сварку проводят обратноступенчатым методом. Сквозные и несквозные трещины глубиной более 0,4 толщины стенки разделывают на всю толщину вырубкой зубилом или газорезкой. При появлении гнездообразных трещин поврежденные места вырезаются и закрываются заплатами без острых углов. Заплаты ввариваются заподлицо с основным металлом. Площадь заплаты не должна превышать 1/3 площади листа аппарата.
Чистка межтрубного пространства осуществляется химическим методом без вскрытия и разборки теплообменника 5-15% раствором соляной кислоты с добавкой ингибитора. По окончании ремонта проводится гидроиспытание.