Модернизация основного оборудования блока регенерации растворителя на установке депарафинизации масел
Принимаем
трубу

Уточняем скорость:

 =
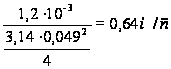
Величина критерия Рейнольдса:
 ;
 =
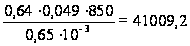 (4.3)
Принимаем
шероховатость
труб

 ,
для стальных
труб с незначительной
коррозией.
Величины:
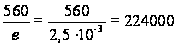 ;
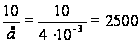
Имеем
 <
 <
 ,
т.е. течение
происходит
в зоне для которой
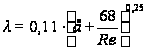
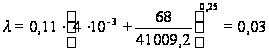 (4.4)
Принимаем
длину трубопровода
 =40м
Трубопровод имеет 8 отводов с углом φ = 90˚С, 7 вентилей прямоточных и измерительную диафрагму, тогда:
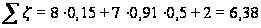
 =
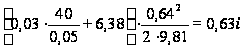
Н=15+0,63=15,63м
Мощность потребляемая насосом.
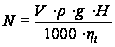 ;
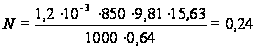 кВт
Выбираем насос НК 8/30, с характеристикой:
 м3/с
; Н=24м ;
 =
4 кВт; n
= 48,3 с-1
4.2. Подбор емкости
Подберем емкость сбора растворителя.
Необходимый объем емкости определим по формуле :
 ,
(4.5)
где G = 0,4 кг/с – расход растворителя;
 кг/м3
– плотность
раствора;
 =
10800 с – время заполнения
емкости;
 =
0,8 – коэффициент
заполнения.
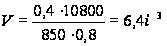
Выбираем
емкость [6] диаметром
D
= 1800м, номинальный
объем
 ,
Н=2550мм
5. Монтаж оборудования
5.1. Монтаж колонны.
5.1.1 Исходные данные
Колонна имеет диаметр 500мм и длину 13980мм, масса колонны 3640 кг. Место установки: Нижегородская область, г.Кстово, промзона, завод ОАО «ЛУКОЙЛ-Нижегороднефтеоргсинтез».
5.1.2. Выбор способа монтажа
При выборе способа монтажа колонны учитываем длительность работ и приведенные затраты.
Наиболее экономично вести подъем колонны краном способом скольжения. При подъеме аппарата способом скольжения очень мал объем подготовительных работ. Но при таком способе грузоподъемность крана должна быть больше массы аппарата, а вот высота вылета стрелы может быть меньше высоты аппарата.
Подъем колонны осуществляется краном «Камаз-JONES» грузоподъемностью 25 тонн, который обладает хорошей проходимостью и маневренностью, и может передвигаться с грузом на крюке, а удельное давление на грунт невелико.
5.1.3 Описание технологии монтажа
Перед проведением работ должна быть подготовлена монтажная площадка, изготовлены фундаменты, площадка покрыта сборными железобетонными плитами. При монтаже выполняют строповку ниже вершины аппарата за специальные монтажные упоры, но выше центра тяжести. Аппарат выкладывают относительно фундамента таким образом, чтобы точка крепления и ось фундамента находились на одной окружности описываемой стрелой крана (рисунок 5.1).
Подъем ведут в такой последовательности:
Сначала поднимают вершину аппарата при одновременном подтаскивании его нижней части лебедкой или трактором. Для обеспечения горизонтального перемещения нижняя часть укладывается на монтажные сани. Скорость подтаскивания согласовывается со скоростью подъема, чтобы грузовой полиспаст находился в вертикальном положении. Плавный переход в вертикальное положение в этом случае производят после того, как аппарат в наклонном положении устанавливают на фундамент. Перевод осуществляется с помощью тормозной системы, которая начинает работать, когда достигается неустойчивое равновесие аппарата. После установки колонны на фундамент, производится нивелировка и окончательная выверка вертикального положения колонны и крепление его к основанию анкерными шпильками. Вертикальность колонны выверяют по уровню или отвесу.
5.1.4 Характеристика применяемого грузоподъемного оборудования и такелажной оснастки
Для монтажа колонны выбираем кран марки «Камаз-JONES» со следующими характеристиками:
- максимальный вылет стрелы – 28 метров;
- высота стрелы – 20 метров;
- грузоподъемность – 25 тонн.
При монтаже колонны использовались троса марки ТК 6x61 со следующими характеристиками:
- диаметр – 12 мм;
- площадь сечения – 564,9 мм2 ;
- разрывное усилие – 11350 кг.
Соответствие между вылетом стрелы, грузоподъемностью и радиусом приведены в таблице 5.1.
5.2. Монтаж теплообменника
Теплообменный аппарат устанавливают на фундамент, который представляет из себя два железобетонных столба с анкерными болтами под опоры.
Теплообменник устанавливают на подвижную и неподвижную опору, поэтому болты перемещаются в овальном отверстии подвижной опоры в направлении температурного удлинения аппарата. Гайки на болтах не затягивают на 1ч2 мм, чтобы аппарат мог свободно перемещаться в горизонтальной плоскости [18].
Монтаж теплообменника осуществляется с помощью крана «Камаз-JONES». Вертикальность аппарата выверяют по уровню или отвесу, а горизонтальность только по отвесу. Чтобы исключить влияние местных неровностей корпуса на качество выверки, уровень следует прикладывать к привалочным поверхностям фланцев корпуса или в нескольких местах к корпусу [18].
После установки и выверки производят контрольную разборку аппарата. При этом проверяют наличие прокладок, комплектность съемных деталей, правильность их взаимного расположения, наличие зазоров, расстояния мест вальцовки труб в трубных решетках.
При гидравлическом испытании контролируется плотность соединений и прочность аппарата.
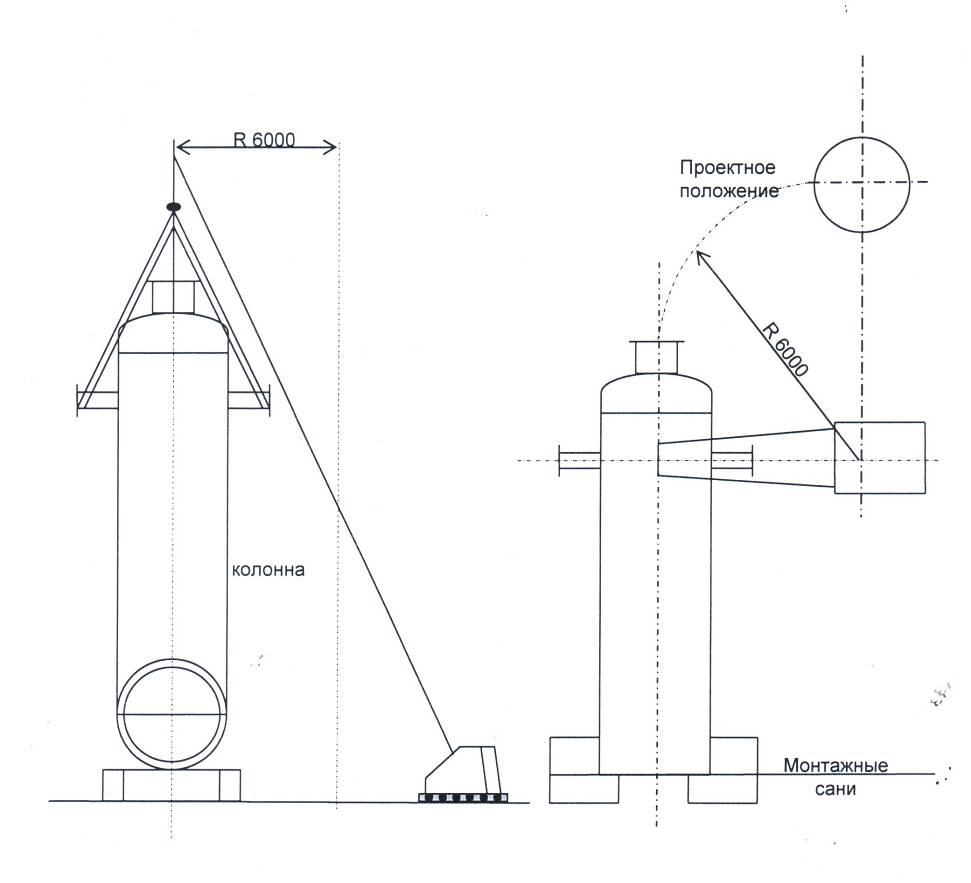
Рисунок 5.1. Схема монтажа колонны
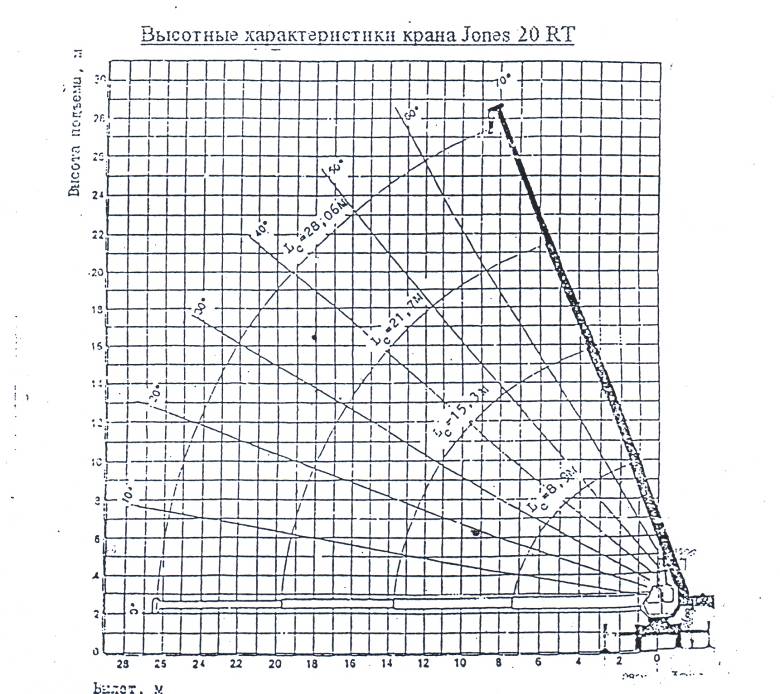
Рис.5.2 Высотные характеристики крана Jones 20 RT
6. Ремонт оборудования
6.1. Годовой график ППР
Годовой график ППР блока регенерации представлен в таблице 6.1.
6.2. Ремонт колонны
6.2.1 Подготовка колонны к ремонту
Перед началом ремонта полностью отключаются аппараты и трубопроводы установки от рабочей части схемы цеха. Остановку колонны осуществляет эксплуатационный персонал. Колонна пропаривается паром, а затем продувается инертным газом.
Отключение колонны от коммуникаций заглушками производит ремонтный персонал согласно соответствующей в цехе схеме установки заглушек под руководством начальника цеха. После подготовительных операций (пропарка, промывка) открываются люки колонны. Люки нужно открывать в строгой последовательности, начиная с верхнего когда колонна находится под паром, для предотвращения тока воздуха через колонну при одновременном открытии нижнего и верхнего люков. После пропаривания колонна промывается водой и проветривается. Проветривание необходимо для охлаждения колонны и доведения концентрации продуктов в ней до допустимых санитарных норм. После окончания проветривания нужно провести анализ проб воздуха, взятых из колонны на разных высотных отметках. К работам внутри колонны разрешается приступить только тогда, когда анализ покажет, что концентрация вредных газов и паров не превышает предельно допустимых санитарных норм.
Перед проведением капитального ремонта до остановки агрегата, механик цеха или мастер по ремонту оборудования, выполняющий ремонт, обязан составить дефектную ведомость, которая должна отвечать типовым объемам работ. Подготовленный к ремонту аппарат принимает механик цеха от начальника смены по акту передачи оборудования в ремонт. Перед проведением такого ремонта, за сутки до начала работ механик цеха обязан письменно поставить в известность начальника цеха в необходимости остановки и подготовки аппарата к ремонту в указанное и согласованное время с начальником цеха сроком. Выполнение работ фиксируется механиком в ремонтном журнале.
6.2.2 Текущий ремонт
В ходе выполнения текущего ремонта колонны производятся следующие виды работ:
- наружный осмотр аппарата;
- частичная смена шпилек и гаек;
- ремонт изоляции аппарата.
6.2.3 Капитальный ремонт колонны
Царговые колонны при капитальном ремонте демонтируются на отдельные царги, демонтируются внутренние устройства колонны(тарелки), производится чистка колпачков, при необходимости производится полная замена колпачков, при сильном износе производится полная замена тарелки.
Ремонт колонны заканчивается ее испытанием. При гидравлическом испытании колонна заполняется водой при открытой воздушке, установленной в верху колонны. Появление воды в воздушке свидетельствует о заполнении колонны. После закрытия воздушки давление в колонне медленно повышают до контрольной величины. При этом давлении аппарат выдерживается 5 минут, затем давление снижают до рабочего. Аппарат считается выдержавшим гидроиспытание если не обнаружено:
а) течи, трещин, потения в сварных швах и на основном металле;
б) течи в фланцевых соединениях;
в) видимых остаточных деформаций;
г) падения давления по манометру.
ГРАФИК ППР
|
Наименование Оборудования, номер позиции на технологической схеме |
Дата и вид последнего ремонта (КР) | Нормативы ресурса между ремонтами и ТО, час | Нормативы простоя в ремонте и ТО, час | График ремонтов и ТО | Годовой простой в ремонте и ТО, час | Годовой фонд рабочего времени, часы | |||||||||||||||
| январь | февраль | март | апрель | май | июнь | июль | август | сентябрь | октябрь | ноябрь | декабрь | ||||||||||
| КР | ТР | ТО | КР | ТР | ТО | ||||||||||||||||
| Ректификационная колонна К-8 | 29.04.06 | 69120 | 2880 | - | 240 | 48 | - | - | - | - | тр | - | - | - | тр | - | - | - | тр | 144 | 8496 |
| Дренажная емкость Е-10 | 29.04.06 | 69120 | 2880 | - | 240 | 48 | - | - | - | - | тр | - | - | - | тр | - | - | - | тр | 144 | 8496 |
| Емкость исх раствора Е-7а | 29.04.06 | 51840 | - | 2160 | 96 | - | 18 | - | - | то | - | - | то | - | - | то | - | - | то | 72 | 8566 |
| Емкость растворителя Е-6 | 29.04.06 | 51840 | - | - | 54 | 8 | - | - | тр | - | тр | - | тр | - | тр | - | тр | - | тр | 48 | 8596 |
|
Теплообменник Т-18, 20 |
29.04.06 | 51840 | - | - | 54 | 8 | - | - | тр | - | тр | - | тр | - | тр | - | тр | - | тр | 48 | 8596 |
| Насос подачи исходной смеси Н-12 (Н-13) | 29.04.06 | 17280 | 1440 | - | 48 | 8 | - | - | - | - | тр | - | - | - | тр | - | - | - | тр | 24 | 8596 |
| Насос подачи флегмы Н-10 | 29.04.06 | 17280 | - | - | - | тр | - | - | - | тр | - | - | - | тр | 24 | 8596 | |||||
| Насос дренажный Н-9 | 29.04.06 | 17280 | - | - | - | тр | - | - | - | тр | - | - | - | тр | 24 | 8596 | |||||


 6.3.
Ремонт теплообменника
6.3.1 Характеристика дефектов
В процессе длительной работы теплообменный аппарат подвергается загрязнению и износу. Поверхность теплообменника покрывается накипью и маслом.
С увеличением отложений возрастает термическое сопротивление стенки и ухудшается теплообмен.
Износ теплообменного аппарата выражается в следующем:
1) уменьшение толщины стенки корпуса, днища, трубных решеток;
2) выпучины и вмятины на корпусе и днищах;
3) свищи, трещины, прогары на корпусе, трубках и фланцах;
4) увеличение диаметра отверстий для труб в трубной решетке;
5) прогиб трубных решеток и деформация трубок;
6) нарушение термоизоляции.
6.3.2 Подготовка теплообменника к ремонту
Подготовка к ремонту включает в себя выполнение следующих мероприятий:
- снижают избыточное давление до атмосферного и аппарат освобождается от продукта;
- отключается арматура и ставятся заглушки на всех проводящих и отводящих трубопроводах;
- проводится продувка водяным паром с последующей промывкой водой и продувкой воздухом;
- выполняется анализ на наличие ядовитых и взрывоопасных продуктов;
- составляется акт сдачи в ремонт.
6.3.3 Текущий ремонт теплообменника
При текущем ремонте выполняются следующие виды работ:
а) снимается крышка с распределительной камеры для проверки исправности перегородки;
б) производится ревизия запорной арматуры;
в) частичная замена изоляции.
6.3.4 Капитальный ремонт теплообменника
При капитальном ремонте выполняются следующие виды работ:
1) работы выполняемые при текущем ремонте;
2) выявление дефектов вальцовки и сварки гидравлическим испытанием на рабочее давление;
3) частичная смена или отключение дефектных трубок, крепление труб вальцовкой или сваркой, для чего извлекают трубный пучок из корпуса теплообменного аппарата с помощью тракторной лебедки и автомобильного крана.
Демонтаж производится в следующей последовательности:
- снимаются крышки теплообменного аппарата;
- проводится предварительный сдвиг трубчатки;
- тракторной лебедкой трубный пучок извлекается из аппарата;
- при помощи хомутов и стропов трубчатка подвешивается к крюку автомобильного крана, который после окончательного извлечения трубного пучка опускает его на прицеп для транспортировки на место очистки и ремонта. При ремонте трубного пучка допускается установка пробок на 15% трубок. Применение бывших в употреблении трубок допускается , если они потеряли вследствие износа не более 30% первоначального веса.
4) Чистка внутренней поверхности корпуса аппарата и его дефектация. Корпус аппарата, имеющий различные выпучены и вмятины выправляется ударами кувалды по медной прокладке. Если невозможно устранить указанные выше дефекты ударами и нагревом, то поврежденные участки удаляются или на них ставят накладки. Свищи и трещины устраняются путем заварки или постановкой накладок с предварительным удалением дефектного участка. При помощи цветной дефектоскопии определяют протяженность и положение концов трещин, обнаруженных в корпусе. Эти концы до заварки засверливаются сверлами диаметром 3ч5 мм. Несквозные трещины глубиной не более 0,4 толщины стенки разделываются под заварку односторонней вырубкой на максимальную глубину трещины со снятием кромок под углом 50-60˚. При трещине более 100мм сварку проводят обратноступенчатым методом. Сквозные и несквозные трещины глубиной более 0,4 толщины стенки разделывают на всю толщину вырубкой зубилом или газорезкой. При появлении гнездообразных трещин поврежденные места вырезаются и закрываются заплатами без острых углов. Заплаты ввариваются заподлицо с основным металлом. Площадь заплаты не должна превышать 1/3 площади листа аппарата.
Чистка межтрубного пространства осуществляется химическим методом без вскрытия и разборки теплообменника 5-15% раствором соляной кислоты с добавкой ингибитора. По окончании ремонта проводится гидроиспытание.
7. Технология изготовления фланца
Исходные данные:
Рабочий чертеж детали.
Материал детали – сталь ВСт 3 сп
Заготовка – листовой прокат.
Маршрут изготовления фланца приведен на чертеже. Припуск на размеры заготовки фланца составляет 10 мм.
Определение режимов наружного продольного точения с ш470 до ш460 мм.
Величину подачи определяем в соответствии с рекомендациями при черновом точении в зависимости от глубины резания и диаметра детали. Глубина резания t =
2 мм. Принимаем подачу S = 1,1 мм/об.
Скорость резания определяем по формуле :
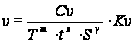 ,
где
 =
340 - коэффициент
x = 0,15 - коэффициент
y = 0,45 – коэффициент
Т= 60 мин – среднее значение стойкости режущего инструмента
m = 0,2 - коэффициент
 -
общий поправочный
коэффициент
на скорость
резания
=
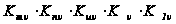
Для
расчетов
 можно применить
:
 ≈1
тогда
 =
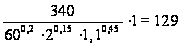 м/мин
Частота вращения заготовки определяется по формуле :
n=
 ,
где
D = 470 мм – диаметр обрабатываемой поверхности.
Подставляем численные значения, получим :
n
=
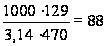 об/мин
Определяем тангенциальную составляющую усилия резания по формуле:
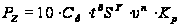 ,
где
Cp = 300 – коэффициент
x = 1,0 – коэффициент
y = 0,75 – коэффициент
n = - 0,15 – коэффициент
Kp - общий поправочный коэффициент на скорость резания
Kp
=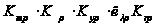 ,
где
 =
0,98
 =
1,15 коэффициент,
учитывающий
влияние геометрических
=
1
параметров
режущей части
инструмента
на усилие резания.
 =
1
