Расчет и выбор посадок для различных соединений
Класс отклонений межосевого расстояния – IV
Отклонения межосевого расстояния fa = ± 50 мкм
Назначается комплекс контролируемых параметров колеса.
Комплекс контроля параметров колеса №2 [1], таблица К.4. Нормы точности:
Кинематической Fр – допуск на накопленную погрешность шага
Fр=80 мкм [3], таблица 5.8
Плавности fpt – предельное отклонение шага
fpt=±24 мкм [3], таблица 5.9
Контакта – пятно контакта
суммарное пятно контакта:
по высоте, не менее – 40%
по длине, не менее – 50% [3], таблица 5.10
Боковых зазоров Ане и Тн
Ане – наименьшее дополнительное смещение исходного контура для зубчатого колеса с внешними зубьями; Ане=120 мкм [3], таблица 5.17
Тн – допуск на смещение исходного контура; Тн=80 мкм [3], таблица 5.18
Awe – наименьшее отклонение средней длины общей нормали;
Awme=80 мкм Слагаемое 1 [2], таблица 5.19
Awme= 17 мкм Слагаемое 2 [2], таблица 5.19
Awme=80+17=97 мкм
Twm – допуск на среднюю длину общей нормали; Twm=75 мкм [3], таблица 5.20
Ace – наименьшее отклонение толщины зуба; Ace=85 мкм [3], таблица 5.21
Тс – допуск на толщину зуба; Тс=110 мкм [3], таблица 5.22
Назначаются средства контроля принятых показателей.
Таблица 7 – Средства измерения цилиндрических зубчатых колес
| Измеряемый элемент | Средства измерения | |
| специальные | универсальные | |
| Радиальное биение зубчатого венца | Биениемеры | Плита с центрами, ролики и рычажно-чувствительный прибор |
| Основной шаг (шаг зацепления) | Шагомеры для основного шага | Штангенциркуль, микрометрический нормалемер |
| Суммарное пятно контакта | Контрольно-обкатные станки | Контрольные приспособления в рабочем корпусе |
| Толщина зубьев | Зубомеры | Два ролика и микрометр, штангенциркуль |
8. Выбор универсальных средств измерения размеров деталей
Для отверстия Ж50Н8 допускаемая погрешность измерения d=7 мкм [1] табл. Л1
Исходя из условия Dlim<d,
где Dlim - основная погрешность средства измерения, выбирается нутромер с головкой 2ИГ ГОСТ 9244. Его метрологические характеристики приведены в таблице 8.1.
Таблица 8.1 - Метрологические характеристики нутромера с головкой 2ИГ ГОСТ 9244
| Прибор | Тип (модель) |
Диапазон измерения, мм |
Цена деления (отсчет по нониусу), мм |
Пределы допускаемой погрешности, мм |
| Нутромер мод.109 ГОСТ 9244 | 109 | 18-50 | 0,002 | ±0,0035 |
Для вала Ж50f8 допускаемая погрешность измерения d=5 мкм [1] табл. Л1
Исходя из условия Dlim<d,
где Dlim - основная погрешность средства измерения, выбирается гладкий микрометр ГОСТ 6507. Его метрологические характеристики приведены в таблице 8.2.
Таблица 8.2- Метрологические характеристики микрометра ГОСТ 6507
| Прибор | Тип (модель) |
Диапазон измерения, мм |
Цена деления (отсчет по нониусу), мм |
Пределы допускаемой погрешности, мм |
|
Микрометр МК-50-1 ГОСТ 6507 |
МК | 25-50 | 0,01 | ±0,0025 |
9. Расчет размерной цепи
Расчет размерной цепи методом, обеспечивающим полную взаимозаменяемость
Исходные данные
AD
= 3 мм
A1 = ? мм
A2 = 30 мм
A3 = 8 мм
A4 = 12 мм
A5 = 70 мм
A6 = 22 мм
A7 = 8 мм
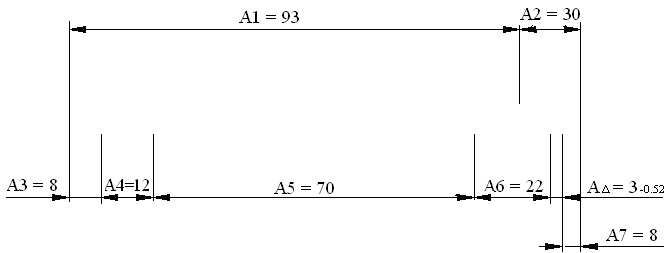
Рисунок 8.1-Схема размерной цепи
А1 = А3 + А4+ А5+ А6 + А7 + АD- А2
А1 = 8+12+70+22+8+3-30=93 мм
Увеличивающие звенья – A1, A2,
Уменьшающие звенья – A3, A4.A5, A6, A7.
Проверяется
выполнимость
условия
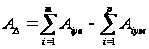
3= (93+30)-(8+12+70+22+8)
3=3 – условие выполняется
Определяется среднее количество единиц допуска (коэффициент точности)

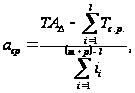
где ТAD - допуск замыкающего звена, мкм, ТAD=800 мкм;
 - суммарный
допуск стандартных
изделий, входящих
в состав размерной
цепи
=
0
i – значение единицы допуска каждого составляющего звена, мкм,
i = 2,17+1,31+0,09+1,08+1,86+1,31+0,9=9,53 мкм [3] таблица М.2
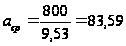
Определяется квалитет составляющих звеньев по найденному значению аср., исходя из условия астЈаср.
A1 =93 ; аст=100 (11 квалитет)
A2 = 30; аст=100 (11 квалитет)
A3=8; аст=64 (10 квалитет)
A4=12; аст=64 (10 квалитет)
A5 =70; аст=64 (10 квалитет)
A6 =22; аст=64 (10 квалитет)
A7 =8; аст=64 (10 квалитет)
Определяются допуски составляющих звеньев ТAi по выбранному квалитету точности и номинальным размерам соответствующих звеньев Ai, используя данные [1] таблицы М.2
A1 =93 ; Т A1= 220мкм
A2 = 30; Т A2=130 мкм
A3=8; Т A3=58 мкм
A4=12; ТA4=70 мкм
A5 =70; ТA5 =120 мкм
A6 =22; ТA6 =84 мкм
A7 =8; ТA7 =50 мкм
Производится проверка равенства

800 №220+130+58+70+120+84+58= 740 мкм
Определяется
погрешность:
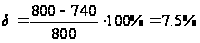 ,
что допустимо.
Получены предельные отклонения звеньев:
A1 =93±IT11/2(±0,11)
A2 = 30± IT11/2(±0,065)
A3=8 h10 (-0,058)
A4=12 h10 (-0,07)
A5 =70 h10 (-0,12)
A6 =22 h10 (-0,084)
A7 =8 h10 (-0,058)
Проверяется правильность назначенных отклонений составляющих звеньев:
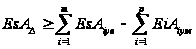
0,28 і (0,11+0,065) - (-0,058-0,07-0,12-0,084-0,058) = 0,565 мкм
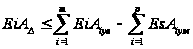
-0,52 Ј (0,11+0,065) - (0+0+0+0+0)=0,175 мкм
В качестве увязочного звена выбираем ступенчатый размер А1.
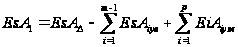
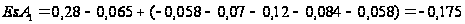
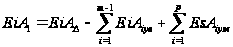
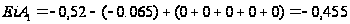
Получены предельные отклонения звена:
A1 =93b11( )
Производится проверка равенства:
800 №220+130+58+70+120+84+58= 740 мкм
Проверяется правильность назначенных отклонений составляющих звеньев:
0,28 і (0,220+0,065) - (-0,058-0,07-0,12-0,084-0,058) = 0,235 мкм
-0,52 Ј (-0,440-0,065) - (0+0+0+0+0)=-0,505 мкм

800 і 220+130+58+70+120+84+58= 740 мкм
Таблица 9.1 Расчетные данные размерной цепи
| Номинальный размер с обозначением, мм | Квалитет | Поле допуска | Разновидность составляющего звена | Предельное отклонение, мкм | Предельные размеры, мм | ||
| Es | Ei | max | min | ||||
|
AD
= 3 |
- | - | Замыкающее | 0 | -0,52 | 3 | 2,48 |
| A1 = 93 | 11 | b11 | Увеличивающее | -0,220 | -0,440 | 92,78 | 92,56 |
| A2 = 30 | 11 | Js11 | Увеличивающее | +0,065 | -0,065 | 30,065 | 29,935 |
| A3 = 8 | 10 | h10 | Уменьшающее | 0 | -0,058 | 8 | 7,942 |
| A4 = 12 | 10 | h10 | Уменьшающее | 0 | -0,07 | 12 | 11,93 |
| A5 = 70 | 10 | h10 | Уменьшающее | 0 | -0,12 | 70 | 69,88 |
| A6 = 22 | 10 | h10 | Уменьшающее | 0 | -0,084 | 22 | 21,916 |
| A7 = 8 | 10 | h10 | Уменьшающее | 0 | -0,05 | 8 | 7,95 |
Расчет размерной цепи теоретико-вероятностным методом
Исходные данные
AD
= 3мм
A1 = 93 мм
A2 = 30 мм
A3 = 8 мм
A4 = 12 мм
A5 = 70 мм
A6 = 22 мм
A7 = 8 мм
Рисунок 9.2-Схема размерной цепи
Увеличивающие звенья – A1, A2,
Уменьшающие звенья – A3, A4.A5, A6, A7.
Определяется среднее количество единиц допуска:
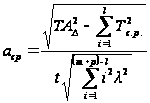 ,
где t =3 – коэффициент принятого процента риска замыкающего звена
l =1/3 - коэффициент относительного рассеяния
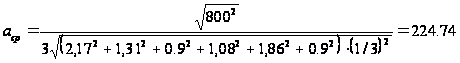
Определяется квалитет составляющих звеньев по найденному значению аср., исходя из условия астЈаср.
A1 =93 ; аст=250 (13 квалитет)
A2 = 30; аст=250 (13 квалитет)
A3=8; аст=160 (12 квалитет)
A4=12; аст=160 (12 квалитет)
A5 =70; аст=160 (12квалитет)
A6 =22; аст=160 (12 квалитет)
A7 =8; аст=160 (12 квалитет)
Определяются допуски составляющих звеньев ТAi по выбранному квалитету точности и номинальным размерам соответствующих звеньев Ai, используя данные [1] таблицы М.2
A1 =93 ; Т A1= 540мкм
A2 = 30; Т A2=330 мкм
A3=8; Т A3=150 мкм
A4=12; ТA4=180 мкм
A5 =70; ТA5 =300 мкм
A6 =22; ТA6 =180 мкм
A7 =8; ТA7 =150 мкм
Производится проверка равенства
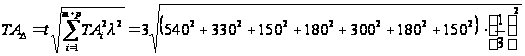 =
774,79 №800
Определяется
погрешность:
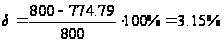 ,
что допустимо.
Получены предельные отклонения звеньев:
A1 =93±js11(±0,270)
A2 = 30 ±js11 (±0,165)
A3=8 h10 (-0,150)
A4=12 h10 (-0,180)
A5 =70 h10 (-0,300)
A6 =22 h10 (-0,180)
A7 =8 h10 (-0,150)
Проведем проверку правильности решения задачи
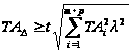
800 і
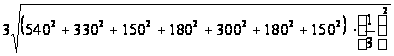 =
774,79 №800
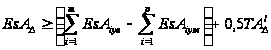 ;
где
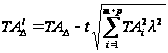
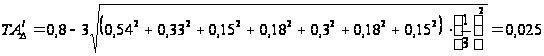
0,28 і ((0,27+0,165) - (0+0+0+0+0)) + 0,5Ч0,025 =0,4835
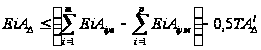
-0,52 Ј ((-0,27-0,165) - (-0,15-0,180-0,3-0,18-0,15)) - 0,5Ч0,025 = 0,5125
В качестве увязочного звена выбираем ступенчатый размер А1.
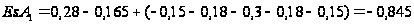
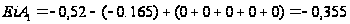
Получены предельные отклонения звена:
A1 =93b13( )
Проведем проверку правильности решения задачи
800 і
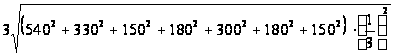 =
774,79 №800
Проверяется правильность назначенных отклонений составляющих звеньев:
;
где
0,28 і ((-0,22+0,165) - (0+0+0+0+0)) + 0,5Ч0,025 =0,4835
-0,52 Ј ((-0,75-0,165) - (-0,15-0,180-0,3-0,18-0,15)) - 0,5Ч0,025 = 0,0325
Таблица 9.2 Расчетные данные размерной цепи
| Номинальный размер с обозначением, мм | Квалитет | Поле допуска | Разновидность составляющего звена | Предельное отклонение, мкм | Предельные размеры, мм | ||
| Es | Ei | max | min | ||||
| AD = 3 | - | - | Замыкающее | 0 | -0,52 | 3 | 2,48 |
| A1 = 93 | 16 | b13 | Увеличивающее | +0,22 | -0,76 | 93,22 | 92,24 |
| A2 = 30 | 16 | Js13 | Увеличивающее | +0,165 | -0,165 | 30,165 | 29,835 |
| A3 = 8 | 15 | h12 | Уменьшающее | 0 | -0,150 | 8 | 7,85 |
| A4 = 12 | 15 | h12 | Уменьшающее | 0 | -0,180 | 12 | 11,82 |
| A5 = 70 | 16 | h12 | Уменьшающее | 0 | -0,3 | 70 | 69,7 |
| A6 = 22 | 15 | h12 | Уменьшающее | 0 | -0,180 | 22 | 21,82 |
| A7 = 8 | 15 | h12 | Уменьшающее | 0 | -0,150 | 8 | 7,85 |
Результаты расчета методами полной взаимозаменяемости и теоретико-вероятностным сведены в одну таблицу.
Таблица 9.3 Результаты расчета размерной цепи теоретико-вероятностным методом и методом полной взаимозаменяемости
| Номин. размер, мм | Квалитет | Основное отклонение | Разновидность составляющего звена | Предельные отклонение, мкм | Предельные размеры, мм | |||
| Теоретико-вероятностный метод | Метод полной взаимозамен. | Теоретико-вероятностный метод | Метод полной взаимозамен. | Теоретико-вероятностный метод | Метод полной взаимозамен. | |||
| Es | Ei | Es | Ei | max | min | max | min | |||||
| AD=3-0,52 | - | - | Замык | 0 | -0,52 | 0 | -0,52 | 3 | 2,48 | 3 | 2,48 | |
| A1=93 | 13 | 11 | b | Увел | +0,22 | -0,76 | -0,220 | -0,440 | 93,22 | 92,24 | 92,78 | 92,56 |
| A2=30 | 13 | 11 | Js | Увел | +0,165 | -0,165 | +0,065 | -0,065 | 30,165 | 29,835 | 30,065 | 29,935 |
| A3=8 | 12 | 10 | h | Уменьш | 0 | -0,150 | 0 | -0,058 | 8 | 7,85 | 8 | 7,942 |
| A4=12 | 12 | 10 | h | Уменьш | 0 | -0,180 | 0 | -0,07 | 12 | 11,82 | 12 | 11,93 |
| A5=70 | 12 | 10 | h | Уменьш | 0 | -0,3 | 0 | -0,12 | 70 | 69,7 | 70 | 69,88 |
| A6=22 | 12 | 10 | h | Уменьш | 0 | -0,180 | 0 | -0,084 | 22 | 21,82 | 22 | 21,916 |
| A7=8 | 12 | 10 | h | Уменьш | 0 | -0,150 | 0 | -0,05 | 8 | 7,85 | 8 | 7,95 |
Сравнительный анализ методов расчета. В результате проведения расчета размерной цепи двумя методами выяснили, что при теоретико-вероятностном методе получаем менее точные размеры деталей (12-13 квалитеты), а при методе полной взаимозаменяемости – более точные (10-11 квалитеты). При этом точность размерной цепи не меняется. Следовательно, теоретико-вероятностный метод наиболее целесообразен для применения, т.к. при одинаковой точности расчёта он даёт менее жесткие требования к изготовлению детали, что повышает экономичность производства.
Список использованных источников
1. Лисовская З.П. Нормирование точностных параметров типовых соединений деталей приборов и машин (в курсовом и дипломном проектировании): Учебное пособие / З.П. Лисовская, В.Н. Есипов. – Орел: ОрелГТУ, 2002. – 122 с
2. Допуски и посадки: Справочник в 2-х ч. Ч.1 / Под ред. В.Д. Мягкова. – 5-е изд., перераб. и доп. – Л.: Машиностроение. Ленингр. отд-ние , 1979 – 544 с.: ил.
3. Допуски и посадки: Справочник в 2-х ч. Ч.2 / Под ред. В.Д. Мягкова. – 5-е изд., перераб. и доп. – Л.: Машиностроение. Ленингр. отд-ние , 1979 – с. 545 – 1032: ил.
4. Марков Н.Н., Ганевский Г.М. Конструкция, расчет и эксплуатация измерительных инструментов и приборов. – М.: Машиностроение, 1981. – 367 с., ил.
Размещено на