Разработка технологического процесса изготовления матрицы
МИНИСТЕРСТВО ОБРАЗОВАНИЯ РОССИЙСКОЙ ФЕДЕРАЦИИ
ТОЛЬЯТТИНСКИЙ ГОСУДАРСТВЕННЫЙ УНИВЕРСИТЕТ
МЕХАНИКО-ТЕХНОЛОГИЧЕСКОЕ ОТДЕЛЕНИЕ
КАФЕДРА “ТЕХНОЛОГИЯ МАШИНОСТРОЕНИЯ ”
ДИПЛОМНЫЙ ПРОЕКТ
на тему:
“РАЗРАБОТКА ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА ИЗГОТОВЛЕНИЯ МАТРИЦЫ”
Зав. кафедрой
Руководитель проекта
Консультанты: 1.
Рецензент
Дипломант Черников
2006
Аннотация
УДК 621.91.002(075)
Технологический процесс изготовления матрицы. Дипломный проект /Черников - 2006.
В проекте рассмотрены вопросы совершенствования технологического процесса изготовления матрицы.
Предложен способ получения заготовки методом литья в песчано-глинистые формы по результатам экономического анализа. Разработан технологический маршрут изготовления детали для среднесерийного производства. Рассчитаны припуски на мех. обработку. На многоцелевой операции на основе проведенных научных и патентных исследований оптимизированы режимы резания и усовершенствована конструкция фрезы. Показаны наладки на многогоцелевую и фрезерно-расточную операции. Рассчитано и спроектировано станочное приспособление. Спроектирован участок обработки детали и рассчитаны коэффициенты загрузки применяемого оборудования. Соблюдены безопасность и экологичность проекта. Внедрение предлагаемых мероприятий по совершенствованию техпроцесса позволит получить годовой экономический эффект в размере 288 тыс.руб.
Проект состоит из пояснительной записки, включающей в себя 120с., 15 рис., 30 табл.. Графическая часть содержит 10 листов чертежей формата А1.
Содержание
Введение
1. Состояние вопроса. Анализ исходных данных.
2. Выбор стратегии и выбор производства.
3. Выбор и проектирование заготовки.
4. Выбор технологических баз. План обработки.
5. Выбор средств технологического оснащения.
6. Разработка технологических операций.
7. Патентные исследования.
8. Научные исследования.
9. Выбор и проектирование приспособлений.
10. Выбор и проектирование инструмента.
11. Расчет и проектирование участка механической обработки
12. Безопасность и экологичность проекта
13. Экономическая эффективность проекта
Заключение
Список литературы
Приложения
Введение
Цель дипломного проектирования по технологии машиностроения - научится правильно применять теоретические знания, полученные в процессе учебы, использовать свой практический опыт работы на машиностроительных предприятиях для решения профессиональных технологических и конструкторских задач.
Целью данного проекта является снижение трудоемкости изготовления матрицы путем разработки прогрессивного технологического процесса, базирующегося на современных достижениях в области станкостроения, инструментального производства.
Для достижения цели решаются следующие задачи:
1.Расширение, углубление, систематизация и закрепление теоретических знаний, и применение их для проектирования прогрессивных технологических процессов изготовления деталей, включая проектирование средств технологического оснащения.
2.Развитие и закрепление навыков ведения самостоятельной творческой инженерной работы.
3.Овладение методикой теоретических исследований технологических процессов механосборочного производства.
В дипломном проекте должна отображаться экономия затрат труда, материала, энергии. Решение этих вопросов возможно на основе наиболее полного использования возможностей прогрессивного технологического оборудования и оснастки.
1. Анализ исходных данных
Анализ служебного назначения детали
Задачей дипломного проекта является разработка технологического процесса изготовления детали «матрица». Матрица – это часть штампа для изготовления стальных заготовок методом пластического деформирования. Матрица предназначена для образования совместно с пуансоном полости требуемой конфигурации и силового воздействия на обрабатываемый материал. Штамп состоит из двух или более частей. Матрица – это неподвижная часть штампа. Когда матрица и пуансон соединены вместе, они образуют замкнутую полость определённой конфигурации, стенки которой воздействуют на обрабатываемый материал, пластически деформируют его и придают исходной заготовке из пластического материала требуемую форму. Таким образом, получается деталь или заготовка. Матрица работает в условиях высокой температуры, контактного напряжения и интенсивного трения скольжения. Точность поверхностей матрицы непосредственно влияет на точность получаемых изделий. Шероховатость поверхностей матрицы влияет на шероховатость получаемых поверхностей, поэтому к рабочим поверхностям матрицы предъявляются высокие требования по точности размеров, формы и взаимного расположения поверхностей, а также шероховатости поверхностей. Твёрдость матрицы должна быть значительно выше твёрдости обрабатываемого материала, чтобы обеспечить обрабатываемость и уменьшить износ. Поэтому, для изготовления матрицы выберем инструментальный материал – сталь 4Х5МФС с последующей объёмной закалкой.
Матрица (чертеж 06.М15.6 .10.000) в паре с пуансоном предназначена для изготовления штамповок фланца.
На рисунке 1.1 представлен эскиз матрицы, а в таблице 1.1 классификация ее поверхностей.
Эскиз матрицы
Таблица 1.1
Классификация поверхностей детали по служебному назначению
| Вид поверхности | Номера поверхностей |
| Исполнительные поверхности | 14-29 |
| Основные конструкторские базы | 1,30 |
| Вспомогательные конструкторские базы | 2-4,6,8,10,31-39,41,42,46 |
| Свободные поверхности | 7,9,10 |
Для изготовления данной матрицы применяется инструментальная сталь для штампов горячего деформирования 4Х5МФС. Химический состав стали, представлен в таблице 1.2.
Таблица 1.2
Химический состав стали 4Х5МФС
| Содержание элементов, % | |||||||
| С | Mn | Si | Cr | V | Mo | S | P |
| не более | |||||||
| 0,3-0,4 | 0,15-0,4 | 0,8-1,2 | 4,5-5,5 | 0,3-0,5 | 1,2-1,5 | 0,03 | |
Сталь марки 4Х5МФС обладает повышенным сопротивлением хрупкому разрушению, разгаростойкости и прокаливаемости и поэтому ее применяют для сложного прессового инструмента [1].
Технологичность конструкции детали
Анализ чертежа матрицы показал, что все разрезы и сечения, совершенно четко и однозначно объясняют ее конфигурацию и возможные способы получения заготовки; чертеж содержит все необходимые сведения о материале детали, термической обработке, массе детали; деталь не имеет каких-либо труднодоступных поверхностей, все поверхности доступны для обработки и ремонта; возможен свободный доступ инструмента к обрабатываемым поверхностям; отсутствие глухих отверстий; деталь является достаточно жесткой, что позволяет применить высокоскоростную обработку; на чертеже проставлены все необходимые требования для изготовления матрицы, с целью получения в дальнейшем качественных штамповок. Таким образом, деталь является достаточно технологичной.
1.3 Задачи проекта
Основной задачей проекта является получение экономического эффекта от модернизации технологического процесса изготовления детали.
В данном проекте для достижения экономического эффекта предлагается применить следующие меры:
Спроектировать заготовку с максимальным коэффициентом использования материала и с минимальной себестоимостью.
Разработать технологический процесс изготовления матрицы с использованием новейших достижений науки и техники, отвечающий требованиям технологичности (экономичности, точности, качества и т.д.).
2. Выбор стратегии и типа производства
В соответствии с заданной программой выпуска 1000 деталей в год и массой детали 1,4кг выбираем серийный тип производства [2].
Для серийного типа производства характерны следующие показатели технологического процесса:
Форма организации технологического процесса – переменно-постоянная;
Повторяемость выпуска – периодическое повторение партии;
Вид технологического процесса – единичный;
Заготовка – отливка, штамповка, прокат;
Оборудование – универсальное, частично-специализированное;
Загрузка оборудования – периодическая смена деталей на станках;
Расстановка оборудования на участке – по ходу технологического процесса;
Оснастка – универсальная и специальная;
Исходя из вышеперечисленного, стратегией проекта будем считать получение экономического эффекта путем уменьшения штучного времени, предположительно на заготовительной операции, введением нового способа получения заготовки; на фрезерной операции с помощью модернизации станка, приспособления и инструмента на основе проводимых научных и патентных исследований, учитывая экологическую составляющую проекта.
3. Выбор заготовки
Выбор оптимального варианта получения заготовки
Для сравнения рассмотрим два способа получения заготовки для дальнейшего изготовления матрицы:
прокат ( по базовому ТП);
литьё в песчаные формы.
Расчет заготовки из проката.
За основу расчета промежуточных припусков принимаем максимальный размер детали 125 мм.
Устанавливаем предварительный маршрутный технологический процесс обработки поверхности детали 125 мм:
Операция 10 Фрезерная черновая
Определяем расчетный размер заготовки:
| Dр.з=Dн+2z10, мм | (3.1.) |
где, Dн=125мм - номинальный размер;
2z10 = 5,2 мм– припуск на размер на операции 10 [3, с.51, табл. 2.6].
Dр.з=125+5,2=130,2 мм.
По расчетным данным выбираем размер горячекатаного проката обычной точности – полоса по ГОСТ 4405-75
Полоса
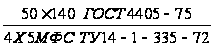
В данном случае максимальный размер и является длиной заготовки.
Объем заготовки:
|
|
(3.2.) |
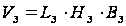 ,
мм3
где, Lз= Dр.з =130,2мм – длина заготовки;
Нз, Вз – высота и ширина заготовки, мм.
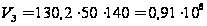 мм3.
Масса заготовки:
| mз=r.Vз , кг | (3.3.) |
где, r = 7,86 кг/м3 – удельная плотность стали;
mз=7,86.0,91=7,1 кг.
Коэффициент полезного использования материала:
 (3.4)
где
 -
масса детали;
 -
масса заготовки;
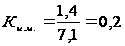
Заготовку в проектном варианте предложено выполнить отливкой.
Вид заготовки
Выбираем заготовку – отливку, полученную литьём в песчано-глинистые сырые формы из низковлажных (до 2,8%) высокопрочных (более 160 кПа) смесей с высоким и однородным уплотнением до твердости не менее 90 единиц.
Класс размерной точности
Выбираем по [4, прил.1, табл. 9]. Исходя из способа получения заготовки и наибольшего габаритного размера отливки класс размерной точности 8-13т. Принимаем 10 класс размерной точности.
Степень коробления элементов
Выбираем по [4, прил. 2, табл. 10], исходя из отношения В/L » 0,31. Степень коробления 4-7. Принимаем 6 степень коробления.
Степень точности поверхностей
Выбираем по [4, прил. 3, табл. 11] –11 –18. Принимаем степень точности поверхностей 14, что соответствует шероховатости Rа = 40 мкм [4, прил. 4, табл. 12].
Класс точности массы
Определяем по [4, прил. 5, табл. 13], исходя из номинальной массы отливки (m = 1…10кг) и способа получения отливки, степень точности массы отливки 7т-14. Принимаем 10.
Ряд припусков на обработку
Согласно [4, прил.6, табл. 14] 14 степени точности поверхности соответствуют 5-8 ряды припусков на обработку. Принимаем 7 ряд припусков.
Допуск размеров, формы и расположения элементов отливки
Допуски размеров [4, с.2, табл. 1], формы и расположения элементов отливки [4, с. 5, табл. 2] назначаем на каждую поверхность отливки отдельно и сводим в табл. 3.1.
Таблица 3.1.
Допуски на размеры отливки
|
Размер детали, мм |
Допуск на размер, мм |
Допуски формы и расположения поверхностей, мм |
| Ш23,77+0,021 | 2,0 | 0,4 |
| 40-0,016 | 2,2 | 0,4 |
| 120 | 3,2 | 0,5 |
| 125 | 3,2 | 0,5 |
| 55±0,095 | 2,2 | 0,4 |
Допуск неровностей поверхности отливки не должен превышать 1,0 мм.
[4, с. 6, табл. 3].
Общие допуски
Общие допуски элементов отливки, учитывающие совместное влияние допуска размера и допусков формы и расположения поверхностей выбираем по [4, прил. 8, табл. 16] и сводим в табл. 3.2.
Таблица 3.2.
Общие допуски
| Размер детали, мм | Общий допуск, мм |
| Ш23,77+0,021 | 2,4 |
| 40-0,016 | 3,2 |
| 120 | 4,0 |
| 125 | 4,0 |
| 55±0,095 | 3,0 |
Припуски на обработку, размеры отливки
Припуски на обработку определяем по [4, с. 10, табл. 6].
Таблица 3.3.
Припуски и размеры отливки
| Размер детали, мм | Припуск на размер, мм | Размер отливки, мм |
| Ш23,77+0,021 | 7,6 | Ш16,17±1,2 |
| 40-0,016 | 7,0 | 47±1,6 |
| 120 | 6,4 | 126,4±2,0 |
| 125 | 6,4 | 131,4±2,0 |
| 55±0,095 | 3,5 | 58,5±1,5 |
Масса отливки
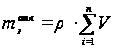 = 7,86 . 0,26 = 2,07 кг
Коэффициент использования материала
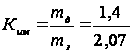 = 0,68
Технико-экономическое сравнение методов получения заготовки
Себестоимость детали:
| Сдет=Сз + Смо - Сотх , руб | (3.5.) |
где, Сз – стоимость заготовки, руб;
Смо – стоимость механической обработки, руб;
Сотх – стоимость отходов, руб.
Для заготовки полученной из проката:
| Сзпр = Сб . mз , руб | (3.6.) |
Для заготовки, полученной отливкой:
| Сз = Сб . mз . Кт. Ксл . Кв . Км. Кп , руб | (3.7.) |
где, Сб – базовая стоимость кг заготовки;
mз – масса заготовки, кг;
Кт – коэффициент точности;
Ксл – коэффициент сложности;
Кв – коэффициент массы;
Км – коэффициент марки материала;
Кп – коэффициент объема производства.
Для заготовки полученной из проката:
Сбпр = 0,36 руб/кг [5, с.35]
mз = 7,1 кг
Сзпр =0,36 . 7,1 = 2,56 руб/шт
Для заготовки полученной литьём в песчаную форму:
Сбшт = 0,29 руб/кг [5, с.40]
Кт = 1,0 [5, с.38]
Ксл = 1,0 [5, с.38, табл. 4.6]
Кв = 0,82 [5, с.38, табл. 4.7]
Км = 2,5 [5, с.38]
Кп = 0,77 [5, с.38, табл. 4.8]
Сзот = 0,29 . 2,07 . 1,0 . 1,0 . 0,82 . 2,5 . 0,77 = 0,95 руб/шт.
Определим затраты на механическую обработку:
| Смо = Суд. (mз-mд) , руб | (3.8.) |
где, Суд – удельные затраты на снятие 1 кг стружки, руб.
| Суд = Сс +Ен . Ск , руб | (3.9.) |
где, Сс = 0,356 руб/кг – текущие затраты [5, с.34 , табл. 4.2];
Ск = 1,035 руб/кг – капитальные затраты [5, с.34 , табл. 4.2];
Ен = 0,2 - нормативный коэф. эффективности капитальных вложений.
[5, с.34 ]
Смопр = (0,356 + 0,2 . 1,035) . (7,1- 1,4) = 3,21 руб/кг.
Смоот = (0,356 + 0,2 . 1,035) . (2,07- 1,4) = 0,38 руб/кг.
| Сотх = Суд отх . (mз-mд) , руб | (3.10.) |
где, Суд отх – удельная себестоимость 1 кг отходов, руб
| Суд отх = 0,1 .Сб , руб/кг | (3.11.) |
Суд отхпр = 0,1 . 0,36 = 0,036 руб/кг.
Суд отхот = 0,1 . 0,29 = 0,029 руб/кг.
С отхпр = 0,036 . (7,1-1,4) = 0,21 руб.
С отхот = 0,029 . (2,07-1,4) = 0,02 руб.
Сдетпр = 2,56 + 3,21 – 0,21=5,56 руб.
Сдетот = 0,95 + 0,38 – 0,02 = 1,31 руб.
Экономический эффект:
| Э = Сдет б– Сдет м, руб/шт | (3.12.) |
Э = 5,56 – 1,31 = 4,25 руб./шт.
Проведенные расчеты показывают, что экономически целесообразно в качестве заготовки для детали – матрица использовать заготовки полученные литьем в земляные формы.
4. Выбор технологических баз. План обработки
Выбор методов обработки поверхностей матрицы
Выбор методов обработки поверхностей детали резанием выполним по типовым таблицам обработки [6] и результаты выбора сведем в таблицу 4.1 проекта. Номера поверхностей взяты с эскиза матрицы (рис.1.1).
Таблица 4.1
Методы обработки поверхностей матрицы
| № пов. |
Точность (квал.) |
Шер-ть, Ra(мкм) | Методы обработки |
| 1,3 | 6 | 1,6 |
Фрезерование(черновое, получистовое), шлифование |
| 2,32,33 | 9 | 1,6 | Фрезерование (черновое, получистовое, чистовое) |
| 4,6,8,10,14-20,21-29 | 8,9 | 0,8 |
Фрезерование (черновое, получистовое, чистовое), полирование |
| 5,7,9,11,12,13,39-45 | 12 | 12,5 | Фрезерование |
| 30 | 7 | 0,8 |
Растачивание (черновое, получистовое, чистовое), полирование |
| 31,35,38 | 7 | 0,8 | Сверление, зенкерование, развертывание. |
| 34 | 12 | 12,5 | Растачивание |
| 36,37,46 | 11 | 12,5 | Сверление |
Данные методы реализованы при разработке технологического маршрута изготовления матрицы.
Разработка технологического маршрута изготовления матрицы
При разработке маршрута в среднесерийном производстве придерживались следующих правил:
1.Технологические операции разрабатывали по принципу концентрации технологических переходов, т.е. как можно больше поверхностей обрабатывать с одного установа заготовки.
2.Отдавали предпочтение многопозиционным станкам, станкам с ЧПУ.
3.Старались шире применять режущий инструмент со сменными многогранными пластинами (СМП). Для цельного инструмента (сверл и др.) рекомендуем быстрорежущую сталь Р6М5.
4. Шире применять станочные приспособления со сменными установочными элементами и механизированными зажимными устройствами.
5. В первую очередь обрабатываются поверхности, которые в дальнейшем будут являться технологическими базами.
6. Отверстия с точным взаимным расположением обрабатывать за одну установку.
Технологический маршрут обработки матрицы представлен в таблице 4.2.
Таблица 4.2
Технологический маршрут изготовления матрицы
| № операции |
Наименование операции |
Оборудование (тип, модель) |
Содержание операции |
| 1 | 2 | 3 | 4 |
| 005 | Заготовительная | Литье | Отлить заготовку |
| 010 | Фрезерно-расточная |
Фрезерно-расточной 6М610Ф3 |
Фрезеровать поверхности 1,5,7,9,11, 12,13; расточить отверстия 30,34; расточить начисто отверстие 30. |
| 015 | Многоцелевая черновая |
Многоцелевой 2204ВМФ2 |
Фрезеровать поверхности 2,3,4,6,8,10, 14-26,43-45; сверлить отверстия 31. |
| 020 | Сверлильно-фрезерная |
Вертикальный сверлильно-фрезерный станок 243ВМФ2 |
Фрезеровать поверхности 1,32,33,39-42, Сверлить отверстия 35,36,37,38 |
| 025 | Сверлильная |
Вертикально-сверлильный 2Н118 |
Сверлить отверстия 46 |
| 030 | Многоцелевая получистовая |
Многоцелевой 2204ВМФ2 |
Фрезеровать поверхности 2,3,4,6,8,10, 14-26; зенкеровать отверстия 38 |
| 035 | Сверлильно-фрезерная |
Вертикальный сверлильно-фрезерный станок 243ВМФ2 |
Фрезеровать поверхности 32,33, зенкеровать отверстия 31 |
| 040 | Контрольная | Контр. приспособление | Контролировать качество изготовления |
| 045 | ТО | Печь | Калить НRC 45…50 |
| 050 | Шлифовальная | Плоскошлифовальный 3Е710А | Шлифовать поверхности 1,3 |
| 055 | Многоцелевая чистовая |
Многоцелевой 2204ВМФ2 |
Фрезеровать поверхности 2,4,6,8,10, 14-26; развернуть отверстия 38. |
| 060 | Сверлильно-фрезерная |
Вертикальный сверлильно-фрезерный станок 243ВМФ2 |
Фрезеровать поверхности 32,33, развернуть отверстия 31 |
| 065 | Многоцелевая полировальная |
Многоцелевой 2204ВМФ2 |
Полировать поверхности 2,4,6,8,10, 14-26 |
| 070 | Контрольная | Контр. приспособление | Контролировать качество изготовления |
| 075 | Маркирование | Маркировать обозначение и номер детали | |
| 080 | Консервация | Консервировать тонким слоем ЦИАТИМа |
Выбор технологических баз
Заготовка детали в процессе обработки должна занять и сохранять в течении всего времени обработки определенное положение относительно деталей станка или приспособлений. Для этого необходимо исключить возможность трех прямолинейных движений заготовки в направлении выбранных координатных осей и трех вращательных движений вокруг этих или параллельных им осей (то есть лишить заготовку 6 степеней свободы). Теоретическая схема базирования выбирается в зависимости от типа детали. Для нашего случая тип детали - корпус. Выбирается установочная база, которая лишает заготовку трех степеней свободы, направляющая база, которая лишает заготовку двух степеней свободы и опорная база, лишающая заготовку ещё одной степени свободы. Для обоснования выбранных баз составим таблицу 4.3, в которой покажем, какие базы используются на операциях.
Таблица 4.3
Технологические базы
| № операции |
№ опорных точек |
Наименование базы |
Характер проявления |
Реализация | Единство баз | Постоянство баз | ||
| явная | скрытая | естественная | искусственная | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 10 | 11 |
| 010 |
1-3 4,5 6 |
УБ НБ О |
+ + + |
+ + + |
+ | + | ||
| 015 |
1-3 4,5 6 |
УБ НБ О |
+ + + |
+ + + |
+ | |||
| 020 |
1-3 4,5 6 |
УБ НБ О |
+ + + |
+ + + |
+ | |||
| 025 |
1-3 4,5 6 |
УБ НБ О |
+ + + |
+ + + |
+ | |||
| 030 |
1-3 4,5 6 |
УБ НБ О |
+ + + |
+ + + |
+ | |||
| 035 |
1-3 4,5 6 |
УБ НБ О |
+ + + |
+ + + |
+ | |||
| 050 |
1-3 4,5 6 |
УБ НБ О |
+ + + |
+ + + |
+ | |||
| 055 |
1-3 4,5 6 |
УБ НБ О |
+ + + |
+ + + |
+ | |||
| 060 |
1-3 4,5 6 |
УБ НБ О |
+ + + |
+ + + |
+ | |||
| 065 |
1-3 4,5 6 |
УБ НБ О |
+ + + |
+ + + |
+ | |||
Примечание: в таблице 4.3 установочная база обозначается буквами УБ, направляющая база обозначается буквами НБ, опорная – О.
В качестве черновых технологических баз на первой операции ТП выбираем поверхности 1,7,9 (ОКБ) для обеспечения полного базирования заготовки, как единственно возможные.
Чистовыми базами на многоцелевых операциях 015,030,055,065 служат:
Установочная явная база – поверхность 1, реализуемая при его контакте с установочным элементом приспособления; направляющая явная база – точно обработанное отверстие 30, реализуемой цилиндрическим пальцем; опорная явная база - поверхность 6, реализуемая установочным элементом приспособления.
Чистовыми базами на сверлильно-фрезерных 020,035,060 операциях служат:
Установочная явная база – поверхность 3, реализуемая при его контакте с установочным элементом приспособления; направляющая явная база - точно обработанное отверстие 30, реализуемой цилиндрическим пальцем;; опорная явная база – поверхность 4, реализуемая при его контакте с установочным элементом приспособления.
Чистовыми базами на сверлильной 025, шлифовальной 050 операциях служат:
Установочная явная база – поверхность 3, реализуемая при его контакте с установочным элементом приспособления; направляющая явная база –поверхность 6, реализуемая установочным элементом приспособления; опорная явная база - поверхность 11, реализуемая установочным элементом приспособления.
Такой выбор баз наряду с точностью изготовления матрицы обеспечивает требования взаимного расположения ее поверхностей.
Назначение операционных технических требований
Допуски на размеры заготовки, полученной литьем, определяем по ГОСТ 26645-85 [4].
Операционный допуск на диаметральные размеры при обработке замкнутой поверхности принимаем равным статистической погрешности обработки [7]:
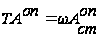 (4.1)
где
 -
статическая
погрешность
обработки.
Для этого в зависимости от типа технологического оборудования, на котором выполняется обработка, характера обработки, определяем квалитет точности диаметрального размера и далее величину операционного допуска.
Операционные допуски линейных размеров, связывающих незамкнутые поверхности определим руководствуясь следующими правилами:
При назначении операционного допуска на расстояние между измерительной базой и обработанной поверхностью для случая обработки на настроенном станке в состав допуска будем включать пространственные отклонения измерительной базы, а также погрешность базирования, от несовпадения установочной и измерительной баз:
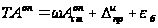 (4.2)
где
 -
пространственные
отклонения;
 - погрешность
базирования.
Операционный допуск на размер между поверхностями, обработанными с одного установа, нужно принимать равным статистической погрешности обработки:
 (4.3)
Величины
для линейных
размеров определим
по данным [8] с
учетом типа
оборудования,
метода координации
инструмента,
величины размера.
Величины
пространственных
отклонений
измерительной
базы
определим по
данным [8].
Технологические допуски формы и взаимного расположения обрабатываемых поверхностей возьмем из [6] и укажем в технических требованиях на операцию на чертеже 06.М15.6 .01.000.
5. Выбор средств технологического оснащения
При выборе типа и модели металлорежущих станков будем руководствоваться следующими правилами:
1) Производительность, точность, габариты, мощность станка должны быть минимальными достаточными для того, чтобы обеспечить выполнение требований предъявленных к операции.
2) Станок должен обеспечить максимальную концентрацию переходов на операции в целях уменьшения числа операций, количества оборудования, повышения производительности и точности за счет уменьшения числа перестановок заготовки.
3) В случае недостаточной загрузки станка его технические характеристики должны позволять обрабатывать другие детали, выпускаемые данным цехом, участком.
4) В серийном производстве следует применять преимущественно универсальные станки, револьверные станки, станки с ЧПУ, многоцелевые станки (обрабатывающие центры).
При выборе приспособлений будем руководствоваться следующими правилами:
1) Приспособление должно обеспечивать материализацию теоретической схемы базирования на каждой операции с помощью опорных и установочных элементов.
2) Приспособление должно обеспечивать надежные закрепление заготовки обработке.
3) Приспособление должно быть быстродействующим.
4) Зажим заготовки должен осуществляться, как правило, автоматически.
5) Следует отдавать предпочтение стандартным, нормализованным, универсально-сборным приспособлениям, и только при их отсутствии проектировать специальные приспособления.
При выборе РИ будем руководствоваться следующими правилами:
1) Выбор инструментального материала определяется требованиями, с одной стороны, максимальной стойкости, а с другой минимальной стоимости.
2) Следует отдавать предпочтение стандартным и нормализованным инструментам.
При выборе средств контроля будем руководствоваться следующими правилами:
Точность измерительных инструментов и приспособлений должна быть существенно выше точности измеряемого размера.
В серийном производстве следует применять инструменты общего назначения: штангенциркули, микрометры, длинномеры и т.д, реже – специального назначения.
Следует отдавать предпочтение стандартным и нормализованным средствам контроля.
Выбор средств технологического оснащения производим по источникам [9], [10], [11], [12], [13] и результаты выбора заносим в таблицу 5.1.
Таблица 5.1
Выбор средств технологического оснащения
| Операция | Оборудование | Приспособление | РИ | Контроль |
| 1 | 2 | 3 | 4 | 5 |
| 010 |
Фрезерно-расточной 6М610Ф3 |
Тиски с механизированным приводом ГОСТ14904-80, упор УСП |
Фреза торцовая Ж100 (пластины Т15К6) ГОСТ 1092-80, Резец расточной ВК6 ГОСТ18062-72, Резец расточной Т30К6 ГОСТ 18062-72 Резец расточной ВК8 ГОСТ 20874-75 |
Штангенциркуль ШЦIII-250-0,1 ГОСТ 160-80 нутромер индикаторный ГОСТ 9244-59 |
| 015 |
Многоцелевой 2204ВМФ2 |
Комплект СРП-ЧПУ ГОСТ 21676-76 (опорная плита, цилиндрический палец, пневматический зажим) |
Фреза торцовая Ж100 ГОСТ 1092-80, Фреза концевая Р6М5К5 ГОСТ4675-71, Фреза концевая Р9К5 ГОСТ 17026-71 |
Штангенциркуль ШЦIII-250-0,1 ГОСТ 160-80, |
| 020 |
Вертикальный сверлильно-фрезерный станок 243ВМФ2 |
Угольник УСП, упор УСП, зажим эксцентриковый с сапожком |
Сверло спиральное Ж7,5 Р6М5 ГОСТ 10903-77 Сверло спиральное Р6М5 Ж4,2 ГОСТ 2092-77, Сверло спиральное Р6М5 Ж2 ГОСТ 2092-77, Фреза концевая Р6М5К5 ГОСТ4675-71 |
Штангенциркуль ШЦIII-125-0,1 ГОСТ 160-80. |
| 025 |
Вертикально-сверлильный 2Н118 |
Угольник УСП, упор УСП, зажим эксцентриковый с сапожком |
Сверло спиральное Ж10 Р6М5 ГОСТ 10903-77 |
Штангенциркуль ШЦIII-125-0,1 ГОСТ 160-80. |
| 030 |
Многоцелевой 2204ВМФ2 |
Комплект СРП-22 ЧПУ ГОСТ 21690-76 (опорный угольник, упоры, пневматический зажим) |
Фреза торцовая Ж100 ГОСТ 1092-80, Фреза концевая Р9К5 ГОСТ 17026-71 Зенкер 9ХС Ж2,4 ГОСТ21544-76 Фреза коническая конц. Ж7 ГОСТ18151-72 |
Штангенциркуль ШЦIII-125-0,05 ГОСТ 160-80, Калибр-пробка |
| 035 |
Вертикальный сверлильно-фрезерный станок 243ВМФ2 |
Комплект СРП-ЧПУ ГОСТ 21676-76 (опорная плита, цилиндрический палец, пневматический зажим) |
Концевая фреза Ж15 ВК6 ГОСТ20539-75 Зенкер 9ХС Ж3,4 ГОСТ21544-76 |
Штангенциркуль ШЦIII-125-0,05 ГОСТ 160-80, Калибр-пробка |
| 050 | Плоскошлифовальный 3Е710А | Стол магнитный | Круг шлифовальный ГОСТ 2424-83 |
Микрометр первого класса точности ГОСТ 6507-78 |
| 055 |
Многоцелевой 2204ВМФ2 |
Комплект СРП-22 ЧПУ ГОСТ 21690-76 (опорная плита, упоры, пневматический зажим) |
Фреза коническая концевая Ж7 ГОСТ18151-72, Развертка цельная Ж2,5 ГОСТ 1672-80 Концевая фреза Ж10 ВК6 ГОСТ20539-75 |
Контрольное приспособление индикаторного типа, Калибр-пробка |
| 060 |
Вертикальный сверлильно-фрезерный станок 243ВМФ2 |
Комплект СРП-ЧПУ ГОСТ 21676-76 (опорная плита, цилиндрический палец, пневматический зажим) |
Концевая фреза Ж10 Т30К6 ГОСТ20539-75 Развертка цельная Ж4 ГОСТ 1672-80 Развертка цельная Ж3,5 ГОСТ 1672-80 |
Калибр-пробка |
| 065 |
Многоцелевой 2204ВМФ2 |
Комплект СРП-22 ЧПУ ГОСТ 21690-76 (опорная плита, упоры, пневматический зажим) |
Полировочный круг, |
6. Разработка технологических операций
Расчет режимов резания будем вести по методике предложенной в [10], а расчет норм времени по методике [9].
Операция 055 Многоцелевая
Выбор оборудования.
На данной операции для обработки выбираем многоцелевой станок 2204ВМФ2
Техническая характеристика:
Частота вращения шпинделя – 50…4500 об/мин
планшайбы – 6,3…160 об/мин
Подача шпиндельной бабки, стола – 1,25…12500 мм/мин
выдвижного шпинделя – 2…2000 мм/мин
Габариты станка - 2630Ч2785Ч2250.
Выбор последовательности переходов.
1) – Фрезеровать уступ
2) – Фрезеровать образующую
3) – Развернуть отверстия Ш2,5Н7.
Выбор режущего инструмента произведен в п. 5.
Расчет режимов резания:
глубина резания t=0,1мм;
подача SZ =0.25 мм/зуб;
скорость резания рассчитывается по эмпирической формуле
|
(6.1) |
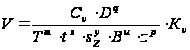
где,  =
234 – коэффициент;
[10, стр.287, табл.39]
m = 0,37 – показатель степени;
х = 0,24 – показатель степени;
y = 0,26 – показатель степени;
u = 0,1 - показатель степени;
p = 0,13 - показатель степени;
q = 0,44 - показатель степени.
Т = 100 мин – период стойкости инструмента;
 =
0,67 Ч
1,0 Ч
1,4 = 0,94.
Подставляя значения в формулу (6.1), получим:
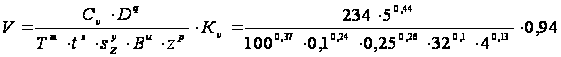 =
=124,66м/мин
Таким образом,
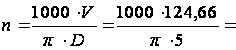 7940
об/мин
Основное время рассчитаем по формуле:
|
(6.2) |
 ,мин
Таким образом,
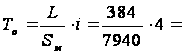 0,19
мин
Расчет режимов резания:
глубина резания t=0,1мм;
подача SZ =0.03 мм/зуб;
скорость резания рассчитывается по эмпирической формуле
|
где, =
234 – коэффициент;
[10, стр.287, табл.39]
m = 0,37 – показатель степени;
х = 0,24 – показатель степени;
y = 0,26 – показатель степени;
u = 0,1 - показатель степени;
p = 0,13 - показатель степени;
q = 0,44 - показатель степени.
Т = 100 мин – период стойкости инструмента;