Разработка технологического процесса изготовления матрицы
Подставляя значения в формулу (6.1), получим:
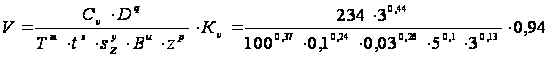 =
=207,16м/мин
Таким образом,
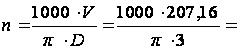 21990
об/мин
Основное время рассчитаем по формуле:
|
 ,мин
Таким образом,
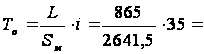 11,46
мин
Расчет режимов резания:
глубина резания t=0,1мм;
подача S =0,4 мм/об; [10, стр.278, табл.27]
скорость резания рассчитывается по эмпирической формуле:
|
|
(6.3) |
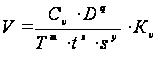 ,
м/мин
 =
14 – коэффициент;
[10, стр.279, табл.29]
m = 0,85 – показатель степени;
y = 1,05 – показатель степени;
х = 0,75– показатель степени;
q = 0,4 - показатель степени;
Т = 15 мин – период стойкости инструмента; [10, стр.279, табл.30]
|
(6.4) |
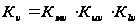
где
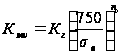 –
коэффициент,
учитывающий
влияние физико-механических
свойств обрабатываемого
материала на
скорость резания.
[10, стр.261, табл.1]
 =900
МПа – предел
прочности
обрабатываемого
материала;
 =0,8
– коэффициент;
 =
1,0 – показатель
степени.
Тогда
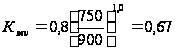 ;
 –
коэффициент,
учитывающий
влияние инструментального
материала на
скорость резания.
=
1,0 (9ХС); [10, стр.263, табл.6]
 =
0,6 – коэффициент,
учитывающий
длину отверстия
[10, стр.280, табл.31]
Таким образом,
 =
0,67 Ч
1,0 Ч
0,6 = 0,4.
Подставляя значения в формулу (6.2), получим:
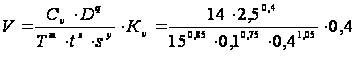 =
11.89 м/мин.
Частота вращения заготовки рассчитывается по формуле:
|
|
(6.5) |
 ,
об/мин
где,  = 11.89 м/мин – скорость
резания;
D = 2,5 мм – диаметр развертки.
Таким образом,
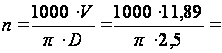 1514
об/мин.
Принимаем по паспорту n=1500 об/мин
Основное время рассчитаем по формуле:
|
|
(6.6) |
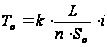 ,мин
где L – длина рабочего хода, мм
k – количество переходов,
i – количество проходов.
Таким образом,
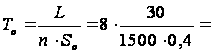 0,4
мин
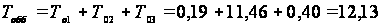
Рассчитаем штучное и штучно-калькуляционное время на операцию
Ту.с=0,58мин, Тзо=0,44мин, Туп=0,5мин, Тиз=3,42мин
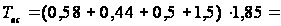 2,24мин
|
|
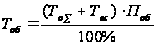 ,
мин
где Поб=11,5% – затраты времени на обслуживание рабочего места и оборудования в процентах к оперативному
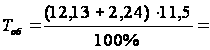 1,65мин
Таким образом,
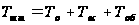 =
12,13+2,24+1,65=16,02мин
Штучно-калькуляционное время рассчитаем по формуле:
|
|
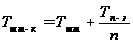 ,
мин
где Тп-з =48мин – подготовительно заключительное время
n – размер партии.
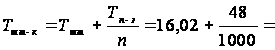 16,07мин/шт
Операция 060 Сверлильно-фрезерная
Выбор оборудования.
На данной операции для обработки выбираем вертикальный сверлильно-фрезерный станок 243ВМФ2
Техническая характеристика:
Частота вращения шпинделя – 40-2500об/мин
Подача по осям: по координатам Х, Y 2,15-2500 мм/мин Ускоренное перемещение: по координатам Х, Y - 3000 мм/мин по координате Z - 3000 мм/мин Габариты станка - 1590Ч1640Ч2620.
Выбор последовательности переходов.
1) – развернуть отверстия Ш3,5Н7
2) – развернуть отверстие Ш4Н7
3) – фрезеровать начисто паз 8D7.
Выбор режущего инструмента произведен в п. 5.
Расчет режимов резания:
Расчет режимов резания:
глубина резания t=0,1мм;
подача S =0,4 мм/об; [10, стр.278, табл.27]
скорость резания рассчитывается по эмпирической формуле:
|
|
где, =
14 – коэффициент;
[10, стр.279, табл.29]
m = 0,85 – показатель степени;
y = 1,05 – показатель степени;
х = 0,75– показатель степени;
q = 0,4 - показатель степени;
Т = 15 мин – период стойкости инструмента; [10, стр.279, табл.30]
|
|
где
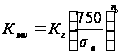 –
коэффициент,
учитывающий
влияние физико-механических
свойств обрабатываемого
материала на
скорость резания.
[10, стр.261, табл.1]
=900
МПа – предел
прочности
обрабатываемого
материала;
=0,8
– коэффициент;
=
1,0 – показатель
степени.
Тогда
;
–
коэффициент,
учитывающий
влияние инструментального
материала на
скорость резания.
=
1,0 (9ХС); [10, стр.263, табл.6]
=
0,6 – коэффициент,
учитывающий
длину отверстия
[10, стр.280, табл.31]
Таким образом,
=
0,67 Ч
1,0 Ч
0,6 = 0,4.
Подставляя значения в формулу (6.2), получим:
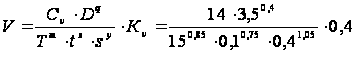 =
18.92 м/мин.
Частота вращения заготовки рассчитывается по формуле:
|
|
где,
= 18.92 м/мин – скорость
резания;
D = 3,5 мм – диаметр развертки.
Таким образом,
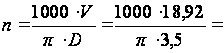 1722
об/мин.
Принимаем по паспорту n=1600 об/мин
Основное время рассчитаем по формуле:
|
|
где L – длина рабочего хода, мм
k – количество переходов,
i – количество проходов.
Таким образом,
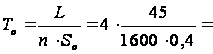 0,56
мин
Расчет режимов резания:
глубина резания t=0,1мм;
подача S =0,4 мм/об; [10, стр.278, табл.27]
Подставляя значения в формулу (6.2), получим:
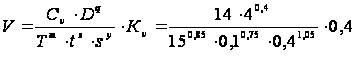 =
20.46 м/мин.
Частота вращения заготовки рассчитывается по формуле:
|
где,
= 20.46 м/мин – скорость
резания;
D = 4 мм – диаметр развертки.
Таким образом,
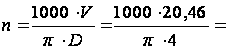 1628
об/мин.
Принимаем по паспорту n=1600 об/мин
Основное время рассчитаем по формуле:
|
|
где L – длина рабочего хода, мм
k – количество переходов,
i – количество проходов.
Таким образом,
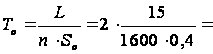 0,14
мин
Расчет режимов резания:
глубина резания t=0,2мм;
подача SZ =0.25 мм/зуб;
скорость резания рассчитывается по эмпирической формуле
|
|
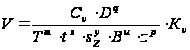
где, =
234 – коэффициент;
[10, стр.287, табл.39]
m = 0,37 – показатель степени;
х = 0,24 – показатель степени;
y = 0,26 – показатель степени;
u = 0,1 - показатель степени;
p = 0,13 - показатель степени;
q = 0,44 - показатель степени.
Т = 100 мин – период стойкости инструмента;
=
0,67 Ч
1,0 Ч
1,4 = 0,94.
Подставляя значения в формулу (6.1), получим:
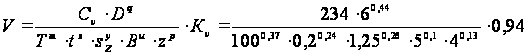 =
=86,92м/мин
Таким образом,
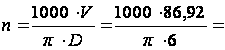 4600
об/мин
Принимаем 2500об/мин.
Основное время рассчитаем по формуле:
|
|
Таким образом,
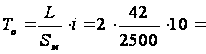 0,34
мин
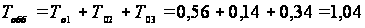 мин
Рассчитаем штучное и штучно-калькуляционное время на операцию
Ту.с=0,58мин, Тзо=0,44мин, Туп=0,5мин, Тиз=3,42мин
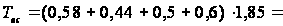 1,14мин
|
|
где Поб=11,5% – затраты времени на обслуживание рабочего места и оборудования в процентах к оперативному
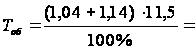 0,25мин
Таким образом,
=
1,04+1,14+0,25=2,43мин
Штучно-калькуляционное время рассчитаем по формуле:
|
|
где Тп-з =48мин – подготовительно заключительное время
n – размер партии.
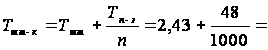 2,48мин/шт
Режимы резания и нормы времени на остальные операции определим по методике [9] и результаты расчетов занесем в таблицу 6.1
Таблица 6.1
Режимы резания и нормы времени
| Операция |
Переход (пози- ция) |
Глубина t, мм |
Скорость V,м/мин |
Подача S |
Частота n, об/мин |
Основное время То, мин |
Штучное время ТШТ, мин |
Штуч.-калькул. время ТШТ-К, мин |
|
010 Фрезерно-расточная |
1 2 3 4 |
3 4 0,7 0,3 |
188,4 14,1 30,7 11,6 |
0,15мм/зуб 0,2мм/об 0,37мм/об 0,71мм/об |
500 250 500 180 |
2,08 6,23 0,42 0,92 |
11,58 |
11,6 |
|
015 Многоцелевая черновая |
1 2 3 |
3 4 0,5 |
188,4 37,68 75,36 |
0,15мм/зуб 0,1мм/зуб 0,02мм/зуб |
500 400 1200 |
2,14 10,6 9,16 |
26,28 |
26,34 |
|
020 Сверлильно-фрезерная |
1 2 |
3,75 2 1 3 |
15,82 7,91 5,02 188,4 |
0,2 мм/об 0,17мм/об 0,1мм/об 0,15мм/зуб |
315 630 800 500 |
1,54 1,14 0,85 2,08 |
5,61 |
5,66 |
|
025 Сверлильная |
1 | 5 | 12,77 | 0,17мм/об | 400 | 2,56 | 3,07 | 3,15 |
|
030 Многоцелевая получистовая |
1 2 3 |
1 1 0,5 |
502,4 196,25 75,36 |
0,15мм/зуб 0,1мм/зуб 0,02мм/зуб |
1600 2500 1200 |
2,14 8,4 1,59 |
12,13 |
12,18 |
|
035 Сверлильно-фрезерная |
1 2 3 |
0,25 0,25 0,4 |
16,82 17,27 124,65 |
0,8мм/об 0,8мм/об 0,2мм/зуб |
1000 800 1600 |
0,84 0,38 1,54 |
2,76 |
2,81 |
|
050 Шлифовальная |
1 |
0,01 |
20 |
28мм/ход |
35м/с |
14,6 |
8,6 |
8,65 |
|
055 Многоцелевая чистовая |
1 2 3 |
0,1 0,1 0,1 |
124,66 207,16 11,89 |
0,25мм/зуб 0,03мм/зуб 0,4мм/об |
7940 21990 1500 |
0,19 11,46 0,4 |
16,02 |
16,07 |
|
060 Сверлильно-фрезерная |
1 2 3 |
0,1 0,1 0,2 |
18,92 20,46 86,92 |
0,4мм/об 0,4мм/об 0,25мм/зуб |
1600 1600 2500 |
0,56 0,14 1,04 |
2,43 |
2,48 |
|
065 Многоцелевая полировальная |
1 2 |
0 0 |
37,68 114,57 |
0,05мм/об 0,05мм/об |
2500 2500 |
2,19 0,95 |
3,77 |
3,82 |
7. Патентные исследования
Задача раздела – на базе патентного поиска предложить прогрессивное техническое решение (ТР) в целях усовершенствования технологической операции и сделать вывод о возможности его использования.
Обоснование необходимости патентных исследований
В качестве объекта усовершенствования операции 55 Многоцелевой как технологической системы примем применяемый в базовом техпроцессе режущий инструмент – фрезу концевую. Выявить прогрессивные ТР, которые могут лечь в основу усовершенствованного объекта, можно в результате патентного исследования достигнутого уровня вида техники «Фрезы». Использовать усовершенствованный объект можно только в том случае, если он обладает патентной чистотой в странах, где предполагается его использование. Установить, обладает ли усовершенствованный объект патентной чистотой, можно в результате его патентной экспертизы.
Для решения этих задач проведем исследования достигнутого уровня вида техники «Фрезы» и экспертизу патентной чистоты усовершенствованного объекта.
На базовом предприятии на операции 55 Многоцелевой применяют фрезу концевую ГОСТ 18150-72.
Фреза предназначена для фрезерования образующей матрицы ковочного штампа.
Фреза концевая, рис.7.1, изготовлена из твердого сплава ВК10М, содержит режущую часть 1, шейку 2, хвостовик 3.
Фреза концевая работает следующим образом: хвостовиком 3 она базируется и закрепляется в цанговом патроне фрезерного станка и от него получает главное движение резания. С помощью этого движения фреза своими режущими кромками обрабатывает образующую матрицы.
Эскиз фрезы
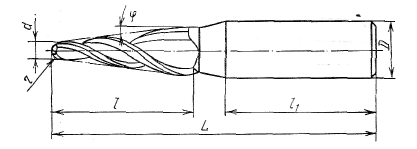


 Рис.
7.1
Исследование достигнутого уровня вида техники «Фрезы»
Главными недостатками применяемой фрезы являются:
- малая стойкость;
- большие температуры при фрезеровании;
- неравнопрочность зубьев вдоль оси;
- недостаточная прочность инструмента.
Причинами этих недостатков являются неоптимальность конструкции данного режущего инструмента.
Цель исследования достигнутого уровня вида техники «Фрезы» - усовершенствование исследуемой концевой фрезы и нахождение таких прогрессивных ТР, которые могли бы устранить недостатки, указанные выше, для возможности использовать фрезу при высокоскоростной обработке.
Составление регламента поиска№1
Регламент поиска определяет перечень исследуемых технических решений (ИТР), их рубрику по Международной классификации изобретений (МКИ) и индекс Универсальной десятичной классификации (УДК), страны поиска, его ретроспективность (глубину), перечень источников информации, по которым предполагается провести поиск.
Фреза характеризуется конструктивными признаками – наличием элементов, их формой, материалом, размерами, взаимным расположением и взаимосвязью. Это существенные признаки при исследовании данного инструмента. Признаки способа и вещества отсутствуют. Следовательно, данный инструмент рассматриваем как устройство.
Исследуемое устройство – фреза концевая содержит следующие ТР:
а) конструкция фрезы;
б) фрезерование – технологический переход, положенный в основу работы фрезы;
в) способ изготовления фрезы.
Из выявленных ТР выбираем ИТР – такие ТР, совершенствование которых может обеспечить достижение сформулированной выше цели - устранения недостатков фрезы путем устранения их причин. Это ТР «Конструкция фрезы».
Для определения рубрики МКИ определяем ключевое слово – «Фрезы».
По «Алфавитно-предметному указателю» т.2 [15] для ключевого слова определяем предполагаемую рубрику МКИ:
В23С5/00 – 5/26 Конструктивные элементы фрез и вспомогательные устройства.
По «Указателю к МКИ» т.2 [16] уточняем рубрику МКИ Раздел С:
В23С5/10 Фреза концевая.
Индекс УДК определяем по «Указателю к универсальной десятичной классификации».
621.9 Обработка резанием
621.914 Фрезерная обработка
В качестве стран поиска выбираем ведущие страны в области машиностроения – Россию (СССР), Великобританию, Германию, США, Францию и Японию.
Ретроспективность (глубину) поиска устанавливаем в 15 лет, полагая, что наиболее прогрессивные ТР содержатся в изобретениях, сделанных за последнее десятилетие.
В качестве источников информации принимаем патентные описания, патентные бюллетени РФ и СССР, бюллетень «Открытия, изобретения», реферативный сборник «Изобретения стран мира» соответствующих выпусков, реферативный журнал 14А «Резание металлов. Станки и инструменты», технические журналы и книги в области мехобработки.
Данные заносим в табл. 7.1 «Регламент поиска».
Таблица 7.1
Регламент поиска №1, №2
Объект: Фреза концевая
Вид исследования: 1) Исследование достигнутого уровня вида техники; 2) Исследование патентной чистоты объекта.
| Предмет поиска (ИТР) | Индексы МКИ(НКИ) и УДК | Страны поиска | Глубина поиска, лет | Источники информации |
| 1 | 2 | 3 | 4 | 5 |
| 1) Исследование достигнутого уровня вида техники | ||||
| 1)Конструкция фрезы |
МКИ: В23С5/10 УДК: 621.951 |
Россия (СССР) |
15 (1990-2005) |
Патентные описания Патентные бюллетени РФ и России(СССР) Реф. сб. ВНИИПИ Реф. журнал ВИНИТИ 14А «Резание металлов, станки и инструменты» (14 «Технология машиностроения») ЭИ ВИНИТИ«Режущие инструменты» Журналы: «Вестник машиностроения», «Станки и инструменты» |
| 2) Исследование патентной чистоты объекта | ||||
| 2)Конструкция фрезы |
МКИ: В23С5/10 УДК: 621.951 |
Россия (СССР) | 20 (1985-2005) | |
Патентный поиск
Просматриваем источники информации в соответствии с регламентом, табл. 7.1. Выбираем такие документы, по названиям которых можно предположить, что они имеют отношение к ИТР. По этим документам знакомимся с рефератами, аннотациями, формулами изобретений, чертежами. Сведения о ТР, имеющих отношение к ИТР, заносим в табл. 7.2.
Изучаем сущность занесенных в табл.7.2 ТР по сведениям, содержащимся в таблицах, а также путем просмотра текстов патентных описаний, статей и т.п. Если из рассмотрения сущности ТР видно, что оно служит достижению той же цели, что ИТР (аналог ИТР), документ включаем в перечень для детального анализа. Запись об этом делаем в графе 5 табл.7.2.
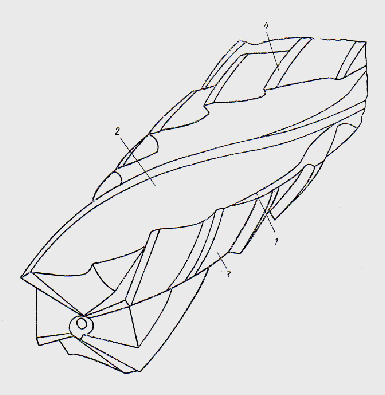
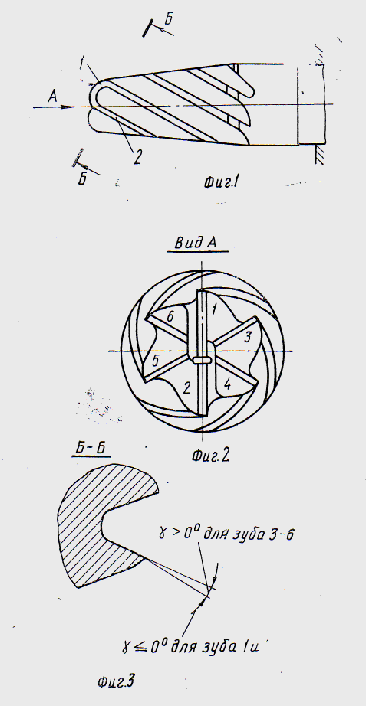
Эскизы аналогов приведены на рис.7.2.
Эскизы аналогов
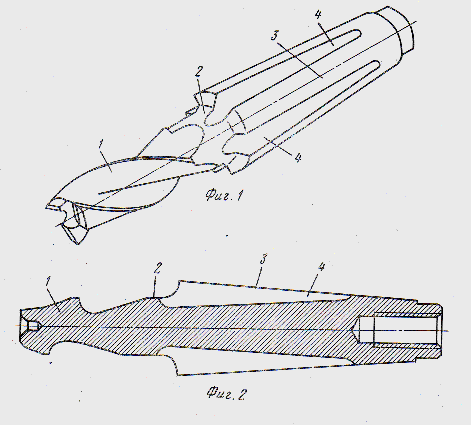
а)
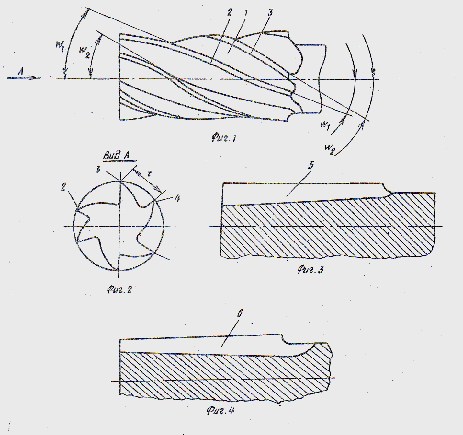
б)
в)
г)
Рис. 7.2
Таблица 7.2
Патентная документация, отобранная для анализа
| Предмет поиска (ИТР) | Страна выдачи, вид и номер охранного документа, классификационный индекс | Автор, заявитель, страна, дата публикации, название | Сущность ТР и цель его создания | Подлежит (не подлежит) детальному анализу при исследовании уровня вида техники | Подлежит (не подлежит) детальному анализу при исследовании патентной чистоты | ||
| 1 | 2 | 3 | 4 | 5 | 6 | ||
|
Фреза концевая |
Россия (СССР) пат № 3917957 В23С5/10 |
Гром В.Т СССР, 17.04.91 Концевой режущий инструмент |
1. Концевая фреза (рис 7.2а) имеет рабочую часть 1, участок 2 перехода с рабочей части на хвостовик 3. На хвостовике в осевом направлении равномерно по окружности выполнены канавки 4, диаметр которых в передней части не превышает диаметра рабочей части. Цель – повышение прочности инструмента |
Подлежит | Подлежит | ||
|
Фреза концевая |
США пат №1948057 В23С5/10 |
Дж Нордберг США, 08.10.96 Концевая фреза |
2. На
фиг.1(рис 7.2б)
изображена
режущая часть
описываемой
концевой фрезы,
на фиг. 2 – вид
А на фиг.1, на
фиг.3 и 4 – осевые
сечения режущей
части фрезы
с условно
развернутыми
смежными
стружечными
канавками.
Режущая часть
1 фрезы имеет
разнонаклонные
зубья 2 и 3 с
чередующимися
углами подъема
режущих кромок.
Окружной шаг
Цель – обеспечение равнопрочности режущего зуба |
Подлежит | Подлежит | ||
|
Фреза концевая |
Россия (СССР) пат № 3625848 В23С5/10 |
Чебоксаров В.В. Огнев Ю.Ф. СССР, 09.02.92 Концевая фреза |
3. Концевая фреза (рис 7.2в) состоит из режущей части 1 и хвостовика (не показан). На режущей части выполнены режущие зубья 2, между которыми расположены винтовые участки 3 корпуса режущей части, имеющие одинаковый угол подъема вдоль оси. На винтовых участках корпуса вдоль его оси выполнены режущие кромки 4, имеющие направление, противоположное направлению основных режущих зубьев 2 и винтовых участков корпуса. Цель – повышение качества обрабатываемой поверхности. |
Подлежит | Подлежит | ||
|
Фреза концевая |
Россия (СССР) пат № 3852461 В23С5/10 |
Галкин В.А. СССР, 10.01.92 Концевая фреза |
4. На
фиг 1 (рис. 7.2г)
изображена
концевая фреза,
содержащая
два перекрытых
зуба 1 и 2, которые
в нормальном
сечении по
спирали выполнены
с передним
углом
Цель – увеличение стойкости фрезы |
Подлежит | Подлежит | ||
 между режущими
зубьями 2 и 3
уменьшается
вдоль оси фрезы
к хвостовику,
а окружной
шаг
 ,
а остальные
4 неперекрытых
зуба 3-6 в нормальном
сечении по
спирали – с
передним углом
 >0є.
При работе
фрезе сообщается
начальная
осевая подача,
фрезерование
ведется перекрытыми
зубьями 1 и 2,
расположенными
на торце. Затем
фрезе сообщается
продольное
перемещение
– работают
зубья, расположенные
на конусной
поверхности
режущей части
фрезы. Неперекрытые
зубья этой
фрезы в нормальном
сечении по
спирали выполнены
с передним
углом
Анализ результатов поиска
Устанавливаем, какие показатели положительного эффекта желательно получить в идеальном усовершенствованном объекте. К таким показателям будем относить:
а)показатели, обеспечивающие достижение цели усовершенствованного объекта;
б) показатели, улучшающие полезные свойства объекта;
в) показатели, ослабляющие вредные свойства объекта.
Показатели положительного эффекта заносим в табл.7.3.
Оцениваем обеспечение каждого показателя положительного эффекта каждым аналогом в баллах по группам а) и б) – от 0 до 5 баллов,