Разработка технологического процесса изготовления матрицы
|
|
(10.2) |

То есть
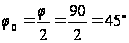
 [17, стр.111, табл.4.4]
Угол наклона режущей кромки (служит для направления отвода стружки, упрочнения режущей кромки и обеспечения равномерного фрезерования)

Угол подъема витков фрезы
 [13, стр.211, табл.3.10]
Радиус торцевой части фрезы – 1,5мм [13, стр.211, табл.3.10]
Диаметр фрезы
Минимальный диаметр фрезы перед переходом на радиус 1,5 – d=3мм [13, стр.211, табл.3.10]
Длина режущей части фрезы
 [13, стр.211, табл.3.10]
Число зубьев фрезы
 [13, стр.211, табл.3.10]
Форма и размеры зубьев и стружечных канавок
При выборе формы зуба необходимо обеспечить его необходимую прочность, свободное размещение срезаемой стружки в канавке, большое число переточек, простоту изготовления.
Высота зуба
|
|
(10.3) |
 ,
мм
где
 =0,9…1,2
- коэффициент
Таким образом,
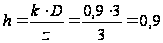 мм
- высота у минимального
диаметра;
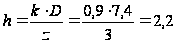 мм
- высота у максимального
диаметра.
Радиус закругления дна стружечной канавки
|
|
(10.4) |
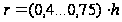 ,
мм
То есть
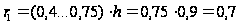 мм
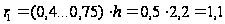 мм
Угол спинки зуба
 [17, стр.116]
Радиус спинки зуба
|
|
(10.5) |
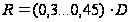 ,
мм
То есть
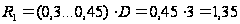 мм
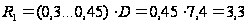 мм
Ширина ленточки по задней поверхности
 мм
[17, стр.116]
Ширина ленточки по передней поверхности
 мм
[17, стр.116]
Чертеж концевой фрезы для нарезания шлицев представлен на чертеже 06.М15.6 .51.000.
11. Проектирование производственного участка
Матрица в паре с пуансоном предназначена для изготовления штамповок фланца. Матрица изготовлена из инструментальной стали 4Х5МФС. Годовая программа выпуска – 1000шт, что при массе 1,4кг соответствует среднесерийному производству. Работа ведется в 2-х сменном режиме.
Расчёт количества основного технологического оборудования на участке и коэффициента его загрузки
Цель раздела – определение количества основного технологического оборудования при среднесерийном производстве на стадии технологического проекта и подготовки исходных данных для составления планировки участка механической обработки детали.
Исходные данные для проведения этого расчёта являются годовая программа и технологический процесс с нормами времени. Нормы времени приведены в таблице 11.1.
Таблица 11.1
Нормы времени по операциям
| № оп. |
Код и наименование операции |
Тшт , мин |
Модель оборудования |
| 010 | Фрезерно-расточная | 11,58 | 6М610Ф3 |
| 015 | Многоцелевая черновая | 26,28 | 2204ВМФ2 |
| 020 | Сверлильно-фрезерная | 5,61 | 243ВМФ2 |
| 025 | Сверлильная | 3,07 | 2Н118 |
| 030 | Многоцелевая получистовая | 12,13 | 2204ВМФ2 |
| 035 | Сверлильно-фрезерная | 2,76 | 243ВМФ2 |
| 040 | Контрольная | - | Контр. приспособ |
| 045 | ТО | - | Печь |
| 050 | Шлифовальная | 8,6 | 3Е710А |
| 055 | Многоцелевая чистовая | 16,02 | 2204ВМФ2 |
| 060 | Сверлильно-фрезерная | 2,43 | 243ВМФ2 |
| 065 | Многоцелевая полировальная | 3,77 | 2204ВМФ2 |
| 070 | Контрольная | - | Контр. приспособ. |
| 075 | Маркирование | - | Кант. площадка |
| 080 | Консервация | - | Кант. площадка |
При определении количества оборудования необходимо определить действительный фонд времени оборудования Fд.
Действительный фонд времени работы оборудования, принимаемый при расчетах для соответствующего режима работы определим по формуле:
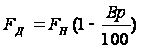 ,
(11.1)
где Вр – коэффициент потерь времени на ремонт оборудования, Вр=7%;
Fн – номинальный фонд времени работы оборудования, определяемый по формуле:
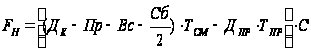 ,
 (11.2)
где Дк – число календарных дней в году, Дк=365;
Пр – число праздничных дней в году, Пр=11;
Вс – число воскресных дней в году, Вс=52;
Сб – число субботних дней в году, Сб=52;
Тсм – длительность рабочей смены, Тсм=8ч;
Дпр – количество предпраздничных дней, Дпр=9;
Тпр – время, на которое сокращается предпраздничный день, Тпр=1ч;
С – количество смен в сутки, С=2.
Таким образом, Fн=((365-11-52-26)·8 - 9∙1)∙2=4398 ч
Fд=4398∙ (1-0,07)=4090 ч.
Годовая программа запуска равна:
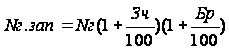 ,
(11.3)
где Nг – годовая программа выпуска, Nг=1000шт;
Зч – процент деталей, уходящих в запчасти, Зч=15%;
Бр – процент потерь деталей в брак, Бр=2%.
Nг.зап=1000∙ (1+0,15) ∙ (1+0,02)=1173шт.
Расчётное число станков каждой группы будет находиться по формуле:

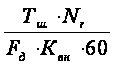 (11.4)
где Квн – коэффициент выполнения норм, Квн =1,1.
Расчёт необходимого количества станков сведём в таблицу 11.2
где Sпр – принимаемое нами количество станков.
Таблица 11.2
Расчетное число станков
| № оп. | Наименование операции | Расчётное количество станков, Sр | Принятое количество станков, Sпр |
| 010 | Фрезерно-расточная | 0,043 | 1 |
| 015 | Многоцелевая черновая | 0,097 | 1 |
| 020 | Сверлильно-фрезерная | 0,021 | 1 |
| 025 | Сверлильная | 0,011 | 1 |
| 030 | Многоцелевая получистовая | 0,045 | 1 |
| 035 | Сверлильно-фрезерная | 0,01 | 1 |
| 040 | Контрольная | - | - |
| 045 | ТО | - | - |
| 050 | Шлифовальная | 0,032 | 1 |
| 055 | Многоцелевая чистовая | 0,059 | 1 |
| 060 | Сверлильно-фрезерная | 0,01 | 1 |
| 065 | Многоцелевая полировальная | 0,014 | 1 |
| 070 | Контрольная | - | - |
| 075 | Маркирование | - | - |
| 080 | Консервация | - | - |
Полученные расчетные значения количества станков, округляем в большую сторону до целого числа и определяем необходимую величину догрузки подобными видами продукции.
Догрузка оборудования находится по формуле:
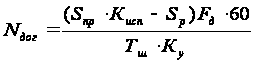 (11.5)
где Ку =1,05- коэффициент увеличения штучного времени.
Результаты расчётов сведём в таблицу 11.3.
Таблица 11.3
Догрузка оборудования по операциям
| № оп. | Наименование операции |
Догрузка оборудования, Nдог, шт/год |
| 010 | Фрезерно-расточная | 18306 |
| 015 | Многоцелевая черновая | 7585 |
| 020 | Сверлильно-фрезерная | 38702 |
| 025 | Сверлильная | 71484 |
| 030 | Многоцелевая получистовая | 17437 |
| 035 | Сверлильно-фрезерная | 79598 |
| 040 | Контрольная | - |
| 045 | ТО | - |
| 050 | Шлифовальная | 24947 |
| 055 | Многоцелевая чистовая | 12998 |
| 060 | Сверлильно-фрезерная | 90407 |
| 065 | Многоцелевая полировальная | 58025 |
| 070 | Контрольная | - |
| 075 | Маркирование | - |
| 080 | Консервация | - |
Проводим заново расчёт необходимого количества оборудования по формуле:

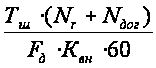 (11.4)
Результаты расчётов сводим в таблицу 11.4.
Таблица 11.4
Расчетное число станков с учетом догрузки
| № оп. | Наименование операции | Расчётное количество станков, Sр | Принятое количество станков, Sпр |
| 010 | Фрезерно-расточная | 0,83 | 1 |
| 015 | Многоцелевая черновая | 0,85 | 1 |
| 020 | Сверлильно-фрезерная | 0,83 | 1 |
| 025 | Сверлильная | 0,83 | 1 |
| 030 | Многоцелевая получистовая | 0,83 | 1 |
| 035 | Сверлильно-фрезерная | 0,82 | 1 |
| 040 | Контрольная | - | - |
| 045 | ТО | - | - |
| 050 | Шлифовальная | 0,82 | 1 |
| 055 | Многоцелевая чистовая | 0,83 | 1 |
| 060 | Сверлильно-фрезерная | 0,82 | 1 |
| 065 | Многоцелевая полировальная | 0,82 | 1 |
| 070 | Контрольная | - | - |
| 075 | Маркирование | - | - |
| 080 | Консервация | - | - |
Коэффициент загрузки оборудование определяется как отношение расчётного числа к проектируемому:
К = Sp / Sпр (11.5)
Коэффициент загрузки оборудования сведем в таблицу 11.5.
Таблица 11.5
Коэффициент загрузки оборудования
| № оп. | Наименование операции | Коэффициент загрузки оборудования |
| 010 | Фрезерно-расточная | 0,83 |
| 015 | Многоцелевая черновая | 0,85 |
| 020 | Сверлильно-фрезерная | 0,83 |
| 025 | Сверлильная | 0,83 |
| 030 | Многоцелевая получистовая | 0,83 |
| 035 | Сверлильно-фрезерная | 0,82 |
| 040 | Контрольная | - |
| 045 | ТО | - |
| 050 | Шлифовальная | 0,82 |
| 055 | Многоцелевая чистовая | 0,83 |
| 060 | Сверлильно-фрезерная | 0,82 |
| 065 | Многоцелевая полировальная | 0,82 |
| 070 | Контрольная | - |
| 075 | Маркирование | - |
| 080 | Консервация | - |
| Среднее значение коэффициента загрузки | 0,828 | |
По полученным коэффициентам загрузки оборудования построим график загрузки оборудования (рис.11.1)
График загрузки оборудования

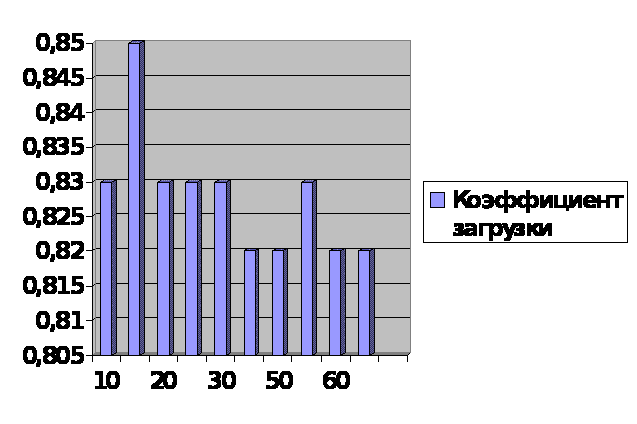 Рис.
11.1
Расчет числа рабочих
Промышленно – производственный персонал цеха (участка) состоит из производственных и вспомогательных рабочих, инженерно – технических работников (ИТР), служащих и младшего обслуживающего персонала (МОП).
Число рабочих на каждую операцию определяем по формуле:
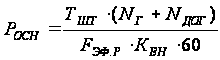 (11.6)
где
 1731ч
- действительный
годовой фонд
времени работы
рабочего.
Расчёт числа рабочих по операциям техпроцесса сведём в таблицу 11.6
Таблица 11.6
Количество рабочих по операциям технологического процесса
| № оп. | Наименование операции | Расчётное количество станков, Sр | Принятое количество станков, Sпр |
| 010 | Фрезерно-расточная | 1,95 | 2 |
| 015 | Многоцелевая черновая | 1,96 | 2 |
| 020 | Сверлильно-фрезерная | 1,94 | 2 |
| 025 | Сверлильная | 1,95 | 2 |
| 030 | Многоцелевая получистовая | 1,95 | 2 |
| 035 | Сверлильно-фрезерная | 1,95 | 2 |
| 040 | Контрольная | - | - |
| 045 | ТО | - | - |
| 050 | Шлифовальная | 1,97 | 2 |
| 055 | Многоцелевая чистовая | 1,96 | 2 |
| 060 | Сверлильно-фрезерная | 1,96 | 2 |
| 065 | Многоцелевая полировальная | 1,95 | 2 |
| 070 | Контрольная | - | - |
| 075 | Маркирование | - | - |
| 080 | Консервация | - | - |
| Итого общее число рабочих | 20 | ||
После расчёта числа основных производственных рабочих, необходимо рассчитать число вспомогательных рабочих, число контролёров, число ИТР, Численность младшего обслуживающего персонала (МОП).
Вспомогательные рабочие:
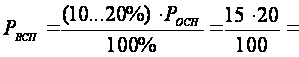 3 принимаем
3 человека.
Число контролёров:
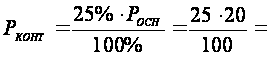 5
принимаем 5
человек.
Численность ИТР:
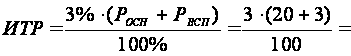 0,69 принимаем
1 человека.
Младший обслуживающий персонал:
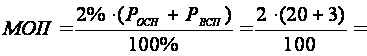 0,46 принимаем
1 человека.
Организация снабжения материалами и заготовками
Для хранения запаса заготовок предусматривается склад, расположенный в начале участка механической обработки детали. На рабочее место заготовки, уложенные в контейнер открытого типа, доставляются при помощи погрузчиков. В процессе обработки проводится межоперационный контроль, наиболее важными являются контрольные операции перед ТО, каковой являются 045 операция – закалка и после изготовления детали. После каждой из перечисленных операций деталь возвращают на участок на дальнейшую обработку. После проверяют качество изготовленной детали на контрольном столе. Работники планово распределительного бюро обеспечивают подачу деталей и заготовок к станкам.
На основе технической документации, инструментально-раздаточная кладовая (ИРК) заблаговременно комплектует специальный инструмент и приспособления, обеспечивает его заточку, восстановление и списание. Доставку инструмента и приспособлений к рабочему месту осуществляется вспомогательными рабочими.
Сжатый воздух, масло, смазочно-охлаждающая жидкость подаётся к станкам по централизованным трубопроводам. При обнаружении рабочим нехватки масла в станке он обязан сообщить об этом мастеру, а тот в свою очередь даёт заявку вспомогательным рабочим соответствующей службы, которые обеспечивают снабжение основного производства (оборудования участка) маслом, специально оборудованным транспортом с тарой для масла.
Организация транспортного хозяйства
Главной целью организации транспортного хозяйства является снижение трудоёмкости работ и сокращение времени производственного цикла. Выбор транспортных средств зависит от характера обрабатываемых на участке заготовок, их габаритов и массы, типа производства, конструкции здания.
Доставка заготовок в механический цех осуществляется автотранспортом. Подача контейнеров на склады и к месту обработки выполняется при помощи автопогрузчиков.
Передача деталей от станка к станку осуществляется при помощи вспомогательных рабочих. Такой вид передачи деталей является оптимальным в условиях среднесерийного производства, деталей простой геометрической формы.
Для удаления стружки из рабочей зоны в большинстве станков имеются шнековые устройства, которые перемещают стружку к люку, расположенному с тыльной стороны станка. Дальнейшее транспортирование стружки от станка к общецеховому месту сбора производится при помощи системы скребковых транспортёров (конвейеров), расположенных под полом цеха вдоль станков.
Организация работы участка и рабочих мест
Организация рабочего места является первичным звеном организации труда. Его правильная организация снижает утомляемость рабочего, повышает работоспособность и в итоге увеличивает производительность труда. Для правильной организации рабочего место важное значение имеет специализация, оснащение, планировка и обслуживание рабочего места. При размещении предметов и средств труда необходимо руководствоваться следующими условиями:
на рабочем месте не должно быть нечего лишнего, каждая деталь должна иметь своё место
все часто используемые предметы должны находится ближе к зоне их использования
расположение предметов на рабочем месте должно быть продуманно с таким расчётом, чтобы рабочий двигался с минимальными затратами сил
станки должны быть обеспечены местным освещением и пр.
Планировка механического участка
Планировка участка на заданную программу 400шт.
Оборудование расставлено по ходу технологического процесса. Стружка удаляется скребковым конвейером, расположенным под полом.
Для инструмента предусмотрены инструментальные ящики. Для улучшения условий труда на участке предусмотрено место для отдыха, место для питьевого аппарата (ситуратора). Для доставки контейнеров с заготовками и деталями по периметру участка расположена дорога (проезд) для автопогрузчиков с односторонним движением. В соответствии с нормами ширина проезда составляет 2000 см. Подвод сжатого воздуха осуществляется от общезаводской централизованной системы. В качестве средств пожарной безопасности предусмотрен пожарный щит, ящик с песком. Имеется верстак, контрольный стол, и др.
При укрупненном проектировании производственную площадь участка определяем по удельной площади, необходимой для размещения станков в зависимости от их массы. Величину удельной площади, приходящейся на один станок берем из [19].
Sпр. = Sуд. Ч Sобщ. (11.7)
Sпр. = 25 Ч 10= 250м2
Размеры вспомогательной площади участка определим, исходя из норм для расчета площадей вспомогательных служб.
- склад вспомогательных материалов (0.2 м2 на один станок) – 1,6 м2
- площадь для хранения стружки - 5 м2
- площадь под проходы принимаем 30% от площади станков - 85 м2
- резервное место под дополнительное оборудование - 150 м2
- площадь для места мастера - 9 м2
- площадь под контрольные столы - 20 м2
- место для отдыха -9 м2
- место под контейнеры для материала - 88 м2
- место под кант. площадку - 12 м2
Общая площадь: 630 м2
Нормативы расстояний между станками, от стен и колонн здания, а также нормы ширины магистральных проездов приведены в [18].
Компоновка механического участка по обработке данной детали представлена на чертеже 06.М15.6 .76.000.
Раздел №12. «БЕЗОПАСНОСТЬ и ЭКОЛОГИЧНОСТЬ ОБЪЕКТА»
Задание для выполнения раздела: Разработать мероприятия по обеспечению промышленной, экологической безопасности и безопасности в экстремальных ситуациях на предприятии (участке, при выполнении работ и т.д.).
12. Безопасность и экологичность проекта
Описание рабочих мест, оборудования и выполняемых операций
Рассматривается производство детали – матрица достигает в проектируемом варианте 1000 деталей в год при двусменном режиме работы. Поэтому механическая обработка матрицы ведется при невысокой автоматизации труда: основные трудоемкие операции выполняются на станках с ЧПУ – фрезерных и сверлильных. Помимо металлорежущего оборудования в комплекс входят: контрольная установка, моечная машина, сушильная установка. В процессе предусмотрены быстросменное крепление инструмента, наладка его вне станков и хранение в инструментальных шкафах, устройства для сигнализации о поломке инструмента и автоматический контроль деталей.
Загрузка и транспортировка деталей между станками осуществляется с помощью загрузочно-разгрузочных устройств и транспортных потоков.
Проектируемое производство носит характер среднесерийного производства. Поэтому максимальной автоматизации в разрабатываемом варианте не требуется. Поскольку возрастающие запросы рынка на изменения, как самой продукции, так и ее стоимости поставили перед производителем новые задачи, такие как увеличение производительности, улучшение условий труда за счет внедрения более прогрессивных методов обработки (увеличение стойкости инструмента, увеличение режимов обработки, скорости, подачи), которые трудновыполнимы при жесткой автоматизации. На используемом в проекте оборудовании, станках с числовым программным управлением и на широкоуниверсальных станках будет вестись обработка и других деталей, значит, оборудование может располагаться не в строгом соответствии ходу технологического процесса. Расстояние между станками соответствует санитарно – гигиеническим нормам: ширина переходов равна одному метру, для движения погрузчиков предусмотрены проезды шириной два метра.
Эскиз рабочего участка представлен на рисунке 12.1
Эскиз рабочего участка по изготовлению матрицы
Рис.12.1
Идентификация опасных и вредных производственных факторов
Проанализируем все опасные и вредные производственные факторы, которые могут возникнуть при выполнении технологических операций на участке изготовления матрицы нижней черновой и внесем их в таблицу 12.1
Таблица 12.1
Опасные и вредные производственные факторы
| № п/п | Наименование опасного и вредного производственного фактора |
Виды работ, оборудование, технологические операции при которых встречается данный производственный фактор |
| 1 | Повышенное значение напряжения в электрической цепи, замыкание которой может произойти через тело человека. | На всем оборудовании, во всех операциях, где производится механическая обработка |
| 2 | Повышенный уровень статического электричества | На всем оборудовании, во всех операциях, где производится механическая обработка |
| 3 | Движущиеся машины и механизмы; подвижные части производственного оборудования; передвигающиеся изделия, заготовки, материалы. | На всем оборудовании, во всех операциях, где производится механическая обработка |
| 4 | Фиброгенное воздействие (пыль и абразивная стружка, металлическая пыль) |
Операция №050 - Шлифовальная Операция №025 – Сверлильно-фрезерная; Операции №015, 030,055 – Многоцелевая. |
| 5 | Недостаточное естественное и искусственное освещение | На всех операциях технологического процесса |
| 6 | Повышенный уровень вибрации | На всей территории механического участка |
| 7 | Повышенный уровень шума | На всей территории механического участка |
| 8 | Неблагоприятные параметры микроклимата рабочих мест и производственных помещений | На всей территории механического участка |
| 9 | Физические и нервно-психические перегрузки | Все работающие на участке |
Воздействие производственного фактора на организм работающего
Опасность поражения людей электрическим током может возникнуть в случае прикосновения к частям электроустановки или оборудования, нормально не находящимся под напряжением, но с возможностью оказаться под ним при замыкании на корпус электрооборудования.
Вращающийся инструмент может привести к наматыванию одежды, волос на инструмент, механическому повреждению живых тканей организма.
Обработка резанием матрицы нижней происходит с применением смазочно-охлаждающие жидкости, отчего воздух загрязняется аэрозолями (туманами) этих веществ, а так же металлической пылью при обработке на фрезерных станках безсожевым методом.
Вредные вещества из воздуха проникают в организм человека главным образом через дыхательные пути, а также через кожу и оказывают токсическое действие на организм человека, вызывая раздражение слизистых оболочек дыхательных путей. В процессе обработки образуется железная пыль, которая, попав в лёгкие, оседает там. В результате воздействия вредных веществ могут возникнуть профессиональные заболевания.
Правильно спроектированное и выполненное освещение на машиностроительных предприятиях обеспечивает возможность нормальной производственной деятельности. Недостаточное освещение отрицательно влияет на работников. Оно ухудшает зрение и состояние нервной системы человека. Кроме того, от освещения зависит производительность труда и качество продукции. Следовательно, его недостаток может привести к ухудшению производственного процесса.
Причиной возбуждения вибраций являются возникающие при работе машин и агрегатов неуравновешенные силовые воздействия. Источником их могут быть кривошипно-шатунные механизмы, гидравлические удары при разрыве и т.д. различают общую и локальную вибрации. Общая вызывает сотрясение всего организма, местная вовлекает в колебательное движение отдельные части тела.
Основные источники шума на участке – гидроприводы, шум от удара при разрыве, электродвигатели, зубчатые и ременные передачи, подшипники, особенно при наличии износа, перекосов и дисбаланса движущихся частей, а также сам процесс резания и вибрации технологической системы ЗИПС.
Неблагоприятные параметры микроклимата рабочих мест и производственных помещений: в соответствии с ГОСТ 12.1.005 – 88 устанавливаем оптимальные и допустимые метеорологические условия для рабочей зоны помещения. Оптимальная температура воздуха 18ё22°С; оптимальные величины относительной влажности составляют 40ё60 %; скорость движения воздуха в зимнее время не должна превышать 0.2ё0.5 м/с, летом - 0.2ё1.0 м/с.
Рабочие постоянно подвергаются физическим перегрузки и нервно-психическим перегрузкам. Нервно-психические перегрузки подразделяются на: умственное перенапряжение; перенапряжение анализаторов; монотонность труда; эмоциональные перегрузки.
Мероприятия по разработке безопасных условий труда на производственном участке
Для обеспечения безопасности электроустановки оборудуются защитой, которая может быть выполнена в виде защитного заземления, сопротивление которого не должно превышать нормированной величины Rm = 4 Ом.
Вращающийся инструмент должен быть огражден защитными кожухами и отдален от человека на безопасное расстояние. Спецодежда работника должна быть застегнута на все пуговицы, не должно быть свисающих частей, на голове – косынка или кепка.
В цехе и, особенно у шлифовального и фрезерного оборудования, необходимо улавливание аэрозолей и пыли с помощью вентилятора, отсасывающего загрязнённый воздух по трубопроводам к пылегазоочистной установке.
На проектируемом участке присутствует как естественное освещение, так и искусственное, осуществляемое электрическими лампами. Освещение в целях создания наилучших условий видения, должно отвечать следующим требованиям.
а) освещённость на рабочем месте должна соответствовать характеру зрительной работы, который определяется объектом различения, фоном, контрастом;
б) необходимо обеспечить достаточно равномерное распределение яркости на рабочей поверхности, а также в пределах окружающего пространства.
Эффективным средством защиты от вибрации является виброизоляция. Она является наиболее эффективным методом снижения общей вибрации на рабочих местах, а также виброзащиты оборудования и приборов. Между источником вибрации (машиной) и защищаемым объектом (человеком, фундаментом) помещают упругие элементы - амортизаторы, препятствующие передаче колебаний. Это могут быть простейшие резиновые амортизаторы в форме цилиндров, колец или призм. Данный способ защиты должен учитываться при монтаже разрывной установки.
Для снижения шума можно применить следующие методы: уменьшение шума в источнике; рациональная планировка предприятий и цехов; акустическая обработка помещений; уменьшение шума на пути его распространения и, самое главное, регулярная проверка и наладка оборудования для устранения шумов, возникающих в процессе износа оборудования.
Необходимо поддерживать постоянство нормированных параметров микроклимата, т.к. их колебания могут привести к возникновению простудных заболеваний, заболеваний дыхательных путей и сердечно-сосудистой системы работника.
Рабочее место и взаимное расположение его элементов должны обеспечивать безопасное и удобное техническое обслуживание и чистку.
Для сведения к минимуму физических и нервно-психический перегрузок при организации рабочего места должны выполнятся следующие условия: конструкция рабочего места должна обеспечивать удобную рабочую позу человека, что достигается регулированием высоты и угла наклона подставки для ног при ее применении и (или) высоты и размеров рабочей поверхности; конструкцией рабочего места должно быть обеспечено выполнение трудовых операций в зонах моторного поля (оптимальной, легкой досягаемости и досягаемости) в зависимости от требуемой точности и частоты действий.
При проектировании рабочего места в зависимости от характера работы следует работу в положении сидя предпочитать работе в положении стоя или обеспечить возможность чередования обоих положений (например, с применением вспомогательного кресла).
Организация рабочего места должна обеспечивать возможность изменения рабочей позы. Организация рабочего места должна обеспечивать устойчивое положение и свободу движений работающего, сенсорный контроль деятельности и безопасность выполнения трудовых операций. Организация рабочего места должна исключать или допускать редко и кратковременно работу в неудобных позах (характеризующихся, например, необходимостью сильно наклоняться вперед или в стороны, приседать, работать с вытянутыми или высоко поднятыми руками и т.п.), вызывающих повышенную утомляемость. Организация рабочего места должна обеспечивать необходимый обзор зоны наблюдения с рабочего места. Средства отображения информации должны быть размещены в зонах информационного поля рабочего места с учетом частоты и значимости поступающей информации, типа средства отображения информации, точности и скорости слежения и считывания. Органы управления должны быть размещены на рабочем месте с учетом рабочей позы, функционального назначения органа управления, частоты применения, последовательности использования, функциональной связи с соответствующими средствами отображения информации. Расстояние между органами управления должно исключать возможность изменения положения органа управления при манипуляции со смежным органом управления. Рабочее место при необходимости должно быть оснащено вспомогательным оборудованием (подъемно-транспортными средствами и т.д.). Его компоновка должна обеспечивать оптимизацию труда и его безопасность.
При планировании участка изготовления матриц учитывались данные вредные факторы, поэтому на момент монтажа они были сведены к минимуму, отклонения от нормы происходят в процессе износа оборудования и устраняются путем систематической подналадки
Обеспечение электробезопасности на производственном участке
По степени опасности поражения током механические цеха относят к особо опасным помещениям. Для защиты от поражения током обязательно предусматривают: защитное заземление оборудования, изоляция и ограждение токоведущих частей, защитное отключение оборудования.
Все металлические части станков, а также отдельно стоящие электри-ческие устройства, которые могут оказаться под напряжением вследствие нарушения изоляции и замыкания на корпус, должны быть заземлены.
Назначение защитного заземления – устранение опасности поражения людей электрическим током при появлении напряжения на конструктивных частях электрооборудования, т.е. при “замыкании на корпус”.
Принцип действия защитного заземления - снижение опасного значения напряжений прикосновения и шага, обусловленных “замыканием на корпус”. Это достигается уменьшением потенциала заземленного оборудования, а также выравниванием потенциала за счет подъема потенциала основания, на котором стоит человек, до потенциала, близкого по величине к потенциалу заземленного оборудования.
Область применения защитного заземления – трехфазные сети напряжением до 1000 В с изолированной нейтралью и выше 1000 В с любым режимом нейтрали.
Различают заземления искусственные, предназначенные исключительно для целей заземления и естественные – находящиеся в земле металлические предметы другого назначения.
Обеспечение пожарной безопасности на производственном участке
Пожарная защита и взрывозащита производственных объектов обеспечиваются: правильным выбором степени огнестойкости объекта и пределов огнестойкости отдельных элементов и конструкций; ограничением распространения огня в случае возникновения очага пожара; обвалкой и бункеровкой взрывоопасных участков производства или размещением их в защитных кабинах; применением систем активного подавления взрыва; применением легкосбрасываемых конструкций в зданиях и сооружениях; применением систем противодымной защиты; обеспечением безопасной эвакуации людей; применением средств пожарной сигнализации, освещения и пожаротушения; организацией пожарной охраны объекта.
В нашем случае производство относится к категории В (пожароопас-ные производства), так как на участке применяются горючие жидкости и твердые вещества (тара, ветошь и т.д.), способные гореть, но не взрываться при контакте с воздухом, водой и друг с другом.
Средства предупреждение пожара и эвакуации.
При планировке предприятий требуется обеспечить удобный подъезд пожарных автомобилей к зданиям. Применять при строительстве противопожарные преграды, противопожарные перекрытия, зоны, пожарные стены. Местные противопожарные преграды предназначаются для ограничения распространения пламени в начальной стадии развития пожара.
При пожаре большую опасность представляют собой продукты горения (дым), содержащие отравляющие, а иногда и взрывоопасные вещества. Для их удаления создаются дымовые люки, которые обеспечивают направленное удаление дыма, не задымленность смежных помещений, облегчают обнаружение очага пожара.
Для того чтобы предотвратить воздействие на людей опасных факторов пожара, необходимо при проектировании зданий обеспечить людям возможность быстро покинуть здание. Эту возможность дают эвакуационные выходы. Требования к устройству путей эвакуации и эвакуационных выходов из производственных зданий и помещений определены в СниП 11–2–80 и 11–90–81. Количество эвакуационных выходов принимается по расчету, но обычно должно быть не менее двух.
Способы и средства борьбы с пожарами
В соответствии с условиями, необходимыми для возникновения и распространения горения, прекращение горения может быть достигнуто следующими методами: прекращением доступа