Проект термического отделения высокотемпературного отжига анизотропной электротехнической стали толщиной 0,35 мм. Годовая программа 150 тысяч тонн
№2190026
С2;
27.09.02.г.
Бюл.№27
Способ высокотемпературного отжига рулонов анизотропной электротехнической стали.
Технический результат: повышения качества поверхности анизотропной электротехнической стали за счёт снижения количества дефекта "излом". Указанный способ высокотемпературного отжига рулонов анизотропной электротехнической стали толщиной 0,25 – 0,5 мм включает формирование стоп рулонов, установку нагревательного колпака, нагрев до температуры отжига, выдержку, отключение нагревательных элементов и снятие колпака. Новым в способе является то, что снятие колпака при достижении температуры 105 °С – 175 °С в отстающей зоне печи.
№2184157
С2;
27.06.02.г.
Бюл.№18
№2184157
С2;
27.06.02.г.
Способ производства стопы рулонов анизотропной электротехнической стали перед их отжигом в колпаковой печи. Техническим результатом является устранение повреждаемости витков в торцевой части рулона и повышение качества электроизоляционного
покрытия. Новым в способе является то, что создают антифрикционный слой между торцевыми поверхностями рулона и кольцевого диска подставки путём установки не менее четырёх полуколец со смещением линии разъёма каждой пары полуколец относительно друг друга, а на верхний торец рулона укладывают, по меньшей мере, три полукольца с перекрытием их концов, при этом полукольца выполняют из анизотропной электротехнической стали; три полукольца укладывают с перекрытием их концов не менее 100 мм.
№2166386
С2;
10.05.01г.
Способ горячей прокатки анизотропной электротехнической стали.
Техническим эффектом достигают сохранением температуры раската на выходе из черновой группы клетей непрерывного стана, который производят так: в первой клети черновой группы сляб подвергают обжатию не более 5%, достаточному для взрыхления печной окалины; прокатку во второй клети черновой группы осуществляют с обжатием не более 35%; обжатия в клетях 3 и 4 черновых групп увеличивают на 5 – 10% в каждой последующей клети по отношению к предыдущей, а обжатие в 5-ой в клети выбирают исходя из толщины раската, определяемой в зависимости от массовой доли кремния в стали. Изобретение обеспечивает возможность увеличения температуры конца горячей прокатки полос.
№2184157
С2;
27.06.02.г.
Способ производства стопы рулонов анизотропной электротехнической стали перед их отжигом в колпаковой печи.
Техническим результатом является устранение повреждаемости витков в торцевой части рулона и повышение качества электроизоляционного покрытия. Новым в способе является то, что создают антифрикционный слой между торцевыми поверхностями рулона и кольцевого диска подставки путём установки не менее четырёх полуколец со смещением линии разъёма каждой пары полуколец относительно друг друга, а на верхний торец рулона укладывают, по меньшей мере, три полукольца с перекрытием их концов, при этом полукольца выполняют из анизотропной электротехнической стали; три полукольца укладывают с перекрытием их концов не менее 100 мм.
№2180356
С1;
10.03.02.г.
Способ производства холоднокатаной электротехнической анизотропной стали.
Технической задачей изобретения является получение стабильных высоких магнитных свойств стали за счёт оптимального сочетания технологических процессов, ответственных за формирование текстуры и ингибиторной фазы. Для достижения технического результата при производстве стали с AlN – фазой в качестве ингибитора нормального роста зерна осуществляют дополнительную обработку для укрупнения зеренной структуры. После полосу подвергают дополнительному отжигу в колпаковой печи при 750 °С – 900 °С.
14. Чеглов А.Е.,
Кондратков Д.А.,
Слюсар Н.Ю.,
Заверюха А.А.
№ 6428632
И 01;
13.03.03.г
Лист из неориентированной электротехнической стали, обладающей пониженной магнитной анизотропией при высоких частотах и отличной штампуемостью.
Предлагают тонкие листы из электромагнитной стали, обладающей низкой магнитной анизотропией при повышенных частотах, высокими магнитными характеристиками при работе в конструкции электродвигателя и высокой способностью к штамповке. Сталь содержит (в %) углерод до 0,0050, кремний 0,5 – 4,5, марганец 0,1 – 2,5, алюминий 0,2 – 2,5, сера до 0,01, возможно дополнительное легирование сурьмой 0,005 – 0,12. Листы обладают магнитными свойствами (определены на образцах Эпштейна в направлении прокатки (L), в поперечном (С) и под углом 45О (Д),удовлетворяющим соотношение:
B50 (L + C) > 0.03 W15/50 (L + C) + 1,63
W10/400 (D) / W10/400 (L + C) < 1,2, где B – магнитная индукция, W – потери в железном сердечнике, цифровые значения – условия обозначения B и W.
15. Лисин В.С.,
Скороходов В.Н.
Настич В.П.,
Ярошенко А.В.,
Чеглов А.Е.,
Минькин В.П.
№ 1281778
С 21;
С 38/02;
05.03.03.г.
Способ получения листа из электротехнической стали с ориентированными зернами.
Предлагают много стадийный способ получения листа из электротехнической стали с ориентированными зернами. Стадия вторичной рекристаллизации и стадия нанесения покрытия из форстеритового стекла подразделены на 1 отжиг в камерной печи для протекания вторичной рекристаллизации и на 2 отжиг в камерной печи для формирования форстеритового покрытия, с непрерывным отжигом, проводимым между этими двумя стадиями, в камерной печи для получения листа из электротехнической стали с ориентированными зернами, превосходящего известный лист как по магнитным характеристикам, так и по качеству покрытия.
16. Лисин В.С.,
Скороходов В.Н.
Настич В.П.,
Чернов П.П.,
Ларин Ю.Н.,
Ярошенко А.В.,
Тищенко А.Д.,
Чеглов А.Е.,
Черненилов Б.И.
Лебедев В.И.
№ 2228386
С 22
С 38/50
12.09.04г.
Анизотропная электротехническая сталь.
Задача изобретения заключается в повышении индукции и понижении удельных ватных потерь трансформаторов, изготовленных из заявляемой стали. Указанный технологический эффект достигается тем, что анизотропная электротехническая сталь содержит: углерод, кремний, фосфор, алюминий, азот, сера, никель, хром, марганец, медь. Сталь дополнительно содержит титан, кислород и кальций при следующем соотношении компонентов, мас. % :углерод 0,020 – 0,050, кремний 2,8 – 3,3, фосфор 0,0005 – 0,020, алюминий 0,011 – 0,021, азот 0,007 – 0,015, кремний 0,10, хром 0,10. Марганец 0,10 – 0,30, медь 0,3 – 0,6, титан 0,0005 – 0,005, кислород 0,001 – 0,0005, кальций 0,0002 – 0,001, остальное железо. Изобретение обеспечивает возможность контроля, структуру и текстурообразования при нагреве и горячей обработки стали.
№ 1375693
с 22;
с 38/00;
20.08.04г.
18. Цырлин М.Б.,
Шевелев В.В.,
Лобанов М.Л.
№ 2180924
С 21
Д 8/12
11.02.04г.
19. Лисин В.С.,
Скороходов В.Н.
Настич В.П.,
Чернов П.П.,
Ларин Ю.И.,
Лапшин А.А.,
Цырлин М.Б.,
Аглямова Г.А.,
Кукарцев В.М.,
Цейтлин Г.А.,
Поляков М.Ю.,
Лобанов М.Л.,
Шевелев В.В.
№ 2216601
С 21;
Д 8/12;
21.02.04г.
1.4 Обоснование строительства отделения
Важнейшими характеристиками, определяющими, качество анизотропной электротехнической стали, являются: высокая магнитная проницаемость и магнитная индукция, низкие удельные магнитные потери [2].
Резкое снижение ваттных потерь достигается путем повышения чистоты металла и получения совершенной текстуры в процессе передела литого металла на лист; в текстурированной стали ваттные потери более чем в два раза ниже, чем в нетекстурированных листах. Высокие электромагнитные свойства, низкие удельные ваттные потери и высокая магнитная индукция обусловливаются совершенной ребровой (110)[001] или кубической (100)[001] текстурой.
Наиболее распространенные анизотропные стали с ребровой текстурой (110)[001], в которых преимущественное направление намагничивания совпадает с направлением прокатки. Основным процессом, обуславливающим получение указанной текстуры, является вторичная рекристаллизация. В холоднокатаной анизотропной стали, вторичная рекристаллизация протекает при соответствующей термообработке – высокотемпературном отжиге (ВТО). В результате ВТО получают кристаллографическую магнитную текстуру высокой степени совершенства и оптимальный размер зерна. Кроме того, ВТО обеспечивает рафинирование металла от примесей и исключение возможности образования дисперсных частиц, снижающих магнитные свойства [2].
Таким образом, наличие отделения ВТО в прокатных цехах по производству анизотропной электротехнической стали, обосновывается необходимостью получения требуемых магнитных характеристик в стали.
2. Технологическая часть
2.1 Выбор марки стали
Анизотропная электротехническая сталь, как и другие электротехнические стали, относится к классу ферромагнитных магнитно-мягких сплавов, которые характеризуются узкой петлей гистерезиса, малой коэрцитивной силой, высокой магнитной индукцией и проницаемостью, низкими потерями на гистерезис и вихревые токи. Она применяется в различных машинах и приборах, которые работают в переменных магнитных полях. Это говорит о том, что работа, затрачиваемая на перемагничивание, должна быть минимальной, так как она обуславливает потерю мощности и снижает коэффициент полезного действия машины [3]. Развитие электротехнической промышленности и радиотехники обусловило весьма широкое, и разнообразное использование анизотропной электротехнической стали, в связи, с чем в каждом отдельном случае к металлу предъявляют различные дополнительные требования [3]. Свойства анизотропной электротехнической стали, в значительной степени определяются чистотой по неметаллическим включениям, величиной и формой зерен, кристаллографической текстурой листа, которые, в свою очередь зависят, от особенностей химического состава стали и термообработки. С увеличением размеров зерен удельные потери снижаются. Границы зерен всегда имеют искаженную структуру (кристаллографическую решетку) и в промежутках между зернами распределяется магнитотвердая прослойка цементита и неметаллических включений, поэтому границы являются препятствием для прохождения магнитного поля [3]. Химический состав анизотропной электротехнической стали (заводской) после выплавки и после проведения высокотемпературного отжига приведен в таблице 11.
Таблица 11. Химический состав стали после выплавки и после проведения ВТО
|
Марки сталей |
Массовая доля элементов, % | |||||||||
| C | Si | N2 | P | S | Cr | Ni | Mn | Cu | Al | |
| 3311 | 0,042 |
1,8 – 2,8 |
0,010 | 0,020 | 0,012 | 0,10 | 0,05 | 0,20 | 0,15 | 0,010 |
|
готового проката 3404 – 3414 |
0,006 |
2,8 – 3,8 |
не более |
0,15 – 0,10 |
0,10 | 0,010 | ||||
| 0,010 | 0,012 | 0,005 | 0,005 | 0,05 | ||||||
Удельное электрическое сопротивление марок готового проката 3404 – 3414 составляет: 0,45 – 0,50 Ом Ч мм2/м; для марки 3311 составляет: 0,40 Ом Ч мм2/м.
Удельные ваттные потери Р1,5/50 для марок 3411 – 3414 составляет: 1,30 – 1,03 Вт/кг.
Магнитная индукция при намагничивании в магнитном поле для марок 3413 – 3415 В2500 составляет: 1,85 – 1,90 А/м.
Коэффициент старения по удельным магнитным потерям для марок 3404 – 3414 не более 6. Коэффициент заполнения в пакете составляет: 94 – 97%.
Плотность стали, марки 3311 составляет: 7650 кг/м3, а для марок 3404 – 3414 составляет: 7750 кг/м3.
2.2 Магнитные свойства
Электротехнические железокремнистые стали относятся к классу ферромагнитных магнитно мягких сплавов, которые характеризуются узкой петлей гистерезиса, малой коэрцитивной силой, высокой магнитной индукцией и проницаемостью, низкими потерями на гистерезис и вихревые токи, а также минимальными общими удельными потерями. Ферромагнетиками называются твердые вещества, обладающие при не слишком высоких температурах самопроизвольной (спонтанной) намагниченностью, которая сильно изменяется под влиянием внешних воздействий – магнитного поля, деформации, изменения температуры.
Ферромагнетики в отличие от слабомагнитных диа - и парамагнетиков являются сильномагнитными средами: внутреннее магнитное поле в них может в сотни и тысячи раз превосходить внешнее поле.
Большой вклад в экспериментальное изучение свойств ферромагнетиков внес А. Г. Столетов. В своей докторской диссертации он исследовал зависимость намагниченности мягкого железа от напряженности магнитного поля. Предложенный им способ заключался в измерении магнитного потока в ферромагнитных кольцах при помощи баллистического гальванометра.
Ферромагнитные материалы в большой или меньшей степени обладают магнитной анизотропией, т.е. свойством намагничиваться с различной степенью трудности в различных направлениях.
Магнитные свойства ферромагнитных материалов сохраняются до тех пор, пока их температура не достигнет значения, называемого точкой Кюри. При температурах выше точки Кюри ферромагнетик ведет себя во внешнем магнитном поле как парамагнитное вещество. Он не только теряет свои ферромагнитные свойства, но у него изменяется теплоемкость, электропроводимость и некоторые другие физические характеристики.
Точка Кюри для различных материалов различна:
- для железа +770 С;
- для никеля +365 С;
- для кобальта +1130 С.
При намагничивании ферромагнетиков происходит небольшое изменение их линейных размеров, т.е. увеличение или уменьшение их длины с одновременным уменьшением или увеличением поперечного сечения. Это явление называется магнитострикцией, оно зависит от строения кристаллической решетки ферромагнетика.
2.3 Формирование структуры и текстуры анизотропной электротехнической стали
Свойства анизотропной электротехнической стали, в значительной степени определяются величиной и формой зерен, кристаллографической текстурой листа, которые в свою очередь зависят, от особенностей химического состава стали и термообработки.
С увеличение размера зерен оптимальные удельные потери снижаются. Границы зерен всегда имеют, искаженную кристаллическую решетку и в промежутках между зернами распределяется магнитотвердой прослойкой цементита и неметаллических включений, поэтому границы зерен являются препятствием для прохождения магнитного поля. Наряду с уменьшением магнитных и общих удельных потерь при увеличении размера зерен несколько возрастают электрические потери [3].
2.3.1 Текстура анизотропной электротехнической стали
У поликристаллических материалов, кристаллы которых ориентированы случайно, магнитные свойства в различных направлениях практически одинаковы. В процессе производства листовой холоднокатаной трансформаторной стали в ней создается преимущественная ориентировка кристаллов - текстура стали, вызывающая анизотропию магнитных свойств. Текстура характеризуется совмещением диагональной плоскости куба с плоскостью прокатки и ориентацией ребра куба вдоль направления прокатки. Благодаря тому, что в решетке железа ребро куба является направлением легкого намагничивания вдоль направления прокатки, при такой текстуре магнитные свойства будут тем лучше, чем резче выражена текстура.
Следовательно, лучшие магнитные характеристики холоднокатаной трансформаторной стали получаются в направлении прокатки. В направлении, перпендикулярно прокатке, т. е. под углом 90° к направлению прокатки, располагается диагональ грани куба, т. е. направление более трудного намагничивания, и в этом направлении сталь обладает значительно худшими магнитными свойствами. Чем более текстурована сталь, тем выше анизотропия магнитных свойств. Холоднокатаная трансформаторная сталь имеет в направлении прокатки меньшие потери на гистерезис и вихревые токи и более высокую магнитную индукцию, чем горячекатаная сталь. Это объясняется текстурой стали. Высокие магнитные свойства холоднокатаной трансформаторной стали объясняются также крупным зерном феррита, которое получается в результате высокотемпературного отжига. Различают электротехническую сталь с ребровой текстурой или текстурой Госса и электротехническую сталь с кубической текстурой. В ребровой текстуре (110) [100] диагональная плоскость куба (110) совпадает с плоскостью прокатки, а направление — ребро куба [100] совпадает с направлением прокатки. Таким образом, направление легкого намагничивания в решетке железа [100] совпадает с направлением прокатки, направление трудного намагничивания [111] находится под углом 45° к направлению прокатки, а направление среднего намагничивания [110] — под углом 90° к направлению прокатки. Следовательно, магнитные свойства стали с ребровой текстурой зависят от направления, в котором они измеряются. Более высокая магнитная индукция и низкие ваттные потери у такой стали будут в направлении холодной прокатки.
2.3.2 Фазовые и структурные превращения в анизотропной электротехнической стали
Анизотропная электротехническая сталь является сталью ферритного класса, так как содержит около 0,04 (% масс.) углерода и около 3 (% масс.) кремния после выплавки.
После горячей прокатки в структуре стали под микроскопом можно наблюдать 3 – 5% продуктов распада аустенита, в виде перлитных строчек.
Следом за горячей прокаткой проводятся первая холодная прокатка и обезуглероживающий отжиг. При этом отжиге содержание углерода снижается до количества не выше 0,04 (% масс.), поэтому при дальнейшей обработке фазовые превращения в стали, не происходят. В результате лазерной обработки получается термодинамически неравновесная структура в объеме зоны, так и в объеме всего металла.
Неравновесность выражается в различие ориентировок (текстуре) и размере зерен, в различном содержании дефектов кристаллического строения и частиц неметаллических включений.
Большое значение имеет анизотропия электротехнических свойств магнитного материала, которая должна быть минимальной. Важной характеристикой анизотропной электротехнической стали, является ее склонность к старению в процессе работы в магнитах, т.к. старение приводит к увеличению потерь и ухудшению показателей работы трансформаторов.
При изготовлении трансформаторов важное значение имеют не только "внутреннее" качество материала, но и внешние параметры. Весьма жесткие требования предъявляются к качеству поверхности листа. Не допускаются грубые и средние поверхностные дефекты, окалина, царапины и т.д. Качество трансформаторов во многом зависит от технологии их изготовления. Важной является возможность отжига магнитопровода после штамповки листа и сборки, снижение толщины изоляционного покрытия. Применение термостойкого покрытия позволяет отжигать магнитопровод для снятия наклепа после штамповки и улучшения электротехнических свойств на 5 – 10%.
В настоящее время широкое развитие получил рулонный способ производства электротехнических сталей. Рассмотрим, влияние легирующих элементов на свойства электротехнической анизотропной стали.
Кремний
Легирование железа кремнием производится с целью изменения его магнитных и электрических свойств путем увеличения удельного электросопротивления, уменьшения констант магнитной кристаллографической анизотропии и магнитострикции, укрупнения величины зерна, энергичного раскисления жидкого металла в процессе выплавки и некоторой графитизации углерода [4].
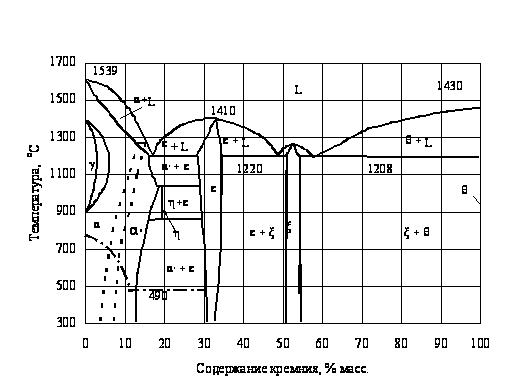
Рис. 1. Диаграмма Fe – Si
Введение кремния в железо приводит к существенному увеличению удельного электросопротивления стали, большему, чем при введении других легирующих элементов. Так, при изменении содержания кремния от 1% до 4% удельное электросопротивление сплава возрастает в 2,5 раза, что приводит к соответствующему уменьшению потерь на вихревые токи [1]
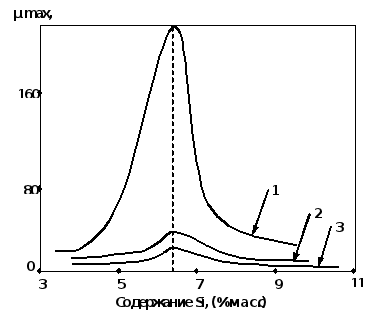
Рис. 2. Влияние кремния на максимальную магнитную проницаемость mmax: 1 – отжиг при температуре 1000 °С; 2 – 1300 °С в водороде; 3 – 1300 °С в водороде с последующим охлаждением в магнитном поле)
Кремний ограничивает g-область на диаграмме "железо-кремний", а уже при 2,0 – 2,5 % стабилизирует a-твердый раствор. Это создает возможность, нагрева стали до высоких температур без фазовой перекристаллизации. Являясь сильным графитообразующим элементом, кремний способствует обезуглероживанию a-твердого раствора, переводя углерод из цементита в графит. Кремний способствует также росту зерна в процессе отжига.
Все это приводит к снижению величины коэрцитивной силы и тем самым к снижению потерь на гистерезис [1].
При содержании кремния около 6,5 (% масс.) имеет место наибольшее значение магнитной проницаемости (рис. 2), что связано с близким к нулю значением магнитострикции и малой постоянной магнитной анизотропии (рис. 3 и рис. 4).
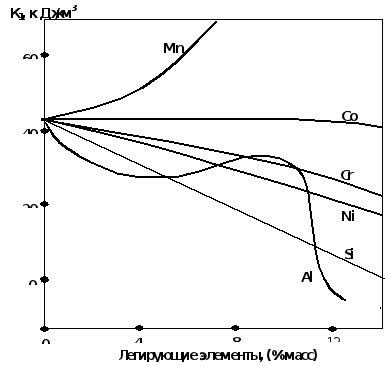
Рис. 3. Влияние легирующих элементов на константу магнитной кристаллографической анизотропии (к1 )
К недостаткам кремния относится отрицательное действие на магнитную индукцию насыщения ( снижает) и механические свойства стали (рис. 5 и рис. 6).
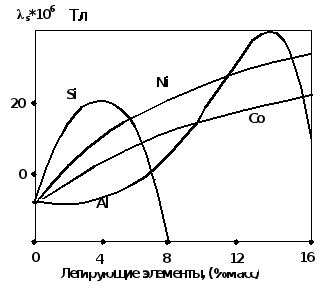
Рис. 4. Влияние легирующих элементов на магнитострикцию насыщения (lS) железа
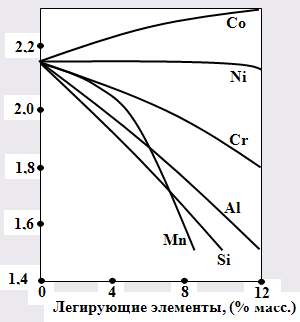
Рис. 5. Влияние легирующих элементов на индукцию насыщения (Bs) железа
Также снижается при введении кремния точка Кюри для сплавов железо – кремний.
Введение кремния положительно сказывается на коэффициенте магнитного старения, который снижается с 6 – 8 процентов при содержании кремния один процент до 2 – 3 процентов при содержании кремния 4 процента. Увеличение содержания кремния приводит, также к резкому снижению температурного коэффициента электрического сопротивления стали.
В связи с понижением пластичности при увеличении содержания кремния в стали, а также увеличением твердости и хрупкости, для холоднокатаных марок стали, используют содержание кремния не более 3,8 – 4 (% масс.), а для горячекатаных – не более 4,8 (% масс.).
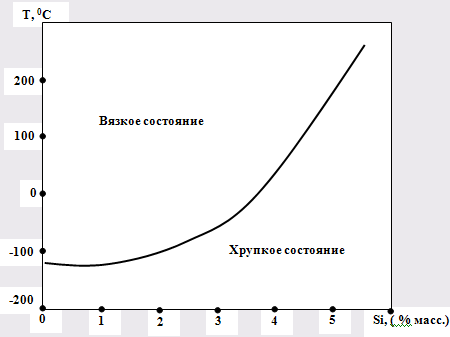
Рис. 6. Влияние состава на температуру перехода из вязкого состояния в хрупкое для сплавов железо-кремний
Большое влияние кремний оказывает на механические, и технологические свойства стали, повышая предел текучести, предел прочности и твердость. Одновременно с повышением твердости, кремний сильно увеличивает хрупкость, что затрудняет холодную прокатку, и обработку стали. Поэтому сплавы с содержанием кремния больше 4,6 (% масс.) не имеют практического применения, несмотря на то, что удельные потери с дальнейшим повышением содержания кремния продолжают уменьшаться.
С возрастанием содержания кремния размеры ферритных зерен уменьшаются. Так, например, в горячекатаной электротехнической стали после высокотемпературного (1120°С – 1150°С) отжига в вакууме наблюдается следующая зависимость величины ферритных зерен от содержания кремния приведенная в таблице 12.
Таблица 12. Зависимость величины ферритных зёрен от содержания кремния
| Содержание кремния, масс.% | 3,8 – 4,0 | 4,2 – 4,5 | 5,1 – 5,3 |
| Величина зерна, мм | 16 | 8 | 2 |
Углерод
Углерод является наиболее вредной примесью в электротехнической стали. С увеличением содержания углерода снижается проницаемость в слабых и средних полях, растет коэрцитивная сила, снижается магнитная индукция. Присутствие нескольких сотых долей процента углерода расширяет (a + g) – область и сдвигает границы между (a + g) – и a – областями к 5 – 6 (% масс.) Si (рис. 7). Наличие a«g превращения может приводить к возникновению фазового наклепа, измельчению зерна и нарушению кристаллической текстуры, а следовательно, к росту коэрцитивной силы и снижению магнитной проницаемости. При малых количествах углерод, образуя твердый раствор с железом, увеличивает электрическое сопротивление сплавов, снижая потери на вихревые токи. Однако при этом возрастают потери на гистерезис и коэрцитивная сила.
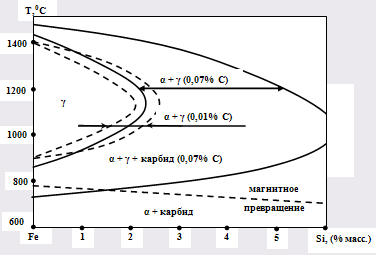
Рис. 7. Влияние содержания углерода на положение фазовых областей a, a + g, g для сплавов железо-кремний
Степень отрицательного влияния углерода на свойства стали, определяется не только его содержанием в материале, но и формой, в которой он находится в сплаве, и дисперсностью включений карбидов. Коэрцитивная сила при изменении вида углерода как структурной составляющей может измениться в два раза. Когда углерод переходит из цементита в графит, магнитные свойства улучшаются [1].
В то же время при содержании в стали около 0,09% (масс.) углерода интенсифицируется развитие первичной рекристаллизации с образованием мелкозернистой структуры и обеспечивается формирование при окончательном отжиге совершенной ребровой текстуры.
Присутствие 0,02 – 0,05 процента углерода приводит к образованию при горячей прокатке аустенитной фазы, что является ключевым фактором в управлении процессами формирования ингибиторных фаз в сталях. Он оказывает существенное влияние на структуру, магнитные и пластические свойства анизотропной электротехнической стали.
При снижении содержания углерода в готовом листе магнитные свойства улучшаются. Большое значение имеет содержание углерода перед окончательным высокотемпературным отжигом. Увеличение содержания углерода даже до 0,05 (% масс.) вызывает значительное снижение магнитной индукции и увеличение удельных потерь. Ухудшение свойств листа при увеличении содержания углерода более 0,04 (% масс.) объясняется недостаточным обезуглероживанием при рекристаллизационном отжиге.
С увеличением содержания углерода размеры зерен феррита в анизотропной электротехнической стали, уменьшаются и в связи с этим ухудшатся магнитные свойства. Требуется значительное повышение температуры отжига, чтобы устранить вредное влияние углерода на рост зерен феррита.
Выделение углерода в горячекатаной анизотропной электротехнической стали в форме структурно-свободных карбидов оказывает вредное влияние не только на магнитные, но также и на пластические свойства. Присутствие на границах зерен структурно-свободных карбидов приводит к повышенной и неоднородной хрупкости (устраняется повторным отжигом в вакууме при температуре 800 – 900 °С.
Хром
Хром вносится в сталь с исходной шихтой, ферросилицием, а также при восстановлении окислов хрома из магнезитохромитовых огнеупоров футеровки печи. Повышение концентрации хрома в стали с 0,03 до 0,12 (% масс.) приводит к увеличению удельных потерь на 2 – 3 (%масс.) и незначительному увеличению магнитной индукции. Хром затрудняет обезуглероживание листа при отжиге. Карбиды хрома препятствуют росту зерен. Наиболее четко вредное влияние хрома проявляется на свойствах холоднокатаного листа толщиной 0,35 мм. Допустимым содержанием хрома считают 0,06% (масс.) [5].
Марганец
Марганец влияет на электрические и магнитные свойства электротехнических сталей: снижает индукцию насыщения, увеличивает константу магнитной кристаллографической анизотропии, обеспечивает рост удельного электрического сопротивления на 0,7 – 0,8 Ом Ч мм на каждый один процент вводимого марганца. Как карбидообразующий элемент марганец несколько повышает потери на гистерезис [1].
Ощутимо влияние марганца на электротехнические свойства листа при его содержании в металле более 0,10 (% масс.). Марганец оказывает влияние на образование максимального количества аустенита при температуре 1150 °С. Увеличение аустенита заметно при небольших добавках марганца. Марганец является вредной примесью в анизотропной электротехнической стали и его удалению из плавки следует уделять большое внимание. Содержание марганца оказывает заметное влияние на фазовый состав стали. В результате фазовых превращений возникают напряжения в металле, и происходит измельчение зерен феррита. Как первое, так и второе ухудшает, магнитные свойства стали.
Марганец, как и углерод, стабилизирует g – фазу.
Введение марганца способствует повышению пластичности стали, обеспечивая, таким образом, возможность дополнительного легирования стали кремнием при сохранении хорошей технологичности и повышении магнитных свойств.
В анизотропной электротехнической стали обычно содержится 0,1 – 0,3 (% масс.) марганца [1].
Никель
Никель является, неизбежной примесью любой стали, т.к. его удаление из плавки невозможно ни при каких переделах. Он расширяет γ – область и в электротехнической стали, действует в направлении ухудшения ее свойств. При увеличении содержания никеля от 0,05 до 0,15 (% масс.)