Проект термического отделения высокотемпературного отжига анизотропной электротехнической стали толщиной 0,35 мм. Годовая программа 150 тысяч тонн
После второй холодной прокатки полоса должна отвечать следующим требованиям:
толщина (0,40 – 0,02) мм;
продольная разнотолщинностъ – не более 0,02 мм;
поперечная разнотолщинность – не более 0,01 мм;
длина конца толщиной свыше 0,42 мм должна быть не более 10 м.
Подготовка рулонов после второй холодной прокатки с вырезкой некондиционных по толщине производится на АР - 1, АР - 4, АНО - 5 и АНО - 6 со сваркой "встык".
Обработка полос в линиях АНО - 5 и АНО - 6
При обработке металла в линиях АНО - 5 и АНО - 6 производится обезжиривание, выпрямляющий отжиг и нанесение термостойкого покрытия. Обезжиривание полосы в линии печи производится в следующей последовательности:
Химическое обезжиривание.
Приготовление обезжиривающего раствора производится на централизованном узле приготовления растворов. Для приготовления раствора используются технические моющие средства МС - 15 и СМ - 15 или их аналоги, прошедшие промышленные испытания с положительным результатом. Массовая концентрация общей щелочи в приготовленном растворе на основе МС - 15, СМ - 15 должна быть 1,0 - 2,2 г/дм. Температура обезжиривающего раствора не менее 60 °С.
Очистка полосы производится капроновыми щетками с подачей на полосу обезжиривающего раствора.
Промывка полосы производится горячей водой с температурой не менее 70°С и затем холодной водой с температурой не более 50 °С. Сушка полосы производится горячим воздухом.
Температура задания по зонам печи:
Т1 - Т4 =(590±10) °С; Т5 - Т13=(550±10) °С.
Включение зон печи производить после заправки печи полосой, закрытия люков и ложных окон всей печи.
Скорость движения полосы должна быть не более 35 м/мин.
Расход защитного газа, м3/ч :
- в камере нагрева - 200 - 300;
- в камере выдержки - не менее 100;
- в камере ускоренного охлаждения - не менее 300.
Подачу газа в камеры печи производить при достижении температуры по зонам 300 - 350 °С.
Средняя плотность термостойкого покрытия на обеих сторонах полосы должна быть 15 - 18 г/м2.
Обработка полос в АЗП - 1, АЗП - 2 и АЗП - 3
Перед нанесением термостойкого покрытия металл обезжиривается на АНО - 3, АНО - 4. Скорость движения полосы не более 0,80 м/с. Транспортировка полосы в линии агрегатов производится непрерывно.
Остановки агрегатов разрешаются только для перезаправки полосы в головной и хвостовой частях, при очистке наносящих роликов и ванны покрытия от налипшей суспензии.
Суммарная токовая нагрузка при смотке полосы в рулон должна быть:
- АЗП - 1 - 0 - 500 А;
- АЗП - 2 - 0 - 230 А;
- АЗП - 3 - 0 - 300 А.
Нанесение суспензии на полосу производится гуммированными роликами.
Высокотемпературный отжиг (ВТО)
Отжиг рулонов толщиной 0,27 мм и 0,35 мм производится в печах
СГВ - 16.20, СГН - 16.25, толщиной 0,50 мм - в печах СГВ - 16.20,
СГН - 16.25, СГВ - 20.12.5.
Газовый режим отжига:
Перед пуском печь продувается азотным защитным газом с содержанием водорода 4,5 - 5,0 %.
Отжиг производится в атмосфере водорода с расходом, м3/ч:
- при нагреве до (1000±25) °С - 60;
- при нагреве от (1000±25) °С до (1150±25) °С - 40;
- при выдержке (1150±25) °С - 40.
Давление водорода в печи должно быть не менее 20 мм вод.ст.
Газовый режим на стендах с управлением через ЭВМ.
Газовый режим отжига задается на персональном компьютере и в течение всего отжига поддерживается автоматически. В период нагрева до (1100±25) °С используется азотно - водородная атмосфера. Состав атмосферы указан в таблице 14.
Таблица 14. Состав атмосферы при нагреве до 1100 °С
| Толщина металла, мм | Содержание водорода, % | Содержание азота, % |
| 0,27 | 40 - 60 | 60 - 40 |
| 0,30 | 60 - 80 | 40 - 20 |
| 0,35 | 100 | 0 |
Суммарный расход атмосферы при нагреве до (1100±25) °С поддерживается автоматически в пределах 30 - 50 м3/ч.
При нагреве с (1100±25) °С до (1150±25) °С производится плавный переход на 100 % водород и уменьшение суммарного расхода атмосферы до 20 - 30 м3/ч.
Расход водорода при выдержке (1150±25) °С в пределах 20 - 30 м3/ч. Перед снятием колпака, за четыре часа до распаковки, печь продувается азотным защитным газом или азотом.
Температурный режим отжига для металла толщиной 0,30 мм; 0,35 мм; 0,50 мм:
- нагрев с произвольной скоростью до (400±25) °С;
- нагрев со скоростью 25 °С за 1 час от (400±25) °С до (600±25) °С;
- выдержка при (600±25) °С - 10 часов;
- нагрев со скоростью 25 °С за 1 час от (600±25) °С до (850±25) °С;
- нагрев со скоростью 25 °С за 2 часа от (850±25) °С до (1000±25) °С;
- нагрев с максимальной скоростью от (1000±25) °С до (1150±25) °С;
- выдержка при температуре (1150±25) °С - 30 часов;
- охлаждение под колпаком с произвольной скоростью до температуры (220±25) °С по отстающей зоне для металла толщиной 0,30 мм и (150±25) °С для металла толщиной 0,35 и 0,50 мм.
- охлаждения рулонов после распаковки печи не менее 36 ч.
Обработка полос в агрегатах электроизоляционного покрытия.
Полосы толщиной 0, 27 мм, 0,30 мм, 0,35 мм и 0,50 мм обрабатываются в линиях АЭИП - 1 - 5.
Очистка полосы от избытка окиси магния производится в ЩММ капроновыми щетками, количество работающих щеток - не менее трех.
Температура подаваемой на полосу воды должна быть не ниже 40 °С. После очистки полоса поступает через одну пару отжимных роликов в камеру сушки. Полоса должна быть сухой на входе в ванну покрытия. Очищенная и высушенная полоса не должна иметь белого налета.
При нанесении электроизоляционного покрытия применяется алюмомагнийфосфатный раствор на основе АМФ - 2М по ТУ - 2149 - 068 - 10964029 - 2000 или его аналоги, прошедшие промышленные испытания с положительным результатом.
Температура раствор а в ванне покрытия должна быть в пределах 25 - 60 °С.
Плотность электроизоляционного раствора в ванне агрегатов изоляции должна быть не менее 1440 кг/м3.
Выпрямляющий отжиг полос.
Температура задания по зонам печи должна быть:
- для агрегатов изоляции № 1, 2, 4
Т1=(775±25) °С;Т2 - 10=(840±20) °С;
- для агрегатов изоляции № 3, 5
Т1=(600±50) °С;Т2=(650±50) °С;Т3=(750±50) °С;Т4 - 10=(840±20) °С.
Скорость движения полосы должна быть:
на агрегатах изоляции № 1, 2, 4:
- для полосы толщиной 0,27 мм - не более 55 м/мин;
- для полосы толщиной 0,30 мм - не более 50 м/мин;
- для полосы толщиной 0,35 мм - не более 45 м/мин;
- для полосы толщиной 0,50 мм - не более 35 м/мин;
на агрегатах изоляции № 3, 5:
- для полосы толщиной 0,27 мм - не более 38 м/мин;
- для полосы толщиной 0,30 мм - не более 33 м/мин;
- для полосы толщиной 0,35 мм - не более 28 м/мин;
- для полосы толщиной 0,50 мм - не более 25 м/мин.
Расход защитного азотного газа или азота на печь должен быть не менее 800 м3/ч.
Толщина концов рулона после обработки в АЭИП должна быть не более 0,265 мм; 0,295 мм; 0,335 мм и 0,485 мм для номинальной толщины готовой стали 0,27 мм; 0,30 мм; 0,35 мм и 0,50 мм соответственно.
Обработка рулонов в АР - 5, АР - 12 и АР - 13
При обработке в агрегатах резки рулонов, обработанных на АЭИП, производятся следующие операции:
- обрезка боковых кромок на ширину в соответствии с заказами;
- сварка подмоток "встык", разница в толщине свариваемых полос не более 0,03 мм.
- вырезка утолщенных участков, превышающих требования ГОСТа по толщине, участков низкомарочного металла;
- вырезка дефектных участков, имеющих балл качества 3, 6, 9, и формирование отгрузочного рулона (в случае, если дефект расположен периодически по длине рулона или его вес превышает 50 % веса рулона, дефектный участок не вырезается);
- объединение вырезанных дефектных участков, а также годных участков, не имеющих отгрузочного веса;
- обрезка металла объединенных рулонов, имеющих кромочные дефекты, на ширины 750 мм и 860 мм;
- перемотка рулонов с целью удаления участков с отклонениями по толщине и участков низкомарочного металла по данным непрерывного контроля свойств и толщины по длине рулонов, участков с дефектами, формирование рулонов по массе, доработка рулонов и отбор проб;
- с переднего и заднего конца каждой смотки отбираются аттестационные пробы с фиксацией верхней стороны полосы по обработке на АР. Пробы маркируются: № плавки, № партии с отметкой "начало" или "конец" и предаются к контрольному столу для измерения толщины, неплоскостности и оценки качества поверхности. Маркировка наносится на верхнюю сторону полосы по АР в соответствии со схемой приведенной в приложении А3.
Результаты последних испытаний считаются окончательными и указываются в сертификате качества при отгрузке.
7. Маркировка, упаковка и отгрузка продукции.
Маркировка и упаковка готового металла производится согласно ТУ 05757665 - ЛПЦ2 - 19 - 2003, ГОСТ 75 - 66 - 81 и дополнительных требований контрактов и заказов.
8. Контроль технологии производства и качества холоднокатаной ленты.
Контроль технологии и качества обрабатываемого металла производится УТК, ЦТЛ и технологическим персоналом ЛПЦ - 2 в соответствии с пунктом 25 ТИ 10б. ПХЛ.2 - 16 - 97.
9. Метрологическое обеспечение
Перечень средств измерений, предназначенных для контроля технологического процесса и готовой продукции приведен в табл. 15.
Таблица 15. Перечень средств измерений
|
Измеряемый параметр |
№ пунктов ТИ |
Наименование средств контроля |
Предел измерения |
Погрешность цена деления |
|
Толщина поносы: на 5 - тв клетевой стане; на 20 - ти валковых станах |
2. 4 2. 8. – 2. 15 |
Роботрон 23188 Роботрон 23188 |
0 – 1 ,0 мм 0 – 1 ,0 мм |
0,5 % 0,5 % |
|
Ширина полосы: - на агрегатах подготовки - на агрегатах резка; |
2. 7 2. 20 |
Рулетка Рулетка, линейка |
0 – 1000мм 0 – 1000 мм 0 – 250 мм |
ц. д. 1 мм ц. д. 1 мм ц. д. 1 мм |
| Величина заусенца | 2. 7 | Микрометр с плоскими губками | 0 – 5 мм | ц.д. 0,002 мм |
| Вытяжка полосы | 2.19 | Штангенциркуль | 0 – 250 мм | ц. д. 0,05 мм |
| Температура в колпаковых печах | 2.11. 2.18 | Преобразователь термоэдс автоматический потенциометр | 0 – 1300 оС | 1,5% |
| Температура по зонам проходной печи | 2. 19 | Преобразователь термоэдс автоматический потенциометр | 0 – 1100 оС | 1,5% |
| Расход водорода | 2. 11 – 2. 18 | Расходомер |
0 – 100 м3/ч |
3,0% |
| Определение коэффициента сопротивления электроизоляционного покрытия | 3. 6 | Установка с 10 контактным устройством |
0 – 100 Ом см2 |
5,0% |
| Определение магнитных свойств (удельных потерь, магнитной индукции) | 3. 6 – 3. 7 | Магнитоизмерительная установка У 5057 |
0 – 30 Вт/кг 0 – 2,0 Тл |
2,5% 1,5% |
| Масса рулона | 2. 10 – 217 |
Весы РП 15Ш13 Весы 823 П 16 |
0 – 15 т 0,8 – 16 т |
ц. д. 50 кг ц. д. 50 кг |
| Разнотолщинность | 2. 4 - 2. 8 | Микрометр листовой | 0 – 5мм | ц. д. 0,002мм |
| Телескопичность | 2. 7 | Линейка | 0 – 250 мм | ц. д. 1 мм |
| Масса пробы | 3. 6 | Весы ВЛКГ - 2 | 0 – 1кг | ц. д. 1 г |
10. Охрана окружающей среды
Охрана поверхностных водных источников
При производстве анизотропной электротехнической стали ЛПЦ - 2 образуются сточные воды, загрязненные: нефтепродуктами, взвешенными веществами, сульфатами, железом.
Для снижения отрицательного влияния на поверхностные водоемы в ЛПЦ - 2 предусмотрено:
- станция нейтрализации производственных сточных вод;
- усреднитель производственных сточных вод;
установка по разложению масло - эмульсионных стоков.
Далее производственные сточные воды направляются в отстойник - осветитель № 5 площадью 5,5 га и объемом 137000 м3, где они осветляются и направляются на дополнительной осветление в отстойники - осветлители №№ 6, 7. После этого, производственные сточные воды ЛПЦ - 2, со стоками комбината попадают в р. Воронеж.
"Разрешением" № 13 от 21.01.99 г. установлены требования к качеству нейтрализованных сточных вод ПТС, сбрасываемых из усреднителя в отстойник - осветлитель № 5 со следующими показателями, указанными в таблице 16.
Таблица 16. Требования к сточным водам ЛПЦ - 2
| № п/п | Наименование инградиентов |
Предельно допустимое содержание |
| 1 | Активная реакция (рН) | 7,0 - 11,0 |
| 2 | Взвешенные вещества | 1500 мг/л |
| 3 | Нефтепродукты | 15 мг/л |
| 4 | Хлориды | 300 мг/л |
| 5 | Сульфаты | 800 мг/л |
| 6 | Азот аммонийный | 1,5 мг/л |
| 7 | Азот нитритный | 0,8 мг/л |
| 8 | Азот нитратный | 40 мг/л |
| 9 | Железо (общее) | 5 мг/л |
| 10 | БПК5 | 4,0 мг/л |
| 11 | Сухой остаток | 1200 мг/л |
| 12 | Фосфор (общий) | 0,3 мг/л |
| 13 | Фенол | 0,001 мг/л |
| 14 | Цианиды | 0,05 мг/л |
| 15 | Медь | 0,001 мг/л |
| 16 | Синтетические ПАВ | 0,1 мг/л |
Удельные нормативы, предельные объемы образования и рекомендации по использованию и размещению отходов производства и потребления, установленные "Проектом нормативов" образования и лимитов размещения отходов ОАО "НЛМК" на 2000 - 2005 г.г. приведены в таблицах В.3 и В.4
ТИ 05757665 - ЛПЦ2 - 16 - 2004.
В примечаниях к этим таблицам указаны лица, ответственные за учет и передачу отходов.
12. Техника безопасности
Технологические операции, изложенные в настоящей инструкции, должны выполняться в соответствии с правилами безопасности в прокатном производстве, действующими в ПТС, УТК и Инженерного центра инструкциями по технике безопасности.
2.4.1 Технико - экономическое обоснование выбранной технологии
С целью получения необходимых магнитных свойств в анизотропной электротехнической стали в колпаковой вакуумно - водородной печи СГН – 16.25 по выбранному режиму проводят высокотемпературный отжиг. Высокие электромагнитные свойства обуславливаются совершенной ребровой текстурой (110) [001], которая образуется в процессе первичной и вторичной рекристаллизации. Как свидетельствуют литературные данные, наиболее совершенная ребровая текстура и высокие магнитные свойства получены при температуре отжига 1120 °С – 1200 °С [1]. В результате отжига при более высоких температурах (1220 °С – 1280 °С) ухудшается текстура и снижаются электромагнитные свойства. Поэтому выбран режим высокотемпературного отжига при 1150 °С в среде водорода. При этом происходит рафинирование металла от вредных примесей (углерод, азот, кислород, сера и др.). Кроме того, металл очищается от неметаллических включений путем их растворения, что снижает удельные ватные потери и повышает индукцию. При отжиге в среде водорода в печи всегда поддерживается положительное давление, исключающее подсос воздуха, поэтому поверхность листа после высокотемпературного отжига получается очень чистой. Таким образом, улучшение текстуры и электротехнических свойств позволяет, применять выбранный режим высокотемпературного отжига в качестве основной технологической операции при термообработке анизотропной электротехнической стали [9].
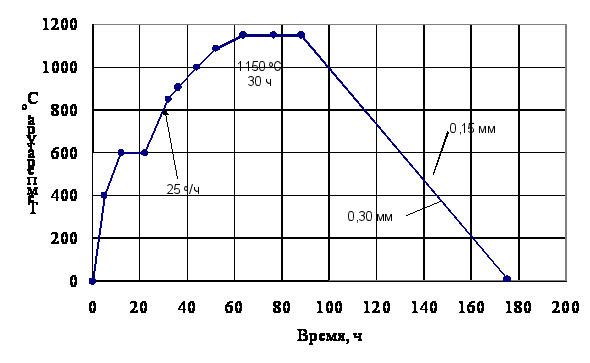
Рис. 9. Режим термической обработки ВТО
3. Расчет оборудования и проектирование термического отделения
3.1 Технико-экономическое обоснование основного, дополнительного и вспомогательного оборудования
Отделение высокотемпературного отжига, как и любое другое отделение, предназначенное для выполнения роли, отведенной ему в технологической цепочке, должно быть оснащено всем необходимым основным и дополнительным оборудованием в зависимости от процессов термической обработки и характера производства. Отделение высокотемпературного отжига предназначено для отжига рулонов анизотропной электротехнической стали. В качестве основного оборудования используется электропечь сопротивления колпаковая вакуумно-водородная СГН – 16.25 – 3/12 – И1. Она предназначена для высокотемпературного отжига рулонов анизотропной электротехнической стали диаметром 1300 мм в два яруса при Т = 1150 °С с управлением температурно-скоростным и газовым режимом отжига. Технические характеристики печи приведены в таблице 17.
Таблица 17. Технические характеристики электропечи
| Наименование параметра | Норма параметра |
| Установленная мощность нагревателей, кВт | 650+65 |
|
Мощность по зонам, кВт: I II III |
150+15 250+25 250+25 |
| Номинальная температура, °С | 1150 |
| Стабильность температуры |
|
| Номинальное напряжение питающей сети, В | 380/220 |
| Номинальная частота, Гц | 50 |
| Число фаз | 3 |
| Среда рабочего пространства | Водород, азотный газ, вакуум (вакуумирование перед пуском в работу и перед снятием колпака) |
| Предельное остаточное давление в холодном состоянии, мм. рт. ст. | 40 |
| Количество рулонов, шт. | 6 |
|
Размеры рабочего пространства, мм Длина Ширина Высота Диаметр |
4880 1600 2500 1600 |
| Количество термообрабатываемых стоп рулонов | 3 |
|
Размеры рулонов, мм Наружный диаметр, не более Внутренний диаметр, не менее Высота, не более |
1300 500 1040 |
| Масса садки, кг | 47000 |
| Масса одного рулона с покрытием, не более, кг | 7800 |
| Масса технологической оснастки (дисков, опор, колец), кг | 17580 |
| Время цикла отжига, час | 180 - 195 |
| Расход воды, м3/час не более | 40 |
| м3/цикл | 7360 |
| м3/час на 1 стенд | 5 |
| Мощность холостого хода, кВт | 250 |
| Расход азота, м3/час не более | 300 |
| м3/цикл | 800 |
| м3/час на 1 стенд | 60 |
| Расход водорода, м3/час не более | 480 |
| м3/цикл | 55600 |
| м3/час на 1 стенд | 60 |
| Производительность не более, тн/час | 0,2 |
| Удельный расход электроэнергии, кВт с/тн | 857 |
|
Масса электропечи, т не более в том числе: масса футеровки металлоконструкций комплектующее оборудование масса запасного имущества |
82,5 34 35 13 0,5 |
| Полный средний ресурс нагревателей, не менее, ч | 3000 |
|
Полный средний срок службы печи до списания, не менее, лет |
6 |
Электропечь сопротивления СГН – 16.25 – 3/12 – И1 отличается высокой производительностью и дает возможность производить термообработку в вакууме, водороде и циклическую обработку в вакууме и водороде. Поэтому данная конструкция печи нашла преимущественное применение, для высокотемпературного отжига рулонов анизотропной электротехнической стали.
Электропечь СГН – 16.25 – 3/12 – И1 рассчитана на единовременную загрузку шести рулонов, расположенных в три стопы по два этажа в каждой. Каждая стопа покрывается цилиндрическим муфелем.
Каждый стенд с колпаком оборудуются своими системами водоохлаждения, газовой, контактными соединениями, трубопроводами для подсоединения к вакуумной системе. Термообрабатывемые рулоны устанавливаются в два ряда на специальные подставки, которые опираются на футеровочный стенд термообработка садки может производиться в водороде или в среде азотоводородного газа.
Работа электропечи осуществляется в следующем порядке:
На жаропрочную подставку устанавливают плоское кольцо из углеродистой стали толщиной не менее 40 мм. Перед установкой на стенд производят кантовку на 180° вокруг горизонтальной оси колец.
Зазор между поверхностью кольца и торцом рулона должен быть не более 5 мм.
На кольцо
насыпают равномерный
слой отожженного
молотого талька
толщиной
 1,0
мм. На слой талька
укладывают
четыре полукольца,
изготовленные
из трансформаторной
стали толщиной
0,27 – 0,50 мм, прошедшей
высокотемпературный
отжиг. Полукольца
должны закрывать
всю опорную
поверхность.
Стыки нижней
и верхней поры
полуколец
должны располагаться
друг к другу
под углом
90°.
Упаковку рулонов на стенды печи СГН – 16.25 производят в два яруса. Рулоны на стенде должны размещаться вертикально с допустимым отклонением не более 2°.
После установки на стенд рулонов на их верхние торцы с перекрытием не менее 100 мм укладывают три полукольца, изготовленные из трансформаторной стали толщиной 0,35 – 0,50 мм, прошедшей высокотемпературный отжиг.
После установки колпака под давлением воды проверяют все водоохлаждаемые полости. При отсутствии воды на сливных шлангах водоохлаждаемые полости продувают сжатым воздухом.
Газовый режим отжига:
Перед пуском
и при нагреве
до (400 25)
°С печь продувают
азотным защитным
газом с содержанием
водорода 4,5 –
5,0 %. При переходе
на водород в
течении одного
часа допускается
снижение расхода
водорода до
5 м3/ч.
Отжиг производят
в атмосфере
водорода с
расходом, м3/ч:
- при нагреве
от (40025)
°С до (100025)
°С – 60; - при нагреве
от (100025)
°С до (115025)
°С – 40; - при выдержке
(115025)
°С – 40.
В период
нагрева до
(80025)
°С при сливе
влаги через
гидрозатвор
допускается
снижение расхода
водорода до
25 м3/ч. Факел
водородной
свечи при пониженном
расходе водорода
должен гореть.
Давление водорода
в печи должно
быть не менее
20 мм вод. ст. В
период последующего
охлаждения
выхлоп газа
на технологической
свече перекрывают
и расход газа
осуществляется
через контрольную
свечу, факел
которой должен
гореть, расход
водорода при
охлаждении
5
– 15 м3/ч.
Газовый режим
на стендах
регулируемых
через ПК. Газовый
режим отжига
задается на
персональном
компьютере
и в течении
всего отжига
поддерживается
автоматически.
В период нагрева
до (110025)
°С используется
азотно - водородная
атмосфера. Для
стали толщиной
0,35 содержание
водорода при
нагреве до
1100 °С составляет
100%. При нагреве
с (1100
25)
°С до (115025)
°С производится
уменьшение
суммарного
расхода атмосферы
до 20 – 30 м3/ч. Охлаждение
производится
в атмосфере
водорода, при
этом выход
водорода
осуществляется
через дополнительную
свечу, факел
должен гореть.
Давление атмосферы
в печи при отжиге
не менее 10 мм
вод .ст. (100 Па),
задается
автоматически
– прикрытием
выходной заслонки
или вручную
– прикрытием
основной свечи.
За четыре часа до распаковки печь продувают азотным защитным газом. Перед снятием колпака производят отключение азотного