Проект термического отделения высокотемпературного отжига анизотропной электротехнической стали толщиной 0,35 мм. Годовая программа 150 тысяч тонн
Медь
С повышением содержания меди наиболее значительно изменяется магнитная индукция в слабых и средних полях. Медь увеличивает удельные потери, начиная с содержания 0,3 (% масс.) и особенно с 0,5 (% масс.). При выделении меди в чистом виде или в виде сернистых соединений образуются гетерогенные смеси, ухудшающие магнитные свойства анизотропной электротехнической стали [5].
Фосфор
Фосфор является активным структурно формирующим элементом, положительно влияющим на рост зерна феррита в железе и связанные с этим структурно чувствительные магнитные характеристики. Он повышает удельное электросопротивление железа, что должно оказывать положительное влияние на вихревую составляющую удельных потерь.
При концентрациях в пределах содержания в электротехнических сталях целиком входит в состав твердого раствора и не образует фосфидов.
С увеличением фосфора до 0,33% (масс.) средний линейный размер зерна увеличивается в два раза.
Фосфор резко сужает g – область в сплавах железо-кремний.
Фосфор существенно повышает удельное электросопротивление стали: с увеличением содержания фосфора до 0,33 (% масс.) удельное электросопротивление стали, увеличивается на 40 (% масс.).
С увеличением содержания фосфора площадь петли гистерезиса уменьшается, соответственно снижаются гистерезисные потери. Потери на вихревые токи также уменьшаются.
Магнитная проницаемость стали, увеличивается с увеличением содержания фосфора. На индукцию насыщения фосфор влияет незначительно.
Положительное влияние фосфора на уровень магнитных свойств связано с его рафинирующим действием. Он обладает большим сродством к кислороду, что способствует очистке, стали от этой вредной примеси.
Было изучено влияние фосфора, на уровень механических характеристик стали в отожженном состоянии. С увеличением содержания фосфора все прочностные характеристики стали повышаются.
Фосфор более интенсивно, чем кремний, упрочняет сталь. При содержании фосфора 0,33 (% масс.) холодная прокатка затрудняется из-за повышения жесткости металла. В связи с этим целесообразно содержание фосфора в стали ограничить пределом 0,12 – 0,20 (% масс.) [1].
Сера
По мере увеличения содержания серы в листах наблюдается повышение коэрцитивной силы, удельных потерь и снижение магнитной индукции в средних полях. Максимальная магнитная проницаемость по мере возрастания содержания серы также заметно снижается. С увеличением содержания серы размеры зерен феррита уменьшаются.
Вредное влияние серы можно объяснить тем, что при застывании анизотропной электротехнической стали, сера полностью выделяется из жидкого раствора в виде включений сернистого железа, сернистого марганца и ряда других соединений. Выделившиеся включения являются барьерами, препятствующими нормальному росту зерен феррита при отжиге.
Сера приводит к ухудшению не только магнитных свойств, но и технологичности стали вследствие красноломкости. С повышением в металле серы с 0,014 (% масс.) до 0,025 (% масс.) увеличиваются удельные потери на 0,5 Вт/кг [4].
 Алюминий
 – активный раскислитель. При производстве электротехнической стали, алюминий используют наряду с кремнием. Кроме того, он способствует, росту зерна кремнистой стали и выделению углерода в форме графита. Алюминий увеличивает электросопротивление, уменьшает склонность стали к старению, а также резко уменьшает растворимость в стали кислорода и, в меньшей степени, азота. В то же время алюминий увеличивает хрупкость. Действие алюминия во многом аналогично действию кремния. Сталь становится ферритной при одном проценте алюминия. Однако укрупнение зерна феррита алюминием наблюдается до температуры отжига 850 °С.
При высокотемпературном отжиге (1100 °С – 1150 °С) магнитные свойства анизотропной электротехнической стали, при легировании алюминием, ухудшаются в связи с окислением алюминия и образованием глинозема. Размер зерна феррита в листах после ВТО заметно уменьшается с увеличением содержания алюминия. Это объясняется тем, что при ВТО в условиях недостаточной защиты металла от окисления образуются оксиды и нитриды алюминия, препятствующие, нормальному росту зерен феррита и ухудшающие магнитные свойства стали. Он также подавляет, склонность стали к старению благодаря связыванию азота в прочные нитриды.
Нитриды алюминия тормозят нормальный рост зерен, создавая условия для протекания вторичной рекристаллизации с образованием ребровой текстуры.
Алюминий, широко применяется, при производстве анизотропной стали по нитридному варианту, его влияние (при содержании 0,01 – 0,03 % масс.) связано с его способностью, образовывать с азотом трудно растворимые соединения – нитриды. Дисперсные нитриды алюминия, выделяясь в процессе нагрева, тормозят нормальный рост зерен, создавая условия только для роста ребровых зерен и, обеспечивая, таким образом, протекание вторичной рекристаллизации с образованием текстуры (110) [001]. Следовательно, при выплавке анизотропной электротехнической стали, предназначаемой для ВТО в вакууме, следует стремиться к тому, чтобы содержание алюминия в ней было минимальным. В этом случае алюминий не следует применять ни в предварительном, ни в окончательном раскислении. В ферросилиции, применяемом, для раскисления анизотропной электротехнической стали, содержание алюминия не должно превышать 0,6 – 0,8 (% масс.).
Алюминий резко снижает растворимость в стали кислорода.
Алюминий, ухудшает, технологичность стали при горячей и холодной прокатках. Уже при 0,08 (% масс.) алюминия наблюдается образование большого количества рванин на кромках горячекатаных полос. Повышение концентрации алюминия ухудшает также качество поверхности холоднокатаных полос.
В целом, полезное действие алюминия (в пределах 0,01 – 0,02 % масс.) связано с его положительным влиянием на текстурообразование [1].
Титан
Титан является вредной примесью в электротехнической стали. Он образует стабильные мелкодисперсные включения TiN и TiO2. Так же, как Al2O3, они стойки к высоким температурам отжига. То есть удаление этих фаз при ВТО практически невозможно.
На практике в промышленной анизотропной электротехнической стали, содержится 0,05 – 0,08 (% масс.) Ti. Поскольку титан имеет большое сродство к азоту, чем алюминий и кремний, то весь он будет находиться в виде нитридов, количество которых, не достаточно для того, чтобы титан был ответственным за текстурообразование. А наличие нескольких ингибиторов вследствие различных температур растворения и коагуляции отрицательно сказывается на процессе текстурообразования.
Кислород
Вредное действие кислорода проявляется в образовании мелкодисперсных оксидов (Al2O3, SiO2 и т.д.), ухудшающих магнитные свойства стали. Кроме того, кислород может привести к образованию под корковых пузырей [4].
Водород
Отжиг листа в токе сухого водорода повышает электротехнические свойства листа, то есть способствует его обезуглероживанию и рафинированию от вредных примесей. Однако после того как водород выполнил свою функцию, его следует удалять из стали путем длительной выдержки или подогрева до 100 °С – 200 °С. Наличие водорода в металле вызывает изменение энергетических уровней атомов и переходов их из одного энергетического состояния в другое, что сопровождается ухудшением механических и магнитных свойств листа.
Азот
Влияние азота на качество анизотропной электротехнической стали весьма велико. Азот вызывает химическую и структурную неоднородность, может явиться причиной рваной кромки, измельчает зерно, портит текстуру и ухудшает электротехнические свойства листа. Увеличение содержания азота в готовом листе в десять раз (от 0,002 до 0,02 % масс.) увеличивает коэрцитивную силу и потери на гистерезис соответственно в 4 и 6 раз. Увеличение концентрации азота ведет к уменьшению магнитной индукции, а также к резкому расширению петли гистерезиса.
Азот является наиболее вредной примесью в стали. Азот увеличивает коэрцитивную силу, и удельные потери в стали благодаря образованию мелкодисперсных нитридов и карбонитридов. Сохранение же азота в твердом растворе (феррите) приводит, к магнитному старению стали. Это обусловлено выделением из пересыщенного твердого раствора метастабильного (Fe16 N2) и стабильного (Fe4 N) нитридов железа.
Азот используется, при производстве электротехнической стали по нитридному варианту. Выделение азота в виде нитридов в интервале протекания собирательной рекристаллизации при окончательном отжиге обеспечивает стабилизацию матрицы, и протекание вторичной рекристаллизации в анизотропной стали. Увеличение концентрации азота до 0,010% способствует совершенствованию текстуры и повышению магнитных свойств [4].
Неметаллические включения
Для оценки влияния примесей на магнитные свойства необходимо учитывать размеры включений и напряжения, которые создаются вокруг включений.
Неферромагнитные включения, находящиеся в ферромагнитном окружении, увеличивают магнитостатическую энергию, которая является наибольшей, когда размеры включений соизмеримы с шириной доменных стенок (доли микрометра). На рисунке показано изменение коэрцитивной силы от диаметра включений углерода.
Также магнитные свойства ухудшаются из-за наличия зоны искажений матрицы вблизи включений из-за различия коэффициентов термического расширения. Зона искажений может быть в несколько раз больше размера включений, и в этой зоне имеется повышенная плотность дислокаций. Из-за магнитоупругой энергии ферромагнетика происходит возрастание коэрцитивной силы. Наиболее вредными включениями по этой причине являются AlN, Si2N4, Al2O3, цементит и т.д.
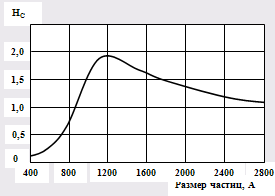
Рис. 8. Зависимость коэрцитивной силы от размера включений углерода
Зависимость общих потерь от содержания примесей является более сложной. Если потери от гистерезиса возрастают с увеличением включений при одной дисперсности, то потери от вихревых токов, как правило, уменьшаются. Это связано с искажением доменной структуры и уменьшением размеров доменов.
Установлено также влияние примесей на структуро – и текстурообразование и магнитные свойства стали посредством их воздействия на твердость, то есть на уровень внутренней энергии при деформации.
2.3.3 Процесс образования ребровой текстуры в электротехнических сталях
Первичная рекристаллизация приводит только к появлению в текстуре четкой компоненты {110} <100>, но при этом последняя не является доминирующей. Превращение этой компоненты в основную происходит на стадии вторичной рекристаллизации, во время которой центры {110} <100> растут быстрее, чем центры других ориентировок. Чтобы это произошло, границы основной массы зерен должны быть стабилизированы дисперсными частицами вторых фаз [6].
Необходимо чтобы частицы стабилизировали матрицу только до определенной температуры. Выше этой температуры выделения должны растворяться, чтобы могла начаться вторичная рекристаллизация. Количество и дисперсность выделений должны быть достаточными, чтобы задержать преждевременный массовый рост зерен, но и не чрезмерно большими, чтобы это препятствие снялось при высокотемпературном нагреве, иначе будет происходить "перестабилизация" матрицы. Существенны и требования к скорости растворения дисперсных частиц. Во избежание массового роста зерен скорость растворения выделений должна быть небольшой.
Таким образом, правильный выбор состава сплавов и технологических режимов обработки, обеспечивающих оптимальную стабилизацию структуры – важнейшее условие получение ребровой текстуры.
Формирование ребровой текстуры в электротехнической стали – результат протекания вторичной рекристаллизации [7].
Одним из условий для протекания вторичной рекристаллизации с образованием ребровой текстуры является торможение нормального роста зерен (так называемая "стабилизация матрицы"), которое в принципе может осуществляться:
а) при наличии дисперсной неметаллической фазы;
б) в условиях сегрегации примесных атомов на границах зерен;
в) под воздействием канавок термического травления (эффект толщины);
г) в условиях текстурного торможения.
В промышленной анизотропной электротехнической стали, стабилизация матрицы осуществляется включениями второй фазы.
Другим условием является исключение α↔γ – превращений при окончательном отжиге листов. Для развития процесса текстурообразования необходим определенный режим холодной прокатки, причем наиболее важное значение имеет степень деформации (ε) при последней прокатке. Оптимум ε приходится на 40 – 70% обжатия (при больших и особенно при малых обжатиях текстура ослабляется почти до полного подавления при деформациях, близких к кристаллическим).
Вторичная рекристаллизация в электротехнической стали сопровождается резким изменением преимущественной ориентировки от рассеянной многокомпонентной с главными составляющими типа {111} <112> и {112} <110> ± 15° к однокомпонентной {110} <001>. В случае когда условия отжига неблагоприятны для развития вторичной рекристаллизации, например при высокой температуре, или большой скорости нагрева, в образующейся текстуре все равно усиливается составляющая {110} <001>. Повышение термической устойчивости дисперсной фазы, которая обеспечивает протекание вторичной рекристаллизации, приводит к получению текстуры {110} <001> с уменьшенным рассеянием.
В ходе первичной рекристаллизации зерна {110} <001> возникают позже зёрна других ориентировок. Образование ребровой текстуры в анизотропной электротехнической стали, объясняется ориентационной зависимостью скорости роста кристаллитов. Т.е. в текстуре, которая создается после завершения первичной рекристаллизации листа, зерна {110} <001> обладают более высокой эффективной подвижностью границ, что позволяет наиболее крупным из этих зерен в ходе нормального роста перед началом вторичной рекристаллизации превзойти по размеру зерна других ориентировок.
Ребровая текстура образуется при вторичной рекристаллизации вследствие того, что при окончательном отжиге на стадии первичной рекристаллизации и нормального роста зерен в ней формируется такая преимущественная ориентировка, при которой зерна {110} <001> имеют границы с наиболее высокой эффективной подвижностью. Текстура матрицы, обеспечивающая развитие вторичной рекристаллизации с формированием текстуры {110} <001>, должна состоять из 35 – 38% зерен с ориентировкой {111} <uvw> , 48 – 50% {112} <uvw>, 5 – 7% {110} <001> и 7 – 10% {110} <001> [10].
Следует обратить внимание на роль дисперсной фазы и сегрегации примесей на границах в обеспечении отбора ориентировок зерен, превращающихся в зародыши вторичной рекристаллизации. Частицы дисперсной фазы не только задерживают нормальный рост зерен, вызывая развитие вторичной рекристаллизации, их тормозящее действие обеспечивает сохранение текстуры, способствующей ускоренному росту крупных зерен с точной ориентировкой {110} <001> и, следовательно, превращению в зародыши вторичной рекристаллизации именно этих зерен. Для получения ребровой текстуры существенно сохранение текстуры матрицы и во время вторичной рекристаллизации. Если ослабление тормозящей силы, связанное с растворением дисперсных частиц, окажется слишком значительным, в участках еще сохранившейся матрицы будет интенсивно развиваться нормальный рост зерен, что уменьшит скорость роста центров вторичной рекристаллизации с точной ориентировкой {110} <001> вследствие изменения текстуры в этих участках. Кроме того, это приведет к возникновению зародышей вторичной рекристаллизации с ориентировкой, отклоняющейся от {110} <001>.
Таким образом, отбор ориентировок крупных кристаллитов, происходящий на стадии их превращения в зародыши вторичной рекристаллизации во время нормального роста зерен, обеспечивает возможность образования ребровой текстуры при вторичной рекристаллизации в электротехнической стали. Формирование ребровой текстуры при вторичной рекристаллизации определяется не только избирательным ростом, но и ориентированным зарождением [7].
Зародыши вторичной рекристаллизации с ориентировкой {110} <001> возникают, в листах холоднокатаной стали в подповерхностных слоях на глубине около 1/6 от толщины листа. На этих горизонтах поперечного сечения оказываются усиленной составляющая {111} <uvw> текстуры матрицы вторичной рекристаллизации и уменьшенным средний размер зерна. В средних слоях листа условия менее благоприятны для формирования зародышей вторичной рекристаллизации. Благодаря этому в листе с удаленным поверхностным слоем вторичная рекристаллизация замедляется, а рассеяние ребровой текстуры возрастает. Крупные зерна {110} <001>, находившиеся в подповерхностном слое горячекатаной полосы, при холодной прокатке и первичной рекристаллизации вновь дают зерна с точной ориентировкой {110} <001>, которые в ходе высокотемпературного отжига и становятся зародышами вторичной рекристаллизации.
Образование ребровой текстуры при вторичной рекристаллизации в анизотропной электротехнической стали, обусловлено тем, что при нормальном росте, предшествующем вторичной рекристаллизации, кристаллиты с точной ориентировкой {110} <001> растут быстрее зерен с другими ориентировками. Благодаря этому большинство зародышей вторичной рекристаллизации имеет точную ориентировку {110} <001>. Кроме того, и в ходе вторичной рекристаллизации центры с точной ориентировкой {110} <001> растут быстрее центров с отклоняющейся ориентировкой. Основная причина ускоренного роста зерен {110} <001> как на инкубационном периоде, так и в ходе развития вторичной рекристаллизации – благоприятная текстура матрицы вторичной рекристаллизации, главная составляющая которой {112} <112> обеспечивает границам зерен {110} <001> повышенную эффективную подвижность [7].
2.4 Технологический процесс
Технология производства анизотропной электротехнической стали – сложный процесс в черной металлургии, в котором сочетаются процессы выплавки, пластической деформации (горячей и холодной) и термической обработки. Рассмотрим, основные этапы технологического процесса производства анизотропной электротехнической стали.
Электротехническая анизотропная сталь по сортаменту, магнитным свойствам, типу и коэффициенту сопротивления покрытия должна соответствовать требованиям контрактов и заказов.
Технические требования, правила приемки, методы испытаний, маркировка, упаковка, транспортирование и хранение должны соответствовать отечественным и зарубежным стандартам (ГОСТ 21427.1-83, GB/T 2521-1996, ТУ 14-106-612-2001, ТУ 14-106-700-2003, ТУ 14-106-618-2001, ТУ 14-106-553-2001, EN 10107, ASТМ А876М, JIS 2553, DIN 46400/3 и др.).
Для производства электротехнической анизотропной стали используются: горячекатаный подкат из ЛПЦ-3 выплавки ККЦ-1, холоднокатаный или обезуглероженный подкат толщиной 0,70 мм обработанный по схеме ККЦ-1 - ЛПЦ-3 - ЛПЦ-2.
Холоднокатаный подкат должен удовлетворять следующим требованиям:
- неплоскостность полосы после прокатки должна быть не более 6 мм на 1 м;
- в поперечном сечении толщина в середине и в точке, отстоящей от кромки на расстоянии 15 мм, не должна иметь разницу более 0,02 мм;
на прокатанной полосе не допускаются отпечатки валков глубиной (высотой) более 0,02 мм, сквозные дыры;
- толщина на концевых участках полос должна быть не более 0,75 мм для подката толщиной 0,70 мм. Длина утолщенных участков должна составлять не более 30 м (контролируются по диаграммам толщины).
- прокатанный рулон должен быть обвязан по периметру обручной лентой и замаркирован с сохранением исходного номера перед прокаткой. Подмотка в исходный рулон участков из других рулонов запрещается.
- телескопичность рулона должна быть не более 10 мм, отдельные витки не должны выступать более, чем на 5 мм.
Каждый рулон, поступающий в травильно-прокатный участок из ЛПЦ-3, взвешивается на весах вальцовщиком по сборке и перевалке валков. Масса рулонов записывается в паспорт плавки и журнал учета массы рулонов вальцовщиком по сборке и перевалке валков
1. Выплавка в кислородно-конверторных печах ККЦ-1.
Выплавка анизотропной стали, производится в конверторных печах кислородно-конверторного цеха
2. Горячая прокатка слябов в ЛПЦ-3 на полосу толщиной 2,5 мм.
Нагрев под горячую прокатку в ЛПЦ – 3 производится в методических печах строго поплавочно. Слябы прокатываются на стане "1320". В черновой клети семь проходов. Обжатие с 150 до 15 мм. Температура начала прокатки 1100 °С, температура конца прокатки 910 °С. Чистовая клеть с печными моталками в 3 прохода, обжатие с 15 до 2,5 мм. Скорость прокатки 3,6 – 7,2 м/с. Температура конца прокатки полосы должна быть в пределах 890 єС – 920 °С. После прокатки лента подвергается душированию для предотвращения образования цементита третичного, который охрупчивает сталь. Готовые рулоны передаются по подземному цепному транспортеру в цех холодной прокатки
ЛПЦ – 2. Готовая горячекатаная полоса должна отвечать следующим требованиям:
Номинальные размеры (толщина 2,5 ± 0,1 мм, ширина 870 + 15 мм);
Продольная разнотолщинность в пределах одной полосы (1000 + 15) мм; (1050 + 15) мм не должна превышать 0,15 мм;
На поверхности полосы не допускаются вкатанная окалина, плены, грубые отпечатки валков, рванины, заворот кромки, царапины механического происхождения и другие дефекты.
3. Холодная прокатка, термическая обработка и покрытие анизотропной электротехнической стали толщиной 0,35 мм осуществляется в соответствии с технологической инструкцией ТИ 05757665-ЛПЦ 2-16-2004.
Для производства электротехнической анизотропной стали используются: горячекатаный подкат из ЛПЦ-3 выплавки ККЦ-1, холоднокатаный или обезуглероженный подкат толщиной 0,70 мм обработанный по схеме ККЦ-1 - ЛПЦ-3 - ЛПЦ-5.
Горячекатаный подкат должен соответствовать требованиям ТУ-14-106-595-2004.
Массовая доля химических элементов в литой анизотропной электротехнической стали, выплавленной и разлитой согласно ТК 1-3-5-117, должна соответствовать, изложенным в табл. 13
Таблица 13. Химический состав литой стали
| Массовая доля элементов в литой стали, % | ||||||||||
| C* | Mn | Si** | Cu | Al | N | Тi | P | S | Cr | Ni |
| не более | ||||||||||
|
0,035- 0,042 |
0,18- 0,25 |
2,95 - 3,15 |
0,50 - 0,60 |
0,014 - 0,019 |
0,009 - 0,012 |
0,006 | 0,015 | 0,008 | 0,03 | 0,08 |
* - На 10 % плавок допускается массовая доля углерода 0,032 - 0,034
**- На 15 % плавок допускается массовая доля кремния 3,16 - 3,20
3.2 Горячекатаные рулоны в ЛПЦ-2 обрабатываются по следующей технологической схеме:
Травление с обрезкой кромки;
Травление выполняется в непрерывном травильном агрегате, включающем четыре ванны:
220 – 180 г/л H2SO4 + 120 г/л FeSO4;
220 – 180 г/л H2SO4 + 120 г/л FeSO4;
190 – 130 г/л H2SO4 + 120 г/л FeSO4;
160 – 120 г/л H2SO4 + 120 г/л FeSO4.
В ванну присаживается ингибитор 1,5 кг/мі, температура 75 єС – 95 °С. После травления производится промывка сначала в холодной, затем в горячей воде; очистка поверхности осуществляется в чистильно-моечной машине.
В процессе травления старший травильщик оценивает качество металла по технологической пластичности, состоянию кромок, серповидности, неплоскостности и при необходимости отбирает образцы для предъявления виновнику и для анализа в лабораторию металловедения и металлофизики Инженерного центра.
После травления полоса проходит промывочные ванны с холодной и горячей водой, ЩММ с металлическими щетками и сушильное устройство. После травления, непосредственно перед сверточной машиной, полоса должна быть сухой, иметь ровный матовый цвет по всей поверхности и соответствовать эталону.
Ширина полос после НТА должна соответствовать заданию ПРО ЛПЦ-2. При удовлетворительном состоянии кромки горячекатаного подката обработка металла в линиях НТА может производиться без подрезки кромок после травления.
Для удаления кромочных дефектов производится обрезка кромок полосы дисковыми ножницами. Подрезка кромок должна быть симметричной. Симметричность подрезки проверяется измерением ширины обрезаемых кромок с обеих сторон полосы. Разница между шириной левой и правой кромок при измерении на расстоянии не менее 20 м от концов полос должна быть не более 5 мм.
Первая холодная прокатка. Первая холодная прокатка производится на толщину (0,70±0,02) мм, для конечной толщины 0,27 - 0,35 мм, и на толщину (0,75±0,03) или (0,85±0,03) мм для конечной толщины 0,50 мм. Скорость прокатки на выходе из 5-ой клети должна быть не более 7 м/с. Продольная разнотолщинность полосы не должна превышать 0,02 мм.
Толщина на концевых участках полос должна быть не более 0,75 мм для подката толщиной 0,70 мм и не более 0,90 мм для подката толщиной 0,85 мм. Длина утолщенных участков должна составлять не более 30 м (контролируются по диаграммам толщины).
Защитные атмосферы
Для технологических целей в термических агрегатах используются водород и азотный защитный газ.
Водород, поступающий в ЛПЦ-2, должен удовлетворять следующим требованиям :
- массовая доля кислорода не более 0,0008 % (8 ppm);
- массовая концентрация щелочи не более 0,005 г/м3;
- массовая доля влаги не более 20,5 ррm (точка росы минус 55 °С);
- давление на выходе со станции не ниже 430 мм вод.ст. (4,3 кПа).
Азотный защитный газ, поступающий с газозащитной станции, должен удовлетворять следующим требованиям :
- массовая доля кислорода не более 0,0010 % (10 ррm);
- массовая доля водорода,5 - 5,0 %;
- массовая доля азота,5 - 95,0 %;
- массовая доля влаги не более 10,6 ррm (точка росы минус 60 °С);
- давление азотного газа на выходе с газозащитной станции не менее 600 мм вод.ст. ( 5,9 кПа);
- давление азотного газа после регулятора давления должно быть не менее 200 мм вод.ст. (2 кПа).
Контроль параметров защитных атмосфер производится с записью на диаграмме.
Азот, поступающий с кислородного производства, должен удовлетворять следующим требованиям:
- массовая доля кислорода не более 0,0010 % (10 ppm);
- массовая доля влаги не более 10,6 ppm (точка росы минус 60 °С);
- давление азотного газа должно быть 0,20 - 0,35 кгс/см2 (20 - 35 кПа).
Обезуглероживающий отжиг. Обезуглероживающий отжиг проводится на агрегатах непрерывного отжига.
Обезжиривание полосы в линиях агрегатов непрерывного отжига производится в следующей последовательности:
- Химическое обезжиривание в первой ванне.
- Очистка полосы капроновыми щетками с подачей на полосу обезжиривающего раствора. Количество работающих щеток не менее трех штук.
- Химическое обезжиривание в последующих трех ваннах.
- Очистка полосы капроновыми щетками с подачей на полосу горячей воды.
- Промывка водой.
- Отжим полосы.
Процесс химического обезжиривания производится только при полностью заполненных раствором ваннах.
Температура раствора и температура воды в щеточно - моечной машине должны быть 60 - 90 °С.
В ванну промывки подается вода с температурой 60 - 90 °С.
Температура задания по зонам печи:
зона 1(800±10) °С;зона 2 - 5(870±10) °С;
зона 6 - 8(830±10) °С;зона 9 - 10(850±10 °С;
зона 11 - 12(870±10) °С;зона 13(800±10) °С.
Температура полосы на выходе из камеры нагрева должна быть (790±20) °С по показаниям пирометра частичного излучения.
При выходе из строя одной тепловой зоны в камере нагрева или двух зон в камере выдержки и регулируемого охлаждения обезуглероживающий отжиг продолжается до первой остановки агрегата на ремонт, при этом температура полосы на выходе из камеры нагрева должна быть (790±20) °С. Указанная температура полосы обеспечивается за счет повышения температуры задания по зонам печи.
Влажность печной атмосферы, измеренная в начале каждой секции камеры выдержки по ходу печи должна быть:
1 - я секция - (15–20) г/м3;
2 - я секция - (12–19) г/м3;
3 - я секция - (13–17) г/м3.
Расход газа по камерам.
Камера нагрева от 100 до 500 м3/ч.
Камера выдержки - не менее 1800 м3/ч, в том числе:
Первая секция
- не менее 600 м3/ч, при этом через увлажнитель газа не менее 400 м3/ч;
- на смешение с увлажненным газом после скруббера до печи не менее 200 м3/ч
Вторая секция
- не менее 600 м3/ч, при этом через увлажнитель газа - не менее 300 м3/ч;
- на смешение с увлажненным газом после скруббера до печи - не менее 300 м3/ч;
Третья и четвертая секции (в сумме)
- не менее 600 м3/ч, при этом через увлажнитель газа - не менее 300 м3/ч;
- на смешение с увлажненным газом после скруббера до печи - не менее 300 м3/ч.
Подача газа в 3 - ю секцию осуществляется в шахматном порядке.
В каждую секцию подача технологического газа осуществляется рассредоточено: не менее чем восемью равными объемами.
Камера ускоренного охлаждения - не менее 600 м3/ч.
Массовая доля углерода после обезуглероживания должна быть не более 0,004 %.
Подготовка рулонов после обезуглероживающего отжига
Подготовка обезуглероженного металла производится на АР - 3 или АР - 1.
Обрезка боковых кромок производится по заданию ПРО ЛПЦ - 2 на заданную ширину с допуском ±5 мм.
На кромках полос не должно быть рванин глубиной более 5 мм, зазубрин, заворотов кромки.
Намотка полос на барабан моталки производится с максимально возможным натяжением. Передача на вторую холодную прокатку рулонов с рыхлой и телескопической смоткой не допускается. В случае получения по какой - либо причине рыхлой или телескопической смотки рулоны подвергаются повторной перемотке.
Отдельные витки не должны выступать более 5 мм, внутренний диаметр рулона должен быть (500±10) мм.
Вторая холодная прокатка производится на толщину (0,255±0,01) мм, (0,285±0,01) мм, (0,325±0,01) мм и (0,470±0,02) мм для номинальной толщины готовой стали 0,27 мм, 0,30 мм, 0,35 мм и 0,50 мм соответственно.
Вторая холодная прокатка проводится:
- на реверсивном стане на толщины 0,27 мм, 0,30 мм, 0,35 мм и 0,50 мм;
- на 20 - ти валковом стане № 3 на толщины 0,27 мм, 0,30 мм, 0,35 мм;
- на 20 - ти валковом стане № 2 на толщины 0,30 мм, 0,35