Проект термического отделения высокотемпературного отжига анизотропной электротехнической стали толщиной 0,35 мм. Годовая программа 150 тысяч тонн
Температурный режим отжига:
Режим отжига для металла толщиной 0,30 мм; 0,35 мм; 0,50 мм:
- нагрев с
произвольной
скоростью до
(400 25)
°С;
- нагрев со
средней скоростью
25 °С за 1 ч от (40025)
°С до (60025)
°С;
- выдержка
при (60025)
°С – 10 ч;
- нагрев со
средней скоростью
25 °С за 1 ч от (60025)
°С до (85025)
°С;
- нагрев со
средней скоростью
25 °С за 2 ч от (85025)
°С до (100025)
°С;
- нагрев с
максимальной
скоростью от
(100025)
°С до (115025)
°С; - выдержка
при температуре
(115025)
°С – 30 ч;
- охлаждение
под колпаком
с произвольной
скоростью до
температуры
(22025)
°С по отстающей
зоне для металла
толщиной 0,30 мм
и (15025)
°С для металла
толщиной 0,35 и
0,50 мм.
Контроль температурно-газового режима отжига осуществляют каждые 2 часа.
Время охлаждения рулонов после распаковки печи не менее 36 ч.
Электропечи объединены в блок, состоящий из четырех стендов и трех колпаков. Этот блок печей питается от одного трансформатора, обслуживается одним вакуум – насосом и снабжен одним щитком контроля газов.
Электропечь СГН – 16.25 – 3/12 – И1 (один стенд и один колпак) состоит из следующих основных узлов:
Нагревательный колпак: состоит из каркаса, футеровки и нагревателей.
Каркас колпака. Каркас колпака выполнен из листового и сортового проката. Нижняя часть каркаса заканчивается "ножом", посредством которого колпак опирается на резиновое уплотнение стенда. К крышке кожуха приварена проушина, предназначенная для транспортирования нагревательного колпака с помощью электромостового крана.
Футеровка колпака. Выполнена из корунда легковесного марки Кл - 1,3, кирпичей Кл - 3, Кл - 4, Кл - 6, Кл - 7. уплотнения электровыводов, свода колпака и рубашек термопар производится муллитокремнеземнистым .рулонным материалом.
Нагреватели. Нагреватели колпака и стенда выполнены из сплава высокого омического сопротивления марки Х23Ю5Т диаметром 10 мм, на стены колпака навешиваются с помощью штырей. Колпак имеет две электрические зоны (I и II) по 250+25 кВт схема соединения "треугольник".
Каркас стенда сварной, выполнен из листового и сортового проката. По периметру каркаса стенда располагается водоохлаждаемый желоб в который укладывается резиновая прокладка из вакуумной резины для герметичного уплотнения разъема между колпаком и стендом.
Футеровка стенда выполнена из легковесного корунда марки Кл - 1,3 и имеет три опоры из жаропрочного материала для установки на них подставок под термообрабатываемые рулоны.
Стенд имеет одну зону мощностью 150+15 кВт схема соединения "звезда", напряжение питания 380 В, 50 Гц.
Вакуумная система состоит из вакуумных насосов, вакуумных вентилей, трубопроводов. Включение вакуумной системы осуществляется с помощью кнопочных постов, расположенных возле насосов. Контроль за величиной созданного вакуума в печи и проверка натекания осуществляется по показаниям вакуумметров или моновакууметров.
Система газовая включает в себя панель подвода "лиру" и систему отвода газа. На панели размещены вентили, датчики и исполнительные механизмы регуляторов давления и расхода газа.
Управление газовой системы включает регулирование в подколпаковом пространстве электропечь расхода и давления водорода и азота. Управление может осуществляться от управительного вычислительного комплекса (УВК) в дистанционном и автоматическом режимах. При работе от УВК в качестве защитных атмосфер при отжиге рулонов может использоваться азотно-водородная смесь с регулируемым содержанием азота и водорода.
В дистанционном и автоматическом режимах работы в качестве защитной атмосферы при отжиге рулонов используют водород. Азотный газ подается только при падении давления водорода в печи и при ее продувке.
Контроль расхода водорода и азота осуществляется с помощью измерительных преобразователей, подсоединенных с помощью импульсных трубок к сужающим устройствам, расположенных на трубопроводах водорода и азота соответственно.
Система водоохлаждения состоит из системы трубопроводов, вентилей и резиновых рукавов. Контроль наличия охлаждающей воды на стенде и колпаке осуществляется визуально термистом или старшим термистом проката. Охлаждаются разъемы взрывоопасных клапанов, "нож" колпака, паз под вакуумной резиной на стенде.
Система КИПиА обеспечивает поддержание заданных параметров по температуре, расходу водорода, давлению в подколпаковом пространстве, а также выдаче сигналов и соответствующими переключателями при аварийных ситуациях.
Кроме основного оборудования в отделении высокотемпературного отжига имеется дополнительное оборудование – машины для правки подовых плит и два сварочных преобразователя, наличие которого объясняется технологической необходимостью.
Вспомогательное оборудование
Для получения контролируемых атмосфер;
Для загрузки и выгрузки – 3 мостовых крана;
Для замены вышедшего из строя оборудования (складское).
3.2 Тепловой расчет термоагрегата
Тепловой расчет термических печей сводится к определению расхода тепла, мощности печи и коэффициента полезного действия. Основой теплового расчета печей является составление теплового баланса, разграничивающего статьи прихода и статьи расхода тепла.
Для расчета теплового баланса печи необходимо определить количество тепла, которое подается в печь и которое расходуется [13]:
Qпр. = Qрасх.(3)
В электропечах Qпр. равно мощности печи, а расходное тепло определяется по статьям
Qрасх. = Qм + Qкл + Qну,(4)
где Qм – тепло, затраченное на нагрев металла, кВт;
Qкл – потери тепла теплопроводностью через кладку, кВт;
Qну – неучтенные потери, кВт.
Тепло, затраченное на нагрев металла, определяется по формуле
Qме = G ґ (C2tк – С1tн)/r,(5)
где G – масса садки, кг;
r – время нагрева металла, с;
С1, С2 – удельные теплоемкости металла соответственно при начальной и конечной температурах, кДж/(кг ґ °С);
tр, tк – начальная и конечная температуры металла, °С.
Потери тепла теплопроводностью через кладку определяем по формуле
Qкл =
 ,(6)
где qкл – удельный тепловой поток через кладку, Вт/м2;
Fкл – площадь поверхности кладки, м2.
Площадь кладки печи
Fcтен = 2 ґ 2 ґ (4,88 + 1,6) = 25,92 м2
Fсвода = 4,88 ґ 1,6 = 7,81м2
Расчет плотности теплового потока q методом последовательного приближения и температур Т1 и Т2 на границах слоев кладки выполняется с применением IBM PS по программе, приведенной в [14].
Потери тепла через стену
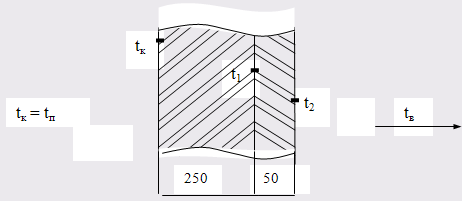
 Рис.
10. Схема слоев
кладки стены
Кладка печи
1. Огнеупорный слой – корунд:
lк = 0,710 + 0,000118t,
2. Теплоизоляционный слой – минеральная вата
lв = 0,063 + 0,0005t.
Данные, полученные при расчете по программе, приведенной в [14], температур на границах слоев и плотности теплового потока: Т1 = 552,04 °С, Т2 = 61 °С, q = 1351,17 Вт/м2.
Потери тепла через стены определяем по формуле
Q1 = q Ч Fстен, (7)
Подставив имеющиеся данные, получаем
Q1 = 1351,17 ґ 10 - 3 ґ 25,92 = 35,02 кВт.
Потери тепла через свод
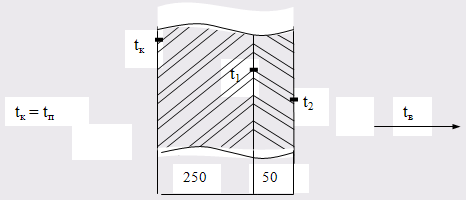
Рис.
11. Схема слоев
кладки свода
Данные, полученные при расчете по программе, приведенной в [14], температур на границах слоев и плотности теплового потока: Т1 = 699,8 °С, Т2 = 61 °С, q = 791,2 Вт/м2.
Потери тепла через свод определяются по формуле
Q2 = q Ч Fсвода(8)
Подставив имеющиеся данные, получаем
Q2 = 791,2 Ч 10 - 3 Ч 7,81 = 6,18 кВт.
Потери тепла через стенд принимаются равными 75% от потерей тепла через стены и свод и определяются по формуле
Q3 = 0,75 Ч (Q1 + Q2)(9)
Подставив имеющиеся данные, получаем
Q3 = 0,75 Ч (35,02 + 6,18) = 30,9 кВт.
Общие потери тепла через кладку теплопроводностью определяются по формуле
Qкл = Q1 + Q2 + Q3 (10)
Подставив имеющиеся данные, получаем
Qкл = 35,02 + 6,18 + 30,9 = 72,1 кВт.
Неучтенные потери составляют 10% от суммы всех статей расходной части и определяются по формуле
Qну = 0,1 Ч (Qм + Qкл)(11)
Подставив имеющиеся данные, получаем
Qну = 0,1 Ч (239,3 + 72,1) = 31,14 кВт.
Суммарный расход тепла
Qрасх = 239,3 + 72,1 + 31,14 = 342,54 кВт.
Коэффициент полезного действия печи
η =
 Ч 100%,(12)
Подставив имеющиеся данные, получаем
η = 239,3/342,54 Ч 100% = 69,86%.
3.3 Расчет электрических нагревателей
Электронагреватели колпака и стенда мощностью 650 кВт составляют три электрические зоны. Нагревательный колпак имеет две электрические зоны (II и III) по 250 ± 25 кВт, соединённые в " треугольник ". Стенд имеет одну зону мощностью 150 кВт, соединение в " звезду ". Напряжение питания 380 В, 50 Гц от сети переменного тока. Нагреватели должны работать при температуре 1300 °С в защитной среде. Они должны обеспечить длительную бесперебойную службу при заданном тепловом режиме. Поэтому необходимо выбирать материал нагревательных элементов в зависимости от температуры нагрева и характера среды, в которой должны работать нагреватели [15]. Выбираем:
материал – нихром Х25Ю5А;
удельное сопротивление – r = 1,46 Ом Ч мм2/м;
плотность – f = 7,19 г/см3.
Первая электрическая зона (стенд).
Однофазная электрическая сеть
Uл = 380 В, Pн = 150 кВт, Tраб =1200 °С, Тмах =1300 °С.
Мощность одного нагревателя
Рф = Рн/n,(13)
где n – число нагревателей, n = 3;
Рф = 150/3 = 50 кВт.
Фазовое напряжение
Uф = Uл(14)
Uф = 380 В.
Сила тока, проходящего через нагреватель
Jф = 103 Ч Pф/Uф(15)
Jф = 50 Ч 103/380 = 132 А.
Сопротивление электронагревателя
R = Uф2/1000Рф(16)
R = 2,9 Ом.
Диаметр нагревателя
d = (4 Ч 105 Ч r Ч Pф2/p2 Ч Uф2 Ч Y)1/3,(17)
где r - удельное сопротивление материала, Ом Ч мм2/м;
Pф – мощность печи, кВт;
Uф – фазовое напряжение, В;
Y – удельная поверхностная мощность нагревателя, Вт/см2;
d = 9,35 мм. Принимаем d = 10 мм.
Длина элемента сопротивления в одной ветви равна
L1 = RЧS/r = p Ч d2 Ч R/4 Ч r;(18)
L1 = 3,14 Ч 102 Ч 2,9/4 Ч 1,46 = 155,92 м.
Масса нагревателя равна
M = f Ч L1 Ч p Ч d2/4 Ч 10 - 3 = 88 кг,(19)
где f – плотность нихрома, f = 7,19 г/см3;
L1 – длина нагревателя, см;
D – диаметр проволоки, мм.
Удельная поверхностная мощность W, Вт/см2
W = 100 Ч Рф/F = 100 Ч Рф/(p Ч d Ч L1);(20)
W = 100 Ч 50/3,14 Ч 1 Ч 15592 = 0,102 Вт/см2.
Удельная поверхностная мощность в пределах допустимой (0,102 < 1,46). Проволочные электронагреватели располагаем в печи в виде цилиндрических спиралей (рис. 12).
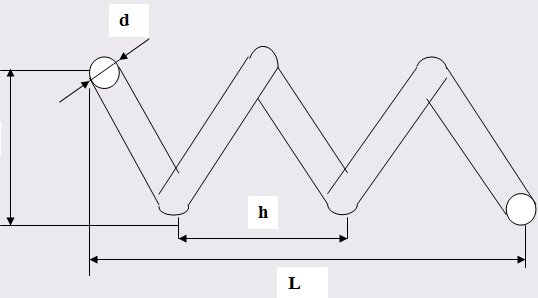
Рис. 12. Схема проволочного нагревателя: d – диаметр проволоки, D – диаметр спирали, h – шаг спирали, L – длина спирали
Для проволочных элементов сопротивления характерны 2 коэффициента
Кс = D/d – коэффициент сердечника, Кс = 5 [8, c. 9].
Км = h/d – коэффициент плотности намотки, Км = 4 [8, c. 9].
D = Кс Ч d(21)
D = 5 Ч 10 = 50 мм.
h = Км Ч d(22)
h = 4 Ч 10 = 40 мм.
Длина витка спирали
Lвит = p Ч D(23)
Lвит = 3,14 Ч 50 = 157 мм.
Длина выводов нагревателя
Lвыв = В + 100,(24)
где В – толщина стены печи, мм.
Lвыв = 300 + 100 = 400 мм.
Длина проволоки в спирали без вывода определяется по формуле
L1 = Lвит Ч n, (25)
где n – число витков.
Отсюда
n = 155,92 Ч 103/157 = 993 витка.
Площадь поверхности излучения спирали
Fпов = p Ч d Ч L1, (26)
Fпов = 3,14 Ч 10 Ч 10 - 3 Ч 155,92 = 4,9 м2.
3.4 Расчет количества оборудования по нормам времени и укрупненным показателям
Расчет основного оборудования производится на основании производственно программы, спроектированного технологического процесса термической обработки, режима работы отделения и фонда времени оборудования.
Необходимо различать календарный, номинальный и действительный фонды времени работы оборудования [16].
Полный календарный фонд времени равен
Фк = 365 Ч 24 = 8760 ч
Номинальный фонд времени – это количество часов в году в соответствии с режимом работы без учета потерь. Так как термическое отделение высокотемпературного отжига анизотропной электротехнической стали работает непрерывно, то номинальный фонд равен полному календарному, то есть
Фн = Фк = 8760 ч.
Действительный фонд времени равен тому времени, которое может быть полностью использовано для производства. Величина этого фонда равна номинальному фонду с вычетом потерь времени на простой оборудования, связанных с его ремонтом и наладкой
Фд = Фн - (ts - te),(27)
где Ts – технические простои, ч;
Te – технологические простои, ч.
Обычно сумма этих потерь принимается от 4 до 12% от номинального фонда времени [16].
Фд = 8760 - (8760 Ч 0,12) = 7708 ч.
За основу расчета по укрупненным показателям принимается удельная (часовая) производительность печей. Часовая производительность оборудования определяется по формуле
Q = G/τ,(28)
где Q – часовая производительность, кг/ч;
G – масса садки, кг;
τ – технологическое время, ч.
Q = 45000/250= 180 кг/ч.
Задолженность оборудования, т.е. время, необходимое для термической обработки изделия заданной программы, определяется по формуле
Z = W/Q,(29)
где Z – задолженность оборудования, ч;
W – годовая программа, кг.
Z = 150 Ч 106/180 = 833334 ч.
Количество единиц оборудования определяется по формуле
Пр = Z/Фд,(30)
где Пр – расчетное количество единиц оборудования, шт;
Фд – действительный годовой фонд времени работы оборудования, ч.
Пр = 833334/7708 = 108 шт.
Для того, чтобы коэффициент загрузки был в пределах нормы, принимаем, что для выполнения годовой программы в 1500000 тонн необходимо 130 печей.
Принятое количество печей Пп = 130 шт.
Для определения степени загруженности печей во времени рассчитывается коэффициент загрузки по формуле
Кз = Пр/Пп,(31)
Кз = 108/130 = 0,83.
Средний коэффициент загрузки оборудования по цеху должен составлять 75 – 85%. Данный коэффициент удовлетворяет этому условию.
В соответствии с годовой программой и принятым количеством основного оборудования определяем наличие в отделении высокотемпературного отжига дополнительного, силового и подъемно - транспортного оборудования.
К дополнительному оборудованию относятся:
Машина для правки подовых плит (1 шт.);
Сварочный преобразователь (2 шт.).
Силовое оборудование:
Компрессор (2 шт.);
Насос вакуумный (29 шт.);
Аэратор ПАМ - 24 (2 шт.).
К подъемно - транспортному оборудованию относятся:
Клещи полуавтоматические грузоподъемностью 14 тонн (3 шт.);
Мостовые краны (3 шт.).
3.5 Расчет производственных площадей, планировка отделения
Отделение высокотемпературного отжига анизотропной электротехнической стали, представляет собой производственную единицу и входит в состав листопрокатного цеха. Расстановка оборудования в отделении, т.е. планировка, должна производится с учетом соблюдения техники безопасности, наилучшей организации технологического процесса, экономии и обеспечения минимального пути транспортировки.
Проектируемое отделение располагается в отдельном пролете и представляет собой одноэтажное здание, имеющее на плане вид прямоугольника. Каркас здания состоит из металлических колонн и ферм, несущих кровлю. Отделение имеет два въезда шириной 10 метров.
Общая производственная площадь отделения определяется по укрупненным показателям; принятое проектом количество печей умножают на укрупненную норму площади данного цеха
Fп = Пп Ч f,(32)
где Fп – общая площадь отделения, м2;
Пп – принятое количество печей, шт.;
f – укрупненная норма площади на одну печь, м2.
Укрупненная норма площади на одну печь принимается равной 50 – 90 м2 [17].
Fп = 130 Ч 70 = 9100 м2.
Проезды и проходы считаются отдельно и составляют 25 – 30% от производственной площади.
Прх = 9100 Ч 0,3 =2730 м2.
Общая площадь отделения высокотемпературного отжига определяется по формуле
F = Fп + Прх, (33)
F = 9100 + 2730 = 11830 м2.
Оборудование располагается от стен на расстоянии 1 – 1,5 м, расстояние между печами – 1,5 – 2 м, проезды 3 – 4 м.
Грузопоток изделий, т.е. движение в технологической последовательности должен быть однородным и направленным (без встречных перемещений и пересечений).
В отделении предусмотрены помещения контор начальника отделения, сменных мастеров, а также помещение КИПа. Освещение термических цехов является совмещенным, при котором недостаточное по нормам естественное освещение дополняется искусственным.
Естественная вентиляция имеет важное значение для поддержания необходимых условий в цехе. В дополнение к естественной вентиляции в термических цехах устанавливают механическую. Зимой предусмотрен нагрев воздуха.
Подсобные помещения (магазины, мастерские), склады составляют 60% от производственной площади
Fск = 0,6 Ч 11830 = 7098 м2.
Общая площадь отделения
Sпр = 11830 + 7098 = 18928 м2.
В отделении бытовые помещения не размещаются. Они располагаются в пристройке цеха, которая делается с боковой стороны. Там находятся гардеробы, умывальные, душевые, туалеты и комнаты отдыха.
4. Влияние скорости нагрева на величину зерна перед вторичной рекристаллизацией
4.1 Материал и обработка
В качестве материала исследования была выбрана промышленная анизотропная электротехническая сталь производства НЛМК с толщиной листа 0,35 (табл. 18).
Таблица 18 . Химический состав исследуемой стали
| Сталь | С | Mn | Si | P | S | Cr | Ni | Cu | Al |
| 0,35 мм | 0,045 | 0,20 | 2,9 | 0,01 | 0,005 | 0,04 | 0,05 | 0,56 | 0,011 |
Обработка исследуемой стали осуществлялась в промышленных условиях по принятой технологии, включающей выплавку в конверторных печах, горячую прокатку, травление горячекатаного подката, первую холодную прокатку на промежуточную толщину с последующим обезуглероживающем отжигом, вторую холодную прокатку на конечную толщину.
Дальнейшая
обработка
проводилась
в лабораторных
условиях. Для
этого из холоднокатаной
полосы вдоль
направления
прокатки вырезались
образцы размером
150 30
мм для исследования
фазо - и структурообразования,
и 30530
мм для измерения
магнитных
свойств. Отжиг
образцов на
вторичную
рекристаллизацию
проводился
в лабораторной
трубчатой печи
в атмосфере
аргона по режиму:
- нагрев до 700 °С с произвольной скоростью;
- с 700 °С до 800 °С со скоростью 50 °С/час;
- с 800 °С до 1050 °С со скоростями 15, 25, 50 °С/час.
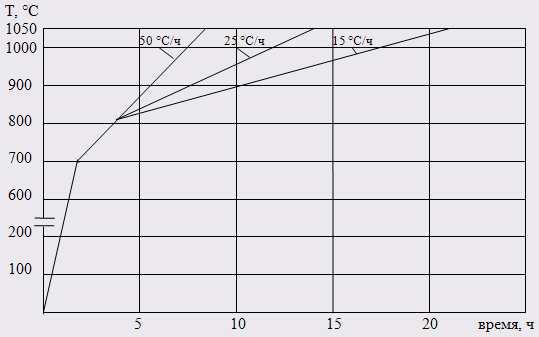
Рис. 13. Температурный режим отжига анизотропной электротехнической стали толщиной 0,35 мм.
В процессе отжига производился отбор образцов при температурах: 800, 840, 880, 900, 925, 940, 1000, 1025, 1050 °С (рис. 13). Образцы охлаждались на воздухе.
Режим отжига поддерживался с помощью регулирующего устройства РУ5 - 01М и прибора КСП - 2 - 039. Температура в рабочей зоне печи контролировалась печной термопарой типа ПП и термопарой типа ХА. Рабочая зона печи выбиралась с учетом минимального градиента температур (рис. 14)
Для измерения
магнитных
свойств образцы
стали размерами
30530
мм подвергались
высокотемпературному
отжигу при 1150
°С в течении
30 часов в промышленной
колпаковой
печи по принятой
технологии.
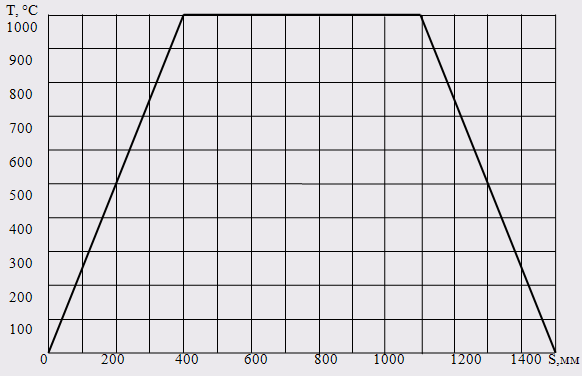
Рис. 14. График распределения температур по длине печи S
4.2 Метод исследования микроструктуры
Стабильность структуры первичной рекристаллизации на инкубационном периоде аномального роста оценивалась путем исследования микроструктуры.
Исследование
микроструктуры
проводилось
на микрошлифах..
Для приготовления
микрошлифов
несколько
образцов размерами
30