Технологический процесс изготовления вала ведущего
Размещено на /
Введение
Уровень сельскохозяйственного машиностроения является определяющим фактором всего хозяйственного комплекса страны. Важнейшими условиями ускорения развития хозяйственного комплекса являются рост производительности труда, повышение эффективности производства и улучшение качества продукции.
Применение более прогрессивных методов изготовления машин имеет при этом первостепенное значение. Качество машины, надежность, долговечность и экономичность в эксплуатации зависят не только от совершенства ее конструкции, но и от технологии ее изготовления и ремонта.
Инженер-технолог стоит последним в цепи создания новой машины и от объема его знаний и опыта во многом зависит ее качество и конкурентоспособность.
В условиях рыночной экономики основной задачей сельскохозяйственного машиностроения является производство того, что продается, а не продажа того, что производится.
Курсовой проект по технологии сельскохозяйственного машиностроения является важным этапом в подготовке инженеров-механиков и определяет способность студентов самостоятельно решать различные технологические и конструкторские задачи, показывает в целом уровень профессиональной подготовки будущих специалистов.
Следует отметить, что в курсовом проекте не допускается копирования существующего на базовом предприятии ТП, а рекомендуется на основе анализа разработать более совершенный ТП, использовать современное высокопроизводительное оборудование, прогрессивные конструкции приспособлений и режущих инструментов.
1. Назначение и конструкция детали
Деталь «вал ведущий» 7821–4202026 является составной частью коробки передач автомобиля и служит для передачи крутящего момента.
В процессе эксплуатации деталь подвергается в основном динамическим нагрузкам, связанным с передачей крутящего момента.
Данная деталь относится к классу валов. Все поверхности детали имеют доступ для обработки, имеется возможность многорезцовой производительной обработки на автоматах и полуавтоматах. Заданная точность поверхностей детали соответствует экономической точности оборудования. Материал детали, сталь 45, легко обрабатывается лезвийным и абразивным инструментом. При термической обработке такой стали можно получить необходимую структуру и твёрдость. Вал имеет небольшое количество ступеней с незначительным перепадом их диаметров, поэтому данная деталь изготавливается из штучных заготовок. Поверхности вала, имеющие разные параметры шероховатости и обработанные по разной степени точности, разделены канавками. Деталь имеет возрастающие диаметры ступеней. Чётко разграничиваются обработанные и необработанные поверхности.
Выбор габаритных размеров, конфигурации, параметров точности изготовления отдельных поверхностей детали и материала детали диктуется габаритами изделия, в которое входит изготовляемая деталь, условиями работы детали в узле и её функциональным назначением.
Деталь – вал ведущий – ступенчатая, состоит из 5-ти ступеней (рис. 1).
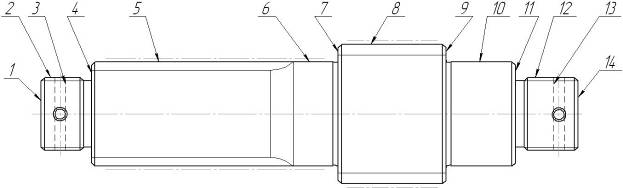
Рисунок 1.1.
Поверхности 8 детали (рис. 1) предназначена для посадки с зазором на неё колеса зубчатого, а поверхность 8 – для посадки с натягом колеса зубчатого.
Поверхности 6 и 10 являются шейками под подшипники. Поверхности 7 и 9 предназначены для упора в них колец подшипников. Резьбовые поверхности 2 и 12 служат для навинчивания на них гаек, которые регулируют натяг в подшипниках. Отверстия 3 и 13 необходимы для стопорения гаек.
Поверхности 1 и 14 имеет второстепенное значение для служебного назначения детали.
Деталь изготавливается из стали 45 ГОСТ 1050–88. Химический состав стали 45 приведен в таблице 1.1., механические свойства стали приведены в таблице 1.2.
Таблица 1.1.
| С | Si | Mn | S | P | Ni | Cr |
| Массовая доля элементов, % | ||||||
| 0,42–0,50 | 0,17–0,37 | 0,50–0,80 | 0,04 | 0,035 | 0,25 | 0,25 |
Таблица 1.2.
|
ут, МПа |
ув, МПа |
д5, % |
ш, % |
бН, Дж/см2 |
НВ (не более) | |
| горечекатанной | отожжённой | |||||
| 360 | 690 | 16 | 40 | 50 | 241 | 197 |
Сталь 45 ГОСТ 1050–88 – среднеуглеродистая качественная сталь, имеющая хорошие механические свойства для обрабатывания резаньем, хорошо закаливается. Сталь 45 применяют для изготовления вал-шестерен, коленчатых и распределительных валов, шестерен, шпинделей, цилиндров, кулачков и других нормализованных, улучшаемых и подвергаемых термообработке детали, от которых требуется повышенная прочность. В данном случае применение данного материала целесообразно.
2. Анализ технологичности конструкции детали
Целью анализа конструкции детали на технологичность является выявление недостатков конструкции по сведениям, содержащимся в чертежах и технических требованиях, а также возможное улучшение технологичности рассматриваемой конструкции.
Анализ технологичности проводится, как правило, в два этапа: качественный и количественный.
2.1 Качественный анализ технологичности детали
Конфигурация детали достаточно технологична для обработки резанием на токарном станке, все поверхности легкодоступны для инструмента. Диаметральные размеры вала убывают от середины к концам. Жесткость вала допускает получение высокой точности обработки (жесткость вала считается недостаточной, если для получения точности 6…9-го квалитетов отношение его длины l к диаметру d свыше 10…12).
Определим жёсткость детали:
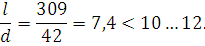
На чертеже указаны все необходимые размеры, требуемая шероховатость обрабатываемых поверхностей, допуски соосности и радиального биения поверхностей, допуски торцевого биения.
Технологической базой при точении является черновая поверхность заготовки, после переустановки детали – уже обработанная поверхность вала. На шлифовальных операциях технологической базой является ось детали (центровые отверстия).
2.2 Количественный анализ технологичности детали
Количественная оценка технологичности выполняется согласно ГОСТ14 201–73 и содержит следующие показатели:
Коэффициент точности обработки Ктч определяется по формуле:
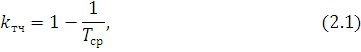
где Тср – средний квалитет точности обработки.
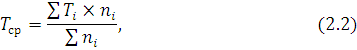
где Ti – квалитет точности обработки;
ni – число размеров соответствующего квалитета точности.
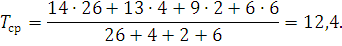
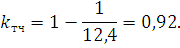
Коэффициент шероховатости поверхности Кш определяется по формуле:
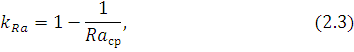
где Raср – средняя шероховатость поверхностей изделия.
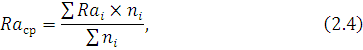
где Rai – шероховатость поверхности;
ni – число поверхностей соответствующей шероховатости.
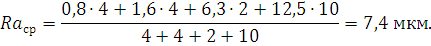
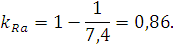
Уровень технологичности конструкции по использованию материала:
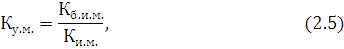
где Кб.и.м, Ки.м – соответственно базовый и достигнутый коэффициенты использования материала.
Коэффициент использования материала Ким:
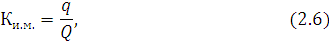
где q – масса детали, кг;
Q – масса заготовки, кг.
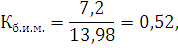
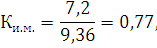
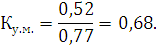
Уровень технологичности конструкции по трудоемкости изготовления:
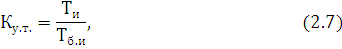
где Ти, Тб.и – соответственно достигнутая и базовая трудоемкость изготовления изделия, мин.
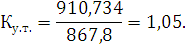
Уровень технологичности конструкции по технологической себестоимости:
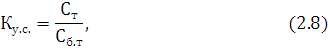
где Ст, Сб.т – соответственно достигнутая и базовая технологическая себестоимость изделия, руб.
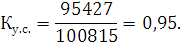
На основании качественного и количественного анализа делаем вывод, что деталь является достаточно технологичной.
3. Определение типа производства
Тип производства по ГОСТ 3.1108–74 характеризуется коэффициентом закрепления операций КЗ.О. (Кз.о. Ј 1 – массовое; 1< Кз.о.<10 – крупносерийное; 10< Кз.о.< 20 – среднесерийное; 20< Кз.о.< 40 – мелкосерийное производство; Кз.о.>40 – единичное(индивидуальное) производство), который показывает отношение всех различных технологических операций, выполняемых или подлежащих выполнению подразделением в течение месяца, к числу рабочих мест.
Так как КЗ.О отражает периодичность обслуживания рабочего всей необходимой информацией, а также снабжение рабочего места всеми необходимыми вещественными элементами производства, то КЗ.О. оценивается применительно к явочному числу рабочих подразделения из расчета на смену:
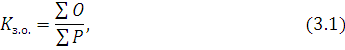
где УО – количество операций, выполняемых на рабочем месте;
УР – явочное число рабочих подразделения, выполняющих различные операции.
Исходя из приведенной формулы для определения КЗ.0. необходимо установить соотношение между трудоемкостью выполнения операций и производительностью рабочих мест, предназначенных для проведения данного технологического процесса при условии загрузки этого оборудования в соответствии с нормативными коэффициентами.
Располагая штучно-калькуляционным временем, затраченным на каждую операцию, определяем количество станков:
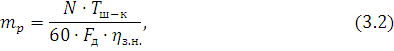
где N – годовая программа;
Тш-к – штучно-калькуляционное время, мин;
Fд – действительный годовой фонд времени, ч;
зз.н. – нормативный коэффициент загрузки оборудования.
Принимаем коэффициент загрузки оборудования зз.н.=0,8.
Устанавливаем число рабочих мест Р, округляя до ближайшего большего целого полученное значение mр.
По каждой операции вычисляем значение фактического коэффициента загрузки рабочего места по формуле:
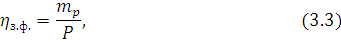
Определяем количество операций, выполняемых на рабочем месте, определяется по формуле:
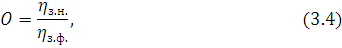
Результаты расчетов сведем в таблицу 3.1.
Таблица 3.1.
| № опер. |
Наименование операций |
Тшт | mр | Р | зз.ф. | О |
| 010 | Пило-отрезная | 2,718 | 0,01687 | 1 | 0,01687 | 47,43 |
| 015 | Горизонтально-расточная | 5,472 | 0,03395 | 1 | 0,03395 | 23,56 |
| 020 | Токарно-винторезная | 10,008 | 0,06210 | 1 | 0,06210 | 12,88 |
| 025 | Токарно-винторезная | 15,048 | 0,09337 | 1 | 0,09337 | 8,57 |
| 045 | Токарно-винторезная | 3,444 | 0,02137 | 1 | 0,02137 | 37,44 |
| 050 | Токарно-винторезная | 15,264 | 0,09471 | 1 | 0,09471 | 8,45 |
| 055 | Токарно-винторезная | 14,664 | 0,09099 | 1 | 0,09099 | 8,79 |
| 060 | Шлицефрезерная | 130,89 | 0,81217 | 1 | 0,81217 | 0,99 |
| 065 | Шлицефрезерная | 90,156 | 0,55942 | 1 | 0,55942 | 1,43 |
| 080 | Вертикально-сверлильная | 4,248 | 0,02636 | 1 | 0,02636 | 30,35 |
| 095 | Токарно-винторезная | 3,444 | 0,02137 | 1 | 0,02137 | 37,44 |
| 100 | Круглошлифовальная | 16,71 | 0,10369 | 1 | 0,10369 | 7,72 |
| 105 | Шлицешлифовальная | 299,334 | 1,85737 | 2 | 0,92869 | 0,86 |
| 110 | Шлицешлифовальная | 299,334 | 1,85737 | 2 | 0,92869 | 0,86 |
| УР= | 16 | УО= | 226,76 | |||
Определяем коэффициент закрепления операций:
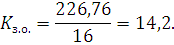
Так как 10<14,2<20, следовательно производство среднесерийное.
Для серийного производства рассчитывается размер партии деталей по формуле:
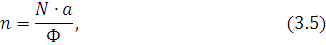
где а – количество дней запаса деталей на складе;
Ф – количество рабочих дней в году.
Принимаем а=5 дней; Ф=257 дней.
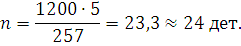
4. Анализ базового технологического процесса
Предметом анализа является технологический процесс изготовления вала ведущего 7821–4202026. Производство среднесерийное. Годовой объем выпуска – 1200 шт. Базовый технологический представлен в таблице 4.1.
Таблица 4.1.
| № опер. |
Наименование операции/ Краткое содержание операции |
Оборудование |
| 005 | Перемещение | |
| 010 | Пилоотрезная | 8Г662 |
| Отрезка заготовки из прутка | ||
| 015 | Горизонтально-расточная | 2206ВМФ4 |
| Фрезеровка торцов в размер, центровка торцов. | ||
| 020 | Токарно-винторезная | 1М63 |
|
Точение
черновое:
поверхностей
торцов:
Ш80 (±0,01)/ |
||
| 025 | Токарно-винторезная | 1М63 |
|
Точение
черновое:
поверхностей
торцов:
Ш80 (±0,01)/ |
||
| 030 | Маркирование | Верстак |
| 035 | Отжиг | |
| 040 | Маркирование | Верстак |
| 045 | Токарно-винторезная | 16К20 |
| Притирка центровых отверстий | ||
| 050 | Токарно-винторезная | 16К20 |
|
Точение
окончательное:
поверхностей
М42Ч2–6g;
торцов: Ш80 (±0,01)/ фаски, канавки |
||
| 055 | Токарно-винторезная | 16К20 |
|
Точение
окончательное:
поверхностей
М42Ч2–6g;
торцов: Ш80 (±0,01)/ фаски, канавки |
||
| 060 | Шлицефрезерная | 5350А |
|
Фрезеровка
шлицев
D-10Ч50,5-0,74Ч60±0,01Ч |
||
| 065 | Шлицефрезерная | 5350А |
|
Фрезеровка
шлицев
D-10Ч67,5-0,74Ч80±0,01Ч |
||
| 070 | Слесарная | Верстак |
| 075 | Разметка | Разм.плита |
| 080 | Вертикально-сверлильная | 2Н135 |
| Сверловка: 4 отверстий Ш6+0,3, зенковка фасок. | ||
| 085 | Слесарная | Верстак |
| 090 | Закалка ТВЧ | |
| 095 | Токарно-винторезная | 16К20 |
| Притирка центровых отверстий | ||
| 100 | Круглошлифовальная | 3М152В |
|
Предварительная
и окончательная
шлифовка
поверхностей:
|
||
| 105 | Шлицешлифовальная | 3451А |
|
Шлифовка боковых поверхностей шлиц D-10Ч50,5-0,74Ч60±0,01Ч |
||
| 110 | Шлицешлифовальная | 3451А |
|
Шлифовка боковых поверхностей шлиц D-10Ч67,5-0,74Ч80±0,01Ч |
||
| 115 | Слесарная | Верстак |
| 120 | Промывка | Ванна |
| 125 | Контроль приёмочный | Стол ОТК |
| 130 | Маркирование | Верстак |
| 135 | Консервация |
 ,
М42Ч2–6g;
 ,


 ,
Ш80 (±0,01), Ш60 (±0,01),
Анализ проводится с точки зрения обеспечения заданного качества изделия и производительности обработки. Он базируется на оценке количественных и качественных показателей, как отдельных технологических операций, так и процесса в целом. Анализ технологического процесса приведен с использованием таблиц.
Технологические возможности и характеристики применяемого оборудования даны в таблицах 4.2. и 4.3.
Таблица 4.2.
| № операции | Модель станка | Предельные или наибольшие размеры обрабатываемой заготовки, мм | Квалитет точности | Шероховатость обрабатываемой поверхности, Ra, мкм | ||
|
Диаметр (ширина) d (b) |
Длина L |
Высота h |
||||
| 010 | 8Г662 | 110 | – | – | 12–14 | 12,5 |
| 015 | 2206ВМФ4 | 630 | 800 | 630 | 6–10 | 1,6 |
| 020 | 1М63 | 340 | 1400 | – | 9–11 | 1,6 |
| 025 | 1М63 | 340 | 1400 | – | 9–11 | 1,6 |
| 045 | 16К20 | 220 | 1400 | – | 9–11 | 1,6 |
| 050 | 16К20 | 220 | 1400 | – | 9–11 | 1,6 |
| 055 | 16К20 | 220 | 1400 | – | 9–11 | 1,6 |
| 060 | 5350А | 150 | 1000 | – | 8–10 | 3,2 |
| 065 | 5350А | 150 | 1000 | – | 8–10 | 3,2 |
| 080 | 2Н135 | 400 | 500 | – | 9–11 | 1,6 |
| 095 | 16К20 | 220 | 1400 | – | 9–11 | 1,6 |
| 100 | 3М152В | 250 | 500 | – | 6–9 | 0,25 |
| 105 | 3451А | 125 | 1400 | – | 6–9 | 0,63 |
| 110 | 3451А | 125 | 1400 | – | 6–9 | 0,63 |
Таблица 4.3.
| № операции | Модель станка | Цена станка, млн. руб. | Категория ремонтной сложности |
Количество станков на операции |
Трудоемкость, Тшт., мин | Коэффициент загрузки станка |
| 010 | 8Г662 | 5,365 | 7 | 1 | 2,718 | 0,01687 |
| 015 | 2206ВМФ4 | 145,684 | 35 | 1 | 5,472 | 0,03395 |
| 020 | 1М63 | 16,037 | 19 | 1 | 10,008 | 0,06210 |
| 025 | 1М63 | 16,037 | 19 | 1 | 15,048 | 0,09337 |
| 045 | 16К20 | 15,8 | 19 | 1 | 3,444 | 0,02137 |
| 050 | 16К20 | 15,8 | 19 | 1 | 15,264 | 0,09471 |
| 055 | 16К20 | 15,8 | 19 | 1 | 14,664 | 0,09099 |
| 060 | 5350А | 16,211 | 15 | 1 | 130,89 | 0,81217 |
| 065 | 5350А | 16,211 | 15 | 1 | 90,156 | 0,55942 |
| 080 | 2Н135 | 4,669 | 13 | 1 | 4,248 | 0,02636 |
| 095 | 16К20 | 15,8 | 19 | 1 | 3,444 | 0,02137 |
| 100 | 3М152В | 33,64 | 30 | 1 | 16,71 | 0,10369 |
| 105 | 3451А | 33,684 | 25 | 2 | 299,334 | 0,92869 |
| 110 | 3451А | 33,684 | 25 | 2 | 299,334 | 0,92869 |
Анализ, приведенных в таблицах 4.2. и 4.3. сведений показывает, что станки, используемые на операциях по габаритным размерам обрабатываемой заготовки, достигаемой точности и шероховатости поверхностей соответствуют требуемым условиям обработки данной детали.
Для анализа схем базирования заготовок при обработке и возникающих при базировании погрешностей составим таблицу 4.4. Деталь изображена на рис. 4.1.
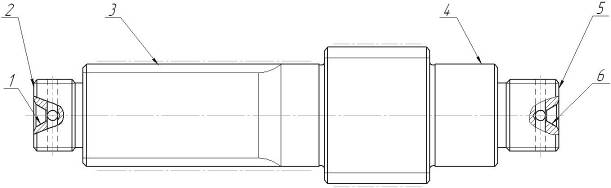
Рисунок 4.1.
Таблица 4.4.
| № операции | Выдерживаемые размеры | Номера поверхностей – баз | Погрешность установки | |||||
| Номинал | Допуск | Установочная | Направляющая | Двойная направляющая | Опорная | Двойная опорная | ||
| 010 | 314 | 2,2 | – | – | 3, 4 | – | – | 0,5 |
| 015 | 309 | 1,3 | – | – | 3, 4 | – | – | 0,25 |
| 020 | Ш63 | 0,74 | – | – | 1, 6 | 2 | – | – |
| 75,5 | 0,74 | |||||||
| Ш45 | 0,62 | |||||||
| 40 | 0,39 | |||||||
| 025 | Ш63 | 0,74 | – | – | 1, 6 | 5 | – | – |
| 169,5 | 1,0 | |||||||
| Ш45 | 0,62 | |||||||
| 27,5 | 0,52 | |||||||
| 045 | – | – | – | – | 3, 4 | – | – | – |
| 050 | Ш80,7 | 0,22 | – | – | 1, 6 | 2 | – | – |
| Ш60,7 | 0,19 | |||||||
| 62,5 | 0,74 | |||||||
| Ш41,8 | 0,29 | |||||||
| 40 | 0,39 | |||||||
| 5 | 0,3 | |||||||
| Ш59,5 | 0,74 | |||||||
| 4,5 | 0,5 | |||||||
| Ш39 | 0,39 | |||||||
| М42Ч2 | 6g | |||||||
| 37 | 0,6 | |||||||
| 055 | Ш60,7 | 0,19 | – | – | 1, 6 | 5 | – | – |
| 143,5 | 1,0 | |||||||
| Ш41,8 | 0,29 | |||||||
| 29 | 0,33 | |||||||
| 4,5 | 0,5 | |||||||
| Ш39 | 0,39 | |||||||
| 5 | 0,3 | |||||||
| Ш59,5 | 0,74 | |||||||
| М42Ч2 | 6g | |||||||
| 29 | 0,6 | |||||||
| 060 | Ш50,5 | 0,74 | – | – | 1, 6 | 5 | – | – |
| 9,6 | 0,4 | |||||||
| 065 | Ш67,5 | 0,74 | – | – | 1, 6 | 2 | – | – |
| 12,6 | 0,4 | |||||||
| 080 | Ш6 | 0,3 | – | – | 3, 4 | 1 | – | 0,18 |
| 095 | – | – | – | – | 3, 4 | – | – | – |
| 100 | Ш60 | 0,019 | – | – | 1, 6 | 2 | – | – |
| Ш60 | 0,02 | – | – | 1, 6 | 5 | – | – | |
| Ш80 | 0,02 | |||||||
| 105 | 9 | 0,06 | – | – | 1, 6 | 5 | – | – |
| 110 | 12 | 0,06 | – | – | 1, 6 | 2 | – | – |
Для оценки установочно-зажимных приспособлений, режущего и вспомогательного инструмента, средств технического контроля составляем таблицы 4.5., 4.6. и 4.7.
Таблица 4.5.
| № операции | Название приспособления | Вид приспособления | Привод приспособления | Количество приспособлений на станке | Время на установку и снятие заготовки |
| 010 | Установочное | СНП | ручной | 1 | 0,1 |
| 015 | Фрезерное | УНП | пневмо | 1 | 0,078 |
| 020, 025 | Патрон поводковый | СНП | ручной | 1 | 0,15 |
| Центр передний | УБН | - | 1 | ||
| Центр задний | УБН | пневмо | 1 | ||
| 045, 050 | Патрон поводковый | СНП | ручной | 1 | 0,13 |
| Центр передний | УБН | - | 1 | ||
| Центр задний | УБН | пневмо | 1 | ||
| Хомутик | СНП | ручной | 1 | ||
| 055 | Патрон поводковый | СНП | ручной | 1 | 0,15 |
| Центр передний | УБН | - | 1 | ||
| Центр задний | УБН | пневмо | 1 | ||
| 060, 065 | Центр верхний | УБН | пневмо | 1 | 0,13 |
| Центр нижний | УБН | - | 1 | ||
| Поводок | УНП | ручной | 1 | ||
| Хомутик | СНП | ручной | 1 | ||
| 080 | Тиски 7201–0019 | УБП | пневмо | 1 | 0,11 |
| 095 | Патрон поводковый | СНП | ручной | 1 | 0,15 |
| Центр передний | УБН | - | 1 | ||
| Центр задний | УБН | пневмо | 1 | ||
| 100 | Планшайба поводковая | СНП | ручной | 1 | 0,13 |
| Центр передний | УБН | ручной | 1 | ||
| Центр задний | УБН | ручной | 1 | ||
| Хомутик | СНП | ручной | 1 | ||
| 105, 110 | Планшайба поводковая | СНП | ручной | 1 | 0,13 |
| Центр передний | УБН | ручной | 1 | ||
| Центр задний | УБН | ручной | 1 | ||
| Хомутик | СНП | ручной | 1 |
В рассматриваемом технологическом процессе применяется как специализированная так и универсальная вспомогательная оснастка. Время, необходимое на смену одного режущего инструмента во вспомогательном, сравнительно невелико. Затраты времени на смену (правку) инструмента можно снизить, если применить более стойкие твердосплавные инструменты с износостойкими покрытиями. Крепление инструментов, их установка и смена не сложны. Таким образом, вспомогательная оснастка соответствует данному типу производства.
Приспособления, применяемые на участке, специальные с пневматическими зажимами и ручные, соответствуют современным требованиям: позволяют добиться нужных параметров по качеству и точности, предъявляемых к детали, обеспечивают точное базирование и надежное закрепление, а также повышают производительность труда.
Таблица 4.6.
| № операции | Наименование инструмента | Вид инструмента | Материал режущей части инструмента | Стойкость | Метод настройки на размер. | СОЖ | Режимы резания | ||
|
V м/ мин |
S мм/ об |
t мм |
|||||||
| 010 | Пила | Станд. | Р6М5 | 200 | Станд. | 5% эмульсия | 21 | 10,9 | 85 |
| 015 | Фреза торцовая | Станд. | Р6М5 | 180 | Станд. | 74,58 | 240 | 2,5 | |
| Сверло центров. | Станд. | Р6М5 | 30 | Станд. | 20 | 0,18 | 3,15 | ||
| 020 | Резец | Станд. | Т5К10 | 40 | По копиру | 106,8 | 0,28 | 11 | |
| 025 | Резец | Станд. | Т5К10 | 40 | По копиру | 106,8 | 0,28 | 11 | |
| 045 | Центр | Станд. | Т15К6 | 60 | Станд. | – | – | – | |
| 050 | Резец | Станд. | Т15К6 | 40 | По копиру | 198 | 0,35 | 2,15 | |
| Резец | Станд. | Т15К6 | 40 | По копиру | 148 | 0,15 | 5,0 | ||
| Резец | Станд. | Т15К6 | 40 | По копиру | 156 | 0,13 | 4,0 | ||
| Резец | Станд. | Т15К6 | 40 | По копиру | 31,2 | 2,0 | 2,0 | ||
| 055 | Резец | Станд. | Т15К6 | 40 | По копиру | 198 | 0,35 | 2,15 | |
| Резец | Станд. | Т15К6 | 40 | По копиру | 148 | 0,15 | 5,0 | ||
| Резец | Станд. | Т15К6 | 40 | По копиру | 156 | 0,13 | 4,0 | ||
| Резец | Станд. | Т15К6 | 40 | По копиру | 31,2 | 2,0 | 2,0 | ||
| 060 | Фреза червячная | Спец. | Р6М5К5 | 60 | Спец. | Масло | 10,5 | 2,25 | 8,6 |
| 065 | Фреза червячная | Спец. | Р6М5К5 | 60 | Спец. | Масло | 15 | 2,0 | 11,7 |
| 080 | Сверло | Станд. | Р6М5 | 30 | Станд. | 5% эмульсия | 26,5 | 0,15 | 3,0 |
| Зенковка | Станд. | Р6М5 | 30 | Станд. | 9,5 | 0,08 | 0,5 | ||
| 095 | Центр | Станд. | Т15К6 | 60 | Станд. | – | – | – | |
| 100 | Круг шлифовальный | Станд. | 15А40-Н СТ16К 35 м/с А1кл. | 15 | Станд. | АВК-1 | 0,35 | 0,46 | 25 |
| 105 | Спец. круг | Спец. | – | 15 | Спец. | – | – | – | |
| 110 | Спец. круг | Спец. | – | 15 | Спец. | – | – | – | |
Как видно из таблицы 4.6., в технологическом процессе применяется в основном стандартный покупной инструмент, что ускоряет технологическую подготовку производства и уменьшает затраты на него, а также твердосплавные режущие материалы и абразивные круги. Режимы резания достаточно высокие, обработка ведется с применением СОЖ, что позволяет вести ее с высокими скоростями резания и сохранением оптимальных периодов стойкости инструмента.
Таблица 4.7.
| № операции | Наименование инструмента | Вид инструмента | Точность измерения мм. | Допуск на измеряемый размер. мм | Время на измерение мин. |
| 010 | Штангенциркуль ШЦ – III – 500 – 0,1 | Станд. | 0,1 | 2,2 | 0,2 |
| 015 | Штангенциркуль ШЦ – I – 315 – 0,1 – 1 | Станд. | 0,1 | 1,3 | 0,2 |
| 020 | Штангенглубиномер ШГ-160 | Станд. | 0,1 | 0,74 | 0,16 |
| Штангенциркуль ШЦ – II – 160 – 0,1 – 1 | Станд. | 0,1 | 0,62 | 0,12 | |
| 025 | Штангенглубиномер ШГ-160 | Станд. | 0,1 | 0,74 | 0,16 |
| Штангенциркуль ШЦ – II – 160 – 0,1 – 1 | Станд. | 0,1 | 0,62 | 0,12 | |
| 045 | – | – | – | – | – |
| 050 | Микрометр МК100–2 | Станд. | 0,01 | 0,22 | 0,22 |
| Микрометр МК75–2 | Станд. | 0,01 | 0,19 | 0,22 | |
| Микрометр МК50–2 | Станд. | 0,01 | 0,29 | 0,22 | |
| Штангенглубиномер ШГ-160 | Станд. | 0,1 | 0,39 | 0,16 | |
| Кольцо 8211–0141–6g | Спец. | – | – | 0,24 | |
| 055 | Микрометр МК75–2 | Станд. | 0,01 | 0,19 | 0,22 |
| Штангенглубиномер ШГ-160 | Станд. | 0,1 | 1,0 | 0,16 | |
| Микрометр МК50–2 | Станд. | 0,01 | 0,29 | 0,22 | |
| Кольцо 8211–0141–6g | Спец. | – | – | 0,24 | |
| 060 | Кольцо 8312–0317 | Спец. | – | – | 0,14 |
| 065 | Кольцо 8312–0321 | Спец. | – | – | 0,14 |
| 080 | Нутромер 6–10 | Станд. | 0,1 | 0,3 | 0,17 |
| 095 | – | – | – | – | – |
| 100 | Скоба 8113–0144 | Спец. | – | – | 0,11 |
| Скоба 8113–0153 | Спец. | – | – | 0,09 | |
| 105 | Кольцо 8312–0317 | Спец. | – | – | 0,27 |
| 110 | Кольцо 8312–0321 | Спец. | – | – | 0,23 |
В технологическом процессе применяются быстродействующие измерительные инструменты (универсальные и специальные). Точность измерения достаточно высокая (погрешность измерения не превышает 30% допуска на размер). Оснащенность измерительными средствами операций обработки хорошая. Дополнительных мероприятий по совершенствованию оснащения операций измерительными инструментами не требуется.
5. Выбор заготовки
деталь производство вал ведущий
Метод выполнения заготовки для деталей приборов определяется назначением и конструкцией детали, материалом, техническими требованиями, масштабом и серийностью выпуска, а также экономичностью изготовления. Выбрать заготовку – значит установить способ её получения, наметить припуски на обработку каждой поверхности, рассчитать размеры и указать допуски на неточность изготовления. Для рационального выбора заготовки необходимо одновременно учитывать все вышеперечисленные исходные данные, так как между ними существует точная взаимосвязь. Окончательное решение можно принять только после экономического комплексного расчета себестоимости заготовки и механической обработки в целом.
По базовому техпроцессу заготовку получают их круглого горячекатаного проката диаметром 85 мм. Рассмотрим метод получения заготовки на горизонтально-ковочной машине (ГКМ).
5.1 Стоимость заготовки из сортового проката:
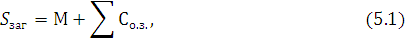
где М – затраты на материал заготовки, руб.;
УСо.з. – себестоимость операции плавки, калибрования прутков, разрезки их на штучные заготовки.
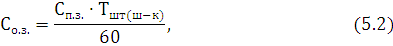
где Сп.з. – приведенные затраты на рабочем месте, руб./ч;
Тшт(ш-к) – штучное или штучно-калькуляционное время выполнения заготовительной операции (правка, калибровка, резка и др.).
По [5] принимаем Сп.з.=0,121 руб./ч (резка на отрезных станках, работающих дисковыми пилами). Для отрезной операции Тшт(ш-к)=2,718 мин.
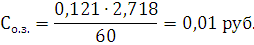
Затраты на материал определяются по массе проката, необходимого для изготовления детали, и массе сдаваемой стружки:
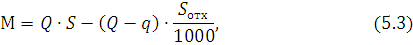
где Q – масса заготовки, кг; Q=13,98 кг;
S – цена 1 кг материала заготовки, руб.;
q – масса готовой детали, кг; q=7,2 кг;
Sотх – цена 1 т отходов, руб.
По [5] принимаем: S= 0,185 руб.; Sотх= 28,1 руб.
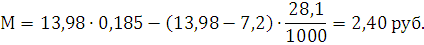
Коэффициент использования материала по формуле (2.5):
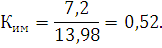
Найдем стоимость заготовки из проката стального горячекатаного круглого:
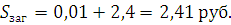
5.2 Стоимость заготовки, полученной штамповкой на ГКМ определяется по формуле:
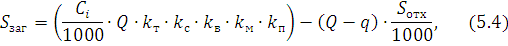
где Si – базовая стоимость одной тонны заготовок, руб.;
kт – коэффициент, зависящий от точности штамповки;
kс – коэффициент, зависящий от группы сложности штамповки;
kв – коэффициент, зависящий от массы штамповки;
kм – коэффициент, зависящий от марки материала штамповки;
kп – коэффициент, зависящий от объема производства заготовок.
По [5] принимаем: Si=373 руб.; kт=1; kс=0,75; kв=0,87; kм=1; kп=1.
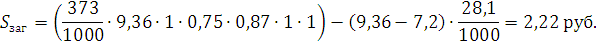
Коэффициент использования материала по формуле (2.5):
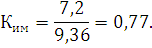
5.3 Определяем годовой экономический эффект от внедрения нового метода получения заготовки – штамповки на ГКМ:

где
 – стоимость
заготовки по
базовому варианту;
 – стоимость
заготовки по
принятому
варианту.
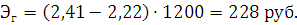
6. Выбор баз и способов базирования
Схема базирования и закрепления, технологические базы, опорные и зажимные элементы и устройства приспособления должны обеспечивать определенное положение заготовки относительно режущих инструментов, надежность ее закрепления и неизменность базирования в течение всего процесса обработки при данной установке. Поверхности заготовки, принятые в качестве баз, и их относительное расположение должны быть такими, чтобы можно было использовать наиболее простую и надежную конструкцию приспособления, удобства установки; закрепления, открепления и снятия заготовки, возможность приложения в нужных местах сил зажима и подвода режущих инструментов.
Для горизонтально расточной операции базой является наружная поверхность (заготовка – штамповка на ГКМ). Для всех остальных операций базами являются центровые отверстия и торцы, полученные на горизонтально расточной операции.
На всех операций обработка ведётся в центрах, поэтому погрешности базирования для этих операций равны нулю.
7. Проектирование маршрутного технологического процесса
Проанализировав базовый вариант технологического процесса и предлагаемую конструкцию заготовки, я предлагаю внести в действующий вариант технологического процесса следующие изменения:
– заменить заготовку, полученную из проката круглого сечения, на заготовку, получаемую на ГКМ, применение которой позволит уменьшить объём, массу и стоимость заготовки, приблизить её по форме, размерам к готовой детали (экономическое обоснование см. раздел 5;
– ввести в техпроцесс многоцелевой станок серии INTEGREX 100-IV S фирмы MAZAK по компоновке представляющий собой токарный станок инверторного типа и имеющий, кроме револьверной головки, фрезерный шпиндель, позволяющий нарезать на станке зубчатые колёса, шлицы прямобочного и эвольвентного профиля.
Проектируемый техпроцесс обработки приведён в таблице 7.1.
Таблица 7.1.
| № опер. |
Наименование операции/ Краткое содержание операции |
Оборудование |
| 005 | Горизонтально-расточная | 2206ВМФ4 |
| Фрезеровка торцов в размер, центровка торцов. | ||
| 010 | Маркирование | Верстак |
| 015 | Отжиг | |
| 020 | Маркирование | Верстак |
| 025 | Многоцелевая с ЧПУ | INTEGREX 100-IV S |
|
Точение
черновое:
поверхностей
торцов:
Ш80 (±0,01)/ |
||
|
Точение
окончательное:
поверхностей
М42Ч2–6g;
торцов: Ш80 (±0,01)/ фаски, канавки |
||
|
Фрезеровка
шлицев
D-10Ч50,5-0,74Ч60±0,01Ч |
||
|
Фрезеровка
шлицев
D-10Ч67,5-0,74Ч80±0,01Ч |
||
| Сверловка: 4 отверстий Ш6+0,3, зенковка фасок | ||
| 030 | Слесарная | Верстак |
| 035 | Закалка ТВЧ | |
| 040 | Токарно-винторезная | 16К20 |
| Притирка центровых отверстий | ||
| 045 | Круглошлифовальная | 3М152В |
|
Предварительная
и окончательная
шлифовка
поверхностей:
|
||
| 050 | Шлицешлифовальная | 3451А |
|
Шлифовка боковых Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |