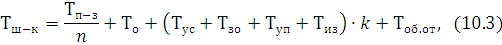Технологический процесс изготовления вала ведущего
D-10Ч50,5-0,74Ч60±0,01Ч
Шлифовка боковых поверхностей шлиц
D-10Ч67,5-0,74Ч80±0,01Ч
Для
обработки самой
точной поверхности
детали проектируется
необходимое
(достаточное)
количество
операций (переходов)
по коэффициенту
уточнения.
Самая точная
поверхность
диаметром
 .
Необходимое общее уточнение рассчитывается по формуле:
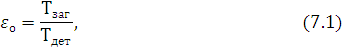
где Тзаг – допуск на изготовление заготовки, мм;
Тдет – допуск на изготовление детали, мм.
Принимаем Тзаг=3,6 мм, Тдет= 0,019 мм.
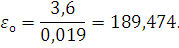
С другой стороны уточнение определяется как произведение уточнений, полученных при обработке поверхности на всех операциях (переходах) принятого ТП:
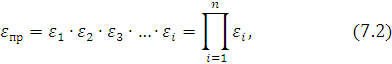
где еi – величина уточнения, полученного на i – ой операции (переходе);
n – количество принятых в ТП операций (переходов) для обработки поверхности.
Промежуточные значения рассчитываются по формуле:
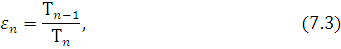
где Тn, Тn-1 – допуски размеров, полученные при обработке детали соответствующих операциях.
Точность обработки поверхности по принятому маршруту будет обеспечена, если соблюдается условие:

Для
обработки
поверхности
диаметром
принимаем
следующий
маршрут:
– черновое точение;
– чистовое точение;
– шлифование предварительное;
– шлифование чистовое.
По [7] принимаем допуски на межоперационные размеры:
– Т1 = 0,30 мм (квалитет точности IT12);
– Т2 = 0,19 мм (квалитет точности IT11);
– Т3 = 0,046 мм (квалитет точности IT8);
– Т4 = 0,019 мм (квалитет точности IТ6).
Рассчитываем промежуточное значение уточнений по формуле (7.3):
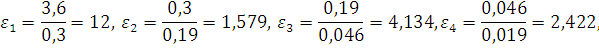
Определяем общее уточнение для принятого маршрута обработки по формуле (7.2):
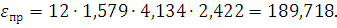
Полученное
значение епр
показывает,
что при принятом
маршруте точность
обработки
поверхности
диаметром
обеспечивается,
так как выполняется
условие по
формуле (7.4), т.е.
189,474<189,718.
8. Расчет и назначение припусков на обработку
Расчет припусков на механическую обработку производится расчетно-аналитическим методом и по таблицам в соответствии с источником [5].
Расчет припусков и их определение по таблицам могут производится только после выбора оптимального для данных условий технологического маршрута и способа получения заготовки.
Рассчитываем
припуски на
обработку и
промежуточные
предельные
размеры для
поверхности
под подшипник
диаметром
.
Расчет
припусков на
обработку
поверхности
диаметром
сводим в таблицу
8.1., в которой
последовательно
записываем
маршрут обработки
поверхности
и все значения
элементов
припуска.
Таблица 8.1.
|
Технологические переходы обработки
|
Элементы припуска, мкм | Расчетный припуск 2Zmin, мкм | Расчетный размер dр, мм |
Допуск d, мкм |
Предельный размер, мм | Предельные размеры припуска, мм | ||||
| Rz | Т |
|
dmax | dmin | 2Zmax | 2Zmin | ||||
| 1. Поковка | 150 | 250 | 1987 | – | 65,674 | 3600 | 69,3 | 65,7 | – | – |
| Точение: | ||||||||||
| 2. предварительное | 50 | 50 | 119 | 2·2387 | 60,9 | 300 | 61,2 | 60,9 | 8,1 | 4,8 |
| 3. чистовое | 30 | 30 | 100 | 2·219 | 60,462 | 190 | 60,65 | 60,46 | 0,55 | 0,438 |
| Шлифование: | ||||||||||
| 4. предварительное | 10 | 20 | 40 | 2·160 | 60,142 | 46 | 60,188 | 60,142 | 0,462 | 0,32 |
| 5. окончательное | 3,2 | 15 | – | 2·70 | 60,002 | 19 | 60,021 | 60,002 | 0,167 | 0,14 |
| Итого | 9,279 | 5,698 | ||||||||


Определяем элементы припуска по [5] по всем операциям и заносим их в таблицу 8.1.
Определяем суммарное значение пространственных отклонений при обработке в центрах:
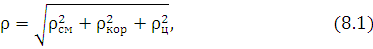
где ссм – погрешность смещения, мкм;
скор – погрешность коробления, мкм;
сц – погрешность зацентровки заготовки, мкм.

где Дк – удельная кривизна заготовки, мкм;
l – расстояние от обрабатываемого сечения до ближайшей опоры, мм.
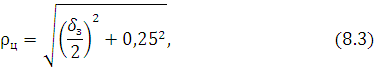
где дз – допуск на заготовку, мм.
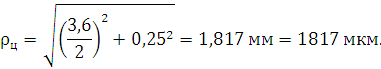
По [5] принимаем Дк=0,6 мкм/мм.
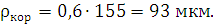
По [11] принимаем ссм= 0,8 мм =800 мкм.
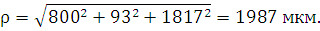
Остаточные пространственные отклонения:

где kу – коэффициент уточнения формы.
По [5] принимаем для:
– точения
предварительного
kу=0,06;
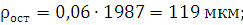
– точения
чистового
kу=0,05;
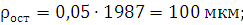
– шлифования
предварительного
kу=0,02;
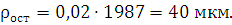
Рассчитываем минимальные значения припусков по формуле:
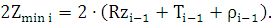
Минимальные значения припусков:
– под точение предварительное
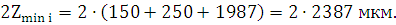
– под точение чистовое
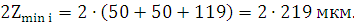
– под шлифование предварительное
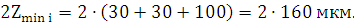
– под шлифование окончательное
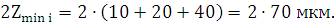
Определяем расчётный размер:
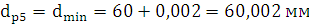
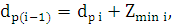
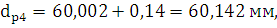
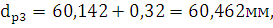
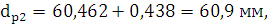
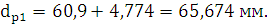
Записываем наименьшие предельные размеры по всем технологическим переходам, округляя их увеличением расчётного размера; округление производить до того же знака десятичной дроби, с каким дан допуск на размер для каждого перехода.
Определяем наибольшие предельные размеры:
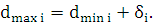
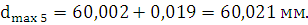
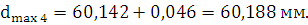
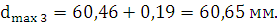
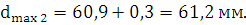
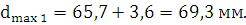
Определяем предельные значения припусков:
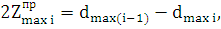
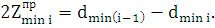
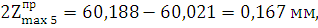
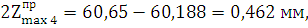
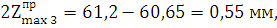
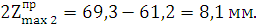
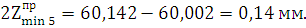
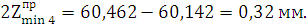
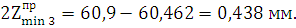
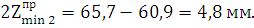
Определяем общие припуска:
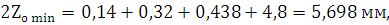
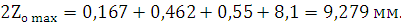
Определяем общий номинальный припуск:
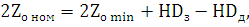
где HDз, HDд – нижние предельное отклонение размера заготовки и детали соответственно, мм.
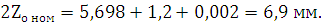
Определяем номинальный размер заготовки:
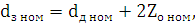
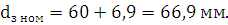
Проверяем правильность произведённых расчётов:
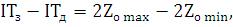
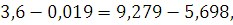
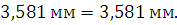
Следовательно расчёты выполнены верно.
Строим схему расположения операционных припусков и допусков (рисунок 8.1.
Рассчитаем припуск торцы размера 309-1,3. Расчет ведем посредством заполнения таблицы 8.2. Технологический маршрут обработки состоит из однократного фрезерования штамповки.
Таблица 8.2.
|
309-1,3 |
Элементы припуска, мкм |
2Zmin, мкм |
Расчетный размер lр, мм |
Допуск d, мкм |
Предельный размер, мм |
Предельное значение припуска, мм | |||||
| Rz | T | с | е | l min | l max |
|
|
||||
| 1. Заготовка | 150 | 250 | 250 | – | – | 309,22 | 3600 | 309,3 | 312,9 | – | – |
| 2. Фрезерование однократное | 50 | 50 | 15 | 110 | 2·760 | 307,7 | 1300 | 307,7 | 309 | 1,6 | 3,9 |
| Итого: | 1,6 | 3,9 | |||||||||
 Технологические
переходы
обработки
поверхности


Суммарное значение пространственных отклонений поверхности (при установке на призму):
с = скор = 0,25 мм.
По формуле
(8.4) и [5] для фрезерования:
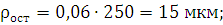
Погрешность установки равна погрешности закрепления при установке на призму (с пневматическим зажимом):
еу = ез = 110 мкм.
Рассчитываем минимальные значения припусков по формуле:
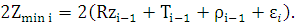
Минимальные значения припусков:
– под фрезерование однократное:
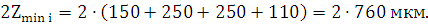
Определяем расчётный размер:
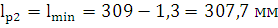
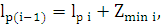
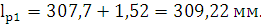
Записываем наименьшие предельные размеры по всем технологическим переходам, округляя их увеличением расчётного размера; округление производить до того же знака десятичной дроби, с каким дан допуск на размер для каждого перехода.
Определяем наибольшие предельные размеры:
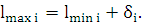
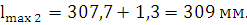
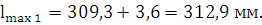
Определяем предельные значения припусков:
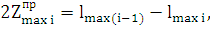
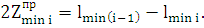
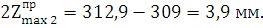
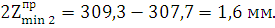
Определяем общие припуска:
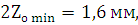
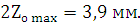
Определяем общий номинальный припуск:
где HDз, HDд – нижние предельное отклонение размера заготовки и детали соответственно, мм.
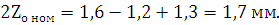
Определяем номинальный размер заготовки:
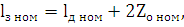
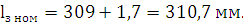
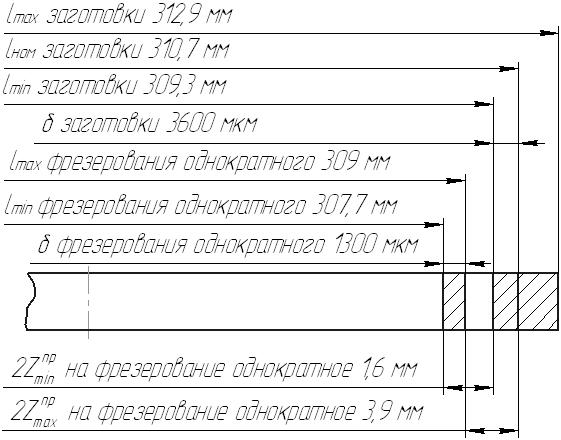
Рисунок 8.2.
Проверяем правильность произведённых расчётов:
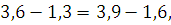
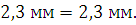
Следовательно, расчёты выполнены верно.
Строим схему расположения операционных припусков и допусков (рисунок 8.2.
Назначаем общие припуски и допуски на механическую обработку оставшихся поверхностей детали опытно-статистическим методом по [11] и заносим их с таблицу 8.3.
Таблица 8.3.
| Размер | Припуск | Допуск | |
| табличный | расчётный | ||
|
|
– | 2·3,45 |
+1,6 -0,9 |
| Ш80±0,01 | 2·5,3 | – |
+1,8 -1,0 |
| 309-1,3 | – | 2·0,85 |
+2,4 -1,2 |
| 61-0,46 | 2·1,8 | – |
+1,6 -0,9 |
| 171-0,63 | 2,0 | – |
+2,1 -1,1 |

9. Расчет режимов резания
Рассчитаем
режимы резания
на точение и
шлифование
поверхности
диаметром
.
Рассчитываем режимы резания на точение чистовое. Расчёт произведём по методике, изложенной в [8].
Выбор режущего инструмента.
Материал режущей части инструмента – твёрдый сплав Т15К6.
Геометрические параметры режущеё части инструмента: ц= 95°; ц1=40°; г= 12°; б= 6°.
Глубину резания берём из расчётов, изложенных в п. 8 данного курсового проекта:
 .
Принимаем подачу на оборот по [8]: Sо= 0,51 мм/об.
Скорость резания при наружном продольном точении определяется по эмпирической формуле [8]:
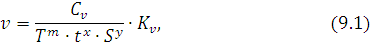
где Сv – табличный коэффициент;
Т – стойкость инструмента, мин;
Кv – корректирующий коэффициент на скорость резания.
Кv= КMV· КПv· КИv, (9.2)
где КMV, КПv, КИv – коэффициенты, зависящие от материала заготовки, состояния поверхности и материала инструмента.
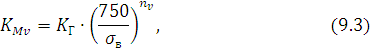
где КГ – табличный коэффициент;
ув – предел выносливости стали 45, МПа; ув=690 МПа.
По [8] принимаем Сv=350; Т=60 мин; m=0,2; x=0,15; y=0,35; КПv=1,0; КИv=1,15; КГ=1,0; nv=1,0.
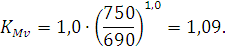
Кv= 1,09 · 1,0 · 1,15=1,25.
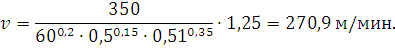
Определяем частоту вращения шпинделя:
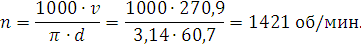
Определяем силу резания:
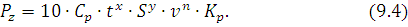
По [8] принимаем Ср=300; n=-0,15; x=1,0; y=0,75; Кр=0,87.
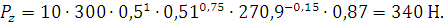
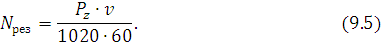
Определяем мощность резания:
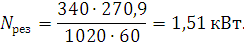
Определяем основное время:
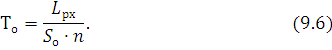

где Lрез – длина резания, принимается равной длине обработанной поверхности в направлении подачи, мм; Lрез=142 мм;
y – длина подвода, врезания и перебега.
Для чистовой обработки длина подвода равна 2 мм. Длины врезания и перебега равны нулю, так как углом ц= 95°.
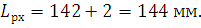
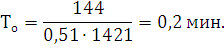
Рассчитываем
режимы резания
на шлифование
чистовое поверхности
диаметром
.
Расчёт произведём
по методике,
изложенной
в [6].
Выбор шлифовального круга:
Выбор размеры шлифовального круга.
Размеры шлифовального круга (нового) принимаем по паспорту станка [9]: диаметр круга DK=600 мм; BK=63 мм.
Выбор характеристик шлифовального круга по [6]:
23А50НСМ27К1.
Расчёт режимов резания:
Определение частоты вращения круга:
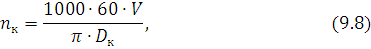
где V – скорость вращения круга, м/с;
DК – диаметр круга, мм.
По [6] принимаем V= 50 м/с.
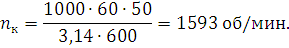
Определение частоты вращения изделия по [6]: nизд= 200 об/мин.
Определение минутной поперечной подачи:
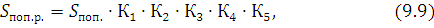
где Sпоп. – нормативная минутная поперечная подача, мм/мин;
К1, К2, К3, К4, К5 – поправочные коэффициенты на поперечную подачу.
По [6] принимаем: Sпоп.= 0,48 мм/мин; К1= 1,1; К2= 1,3; К3= 1,0; К4= 1,0; К5= 1,0.
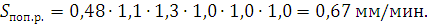
Определение основного технологического времени:
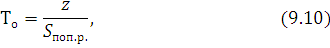
где z. – припуск на сторону под обработку, мм; z=0,15 мм.
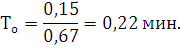
Режимы резания на обработку остальных поверхностей назначаем аналогично по источнику [3] и сводим их в таблицу 9.1.
Таблица 9.1.
| Номер операции | Наименование операции, перехода | Глубина резания t, мм | Длина резания l, мм | Подача Sо, мм/об | Скорость V, м/мин | Частота вращения n, мин-1 | Минутная подача Sм, мм/мин | Основное время tо, мин | |||
| расчетная | принятая | расчетная | принятая | расчетная | принятая | ||||||
| 005 | Горизонтально-расточная | ||||||||||
| 1. Фрезеровать торец | 0,85 | 150 | 0,8 | 0,8 | 100,5 | 100,5 | 400 | 400 | 320 | 0,47 | |
| 2. Центровать торец | 3,15 | 10 | 0,2 | 0,2 | 28 | 28 | 1415 | 1415 | 283 | 0,02 | |
| 3. Фрезеровать торец | 0,85 | 150 | 0,8 | 0,8 | 100,5 | 100,5 | 400 | 400 | 320 | 0,47 | |
| 4. Центровать торец | 3,15 | 10 | 0,2 | 0,2 | 28 | 28 | 1415 | 1415 | 283 | 0,02 | |
| 025 | Многоцелевая с ЧПУ | ||||||||||
| 1. Точение черновое: | |||||||||||
| Ш45-0,62 | 2,5 | 39 | 0,8 | 0,8 | 90 | 250 | 1769 | 1769 | 1415 | 0,23 | |
| Ш63-0,74 | 2,5 | 43 | 0,8 | 0,8 | 125 | 250 | 1264 | 1264 | 1011 | 0,25 | |
| 2. Точение чистовое: | |||||||||||
| Ш41,8-0,29 | 0,5 | 39 | 0,51 | 0,51 | 270 | 270 | 2057 | 2057 | 1049 | 0,11 | |
| Ш60,7-0,19 | 0,5 | 43 | 0,51 | 0,51 | 270 | 270 | 1416 | 1416 | 722 | 0,12 | |
| фаска 2,3Ч45° | 0,5 | 2,3 | 0,51 | 0,51 | 270,9 | 270,9 | 1421 | 1421 | 725 | 0,003 | |
| канавка 5+0,3 | 5 | 3,6 | 0,15 | 0,15 | 186,8 | 186,8 | 1000 | 1000 | 150 | 0,02 | |
| канавка 4,5 | 4,5 | 4,4 | 0,13 | 0,13 | 122,5 | 122,5 | 1000 | 1000 | 130 | 0,03 | |
| резьба М42Ч2 | 2 | 36 | 2 | 2 | 105,5 | 105,5 | 800 | 800 | 1600 | 0,03 | |
| 025 | 3. Сверловка: | ||||||||||
| 2 отв. Ш6+0,3 | 3 | 46,8 | 0,15 | 0,15 | 26,5 | 26,5 | 1400 | 1400 | 210 | 0,45 | |
| 4. Зенковка: | |||||||||||
| 2 фаски 1Ч45° | 0,5 | 4 | 0,08 | 0,08 | 9,5 | 9,5 | 500 | 500 | 40 | 0,2 | |
| 5. Точение черновое: | |||||||||||
| Ш45-0,62 | 2,5 | 32 | 0,8 | 0,8 | 250 | 250 | 1905 | 1905 | 972 | 0,23 | |
| Ш63-0,74 | 2,5 | 145 | 0,8 | 0,8 | 250 | 250 | 1312 | 1312 | 669 | 0,25 | |
| Ш85-0,87 | 2,5 | 70 | 0,8 | 0,8 | 250 | 250 | 937 | 937 | 750 | 0,22 | |
| 6. Точение чистовое: | |||||||||||
| Ш41,8-0,29 | 0,5 | 32 | 0,51 | 0,51 | 270 | 270 | 2057 | 2057 | 1049 | 0,11 | |
| Ш60,7-0,19 | 0,5 | 145 | 0,51 | 0,51 | 270 | 270 | 1416 | 1416 | 722 | 0,12 | |
| Ш80,7-0,22 | 0,5 | 70 | 0,51 | 0,51 | 270 | 270 | 1066 | 1066 | 544 | 0,10 | |
| фаска 2,3Ч45° | 0,5 | 2,3 | 0,51 | 0,51 | 270,9 | 270,9 | 1421 | 1421 | 725 | 0,003 | |
| канавка 5+0,3 | 5 | 3,6 | 0,15 | 0,15 | 186,8 | 186,8 | 1000 | 1000 | 150 | 0,02 | |
| канавка 4,5 | 4,5 | 4,4 | 0,13 | 0,13 | 122,5 | 122,5 | 1000 | 1000 | 130 | 0,03 | |
| резьба М42Ч2 | 2 | 29 | 2 | 2 | 105,5 | 105,5 | 800 | 800 | 1600 | 0,03 | |
| 7. Фрезеровка шлиц 9,4+0,11 | 8,6 | 105 | 2,25 | 2,25 | 10,5 | 10,5 | 33,4 | 33,4 | 75,2 | 117 | |
| 8. Фрезеровка шлиц 12,4+0,11 | 11,7 | 64 | 2 | 2 | 15 | 15 | 42,7 | 42,7 | 85,4 | 80,30 | |
| 9. Сверловка: | |||||||||||
| 2 отв. Ш6+0,3 | 3 | 46,8 | 0,15 | 0,15 | 26,5 | 26,5 | 1400 | 1400 | 210 | 0,45 | |
| 10. Зенковка: | |||||||||||
| 2 фаски 1Ч45° | 0,5 | 4 | 0,08 | 0,08 | 9,5 | 9,5 | 500 | 500 | 40 | 0,2 | |
| 040 | Токарно-винтрорезная | ||||||||||
| Притирка центровых отв. | – | 3 | – | – | 3,8 | 3,8 | 200 | 200 | – | 1,0 | |
| 045 | Круглошлифовальная | ||||||||||
| Шлифовать: | |||||||||||
|
|
0,15 | 0,15 | 0,67 | 0,67 | 50 м/с | 50 м/с | 200 | 200 | – | 0,22 | |
| Ш80±0,01 | 0,20 | 0,20 | 0,67 | 0,67 | 50 м/с | 50 м/с | 200 | 200 | – | 0,30 | |
|
|
0,15 | 142 | 0,003 | 0,003 | 50 м/с | 50 м/с | 200 | 200 | 7440 | 0,95 | |
| 050 | Шлицешлифовальная | ||||||||||
|
Шлифовать
шлицы
|
0,2 | 103 | 0,01 | 0,01 | 6 | 6 | – | – | 200 | 284,1 | |
| 055 | Шлицешлифовальная | ||||||||||
|
Шлифовать
шлицы
|
0,2 | 64 | 0,01 | 0,01 | 6 | 6 | – | – | 200 | 284,1 | |
10. Расчет норм времени
Технические нормы времени в условиях серийного производства устанавливаются расчетно-аналитическим методом, изложенным в [5], суть которого состоит в определении всех составляющих штучно-калькуляционного времени.
В серийном производстве норма штучно-калькуляционного времени определяется по формуле:
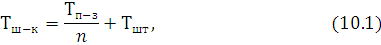
где Тп-з – подготовительно-заключительное время;
Тшт – норма штучного времени, мин;
n – размер партии деталей: n= 24 из п. 3 курсового проекта.
Штучное время определяется по формуле:
Тшт = То + Тв + Тоб + Тот, (10.2)
где То – основное время, мин;
Тв – вспомогательное время, мин;
Тоб – время на обслуживание рабочего места, мин; складывается из времени на организационное и времени на техническое обслуживание рабочего места;
Тот – время перерывов на отдых и личные надобности, мин.
Нормативы вспомогательного времени используем с учётом коэффициента для среднесерийного производства k=1,85 [5]: