Технологический процесс изготовления вала ведущего
Вспомогательное время состоит из затрат времени на отдельные приемы:
Тв = Тус + Тзо + Туп + Тиз, (10.4)
где Тус – время на установку и снятие детали, мин;
Тзо – время на закрепление и открепление детали, мин;
Туп – время на приемы управления, мин;
Тиз – время на измерение детали, мин.
Тогда время на обслуживание рабочего места определяется по формуле:
Тоб = Ттех + Торг, (10.5)
где Ттех – время на техническое обслуживание рабочего места, мин;
Торг – время на организационное обслуживание рабочего места, мин.
Время на обслуживание Тo6c и отдых Тoтд в серийном производстве по отдельности не определяются. В нормативах дается сумма этих двух составляющих в процентах от оперативного времени Тoп [5].
Оперативное время определяется по формуле:
Топ = То + Тв. (10.6)
Подготовительно-заключительное время состоит из следующих составляющих:
– время на наладку станка и установку приспособления;
– время перемещений и поворотов рабочих органов станков;
– время на получение инструментов и приспособлений до начала и сдачи после окончания обработки и др.
Расчеты норм времени по всем операциям сводятся в таблицу 10.1. и записываются в операционные карты.
Таблица 10.1.
| Номер операции | Наименование операции | Основное время То | Вспомогательное время Тв | Оперативное время Топ | Время обслуживания и на отдых | Штучное время Тшт | Подготовит.-закл. время Тп-з | Величина партии n | Штучно-калькуляцион. время Тшт-к | ||
| Тус | Туп | Тиз | |||||||||
| 005 | Горизонтально-расточная | 0,98 | 0,08 | 0,15 | 0,23 | 1,83 | 0,15 | 1,98 | 16 | 24 | 2,64 |
| 025 | Многоцелевая с ЧПУ | 200,51 | 0,13 | 0,05 | 1,78 | 204,14 | 13,27 | 217,40 | 12 | 24 | 217,90 |
| 040 | Токарно-винторезная | 1,0 | 0,3 | 0,19 | 0,1 | 2,09 | 0,13 | 2,22 | 6 | 24 | 2,47 |
| 045 | Круглошлифовальная | 2,5 | 0,15 | 0,12 | 0,42 | 3,78 | 0,23 | 4,00 | 7 | 24 | 4,29 |
| 050 | Шлицешлифовальная | 284,1 | 0,15 | 0,18 | 0,27 | 285,21 | 34,23 | 319,44 | 20 | 24 | 320,27 |
| 055 | Шлицешлифовальная | 284,1 | 0,15 | 0,16 | 0,27 | 285,17 | 34,22 | 319,39 | 20 | 24 | 320,23 |
11. Расчет точности операции
Расчет точности выполняется на одну операцию разработанного ТП, на которой обеспечиваются 6…10 квалитеты точности. Обработка поверхностей деталей по 11…17 квалитетам не вызывает затруднений, поэтому нет необходимости проводить расчеты на точность.
Величина суммарной погрешности обработки по диаметральным и продольным размерам в общем виде в серийном производстве определяется по формуле [12]:
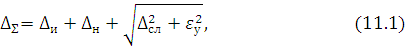
где ∆и – погрешность, обусловленная износом режущего инструмента, мкм;
∆н – погрешность настройки станка, мкм;
∆сл – поле рассеяния погрешностей обработки, обусловленных действием случайных факторов, мкм;
еy – погрешность установки заготовки, мкм.
На операции будет обеспечиваться необходимая точность обработки при выполнении следующего условия:

Расчет точности следует проводить лишь тогда, когда обработка осуществляется методом автоматического получения размеров. Поэтому ни одну из операций проектируемого техпроцесса на точность не рассчитываем.
12. Расчет и проектирование станочного приспособления
12.1 Проектирование станочного приспособления
Разработка конструкции станочного приспособления должна производиться с учетом обеспечения необходимой точности обработки детали, достижения наибольшей производительности и экономичности. Для этого конструкция приспособления должна обеспечивать:
1) требуемую точность установки и надежность крепления обрабатываемой детали;
2) быстроту действия;
3) применение незначительных усилий для приведения в действие зажимов, удобство и безопасность работы;
4) невысокую стоимость изготовления приспособления и надежность его в эксплуатации.
12.2 Расчет производительности приспособления
Расчет производительности приспособления производится для того, чтобы определить, каким конструировать приспособление: одноместным (для обработки одной детали) или многоместным (для обработки за одну установку одновременно нескольких деталей).
Определяем темп производства Т:
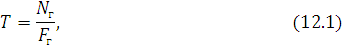
где Nг – заданная годовая программа выпуска деталей (указывается в задании на проектирование), шт.; N= 1200 шт.;
Fг – годовой фонд одного производственного рабочего; Fг=4029 ч.
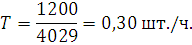
Полученная величина темпа производства сравнивается с величиной нормы выработки N:
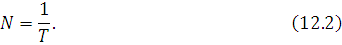
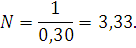
Так как величина N=3,33 > Т=0,3, то приспособление проектируемым одноместным.
12.3 Описание устройства и работы приспособления
Заготовка в приспособление устанавливается на две призмы 10 и 13 и прижимается двумя прихватами 11. Зажим детали осуществляется винтовым зажимом с применением динамометрического ключа.
Приспособление базируется на станке при помощи цилиндрической поверхности диаметром 120f7 и крепится к столу станка двумя болтами.
Деталь на операции остаётся неподвижной, а обработка с разных сторон происходит за счёт поворота стола станка с приспособлением.
12.4 Расчет сил резания, усилия зажима детали в приспособлении
Сила резания при фрезеровании можно определить по формуле [13]:
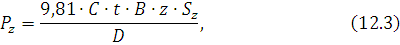
где С – коэффициент (при фрезеровании стали С = 68);
t – глубина фрезерования, мм; t=0,85;
В-ширина фрезерования, мм; B=66,9;
z – число зубьев фрезы; z=12;
Sz – подача на один зуб фрезы, мм/зуб; Sz = 0,067 мм/зуб;
D – диаметр фрезы, мм; D=100 мм.
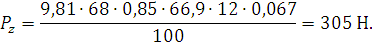
По [1] усилие зажима рассчитывается по формуле:
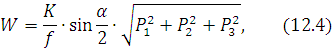
где К – коэффициент запаса прочности;
f – коэффициент трения на рабочих поверхностях зажимов; f=0,25;
Р1, Р2, Р3 – составляющие силы резания
б – угол призмы; б=90°.
Рассчитываем составляющие силы резания по [8]:
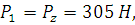
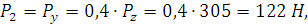
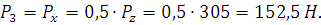
Определяем коэффициент запаса прочности по формуле [1]:
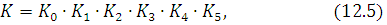
где К – гарантированный коэффициент запаса для всех случаев; К=1,5;
К1 – коэффициент, учитывающий состояние поверхности заготовок; К1=1,2;
К2 – коэффициент, учитывающий увеличение сил резания от прогрессирующего затупления инструмента; К2=1,9;
К3 – коэффициент, учитывающий увеличение силы резания при прерывистом резании; К3=1;
К4 – коэффициент, учитывающий постоянство силы зажима, развиваемой силовым приводом приспособления; К4=1,6;
К5 – коэффициент, учитываемый только при наличии моментов, стремящихся повернуть обрабатываемую деталь; К5=1.
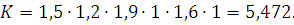
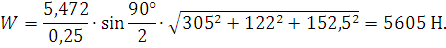
12.5 Расчет приспособления на точность
Полная погрешность обработки зависит от суммы базирования, закрепления, наладки станка, точности инструмента, случайных отклонений, точности обработки деталей приспособления и т.д. и определяется путем суммирования составляющих.
Погрешность обработки может быть определена по формуле:
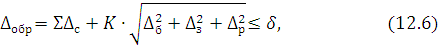
где d – допуск на размер при выполнении операции; d=1,3 мм.
еDс – сумма систематических погрешностей, состоящая из погрешностей наладки, приспособления, инструмента и др.
Величину еDс следует определять с учетом взаимной компенсации ее отдельных составляющих.
Учитывая возможность компенсации составляющих еDс при проектировании, принимаем еDс = 0;
К – коэффициент, зависящий от закона рассеяния погрешностей, К=1;
я – погрешность базирования;
Dз – погрешность закрепления;
Dр – погрешность, вызываемая рассеянием размеров в результате действия случайных факторов (изменение структуры и механических свойств обрабатываемого металла, припуска и др.).

где s – среднее квадратичное отклонение, приближённо принимаем s=р/6.
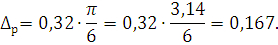
По [5] принимаем: DЗ=135 мкм=0,135 мм.
Погрешность базирования Dб рассчитывается по формуле [1]:
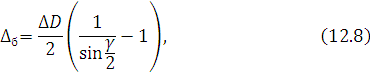
где ДD – допуск на диаметральный размер, мм; ДD=2,5 мм.
г – угол призмы; б=90°.
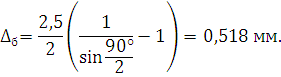
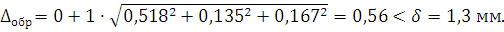
13. Экономическое обоснование принятого варианта технологического процесса
При оценке эффективности того или иного варианта ТП наиболее выгодным признается тот, у которого сумма текущих и приведенных капитальных затрат на единицу продукции будет минимальной.
Расчеты приведенных затрат и технологической себестоимости выполняются для всех изменяющихся операций ТП.
Приведенные затраты для двух сравниваемых вариантов ТП рассчитываются по формуле:
З = С + Ен·(Кс + Кзд), (13.1)
где С – технологическая себестоимость, руб.;
Ен – нормативный коэффициент экономической эффективности капитальных вложений (Ен = 0,1);
Кс, Кзд – удельные капитальные вложения в станок и здание соответственно.
Расчет основной и дополнительной зарплаты выполняется, по формуле:
С3 = СчЧКдЧЗнЧКо.м, (13.2)
где Сч – часовая тарифная ставка рабочего (принимается по установленным тарифным ставкам), руб./ч;
Кд – коэффициент, учитывающий дополнительную зарплату и начисления (Кд = 1,7);
3н – коэффициент, учитывающий оплату наладчика (Зн = 1,0);
Ко.м – коэффициент, учитывающий оплату рабочего при многостаночном обслуживании (Ко.м = 1,0).
Расчет часовых затрат по эксплуатации рабочего места выполняется по формуле:
Сэксп = Сч.зЧКм, (13.3)
где Сч.з – часовые затраты на базовом рабочем месте (принимаются по материалам производственной практики), руб./ч;
Км – коэффициент показывающий во сколько раз затраты, связанные с работой данного станка, больше, чем аналогичные расходы у базового станка.
Удельные капитальные вложения в станок рассчитываются по формуле:
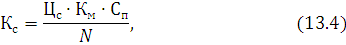
где Цс – отпускная цена станка, р;
Км – коэффициент учитывающий затраты на транспортировку и монтаж; (Км = 1,1);
Сп – принятое число станков на операцию (Сп = 1,0);
N – годовой объем выпуска деталей; N=1200.
Удельные капитальные вложения в здание рассчитываются по формуле:
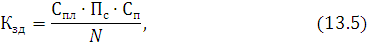
где Спл – стоимость 1м2 производственной площади (принимается по материалам производственной практики), руб./м2;
Пс – площадь, занимаемая станком с учетом проходов, м2;
Сп – принятое число станков на операцию (Сп = 1,0).
Площадь, занимаемая станком Пс.определяется по формуле:
 ,
(13.6)
где f – площадь станка в плане (длина к ширине), м2;
Кс – коэффициент, учитывающий дополнительную производственную площадь (Кс = 3,5 при f = 2…4м2; Кс = 3 при f = 4…6м2; Кc = 4 при f < 2м2).
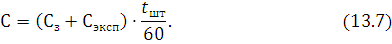
Технологическая себестоимость рассчитывается для всех операций по формуле:
Экономический эффект от внедрения принятого варианта ТП рассчитывается по формуле:
Э = (Збаз – Зпр)∙N, (13.8)
где Збаз – приведенные затраты по базовому варианту ТП;
3пр – приведенные затраты по проектируемому варианту.
Результаты расчетов приведенных затрат сводятся в таблицу 13.1.
Таблица 13.1.
| Операция | Модель стака | Тшт, мин | Сз, р | Сэксп, р | Кс, р | Кзд, р | С, р |
| Базовый вариант | |||||||
| 010 Пило-отрезная | 8Г662 | 2,718 | 2604 | 2604 | 4918 | 1811 | 236 |
| 015 Горизонтально-расточная | 2206ВМФ4 | 5,472 | 4948 | 4948 | 133544 | 8681 | 903 |
| 020 Токарно-винторезная | 1М63 | 10,008 | 3021 | 3021 | 14701 | 3528 | 1008 |
| 025 Токарно-винторезная | 1М63 | 15,048 | 3021 | 3021 | 14701 | 3528 | 1515 |
| 045 Токарно-винторезная | 16К20 | 3,444 | 3021 | 3021 | 14483 | 2336 | 347 |
| 050 Токарно-винторезная | 16К20 | 15,264 | 3516 | 3516 | 14483 | 2336 | 1789 |
| 055 Токарно-винторезная | 16К20 | 14,664 | 3516 | 3516 | 14483 | 2336 | 1719 |
| 060 Шлицефрезерная | 5350А | 130,89 | 4089 | 4089 | 14860 | 2837 | 17840 |
| 065 Шлицефрезерная | 5350А | 90,156 | 4089 | 4089 | 14860 | 2837 | 12288 |
| 080 Вертикально-сверлильная | 2Н135 | 4,248 | 4089 | 4089 | 4280 | 815 | 579 |
| 095 Токарно-винторезная | 16К20 | 3,444 | 3021 | 3021 | 14483 | 2336 | 347 |
| 100 Круглошлифовальная | 3М152В | 16,71 | 3516 | 3516 | 30837 | 2915 | 1958 |
| 105 Шлицешлифовальная | 3451А | 299,334 | 3021 | 3021 | 30877 | 3084 | 30144 |
| 110 Шлицешлифовальная | 3451А | 299,334 | 3021 | 3021 | 30877 | 3084 | 30144 |
| Итого: | 48494 | 48494 | 352387 | 42461 | 100815 | ||
| Проектируемый вариант | |||||||
| 005 Горизонтально-расточная | 2206ВМФ4 | 2,64 | 4948 | 4948 | 133544 | 8681 | 435 |
| 025 Многоцелевая с ЧПУ | INTEGREX 100-IV S | 217,90 | 4089 | 4089 | 183333 | 3652 | 29699 |
| 040 Токарно-винторезная | 16К20 | 2,47 | 3516 | 3516 | 14483 | 2336 | 289 |
| 045 Круглошлифовальная | 3М152В | 4,29 | 3516 | 3516 | 30837 | 2915 | 503 |
| 105 Шлицешлифовальная | 3451А | 320,27 | 3021 | 3021 | 30877 | 3084 | 32252 |
| 110 Шлицешлифовальная | 3451А | 320,23 | 3021 | 3021 | 30877 | 3084 | 32248 |
| Итого: | 22111 | 22111 | 423951 | 23751 | 95427 | ||
Рассчитаем приведенные затраты для базового и принятого техпроцесса:
Збаз =100815+0,1·(352387+42461)=140300 руб.,
Зпр =95427+0,1·(423951+23751)=140197 руб.
Экономический эффект от внедрения принятого варианта ТП:
Э = (140300 – 140197)·1200= 123600 руб.
Заключение
В результате выполнения данного курсового проекта был разработан технологический процесс изготовления вала ведущего 7821–4202026.
По базовому варианту в качестве заготовки используется горячекатаный прокат круглого сечения нормальной точности и длиной 315 мм. По проектному варианту в качестве заготовки использована штамповка на ГКМ, что позволило уменьшить объём, массу и стоимость заготовки, приблизить по форме к готовой детали, а также избавить от заготовительных операций: 010 пило-отрезной и 020, 025 токарно-винторезных.
В проектном варианте использован станок INTEGREX 100-IV S фирмы MAZAK на операции 025 многоцелевая С ЧПУ, что позволило заменить следующие операции: 040, 045, 050 токарно-винторезные; 060, 065 шлицефрезерные; 080 вертикально-сверлильную.
Результатом использования предлагаемых решений является существенное сокращение расхода материалов, снижению трудоёмкости изготовления продукции, снижению численности производственного персонала и площади участка, что снижает величину затрат при изготовлении продукции и способствуют повышению конкурентоспособности выпускаемых изделий.
Список использованных источников
деталь производство вал технологичность
Антонюк В.Е., Королёв В.А., Башеев С.М. Справочник конструктора по расчёту и проектированию станочных приспособлений. – Мн.: Беларусь, 1969.
Аршинов Н.А., Алексеев В.А. Резание металлов и режущий инструмент. – М.: Машиностроение, 1976.
Режимы резания металлов. Справочник. /Под редакцией Барановского Ю.В./ – М: Машиностроение, 1972.
Гапонкин В.А., Лукашев Л.К., Суворова Т.Г. Обработка резанием, металлорежущий инструмент и станки. – М.: Машиностроение, 1990.
Горбацевич А.Ф., Шкред В.А. Курсовое проектирование по технологии машиностроения. – Мн.: Выш. школа, 1983.
Справочник шлифовщика /Кожуро Л.М. и др./ – Мн.: Вышэйшая школа, 1981.
Справочник технолога-машиностроителя. В 2-х т. Т.1 /Под редакцией А.Г. Косиловой и Р.К. Мещерякова./ – М.: Машиностроение, 1996.
Справочник технолога-машиностроителя. В 2-х т. Т.2 /Под редакцией А.Г. Косиловой и Р.К. Мещерякова./ – М.: Машиностроение, 1996.
Нефёдов Н.А., Осипов К.А. Сборник задач и примеров по резанию металлов и режущему инструменту: Учеб. пособие для техникумов. – М.: Машиностроение, 1990.
Справочник инструментальщика. / Под редакцией Ординарцева А.А./-Л.: Машиностроение, 1990.
ГОСТ 7505–89 «Поковки стальные штампованные. Допуски, припуски и кузнечные напуски».
Пашкевич М.Ф., Мрочек Ж.А., Кожуро Л.М., Пашкевич В.М. Технологическая оснастка. – Мн.: Адукацыя i выхаванне, 2002. – 320 с.
Проектирование технологических процессов в сельскохозяйственном машиностроении: методические указания по выполнению курсового проекта. – Минск, 2007.
Размещено на