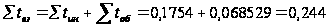Расчет и проектирование автоматической системы технологического оборудования для обработки оси
где Кзаг=0.75 – коэффициент загрузки линии как характеристика технических и организационных условий ее эксплуатации;
 - время несовмещенных
вспомогательных
ходов цикла;
∑tр – суммарные собственные внецикловые затраты (простой на единицу продукции), мин/шт.
Внецикловые затраты определяются по формуле:
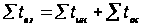 ,
где ∑tин – ожидаемые суммарные внецикловые затраты по инструменту;
∑tос – ожидаемые усредненные внецикловые затраты по оснащению.
Затраты времени из-за выхода из строя инструмента определяются по формуле:
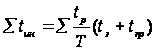
где tр – машинное время выполнения составной операции конкретным инструментом, мин;
Т – нормативная стойкость инструмента, мин;
tз – время, необходимое для замены инструмента при его износе, мин;
tпр – средняя продолжительность простоев из-за случайных сбоев в работе и поломок инструмента, которые приходятся на период его стойкости, мин.
Значение tз и tпр для разных типов инструментов занесены в таблицу 2.1.
Таблица 2.1 – Расчет времени потерь по инструменту
| № Опер. | Инструмент |
|
|
( |
|
| 1 | Резец упорный проходной Т5К10 | 0,64 | 60 | 1,7 | 0,0181 |
| 2 | Резец упорный проходной Т5К10 | 0,21 | 60 | 1,7 | 0,0059 |
| 3 | Резец упорный проходной Т5К10 | 0,034 | 60 | 1,7 | 0,0009 |
| 4 | Резец упорный проходной Т5К10 | 0,21 | 60 | 1,7 | 0,0059 |
| 5 | Резец упорный проходной Т5К10 | 0,0675 | 60 | 1,7 | 0,0019 |
| 6 | Резец упорный проходной Т5К10 | 0,2 | 60 | 1,7 | 0,0057 |
| 7 | Резец упорный проходной Т5К10 | 0,034 | 60 | 1,7 | 0,0009 |
| 8 | Резец отогнутый Т5К10 | 0,003 | 60 | 1,7 | 0,00008 |
| 9 | Резец упорный проходной Т5К10 | 0,473 | 60 | 1,7 | 0,0134 |
| 10 | Резец упорный проходной Т5К10 | 0,2 | 60 | 1,7 | 0,0057 |
| 11 | Резец упорный проходной Т5К10 | 0,034 | 60 | 1,7 | 0,0009 |
| 12 | Резец канавочный специальный Р6М5 | 0,016 | 30 | 1,7 | 0,0009 |
| 13 | Резец канавочный специальный Р6М5 | 0,016 | 30 | 1,7 | 0,0009 |
| 14 | Резец упорный проходной Т5К10 | 0,034 | 60 | 1,7 | 0,0009 |
| 15 | Резец упорный проходной Т5К10 | 0,0675 | 60 | 1,7 | 0,0019 |
| 16 | Резец упорный проходной Т5К10 | 0,473 | 60 | 1,7 | 0,0134 |
| 17 | Резец упорный проходной Т5К10 | 0,003 | 60 | 1,7 | 0,00008 |
| 18 | Резец упорный проходной Т15К6 | 0,034 | 60 | 3,18 | 0,0018 |
| 19 | Резец упорный проходной Т15К6 | 0,2 | 60 | 3,18 | 0,0106 |
| 20 | Резец упорный проходной Т15К6 | 0,085 | 60 | 3,18 | 0,0045 |
| 21 | Резец канавочный специальный Т15К6 | 0,0068 | 60 | 3,18 | 0,0003 |
| 22 | Резец канавочный специальный Т15К6 | 0,0015 | 60 | 3,18 | 0,00008 |
| 23 | Резец отогнутый Т15К6 | 0,0014 | 60 | 3,18 | 0,00007 |
| 24 | Резец упорный проходной Т15К6 | 0,034 | 60 | 3,18 | 0,0018 |
| 25 | Резец упорный проходной Т15К6 | 0,2 | 60 | 3,18 | 0,0106 |
| 26 | Резец упорный проходной Т15К6 | 0,085 | 60 | 3,18 | 0,0045 |
| 27 | Резец канавочный специальный Т15К6 | 0,0068 | 60 | 3,18 | 0,0003 |
| 28 | Резец канавочный специальный Т15К6 | 0,0015 | 60 | 3,18 | 0,00008 |
| 29 | Резец отогнутый Т15К6 | 0,0014 | 60 | 3,18 | 0,00007 |
| 30 | Резец упорный проходной Т5К10 | 0,746 | 60 | 1,7 | 0,02114 |
| 31 | Сверло Р6М5 | 0,24 | 15 | 1,18 | 0,0188 |
| 32 | Торцевая фреза | 0,85 | 180 | 5,12 | 0,0242 |
|
|
0,17686 | ||||
 ,
мин.
 ,
мин.
 +
 ),
мин.
 ,
мин.
 =
Расчет ожидаемых внецикловых затрат по оборудованию (для одной позиции) tос производим по формуле:
tос ,
где tп – средняя продолжительность простоев j-го нормализованного узла, который входит в состав оснащения конкретной позиции;
tр – время работы j-го нормализованного узла при выпуске единицы продукции;
k – общее количество нормализованных узлов в оснащении конкретной позиции.
Таблица 2.2 – Расчет потерь по оборудованию первого варианта
| Наименование позиции | Наименование механизмов |
Время простоев
на 100 мин. работы
|
Время работы
j–го нормализованного
узла
|
Простои
конкретных
механизмов |
| 1. Токарная |
1. Узел подачи и зажима заготовки 2. Шпиндельный блок с механизмом фиксации и приводом вращения 3. Узел продольных суппортов 4. Гидравлическое оборудование 5. Электрооборудование 6. Система охлаждения 7. Транспортер стружки |
0,55 0,18 0,06 0,17 0,65 0,08 0,24 |
0,64 0,64 0,64 0,64 0,64 0,64 0,64 |
0,00352 0,001152 0,000384 0,001088 0,00416 0,000512 0,001536 |
|
|
0,012352 | |||
| 2. Токарная |
1. Узел подачи и зажима заготовки 2. Шпиндельный блок с механизмом фиксации и приводом вращения 3. Узел продольных суппортов 4. Узел поперечных суппортов 5. Гидравлическое оборудование 6. Электрооборудование 7. Система охлаждения 8. Транспортер стружки |
0,55 0,18 0,06 0,07 0,17 0,65 0,08 0,24 |
0,21 0,21 0,21 0,003 0,21 0,21 0,21 0,21 |
0,001155 0,000378 0,000126 0,0000021 0,000357 0,001365 0,000168 0,000504 |
|
|
0,004055 | |||
| 3. Токарная с |
1. Узел подачи и зажима заготовки 2. Шпиндельный блок с механизмом фиксации и приводом вращения 3. Узел продольных суппортов 4. Узел поперечных суппортов 4. Гидравлическое оборудование 5. Электрооборудование 6. Система охлаждения 7. Транспортер стружки |
0,55 0,18 0,06 0,07 0,17 0,65 0,08 0,24 |
0,473 0,473 0,473 0,016 0,473 0,473 0,473 0,473 |
0,002602 0,000851 0,000284 0,0000112 0,000804 0,003075 0,000378 0,0011385 |
|
|
0,00914 | |||
| 4. Токарная |
1. Узел подачи и зажима заготовки 2. Шпиндельный блок с механизмом фиксации и приводом вращения 3. Узел поперечных суппортов 4. Узел поперечных суппортов 4. Гидравлическое оборудование 5. Электрооборудование 6. Система охлаждения 7. Транспортер стружки |
0,55 0,18 0,07 0,06 0,17 0,65 0,08 0,24 |
0,473 0,473 0,473 0,003 0,473 0,473 0,473 0,473 |
0,002602 0,000851 0,000331 0,0000018 0,000804 0,003075 0,000378 0,001135 |
|
|
0,009178 | |||
| 5. Токарная |
1. Узел подачи и зажима заготовки 2. Шпиндельный блок с механизмом фиксации и приводом вращения 3. Узел продольных суппортов 4. Узел поперечных суппортов 4. Гидравлическое оборудование 5. Электрооборудование 6. Система охлаждения 7. Транспортер стружки |
0,55 0,18 0,06 0,07 0,17 0,65 0,08 0,24 |
0,2 0,2 0,2 0,009 0,2 0,2 0,2 0,2 |
0,0011 0,00036 0,00012 0,0000063 0,00034 0,0013 0,00016 0,00048 |
|
|
0,003866 | |||
| 6. Токарная |
1. Узел подачи и зажима заготовки 2. Шпиндельный блок с механизмом фиксации и приводом вращения 3. Узел продольных суппортов 4. Узел поперечных суппортов 4. Гидравлическое оборудование 5. Электрооборудование 6. Система охлаждения 7. Транспортер стружки |
0,55 0,18 0,06 0,07 0,17 0,65 0,08 0,24 |
0,2 0,2 0,2 0,009 0,2 0,2 0,2 0,2 |
0,0011 0,00036 0,00012 0,0000063 0,00034 0,0013 0,00016 0,00048 |
 ,
мин.
 ,
мин.
 ,
мин.


|
|
0,003866 | 0,003866 |

| 7. Токарная |
1. Узел подачи и зажима заготовки 2. Шпиндельный блок с механизмом фиксации и приводом вращения 3. Узел продольных суппортов 4. Гидравлическое оборудование 5. Электрооборудование 6. Система охлаждения 7. Транспортер стружки |
0,55 0,18 0,06 0,17 0,65 0,08 0,24 |
0,746 0,746 0,746 0,746 0,746 0,746 0,746 |
0,004103 0,001343 0,000448 0,001268 0,004849 0,000597 0,00179 |
|
|
0,014398 | |||
| 8. Агрегатная |
1. Узел подачи и зажима заготовки 2. Силовая головка для фрезерования 3. Силовая головка для сверления 4. Гидравлическое оборудование 5. Силовой стол с гидроприводом 5. Поворотный стол 6. Электрооборудование 7. Система охлаждения 8. Транспортер стружки |
0,53 0,25 0,18*2 0,17 0,24*2 0,1 0,65 0,08*2 0,24 |
0,85 0,85 0,85 0,85 0,85 0,85 0,85 0,85 0,85 |
0,004505 0,002125 0,00306 0,001445 0,00408 0,00085 0,005525 0,00136 0,00204 |
|
|
0,02499 | |||
|
|
0,081845 | |||


Таким образом:
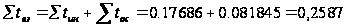 (мин).
Производительность данного варианта:
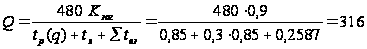 деталей/смену.
Вариант №2
Станок –
двухсторонний
гидрокопировальный
полуавтомат:
точить поверхности
8 ( ),
2 (
 ),
4 (
 ),
7 (
 ),
3 (
 ),
1 ().
Станок –
полуавтомат:
точить поверхности
10 ( ),
8 (
 ),
6 (
 ),
2 (
 );
точить фаску
25 (
 ),
точить канавку
шириной 10 мм
на поверхности
9 (
 ).
Станок –
полуавтомат:
точить поверхности
7 (),5
( ),
1 (),
точить фаску
24 (
 ).
Станок –
двухсторонний
гидрокопировальный
полуавтомат:
чистовое точение
поверхностей
2 ( ),
4 (),
6 (
 ),
точить канавки
12 (
 ),
точить фаску
20 (
 ),
точить канавку
14 (
 ),точить
фаску 23 (
 ),
и фаску 19 (
 )
с одной стороны;
чистовое точение
поверхностей
1 (),
3 (),
5 (),
точить канавку
11 (),
точить фаску
21 (),
точить канавку
13 (),
точить фаску
22 (
 )
и фаску 18 ()
с другой стороны.
Станок –
полуавтомат:
продольное
точение поверхности
9 ( ).
Станок –
агрегатный:
сверление
отверстий 15,
16 ( );
фрезерование
лыски 17 (
 ).
Значение tз и tпр для разных типов инструментов занесены в таблицу 2.3.
Таблица 2.3 – Расчет времени потерь по инструменту
|
№ Опер. |
Инструмент |
|
|
( мин. |
|
| 1 | Резец упорный проходной Т5К10 | 0,64 | 60 | 1,7 | 0,0181 |
| 2 | Резец упорный проходной Т5К10 | 0,21 | 60 | 1,7 | 0,0059 |
| 3 | Резец упорный проходной Т5К10 | 0,034 | 60 | 1,7 | 0,0009 |
| 4 | Резец упорный проходной Т5К10 | 0,21 | 60 | 1,7 | 0,0059 |
| 5 | Резец упорный проходной Т5К10 | 0,0675 | 60 | 1,7 | 0,0019 |
| 6 | Резец упорный проходной Т5К10 | 0,2 | 60 | 1,7 | 0,0057 |
| 7 | Резец упорный проходной Т5К10 | 0,034 | 60 | 1,7 | 0,0009 |
| 8 | Резец отогнутый Т5К10 | 0,003 | 60 | 1,7 | 0,00008 |
| 9 | Резец упорный проходной Т5К10 | 0,473 | 60 | 1,7 | 0,0134 |
| 10 | Резец упорный проходной Т5К10 | 0,2 | 60 | 1,7 | 0,0057 |
| 11 | Резец упорный проходной Т5К10 | 0,034 | 60 | 1,7 | 0,0009 |
| 12 | Резец канавочный специальный Р6М5 | 0,016 | 30 | 1,7 | 0,0009 |
| 13 | Резец упорный проходной Т5К10 | 0,034 | 60 | 1,7 | 0,0009 |
| 14 | Резец упорный проходной Т5К10 | 0,0675 | 60 | 1,7 | 0,0019 |
| 15 | Резец упорный проходной Т5К10 | 0,473 | 60 | 1,7 | 0,0134 |
| 16 | Резец упорный проходной Т5К10 | 0,003 | 60 | 1,7 | 0,00008 |
| 17 | Резец упорный проходной Т15К6 | 0,034 | 60 | 3,18 | 0,0018 |
| 18 | Резец упорный проходной Т15К6 | 0,2 | 60 | 3,18 | 0,0106 |
| 19 | Резец упорный проходной Т15К6 | 0,085 | 60 | 3,18 | 0,0045 |
| 20 | Резец канавочный специальный Т15К6 | 0,0068 | 60 | 3,18 | 0,0003 |
| 21 | Резец канавочный специальный Т15К6 | 0,0015 | 60 | 3,18 | 0,00008 |
| 22 | Резец отогнутый Т15К6 | 0,0014 | 60 | 3,18 | 0,00007 |
| 23 | Резец упорный проходной Т15К6 | 0,034 | 60 | 3,18 | 0,0018 |
| 24 | Резец упорный проходной Т15К6 | 0,2 | 60 | 3,18 | 0,0106 |
| 25 | Резец упорный проходной Т15К6 | 0,085 | 60 | 3,18 | 0,0045 |
| 26 | Резец канавочный специальный Т15К6 | 0,0068 | 60 | 3,18 | 0,0003 |
| 27 | Резец канавочный специальный Т15К6 | 0,0015 | 60 | 3,18 | 0,00008 |
| 28 | Резец отогнутый Т15К6 | 0,0014 | 60 | 3,18 | 0,00007 |
| 29 | Резец упорный проходной (правый) Т5К10 | 0,746 | 60 | 1,7 | 0,02114 |
| 30 | Сверло Р6М5 | 0,24 | 15 | 1,18 | 0,0188 |
| 31 | Торцевая фреза | 0,85 | 180 | 5,12 | 0,0242 |
|
|
0,1754 | ||||
Таблица 2.4 – Расчет потерь по оборудованию первого варианта
|
Наименование позиции |
Наименование механизмов |
Время простоев
на 100 мин. работы
|
Время работы
j–го нормализованного
узла
|
Простои конкретных механизмов
|
| 1. Токарная |
1. Узел подачи и зажима заготовки 2. Шпиндельный блок с механизмом фиксации и приводом вращения 3. Узел продольных суппортов 4. Гидравлическое оборудование 5. Электрооборудование 6. Система охлаждения 7. Транспортер стружки |
0,55 0,18 0,06*2 0,17 0,65 0,08*2 0,24 |
0,437 0,437 0,437 0,437 0,437 0,437 0,437 |
0,002404 0,000787 0,000524 0,000743 0,002841 0,000699 0,001049 |
|
|
0,009046 | |||
| 2. Токарная |
1. Узел подачи и зажима заготовки 2. Шпиндельный блок с механизмом фиксации и приводом вращения 3. Узел продольных суппортов 4. Узел поперечных суппортов 5. Гидравлическое оборудование 6. Электрооборудование 7. Система охлаждения 8. Транспортер стружки |
0,55 0,18 0,06 0,07 0,17 0,65 0,08 0,24 |
0,64 0,64 0,64 0,016 0,64 0,64 0,64 0,64 |
0,00352 0,001152 0,000384 0,0000112 0,001088 0,00416 0,000512 0,001536 |
|
|
0,012363 | |||
| 3. Токарная |
1. Узел подачи и зажима заготовки 2. Шпиндельный блок с механизмом фиксации и приводом вращения 3. Узел продольных суппортов 4. Узел поперечных суппортов 4. Гидравлическое оборудование 5. Электрооборудование 6. Система охлаждения 7. Транспортер стружки |
0,55 0,18 0,06*2 0,07*2 0,17 0,65 0,08 0,24 |
0,2 0,2 0,2 0,009 0,2 0,2 0,2 0,2 |
0,0011 0,00036 0,00012 0,0000063 0,00034 0,0013 0,00016 0,00048 |
|
|
0,003866 | |||
| 4. Токарная |
1. Узел подачи и зажима заготовки 2. Шпиндельный блок с механизмом фиксации и приводом вращения 3. Узел продольных суппортов 4. Узел поперечных суппортов 4. Гидравлическое оборудование 5. Электрооборудование 6. Система охлаждения 7. Транспортер стружки |
0,55 0,18 0,06 0,07 0,17 0,65 0,08 0,24 |
0,2 0,2 0,2 0,009 0,2 0,2 0,2 0,2 |
0,0011 0,00036 0,00012 0,0000063 0,00034 0,0013 0,00016 0,00048 |
|
|
0,003866 | |||
| 5. Токарная |
1. Узел подачи и зажима заготовки 2. Шпиндельный блок с механизмом фиксации и приводом вращения 3. Узел продольных суппортов 4. Гидравлическое оборудование 5. Электрооборудование 6. Система охлаждения 7. Транспортер стружки |
0,55 0,18 0,06 0,17 0,65 0,08 0,24 |
0,746 0,746 0,746 0,746 0,746 0,746 0,746 |
0,004103 0,001343 0,000448 0,001268 0,004849 0,000597 0,00179 |
|
|
0,014398 | |||
| 6. Агрегатная |
1. Узел подачи и зажима заготовки 2. Силовая головка для фрезерования 3. Силовая головка для сверления 4. Гидравлическое оборудование 5. Силовой стол с гидроприводом 5. Поворотный стол 6. Электрооборудование 7. Система охлаждения 8. Транспортер стружки |
0,53 0,25 0,18*2 0,17 0,24*2 0,1 0,65 0,08*2 0,24 |
0,85 0,85 0,12 0,85 0,85 0,85 0,85 0,85 0,85 |
0,004505 0,002125 0,00306 0,001445 0,00408 0,00085 0,005525 0,00136 0,00204 |
|
|
0,02499 | |||
|
|
0,068529 | |||


Таким образом: