Расчет и проектирование автоматической системы технологического оборудования
МИНИСТЕРСТВО ОБРАЗОВАНИЯ И НАУКИ УКРАИНЫ
ДОНЕЦКИЙ НАЦИОНАЛЬНЫЙ ТЕХНИЧЕСКИЙ УНИВЕРСИТЕТ
Механический факультет
Кафедра МС
КУРСОВАЯ РАБОТА
по дисциплине: “Теория проектирования автоматизированных станочных комплексов”
на тему: “Расчет и проектирование автоматической системы технологического оборудования”
Выполнил:
ст. гр. МС-02а
А.С. Яцков
Руководитель: Ю.А. Гринев
Нормоконтролер:
к.т.н. Л.П. Калафатова
ДОНЕЦК 2006
РЕФЕРАТ
Курсовая работа содержит: 27 с., 10 табл., 3 рисунка, 4 источника, 12 приложений.
Объектом исследования в курсовой работе является деталь шахтного комбайна «ступица».
В данной курсовой работе рассматривается процесс проектирования автоматической линии технологического оборудования, которая позволила бы при минимальных затратах добиться заданной производительности.
Цель работы: спроектировать оптимальную структурно-компоновочную схему автоматической линии для условий серийного производства детали «переходник». Реализовать структурную схему на практике, выбрав конкретное технологическое оборудование; описать ее работу с помощью циклограммы.
Кроме того, для всех операций представлены эскизы карт наладок.
ПЕРЕХОДНИК, ПРОИЗВОДСТВО, ПРОИЗВОДИТЕЛЬНОСТЬ, АТОМАТИЧЕСКАЯ ЛИНИЯ, ЦИКЛОГРАММА
ВВЕДЕНИЕ
Современное производство отличается сложностью производства и технологических процессов. В этих условиях решаются проблемы повышения продуктивности работы и качества производства изготавливаемой продукции при минимальных затратах автоматизации. Для этого необходимо уметь проектировать и широко использовать автоматизированные системы технологического оборудования, в состав которых входит сами станки – автоматы, автоматизированные загрузочные устройства, транспортно – накопительные системы и др.
1. Анализ конструкции детали на технологичность
Цель анализа конструкции детали на технологичность – выявление недостатков конструкции по сведениям, содержащихся в чертежах и технических требованиях, а также возможное улучшение технологичности рассматриваемой конструкции.
Технологический контроль чертежей сводится к тщательному их изучению. Чертеж детали содержит все проекции и разрезы, совершенно четко и однозначно объясняющие ее конфигурацию. На чертеже указаны все размеры с необходимыми отклонениями и требуемая шероховатость обрабатываемых поверхностей. Чертеж содержит все необходимые сведения о материале детали, термической обработке и массе детали.
Деталь 1ГШ68.98.00.011 – ступица входит в редуктор подающей части основного редуктора комбайнов 2ГШ68.
Ступица служит для передачи крутящего момента от вала в редуктора.
Основными конструктивными базами, определяющими положение в сборочной единице, являются центровочные отверстия с эвольвентными щлицами. Эти же поверхности могут использоваться в качестве основных технологических баз.
Упрощение конструкции детали или замена ее элементов ввиду её служебного назначения и тяжелых условий эксплуатации нецелесообразно.
2. Базовый технологический процесс обработки ступицы в условиях неавтоматизированного производства
010 Заготовительная (штамповка)
020 Токарная ЧПУ (база Ш230f7, 3 кулачковый патрон)
А Установить и снять заготовку
Подрезать торец Е,
Точить Ш180Н9, Ш150Н11 по программе предварительно
Точить фаску 1Ч45, Ш180Н9, Ш165, фаску, Ш150Н11 по программе
030 Токарная ЧПУ (база отверстия Ш150Н11, оправка с пластинчатыми пружинами)
А Установить и снять заготовку
Подрезать торец В,
Точить Ш190Н9 по программе предварительно
Точить Ш230f7 по программе предварительно
Подрезать торец Ш299,6f9/Ш230f7 по программе предварительно
Точить фаску 2Ч30, Ш190Н9, Ш165, фаску по программе
Точить фаски 3Ч30, Ш230f7 по программе
040 Токарная ЧПУ (база отверстия Ш150Н7, оправка с пластинчатыми пружинами)
А Установить и снять заготовку
Точить поверхность Ш299.6F9 предварительно
Точить фаски 2Ч45, Ш299,6f9, фаски 2Ч45 по программе
050 Вертикально-сверлильная с ЧПУ (база Ш299.6f9, приспособления специальное)
А Установить и снять заготовку
Сверлить отверстия М16-7Н
Цековать отверстия Ш22
Нарезать резьбу М16-7Н
060 Кординатно-сверлильная с ЧПУ (база отверстия Ш150Н11, специальное)
А Установить и снять заготовку
Сверлить отверстия Ш20Н12
Сверлить 2 отверстия М16-7Н
Цековать 2 отверстия Ш20
070 Радиально-сверлильная (база торцы, специальное)
А Установить и снять заготовку
Цековать 2 отверстия Ш20
Нарезать резьбу М16-7Н
080 Горизонтально протяжная (база отверстия Ш150Н11, специальное)
А установить и снять заготовку
Протянуть эвольвентные шлицы ЭВ160Ч5Ч30
090 Термическая
Цементировать h 1.2…1.6 HRC 57…63. поверхности В,И,Г,Д,Е от цементации предохранить
100 Токарная ЧПУ (база отверстия Ш150Н11, оправка с пластинчатыми пружинами)
А Установить и снять заготовку
Точить фаску 1Ч45, Ш180Н9, Ш165, фаску по программе
Б. Переустановить заготовку
Точить фаску 2Ч30, Ш190Н9 Ш165, фаску по программе
110 Кругло – шлифовальная (база Ш150Н11, оправка)
А Установить и снять заготовку
Шлифовать поверхность Ш230f7
120 Кругло – шлифовальная (база Ш150Н11, оправка)
А Установить и снять заготовку
Шлифовать поверхность Ш299,6f9
130 Контрольно измерительная
3. Операционный технологический процесс, реализуемый в условиях автоматизированного производства
Разработка операционного технологического процесса ведется для случая реализации на станках с числовым управлением.
При разработке операционного технологического процесса используются наиболее перспективные схемы и методы обработки, а также конструкции инструмента и инструментальные материалы, которые предусматривают возможность максимальной интенсификации режимов резания.
Например: Применение комбинированного инструмента, обработка в одной позиции нескольких отверстий, применение инструмента из быстрорежущей стали.
4. Расчет машинного времени выполнения операций
Для дальнейшего определения производительности проектируемой автоматической линии необходимо рассчитать машинное время на проведение каждой из операций. Для этого расчета необходимо знать габариты обрабатываемой поверхности и режимы резания. Для единичного производства режимы резания можно назначат по справочникам нормирования, но приведенные там значения сильно завышены. Для массового или серийного типа производства более целесообразно проводить полный расчет режимов резания.
Глубина резания, обычно, назначается в соответствие с видом обработки и типом заготовки. Величину подачи при точении выбираем в зависимости от параметра шероховатости. Скорость резания для точения можно определить по формуле:
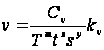 м/мин;
где Т – стойкость резца;
s – величина подачи;
t – глубина резания;
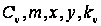 - коэффициенты,
постоянные
для заданных
условий резания.
Частоту вращения шпинделя определяют по формуле:
 об/мин;
где D – диаметр обрабатываемой заготовки.
Машинное время обработки находим по формуле:
 мин;
где L – блина обработки.
Для сверления величина подачи выбирается в зависимости от диаметра сверлимого отверстия. Скорость резания рассчитывается по формуле:
 м/мин;
где D – диаметр сверления.
Для зенкерования и развертывания скорость резания рассчитывается по формуле:
 м/мин.
Машинное время здесь рассчитывается аналогично как и для точения.
Параметры резания для шлифования нормализованы и выбираются из таблиц.
Таблица 4.1 – Расчет машинного времени выполнения операций
| № | Название операций и переходов | инструмент | Глубина резания t, мм | Подача S, мм/об | Скорость V, м/мин | Частота вращения n,мин-1 | Диаметр обработки, D мм | Длина оброботки L мм |
Основное время tp |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| 020 Токарная ЧПУ | |||||||||
| Подрезать торец Е | Резец подрезной Т15К6 | 2,20 | 1,30 | 88,77 | 94,24 | 300 | 70,00 | 0,57 | |
| Точить Ш180Н9 | Резец расточной Т15К6 | 4,00 | 0,40 | 132,01 | 233,56 | 180 | 22,00 | 0,24 | |
| Точить Ш150Н11 | Резец расточной Т15К6 | 4,00 | 0,40 | 132,01 | 280,27 | 150 | 146,00 | 1,30 | |
| Точить фаску 1Ч45 | Резец расточной Т15К6 | 1,00 | 0,25 | 209,82 | 371,22 | 180 | 1,00 | 0,01 | |
| Точить Ш180Н9 | Резец расточной Т15К6 | 1,00 | 0,25 | 192,55 | 340,68 | 180 | 22,00 | 0,26 | |
| Точить Ш165 | Резец расточной Т15К6 | 1,00 | 0,25 | 192,55 | 371,65 | 165 | 1,50 | 0,02 | |
| Точить фаску | Резец расточной Т15К6 | 1,00 | 0,25 | 192,55 | 408,82 | 150 | 2,50 | 0,02 | |
| Точить Ш150Н11 | Резец расточной Т15К6 | 1,00 | 0,25 | 192,55 | 408,82 | 150 | 146,00 | 1,43 | |
| 30 Токарная ЧПУ | |||||||||
| Подрезать торец В | Резец подрезной Т15К6 | 2,20 | 1,30 | 88,77 | 94,24 | 300 | 25,00 | 0,20 | |
| Точить Ш190Н9 | Резец расточной Т15К6 | 4,00 | 0,40 | 132,01 | 221,27 | 190 | 29,50 | 0,33 | |
| Точить Ш230f7 | Резец праходной Т15К6 | 3,50 | 1,30 | 82,80 | 114,65 | 230 | 110,00 | 0,74 | |
| Подрезать торец Ш299,6H9/Ш230f7 | Резец подрезной Т15К6 | 2,20 | 1,30 | 88,77 | 94,24 | 300 | 46,00 | 0,38 | |
| Точить фаску 2Ч30 | Резец расточной Т15К6 | 1,00 | 0,15 | 230,22 | 385,89 | 190 | 3,00 | 0,05 | |
| Точить Ш190Н9 | Резец расточной Т15К6 | 1,00 | 0,15 | 236,81 | 396,93 | 190 | 28,00 | 0,47 | |
| Точить Ш165 | Резец расточной Т15К6 | 1,00 | 0,15 | 236,81 | 457,07 | 165 | 1,50 | 0,02 | |
| Точить фаски | Резец расточной Т15К6 | 1,00 | 0,15 | 236,81 | 502,78 | 150 | 2,50 | 0,03 | |
| Точить фаски 3Ч30 | Резец проходной Т15К6 | 1,00 | 0,20 | 231,98 | 321,21 | 230 | 3,00 | 0,05 | |
| Точить Ш230f7 | Резец проходной Т15К6 | 1,00 | 0,20 | 231,98 | 321,21 | 230 | 113,00 | 1,76 | |
| 40 Токарная ЧПУ | |||||||||
| Точить поверхность Ш299.6F9 | Резец проходной Т15К6 | 4,50 | 1,30 | 79,74 | 84,65 | 300 | 88,00 | 0,80 | |
| Точить фаски 2Ч45 | Резец проходной Т15К6 | 1,00 | 0,20 | 231,98 | 246,26 | 300 | 2,00 | 0,04 | |
| Точить Ш299,6f9 | Резец проходной Т15К6 | 1,00 | 0,20 | 231,98 | 246,26 | 300 | 85,00 | 1,73 | |
| Точить фаски 2Ч45 | Резец проходной Т15К6 | 1,00 | 0,20 | 231,98 | 246,26 | 300 | 2,00 | 0,04 | |
| 50 Вертикально-сверлильная с ЧПУ | |||||||||
| Сверлить отверстия М16-7Н | Сверло Р6М5 | 6,95 | 0,20 | 15,25 | 325,97 | 14,9 | 38,00 | 0,58 | |
| Цековать отверстия Ш22 | Сверло Р6М5 | 4,05 | 0,20 | 41,25 | 597,10 | 22 | 5,00 | 0,04 | |
| Нарезать резьбу М16-7Н | 2,00 | ||||||||
| 060 Кординатно-сверлильная с ЧПУ | |||||||||
| Сверлить отверстия Ш20Н12 | Сверло Р6М5 | 10,00 | 0,20 | 17,16 | 273,19 | 20 | 90,00 | 1,65 | |
| Сверлить 2 отверстия М16-7Н | Сверло Р6М5 | 6,95 | 0,20 | 15,25 | 325,97 | 14,9 | 90,00 | 1,38 | |
| Цековать 2 отверстия Ш20 | Цековка Р6М5 | 4,05 | 0,20 | 39,70 | 632,24 | 20 | 21,00 | 0,17 | |
| 070Радиально-сверлильная | |||||||||
| Цековать 2 отверстия Ш20 | Сверло Р6М5 | 4,05 | 0,20 | 39,70 | 632,24 | 20 | 21,00 | 0,17 | |
| Нарезать резьбу М16-7Н | 2,00 | ||||||||
| 080 Горизонтально протяжная | |||||||||
| Протянуть эвольвентные шлицы | Протяжка ЭВ160Ч5Ч30 | 12 | 0.02 | 7 | – | 150 | 10 | ||
| 100 Токарная ЧПУ | |||||||||
| Точить фаску 1Ч45 | Резец расточной Т30К10 | 0,5 | 0,5 | 159,69 | 282,53 | 180 | 1 | 0,01 | |
| Точить Ш180Н9 | Резец расточной Т30К10 | 0,5 | 0,5 | 159,69 | 282,53 | 180 | 22 | 0,16 | |
| Точить Ш165 | Резец расточной Т30К10 | 0,5 | 0,5 | 159,69 | 308,22 | 165 | 1,5 | 0,01 | |
| Точить фаску | Резец расточной Т30К10 | 0,5 | 0,5 | 159,69 | 339,04 | 150 | 2,5 | 0,01 | |
| Точить фаску 2Ч30 | Резец расточной Т30К10 | 0,5 | 0,5 | 159,69 | 267,66 | 190 | 2 | 0,01 | |
| Точить Ш190Н9 | Резец расточной Т30К10 | 0,5 | 0,5 | 159,69 | 267,66 | 190 | 28 | 0,21 | |
| Точить Ш165 | Резец расточной Т30К10 | 0,5 | 0,5 | 159,69 | 308,22 | 165 | 1,5 | 0,01 | |
| Точить фаску | Резец расточной Т30К10 | 0,5 | 0,5 | 159,69 | 339,04 | 150 | 2,5 | 0,01 | |
| 110 Кругло – шлифовальная | |||||||||
| Шлифовать Ш230f7 | Шлифовальный круг | 0.4 | 0.25 | 20 | 30 | 230 | 110 | 6.67 | |
| 120 Кругло – шлифовальная | |||||||||
| Шлифовать Ш299,6f9 | Шлифовальный круг | 0.4 | 0.25 | 20 | 30 | 299,6 | 86 | 10 | |
Критерием оценки технологического процесса является технологическая производительность kо, которая определяется по формуле:
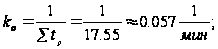
где ∑tр – суммарное машинное время выполнения всех операций, мин.
Значение технологической производительности может быть основой для расчета оптимальной степени дифференциации и концентрации операций в автоматической линии.
В данной работе предлагается разработка автоматической линии для осуществления той части техпроцесса, которая связана с токарной обработкой поверхностей и отверстий. Таким образом, для данной линии не учитываются операции после термической обработки, но проектируемая линия всё равно должна обеспечивать указанную в задании производительность.
Для этого произведем анализ возможных структур линии и выберем наиболее рациональную из них
5. Анализ базового операционного технологического процесса по критерию обеспечения заданной сменной производительности обработки
Определение ожидаемой сменной производительности системы технологического оборудования в условиях неавтоматизированного производства можно найти по формуле:
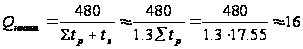 деталей/смену,
где
 -
время выполнения
холостых
(вспомогательных)
операций в
условиях
неавтоматизированного
производства.
Сравнивая полученное значение (16 деталей/смена) с заданной сменной производительностью обработки (100 деталей/смена), приходим к выводу, что в неавтоматизированном производстве нельзя обеспечить требуемую производительность. Следовательно, необходимо разработать оптимальный структурно-композиционный вариант автоматической линии, который должен обеспечивать заданную производительность обработки.
Рассмотрим насколько вариантов компоновок автоматических линий.
При составлении линии из 8 станков расположенных по ходу технологического процесса получаем линию следующего вида (рис. 5.1)
Рисунок 5.1- Вариант компоновки оборудования автоматической линии
Для этой линии
лимитирующим
является время
 с.
Тогда производительность
такой линии
составляет:
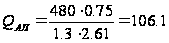 (шт./смену).
Данное количество изделий не входит в диапазон допустимой производительности, по этому сократим лимитирующее время, добавив станок – дублер на 7 операции технологического процесса (рис. 5.2).
Рисунок 5.2- Вариант компоновки оборудования автоматической линии
В данном
варианте
технологической
линии лимитирующим
временем является
 с.,а
производительность
такой линии
составляет:
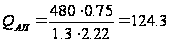 (шт./смену).
Производительность такой линии удовлетворяет предъявляемым к ней требованиям.
В данном
варианте
технологической
линии лимитирующим
временем является
 с.,а
производительность
такой линии
составляет:
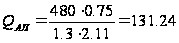 (шт./смену).
Производительность такой линии удовлетворяет предъявляемым к ней требованиям.
Эти три вида компоновок обеспечивают необходимую производительность и по этому их необходимо сравнить по экономической эффективности
6. Уточненный расчет производительности автоматической линии
Технологический процесс автоматизированных операций
020 Токарная ЧПУ (база Ш230f7, 3 кулачковый патрон)
А Установить и снять заготовку
Подрезать торец Е,
Точить Ш180Н9, Ш150Н11 по программе предварительно
030 Токарная ЧПУ (база Ш230f7, 3 кулачковый патрон)
А Установить и снять заготовку
Точить фаску 1Ч45, Ш180Н9, Ш165, фаску, Ш150Н11 по программе
040 Токарная ЧПУ (база отверстия Ш150Н11, оправка с пластинчатыми пружинами)
А Установить и снять заготовку
Подрезать торец В, Ш230f7, Ш299,6f9/Ш230f7 по программе предварительно
Точить Ш190Н9 по программе предварительно
Точить фаску 2Ч30, Ш190Н9, Ш165, фаску по программе
050 Токарная ЧПУ (база отверстия Ш150Н11, оправка с пластинчатыми пружинами)
А Установить и снять заготовку
Точить фаски 3Ч30, Ш230f7 по программе
060 Кординатно-сверлильная с ЧПУ (база отверстия Ш150Н11, специальное)
А Установить и снять заготовку
Сверлить отверстия Ш20Н12
Сверлить 2 отверстия М16-7Н/Ш20 одновремено
070 Радиально-сверлильная (база торцы, специальное)
А Установить и снять заготовку
Цековать 2 отверстия Ш20
Нарезать резьбу М16-7Н
080 Токарная ЧПУ (база отверстия Ш150Н7, оправка с пластинчатыми пружинами)
А Установить и снять заготовку
Точить поверхность Ш299.6F9 предварительно
Точить фаски 2Ч45, Ш299,6f9, фаски 2Ч45 по программе
090 Вертикально-сверлильная с ЧПУ (база Ш299.6f9, приспособления специальное)
А Установить и снять заготовку
Сверлить отверстия М16-7Н/Ш22
Нарезать резьбу М16-7Н
Уточненный расчет полной производительности автоматической линии с жесткими меж агрегатными связями проводится по формуле:
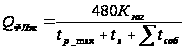 ,
Где
 - коэффициент
загрузки линии,
который характеризует
условия эксплуатации
(принимается
в пределах
0,85-0,90);
 - время не
совмещенных
холостых ходов
(в условиях
дифференциации
технологического
процесса принимается
 );
 - время суммарных
в не цикловых
потерь, определяется
по формуле:
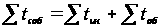
где
 - ожидаемые в
не цикловые
потери по
инструменту;
 - ожидаемые
в не цикловые
потери по
оборудованию.
Потери по инструменту вычисляются по формуле:
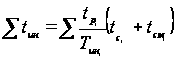
Сведем данные по всем инструментам в таблицу 6.1.
Таблица 6.1 - Расчет времени потерь по инструменту
| № | инструмент |
|
|
|
|
| 1 | Резец подрезной | 0,54 | 60 | 1+0,18 | 0,01062 |
| 2 | Резец расточной | 1,54 | 60 | 1.5+0,2 | 0,04363 |
| 3 | Резец расточной | 1,83 | 60 | 3+0,18 | 0,09699 |
| 4 | Резец подрезной | 0,20 | 60 | 1+0,18 | 0,00393 |
| 5 | Резец расточной | 0,33 | 60 | 1.5+0,2 | 0,00935 |
| 6 | Резец проходной | 0,74 | 60 | 1+0,18 | 0,01455 |
| 7 | Резец подрезной | 0,38 | 60 | 1+0,18 | 0,00747 |
| 8 | Резец расточной | 0,15 | 60 | 3+0,18 | 0,00779 |
| 9 | Резец проходной | 1,81 | 60 | 1+0,2 | 0,0362 |
| 10 | Сверло Ш20 | 1,65 | 60 | 1+0,18 | 0,03245 |
| 11 | Комбинированое сверло Ш14.7/Ш20 | 1,65 | 60 | 1+0,18 | 0,03245 |
| 12 | Комбинированое сверло Ш14.7/Ш20 | 1,65 | 60 | 1+0,18 | 0,03245 |
| 13 | Цековка Ш20 | 0,17 | 60 | 1+0,18 | 0,00334 |
| 14 | Цековка Ш20 | 0,17 | 60 | 1+0,18 | 0,00334 |
| 15 | Метчик М16 | 0,45 | 60 | +10,27 | 0,00953 |
| 16 | Метчик М16 | 0,45 | 60 | 1+0,27 | 0,00953 |
| 17 | Резец проходной | 0,80 | 60 | 1+0,18 | 0,01573 |
| 18 | Резец проходной | 1,81 | 60 | 1+0,18 | 0,0356 |
| 19 | Сверло Ш14.7/Ш22 | 0,58 | 60 | 1+0,18 | 0,01141 |
| 20 | Метчик М16 | 0,45 | 60 | 1+0,27 | 0,00953 |
| 0,42589 | |||||


Расчет внецикловых потерь по оборудованию проводится по формуле:
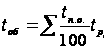
где
 - среднее время
простоев i-го
нормализованного
узла.
рассмотрим вариант компоновки данной линии с применением станков-дублеров. Данные по потерям времени по оборудования сводим в таблицу 6.2.
Таблица 6.2 - Расчет времени потерь по оборудованию для 1-го варианта схемы компоновки
| Наименование операции | Наименование механизма | Время простоя на 100 мин. Работы tno | Время работы j – го нормализованного узла tpi | Простои конкретных механизмов |
| 1 | 2 | 3 | 4 | 5 |
| 1 | шпиндельный блок | 0,18 | 2,11 | 0,003798 |
| Узел поперечного суппорта | 0,07 | 0,57 | 0,000399 | |
| Узел продольного суппорта | 0,06 | 1,54 | 0,000924 | |
| система охлаждения | 0,08 | 2,11 | 0,001688 | |
| 2 | шпиндельный блок | 0,18 | 1,83 | 0,003294 |
| Узел поперечного суппорта | 0,07 | 0,03 | 0,000021 | |
| Узел продольного суппорта | 0,06 | 1,73 | 0,001038 | |
| система охлаждения | 0,08 | 1,83 | 0,001464 | |
| 3 | шпиндельный блок | 0,18 | 2,22 | 0,003996 |
| Узел поперечного суппорта | 0,07 | 0,58 | 0,000406 | |
| Узел продольного суппорта | 0,06 | 1,64 | 0,000984 | |
| система охлаждения | 0,08 | 2,22 | 0,001776 | |
| 4 | шпиндельный блок | 0,18 | 1,81 | 0,003258 |
| Узел поперечного суппорта | 0,07 | 0 | ||
| Узел продольного суппорта | 0,06 | 1,81 | 0,001086 | |
| система охлаждения | 0,08 | 1,81 | 0,001448 | |
| 5 | Механизм фиксации | 0,01 | 1,65 | 0,000165 |
| Сверлильная головка | 0,07 | 1,65 | 0,001155 | |
| Поворотный стол | 0,1 | 0,02 | 0,00002 | |
| система охлаждения | 0,08 | 1,65 | 0,00132 | |
| 6 | Механизм фиксации | 0,01 | 2,76 | 0,000276 |
| Сверлильная головка | 0,07 | 2,76 | 0,001932 | |
| Поворотный стол | 0,1 | 0,02 | 0,00002 | |
| система охлаждения | 0,08 | 2,76 | 0,002208 | |
| 8 | шпиндельный блок | 0,18 | 2,61 | 0,004698 |
| Узел поперечного суппорта | 0,07 | 0 | ||
| Узел продольного суппорта | 0,06 | 2,61 | 0,001566 | |
| система охлаждения | 0,08 | 2,61 | 0,002088 | |
| 9 | Механизм фиксации | 0,01 | 0,98 | 0,000098 |
| Сверлильная головка | 0,07 | 0,98 | 0,000686 | |
| система охлаждения | 0,08 | 0,98 | 0,000784 | |
| 10 | транспортер стружки | 0,24 | 17,81 | 0,042744 |
| електро оборудование | 0,55 | 17,81 | 0,097955 | |
| итого | 0,183295 |
Тогда производительность такой линии будет составлять: