Расчет подшипников качения для червячной передачи
Содержание
Задание
1 Описание конструкции и назначение узла
2 Расчет и выбор посадок подшипников качения
3 Выбор посадок для сопряжений узла и их расчёт
4 Выбор средств измерений деталей
5 Расчёт рабочих и контрольных калибров
6 Расчёт и выбор посадки с натягом
7 Расчёт точности зубчатой передачи
8 Расчёт и выбор посадки с зазором
9 Расчёт размерной цепи вероятностным методом
Список используемых стандартов
1 Описание конструкции и назначения узла.
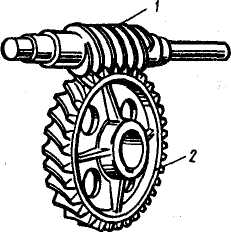
Червячной передачей называется механизм, служащий для преобразования вращательного движения между валами со скрещивающимися осями. Обычно червячная передача (рис.1) состоит из червяка 1 и сопряженного с ним червячного колеса 2. Угол скрещивания осей обычно равен 90°; неортогональные передачи встречаются редко. Червячные передачи относятся к передачам зацеплением, в которых движение осуществляется по принципу винтовой пары. Червячную передачу можно получить из рассмотренной ранее винтовой зубчатой передачи, если уменьшить число зубьев одного из косозубых колес до z1= 1...4 и увеличить их угол наклона к оси, превратив таким образом косозубое колесо в винт (червяк). Поэтому червячные передачи относят к категории зубчато-винтовых.
Все применяемые в дальнейшем термины, определения и обозначения, относящиеся к червячным передачам, соответствуют ГОСТ «Передачи червячные» и ГОСТ «Передачи зубчатые».
Витки червяка и зубья червячного колеса соприкасаются обычно по линиям и поэтому представляют собой высшую кинематическую пару. Обычно ведущее звено червячной передачи — червяк, но существуют механизмы, в которых ведущим звеном является червячное колесо.
Достоинства червячных передач: компактность конструкции и возможность получения больших передаточных чисел в одноступенчатой передаче (до u = 300 и более); высокая кинематическая точность и повышенная плавность работы; малая интенсивность шума и виброактивности; возможность обеспечения самоторможения.
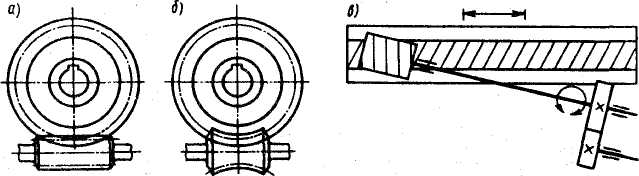
На рис.2 схематически изображены основные виды червячных передач:
а — цилиндрическая червячная передача, у которой делительные и начальные поверхности цилиндрические (такие передачи имеют наибольшее распространение); б — глобоидная передача, у которой делительная поверхность червяка торообразная, а колеса — цилиндрическая (такие передачи нетехнологичны); в— червячно-реечная передача (по сравнению с зубчато-реечной такай передача обеспечивает большую плавность работы и имеет большую жесткость; оси червяка и рейки могут располагаться под углом или быть параллельны; передачи применяют в продольно-строгальных, тяжелых фрезерных и горизонтально-расточных станках).
Недостатки
червячных
передач:
значительное
геометрическое
скольжение
в зацеплении
и связанные
с этим трение,
повышенный
износ, склонность
к заеданию,
нагрев передачи
и сравнительно
низкий КПД (от
 до
 );
необходимость
применения
для ответственных
передач дорогостоящих
и дефицитных
антифрикционных
цветных металлов.
Указанные
недостатки
ограничивают
мощность червячных
передач (обычно
до 60 кВт).
Червячные передачи находят широкое применение, например, в металлорежущих станках, подъемнотранспортном оборудовании, транспортных машинах, а также в приборостроении.
Витки червяка нарезают резцом на токарно-винторезном или дисковой фрезой на резьбофрезерном станке; после нарезания резьбы и термообработки рабочие поверхности витков нередко шлифуют и полируют, что существенно повышает нагрузочную способность передачи. Зубья червячного колеса нарезают методом обкатки червячными фрезами на зубофрезерных станках; режущий инструмент в этом случае подобен червяку, снабженному режущими кромками и гранями (производящий червяк). Такая технология изготовления обеспечивает линейный контакт между витками червяка и зубьями червячного колеса.
Для цилиндрических червячных передач установлено двенадцать степеней точности и соответствующие нормы точности изготовления и монтажа передач. Независимо от степени точности передач назначают нормы бокового зазора между витками червяка и зубьями колеса.
Для глобоидных передач установлено три степени точности: 6, 7 и 8, для каждой из которых назначают нормы точности изготовления червяка, колеса и монтажа передач. Независимо от степени точности устанавливают нормы бокового зазора.
Силовые червячные передачи обычно изготовляют по 6—8-й степеням точности.
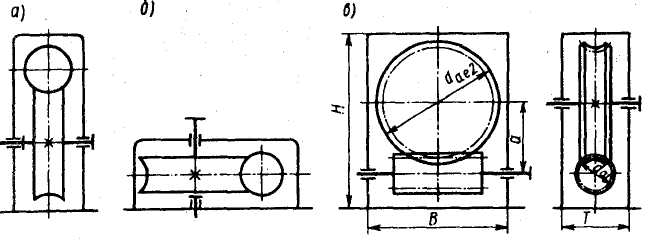
Конструктивно червячные передачи чаще всего делают в закрытом исполнении. На рис.3 приведены схемы наиболее часто встречающихся червячных редукторов: а — с верхним расположением червяка, б — с боковым расположением червяка, в — с нижним расположением червяка.
2 Расчёт и выбор посадок подшипников качения
Исходные данные:
Подшипник №7210
Класс точности 0
Радиальная реакция R = 1,6 kH
Осевое усилие A = 2 kH
Характер нагрузки - с умеренными толчками и вибрациями, перегрузка до 150%.
Размеры подшипника [2]:


2.1 Для циркуляционно нагруженного кольца определяется интенсивность нагружения PR, H.
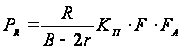 ,
(2.1)
где R – радиальная реакция опоры на подшипник, кН
В – ширина подшипника, мм
r – радиус фасок колец подшипника, мм
KП – динамический коэффициент посадки [1,табл.3.5]
F – коэффициент ослабления посадочного натяга при полом вале или тонкостенном корпусе FA – коэффициент неравномерности распределения радиальной нагрузки между рядами роликов или между сдвоенными шарикоподшипниками при наличии осевой нагрузки на опору [1,табл. 3.2]
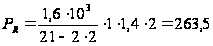

2.2 По величине интенсивности нагружения PR выбираем вид посадки [1,табл.3.6,]
« »
- посадка на
вал
2.3 Для колец, воспринимающих колебательное и местное нагружение, выбирается вид посадки в зависимости от характера нагружения и вида корпуса [1, табл. 3.3]
«H» - посадка в корпус
2.4 Выбор квалитета для посадок колец подшипников
Для вала – 6 квалитет
Для корпуса – 7 квалитет
2.5 По ГОСТ 520 – 89 и ГОСТ 25347 – 82 определяем отклонения ES, EI, ei, es, строим поля допусков по наружному (D) и внутреннему (d) диаметрам и определяем табличные натяги Nmax и Nmin
Отклонения для внутреннего кольца подшипника:
ES = +8 мкм, EI = -8 мкм
Отклонение для наружного кольца подшипника:
es = +25 мкм, ei = 0 мкм
Определяем поле допуска внутреннего (L5) и наружного (l5) колец [1,табл.
3.9]
L0 = -12 мкм, l0 = -15 мкм
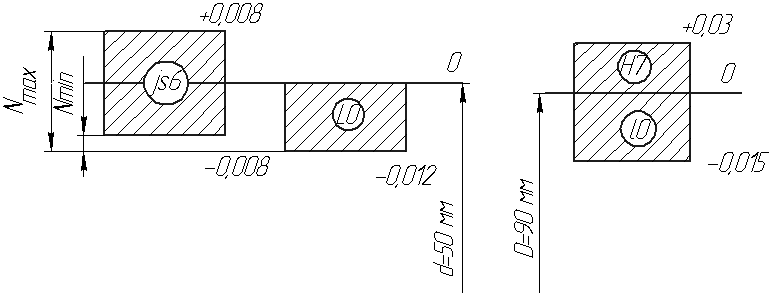
Схема расположения полей допуска
Nmin=dmin- Dmax=ei-ES (2.2)
Nmax=dmax-Dmin=es-EI (2.3)
Nmin=-0,008-(-0,012)=0,004 [мм]
Nmax=0,008-(-0,012)=0,020 [мм]
2.6 Вычислим минимальный допустимый натяг:
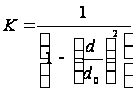 (2.4)
 -
конструктивный
фактор,
где d0 – приведенный диаметр внутреннего кольца
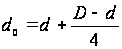 (2.5)
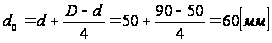
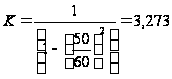
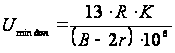 (2.6)
где R – радиальная реакция
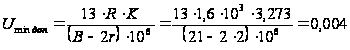
 =4
[мкм]
Условие
Nmin≥ выполняется,

 - условие
выполнено
2.7 Вычислим максимальный допустимый натяг:
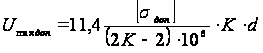 (2.7)
где
 – предел
прочности
шарикоподшипниковой
стали
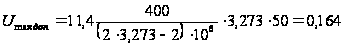 [мм]
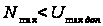 - условие
выполнено.

2.8 Проверяем наличие посадочного рабочего зазора:
По внутреннему диаметру (d)определяем min и max радиальный зазор [1,табл. 3.11]:
Gmin=12 мкм, Gmax=29 мкм
Определяем начальный радиальный зазор:
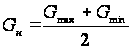 (2.8)
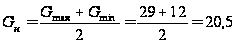 [мкм] или 0,0205
[мм]
Определим эффективный натяг:
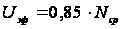 (2.9)
где
 - усреднённый
натяг
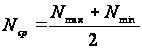 (2.10)
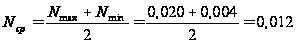
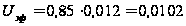
Определим рабочий радиальный зазор:
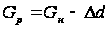 (2.11)
где
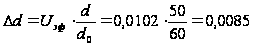
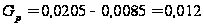
Условие
 - выполнено.
Определим
усилие запрессовки
подшипника
на вал ( ):
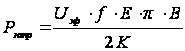 (2.12)
Где
 - коэффициент
трения при
запрессовке
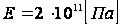 - модуль упругости
стали
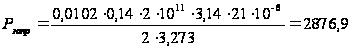

2.9 Определим температуру нагрева подшипника в масле для установки его на вал:
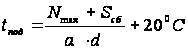 (2.13)
где
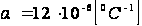 - температурный
коэффициент
линейного
расширения
подшипниковой
стали
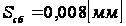 - сборочный
зазор
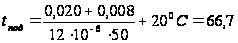

3 Выбор посадок для сопряжений узла и их расчёт
В соответствии с заданием на курсовую работу необходимо назначить посадки для десяти сопряжений сборочной единицы.
Таблица 1 – Выбранные посадки
|
Номера сопрягаемых деталей |
Наименование сопрягаемых деталей | Выбранные посадки по ГОСТ 25347-82 ( СТ СЭВ144-88) |
| 22 - 04 | Подшипник - вал |
З50 |
| 22 – 05 | Подшипник - крышка |
З90 |
| 27 - 04 | Шпонка - вал |
З55 |
| 04 – 01 | Вал - шестерня |
З55 |
| 27 – 01 | Шпонка - шестерня |
З55 |
| 16 - 02 | Болт - корпус |
М6 |
| 16 - 08 | Болт - крышка |
З6 |
| 08 - 02 | Крышка - корпус |
З90 |
| 08 - 21 | Крышка подшипника -манжета |
З70 |
| 26 - 04 | Шпонка - вал |
З45 |


Расшифровка буквенных обозначений посадок, расчет предельных размеров, зазоров или натягов, построение полей допусков для десяти выбранных сопряжений оформляются в виде таблицы 2.
Таблица 2 – Расчет выбранных посадок
| Номер сопрягаемых деталей | Номинальный размер с отклонениями | Предельные размеры, мм | Схемы полей допусков | |||||
| Dmax | Dmin | dmax | dmin | Smax | Smin | |||
| 27 - 04 |
З55 |
54,968 | 54,894 | 55,000 | 54,926 | 0,042 | 0,106 |
|
| 26 - 04 |
З45 |
44,974 | 44,912 | 45,000 | 44,938 | 0,036 | 0,088 |
|
| 22 - 04 |
З50 |
50 | 49,988 | 50,008 | 49,992 | 0,008 | 0,02 |
|
| 22 – 05 |
З90 |
90,035 | 90,000 | 90,000 | 89,985 | 0,05 | 0 |
|
| 04 – 01 |
З55 |
55,030 | 55,000 | 55,021 | 55,002 | 0,028 | 0,021 |
|
| 27 – 01 |
З55 |
55,037 | 54,963 | 55,000 | 54,926 | 0,111 | 0,037 |
|
| 08 - 02 |
З90 |
90,011 | 89,989 | 89,880 | 89,660 | 0,351 | -0,109 |
|
| 08 - 21 |
З70 |
70,046 | 70 | 70 | 69,926 | 0,120 | 0 |
|
| 16 - 02 |
З6 |
–– | 6,00 | 5,972 | 5,637 | –– | 0,028 |
|
|
З5,188 |
5,388 | 5,188 | 5,160 | 4,976 | 0,413 | 0,028 |
|
|
|
З4,647 |
4,982 | 46,47 | 4,619 | –– | –– | 0,028 |
|
|
| 16 - 08 |
З6 |
6,120 | 6,000 | 5,072 | 5,637 | 0,483 | 0,028 |
|
|
З5,188 |
5,308 | 5,188 | 5,160 | 4,975 | 0,333 | 0,028 |
|
|
|
З4,647 |
4,767 | 4,647 | 4,619 | –– | –– | 0,028 |
|
|














4 Выбор средств измерений деталей
Выбор измерительных средств осуществляется с учётом допустимой погрешности измерений, а также погрешности измерительных средств. Значение допустимой погрешности измерения δизм зависит от величины допуска на изготовление изделия IT, который, в свою очередь связан с номинальным размером и квалитетом. Для размеров от 1 до 500 ГОСТ 8051-81 устанавливает 15 рядов наибольших допустимых погрешностей измерения в зависимости от величины допуска .
При выборе средств и методов измерения необходимо подобрать такое средство (инструмент, прибор), предельная погрешность которого была бы ближе к допустимой погрешности измерения размера (δизм) и не превышала бы эту величину. Для выбранного средства измерения по справочным данным [5] следует установить его основные характеристики: пределы измерения, цену деления.
Результаты выбора измерительных средств оформляются в виде таблицы 3.
| Номера сопрягаемых деталей |
|
Средства измерения | Цена деления | Пределы измерения |
| 22 - 04 |
0,074 0,074 |
Нутромер индикаторный (ГОСТ 868-72) Микрометр гладкий (ГОСТ 6507-78) |
0,01 0,01 |
50 - 120 50 - 80 |
| 22 - 05 |
0,035 0,015 |
Нутромер индикаторный (ГОСТ 868-72) Микрометр гладкий (ГОСТ 6507-78) |
0,01 0,01 |
50 - 120 80 - 120 |
| 27 - 04 |
0,074 0,074 |
Микрометр гладкий (ГОСТ 6507-78) Нутромер индикаторный (ГОСТ 868-72) |
0,01 0,01 |
50 - 80 50 - 120 |
| 04 - 01 |
0,030 0,019 |
Микрометр гладкий (ГОСТ 6507-78) Нутромер индикаторный (ГОСТ 868-72) |
0,01 0,01 |
50 - 80 50 - 120 |
| 27 - 01 |
0,074 0,074 |
Микрометр гладкий (ГОСТ 6507-78) Нутромер индикаторный (ГОСТ 868-72) |
0,01 0,01 |
0 - 25 50 - 120 |
| 26 - 04 |
0,062 0,062 |
Микрометр гладкий (ГОСТ 6507-78) Нутромер индикаторный (ГОСТ 868-72) |
0,01 0,01 |
0 - 25 1 - 18 |
| 08 - 21 |
0,046 0,074 |
ГОСТ 23360-78 Нутромер индикаторный (ГОСТ 868-72) |
0,01 |
50 - 120 |
| 08 - 02 |
0,022 0,440 |
Микрометр гладкий (ГОСТ 6507-78) Нутромер индикаторный (ГОСТ 868-72) |
0,01 0,01 |
80 - 120 50 - 120 |
| 16 - 02 |
0,200 0,185 |
Микроскоп инструментальный ММИ и БМИ (ГОСТ 2094-71) Нутромер индикаторный (ГОСТ 868-72) |
0,005-0,01 0,01 |
3 - 6 1 - 18 |
| 16 - 08 |
0,120 0,335 |
Микроскоп инструментальный ММИ и БМИ (ГОСТ 2094-71) Нутромер индикаторный (ГОСТ 868-72) |
0,005-0,01 0,01 |
3 - 6 1 - 18 |

5 Расчет рабочих и контрольных калибров
5.1 Выбираем
сопряжение:
корпус – вал
Ж
Стоим поля допусков для данного сопряжения
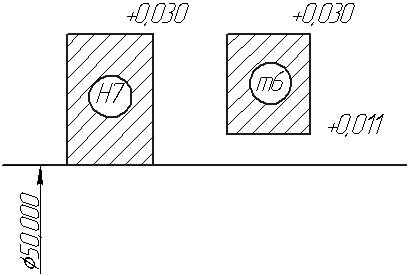
Рис.1 - Схема полей допуска сопряжения.
5.2 Размечаем нулевые линии для построения полей допусков калибров:
Калибр – пробка (для контроля отверстий):
Проходная сторона (наименьшее отверстие):
Dmin=Dн+EI (5.1)
Dmin=Dн+EI=50+0=50 [мм]
Непроходная сторона (наибольшее отверстие):
Dmax=Dн+ES (5.2)
Dmax=Dн+ES=50+0,030=50,03 [мм]
Калибр – скоба (для контроля вала):
Проходная сторона (наименьший вал):
dmin=dн+ei (5.3)
dmin=dн+ei=50+0,011=50,011 [мм]
Непроходная сторона (наибольший вал):
dmax=dн+es (5.4)
dmax=dн+es=50+0,03=50,03 [мм]
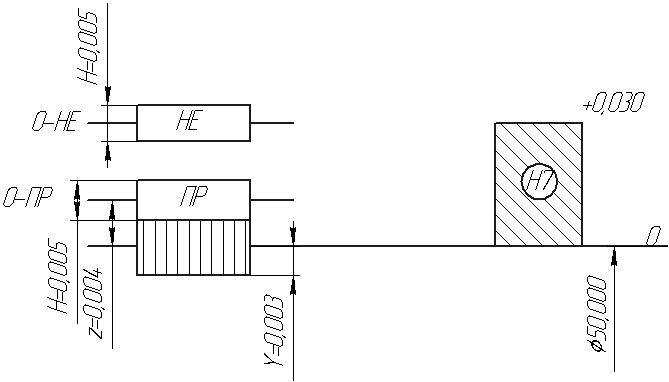
Рисунок 2 – Схема расположения поля допуска отверстия и полей допусков калибров
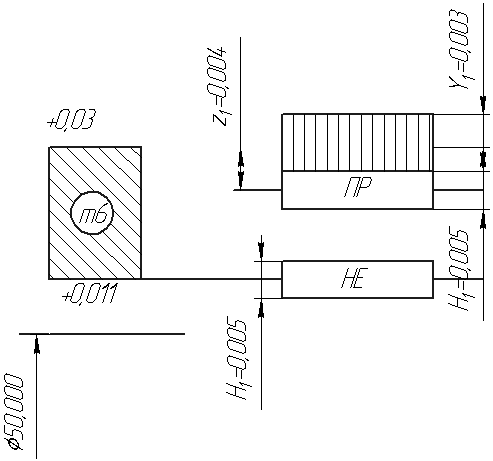
Рисунок 3 – Схема расположения поля допуска вала и полей допусков калибров
5.3 По таблицам допусков на калибры (ГОСТ 24853-81) берем отклонения:
Для пробок Z=4 мкм, Y=3 мкм, H=Hs=5,0 мкм
Для скоб Z=4 мкм, Y=3