Организация производства на многопредметной прерывно-поточной линии (МППЛ)
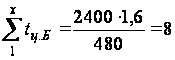 смен;
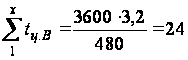 смены.
8. Определение количества деталей, выпускаемых за период оборота линии (То), равный одной смене. Расчёт ведётся по формуле (12):
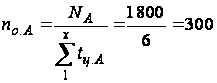 шт.;
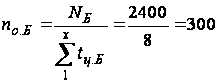 шт.;
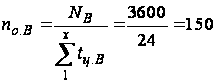 шт.
9. Определение соотношения размера партий деталей j-го наименования, запускаемых в производство, и партий деталей, обрабатываемых за период оборота линии (формула (10)):
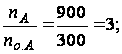
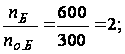
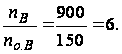
10. Определение периодичности чередования партий деталей j-го наименования. Расчёт ведётся по формуле (14):
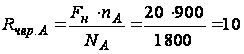 дней;
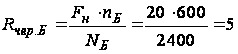 дней;
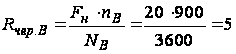 дней.
11. Определение длительности производственного цикла обработки партии деталей j-го наименования. Расчёт производится по формуле (15):
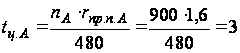 смены;
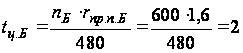 смены;
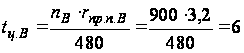 смен.
12. Построение стандарт-плана МППЛ с последовательно-партионным чередованием деталей j-го наименования. Стандарт-план строится в табличной форме (см. рис.1).
13. Построение стандарт-планов работы МППЛ по каждому j-му наименованию деталей. График стандарт-плана работы МППЛ по обработке детали “А” представлен на рис.2.2. Аналогично строятся и по деталям “Б” и “В”.
14. Расчёт размера межоперационных оборотных заделов деталей j-го наименования. Расчёт производится по формуле (16) в табличной форме (табл.1).
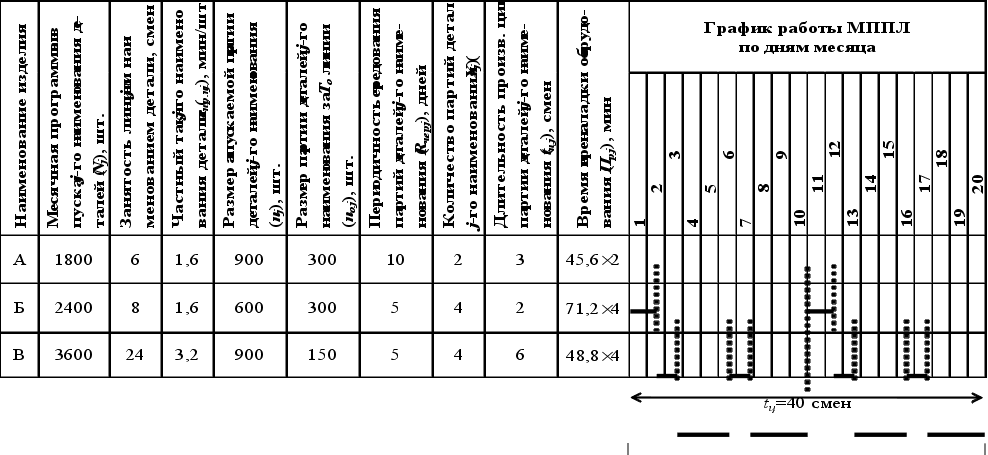

Рис. 1. Стандарт-план МППЛ с последовательно-партионным чередованием
(tц включает
время обработки
деталей
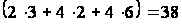 смен;
время на
переналадку
оборудования
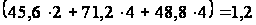 смены;
время на проведение плановых ремонтов оборудования – 0,8 смены. Всего 40 смен)
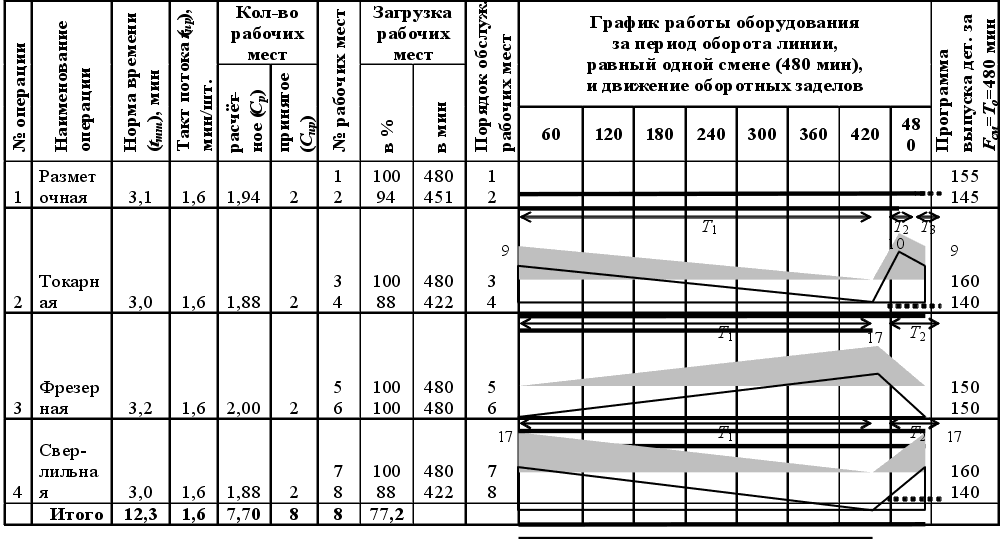
 Рис.2.
Стандарт-план
МППЛ по обработке
детали “А”:
 – время работы
оборудования;
– время простоя
оборудования
Таблица 1
Расчёт межоперационных оборотных заделов при обработке детали “А”
| Частные периоды |
Длительность частного периода, мин |
Расчёт межоперационных оборотных заделов детали “А” |
Площадь эпюр, дет/мин |
| Между 1 и 2 операциями | |||
| Т1 | 422 |
|
1899 |
| Т2 | 29 |
|
145 |
| Т3 | 29 |
|
276 |
| Итого | 2323 | ||
| Между 2 и 3 операциями | |||
| Т1 | 422 |
|
3587 |
| Т2 | 58 |
|
493 |
| Итого | 4080 | ||
| Между 3 и 4 операциями | |||
| Т1 | 422 |
|
3587 |
| Т2 | 58 |
|
493 |
| Итого | 4080 | ||
| Всего | 10480 | ||
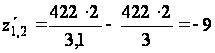
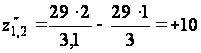
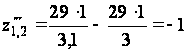
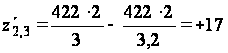
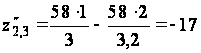
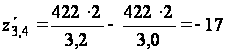
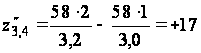
Аналогично расчёт межоперационных оборотных заделов производится по изделиям “Б” и “В”.
15. Расчёт средней величины задела по каждому j-му наименованию деталей. Расчёт ведётся по формуле (2.17):
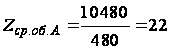 шт.;
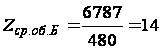 шт.;
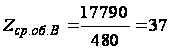 шт.
16. Расчёт размера незавершённого производства в нормо-часах без учёта затрат труда в предыдущих цехах составляет:
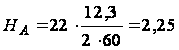 ч;
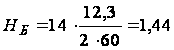 ч;
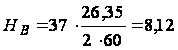 ч.
ЛИТЕРАТУРА
Новицкий Н.И. Организация и планирование производства: Практикум / Н.И. Новицкий. – Мн.: Новое знание, 2004. – 256 с.
Новицкий Н.И. Организация производства на предприятиях: Учеб. -метод. пособие. – М.: Финансы и статистика, 2004. – 392 с.
Новицкий Н.И. Основы менеджмента: организация и планирование производства: задачи и лабораторные работы. – М.: Финансы и статистика, 1998. – 208 с.
Новицкий Н.И., Пашуто В.П. Организация, планирование и управление производством: Учеб. -метод. пособие / Под ред. Н.И. Новицкого. – М.: Финансы и статистика, 2006. – 576 с.