Разработка группового техпроцесса изготовления кулачков
Суммарное пространственное отклонение будем определять по формуле
 ,
мм (3.8)
где
 - коэффициент
уточнения (по
табл.3.17 [6]);
Di-1 - суммарное пространственное отклонение на заготовительной операции (коробление);
после штамповки Di-1= 0,5 мм;
после фрезерования чернового D = 0,06 Ч 0,5= 0,03мм;
после фрезерования чистового D = 0,04 Ч 0,5= 0,02 мм;
после шлифования чернового D = 0,06 Ч 0,5= 0,03 мм;
после шлифования чистового D = 0,04 Ч 0,5= 0,02 мм
Определим значение минимального припуска 2Zmin после каждой операции по формуле:
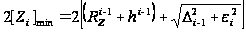 ,
мм (3.9)
где Rzi-1, hi-1 - высота неровностей и дефектный слой, образовавшиеся на обрабатываемой поверхности при предыдущей обработке;
Di-1 - суммарное значение пространственных отклонений с предыдущей операции;
ei - погрешность установки (определяем по табл.1.16 [6] для закрепления в тисках);
При расчете припуска на операции 35-1 внутришлифовальной значение hi-1 = 0.
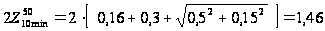 мм;
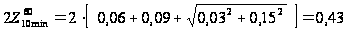 мм;
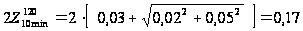 мм;
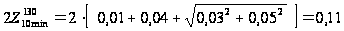 мм.
Определяем предельные размеры для каждого перехода по формулам:
2Аi-1 min = 2Аi min + 2Zi min, мм (3.8)
2Аi max = 2Аi min + T2Аi, мм (3.9)
2U130 min = 129,9 мм;
2U130 max = 130 мм;
2U120
min = 2U130
min +
 = 129,9 + 0,11 = 130,01 мм;
2U120 max = 2U120 min + T2U120 = 130,01 + 0,1 = 130,11 мм;
2U60
min = 2U120
min +
 = 130,01 + 0,17 = 130,18 мм;
2U60 max = 2U60 min + T2U60 = 130,18 + 0,25 = 130,43 мм;
2U50
min = 2U60
min +
 = 130,18 + 0,43 = 130,61 мм;
2U50 max = 2U50 min + T2U50 = 130,61 + 0,4 = 131,01 мм;
2U00
min = 2U50
min +
 = 130,61 + 1,46 = 132,07 мм;
2U00 max = 2U00 min + T2U00 = 132,07 + 3,6 = 135,67 мм;
Определим предельные значения припусков по формуле:
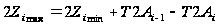 ,
мм (3.9)
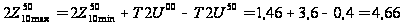 мм;
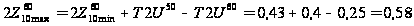 мм;
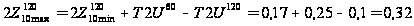 мм;
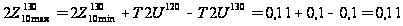 мм.
Определение припусков на обработку сведем в таблицу 3.4
Таблица 3.4. Расчет припусков на обработку поверхности 10 Ж130-0,1
|
Техноло гические переходы |
Элементы припуска, мкм |
Расчет- ный припуск 2Zmin, мм |
Допуск TD, мм |
Предельные размеры заготовки |
Предельные припуски, мм |
|||||
| Rz | h | DS | εу | Dmax | Dmin | 2Zmax | 2Zmin | |||
| Штамповка | 160 | 300 | 0,5 | - | - | 3,6 | 135,67 | 132,07 | - | - |
| Фрезерование черновое | 100 | 90 | 0,03 | 0,15 | 1,46 | 0,4 | 131,01 | 130,61 | 4,66 | 1,46 |
| Фрезерование чистовое | 30 | 50 | 0,02 | 0,15 | 0,43 | 0,25 | 130,43 | 130,18 | 0,58 | 0,43 |
| Шлифование черновое | 10 | 40 | 0,03 | 0,05 | 0,17 | 0,1 | 130,11 | 130,01 | 0,32 | 0,17 |
| Шлифование чистовое | 5 | 20 | 0,02 | 0,05 | 0,11 | 0,1 | 130,0 | 129,9 | 0,11 | 0,11 |
Изобразим на рис.3.1 схему расположения операционных размеров, допусков и припусков.
Графическое изображение припусков и допусков на обработку поверхности 10 Ж130-0,1
Рис.3.1
4. Выбор технологичесих баз. план обработки
4.1 Разработка технологического маршрута обработки кулачка
Технологический маршрут обработки кулачка будем разрабатывать на базе технологического маршрута обработки комплексной детали, представленного в табл.2.2 Для этого выберем операции задействованные в данном ТП. Результаты заносим в таблицу 4.1
Таблица 4.1. Технологический маршрут обработки кулачка
|
№ опер. |
Наименование операции | Обработанные поверхности |
| 10 | Фрезерная | 1, 15, 16, 20,21, 23, 25 |
| 20 | Фрезерная | 1, 15, 16, 20,21 |
| 30 | Фрезерная | 3, 4,5, 6, 7, 17, 18, 34, 35, 36, 37, 38, 39 |
| 40 | Фрезерная | 2, 3, 4, 5, 6, 7, 17, 18, 19, 22, 24, 32, 34, 35, 36, 37, 38, 39, 55, 56, 57, 58 |
| 50 | Фрезерная | 10, 28, 29, 30, 31, 46, 48, 59, 60, 61, 62 |
| 60 | Фрезерная | 10, 11, 26, 27, 28, 29, 30, 31, 46, 48, 59, 60, 61, 62 |
| 70 | Сверлильная | 40, 41, 42, 43, 44, 47, 49, 50, 51, 52, 53, 54, 63, 64, 65, 66, 68, 69, 70, 72, 73, 74, 45, 67, 71, 75 |
| 80 | Термическая | Все поверхности |
| 90 | Шлифовальная | 23, 25 |
| 100 | Шлифовальная | 34, 35, 36, 38, 39 |
| 110 | Шлифовальная | 34, 35, 36, 38, 39 |
| 120 | Шлифовальная | 10, 59, 60 |
| 130 | Шлифовальная | 10, 59, 60 |
| 140 | Моечная | Все поверхности |
| 150 | Контрольная | Согласно карте контроля |
4.2 Выбор технологических баз
В качестве черновых технологических баз на первой операции выбираем поверхности 1, 21, 23, 15, 16, 25. Шесть поверхностей в качестве баз использованы, поскольку обработка происходит в два установа. На данной операции обрабатываются габаритные размеры детали.
На операции 20 используются чистовые технологические базы. Ими являются поверхности 1, 21, 25, 15, 16, 21. Обработка проводится в два установа.
На операциях 30, 40 фрезерных, а также на операциях 110, 120 шлифовальных в качестве баз использованы поверхности 1, 18, 25, 21, 5, 23. Это связано с обработкой конкретных элементов детали, а также дает возможность получить заданную чертежом детали точность. Обработка на фрезерных операциях проводится в два установа.
На первых четырех операциях соблюдается принцип постоянства баз.
При базировании на фрезерных операциях 50, 60, а так же на 70 - сверлильной и шлифовальных 130, 140 операциях, базами служат поверхности пазов, полученных ранее. Это поверхности 34, 36, 38. Использование данной схемы базирования обеспечивает возможность свободного доступа инструмента к различным поверхностям заготовки, а также дает возможность обеспечения заданного чертежом относительного расположения элементов детали.
На операции 100 в качестве технологических баз используются пов.1, 23, 21, 16, 25. Обработка проводится в два установа. Необходимость использования данных схем базирования обусловлена шлифованием габаритного размера согласно чертежу детали.
Все используемые в качестве технологических баз поверхности являются плоскими. Технологический процесс спроектирован таким образом, что принцип единства баз соблюдается на всех операциях.
Классификация технологических баз представлена в таблице 4.2
Таблица 4.2. Классификация технологических баз
|
№ оп-ии |
№№ оп-х точек |
Наимено- вание базы |
Характер проявления |
Реализация |
Ед-во баз |
Пост- во баз |
||
| явная | скры-тая | естест-венная | искуст-венная | |||||
| 10 |
1,2,3 4,5 6 |
У Н О |
+ | + | + | |||
| 20 |
1,2,3 4,5 6 |
У Н О |
+ | + | + | + | ||
| 30 |
1,2,3 4,5 6 |
У Н О |
+ | + | + | + | ||
| 40 |
1,2,3 4,5 6 |
У Н О |
+ | + | + | + | ||
| 50 |
1,2,3 4,5 6 |
У Н О |
+ | + | + | |||
| явная | скры-тая | естест-венная | искуст-венная | |||||
| 60 |
1,2,3 4,5 6 |
У Н О |
+ | + | + | + | ||
| 70 |
1,2,3 4,5 6 |
У Н О |
+ | + | + | + | ||
| 90 |
1,2,3 4,5 6 |
У Н О |
+ | + | + | |||
| 100 |
1,2,3 4,5 6 |
У Н О |
+ | + | + | |||
| 110 |
1,2,3 4,5 6 |
У Н О |
+ | + | + | + | ||
| 120 |
1,2,3 4,5 6 |
У Н О |
+ | + | + | |||
| 130 |
1,2,3 4,5 6 |
У Н О |
+ | + | + | + | ||
4.3 Назначение операционных технических требований
Технические требования на обработку детали назначаем по таблицам статистической точности размеров и пространственных отклонений [9], исходя из вида обработки, применяемого оборудования, способа обеспечения точности и длины (диаметра) обработки детали.
Технические требования на изготовление исходной заготовки назначаются по ГОСТ 7505 - 89 (поковки стальные штампованные).
5. Выбор средств технологического оснащения
Задача раздела - выбрать для каждой операции ТП такие оборудование, приспособление, режущий инструмент (РИ) и средства контроля, которые бы обеспечили заданный выпуск деталей заданного качества с минимальными затратами.
5.1 Выбор оборудования
При выборе типа и модели металлорежущих станков будем руководствоваться следующими правилами:
1) Производительность, точность, габариты, мощность станка должны быть минимальными достаточными для того, чтобы обеспечить выполнение требований предъявленных к операции.
2) Станок должен обеспечить максимальную концентрацию переходов на операции в целях уменьшения числа операций, количества оборудования, повышения производительности и точности за счет уменьшения числа перестановок заготовки.
3) В случае недостаточной загрузки станка его технические характеристики должны позволять обрабатывать другие детали, выпускаемые данным цехом, участком.
4) Оборудование не должно быть дефицитным, следует отдавать предпочтение отечественным станкам.
5) В мелкосерийном производстве следует применять преимущественно универсальные станки, револьверные станки, станки с ЧПУ, многоцелевые станки (обрабатывающие центры). На каждом станке в месяц должно выполняться не более 40 операций при смене деталей по определенной закономерности.
6) Оборудование должно отвечать требованиям безопасности, эргономики и экологии.
Если для какой-то операции этим требованиям удовлетворяет несколько моделей станков, то для окончательного выбора будем проводить сравнительный экономический анализ.
Выбор оборудования проводим в следующей последовательности:
1) Исходя из формы обрабатываемой поверхности и метода обработки, выбираем группу станков.
2) Исходя из положения обрабатываемой поверхности, выбираем тип станка.
3) Исходя из габаритных размеров заготовки, размеров обработанных поверхностей и точности обработки выбираем типоразмер (модель) станка.
5.2 Выбор приспособлений
При выборе приспособлений будем руководствоваться следующими правилами [5]:
1) Приспособление должно обеспечивать материализацию теоретической схемы базирования на каждой операции с помощью опорных и установочных элементов.
2) Приспособление должно обеспечивать надежные закрепление заготовки обработке.
3) Приспособление должно быть быстродействующим.
4) Зажим заготовки должен осуществляться, как правило, автоматически.
5) Следует отдавать предпочтение стандартным, нормализованным, универсально-сборным приспособлениям, и только при их отсутствии проектировать специальные приспособления.
Исходя из типа и модели станка и метода обработки, выбираем тип приспособления.
Выбор приспособления будем производить в следующем порядке:
1) Исходя из теоретической схемы базирования и формы базовых поверхностей, выбираем вид и форму опорных, зажимных и установочных элементов.
2) Исходя из расположения базовых поверхностей и их состояния (точность, шероховатость), формы заготовки и расположения обрабатываемых поверхностей выбираем конструкцию приспособлений.
3) Исходя из габаритов заготовки и размеров базовых поверхностей, выбираем типоразмер приспособления.
5.3 Выбор режущего инструмента
При выборе РИ будем руководствоваться следующими правилами [5]:
1) Выбор инструментального материала определяется требованиями, с одной стороны, максимальной стойкости, а с другой минимальной стоимости.
2) Следует отдавать предпочтение стандартным и нормализованным инструментам. Специальный инструмент следует проектировать в крупносерийном и массовом производстве, выполнив предварительно сравнительный экономический анализ.
3) При проектировании специального РИ следует руководствоваться рекомендациями по совершенствованию РИ.
Выбор режущего инструмента (РИ) будем производить в следующем порядке:
1) Исходя из типа и модели станка, расположения обрабатываемых поверхностей и метода обработки, определяем вид РИ.
2) Исходя из марки обрабатываемого материала, его состояния и состояния поверхности, выбираем марку инструментального материала.
3) Исходя из формы обрабатываемой поверхности, назначаем геометрические параметры режущей части (форма передней поверхности, углы заточки: g, a, j, j1, l; радиус при вершине).
4) Исходя из размеров обрабатываемой поверхности, выбираем конструкцию инструмента, его типоразмер и назначаем период стойкости Т.
5.4 Выбор средств контроля
При выборе средств контроля будем руководствоваться следующими правилами [5]:
1) Точность измерительных инструментов и приспособлений должна быть существенно выше точности измеряемого размера, однако неоправданное повышение точности ведет к резкому удорожанию.
2) В единичном и мелкосерийном производстве следует применять инструменты общего назначения: штангенциркули, микрометры, длинномеры и т.д.
3) В крупносерийном - специальные инструменты.
4) Следует отдавать предпочтение стандартным и нормализованным средствам контроля.
Результаты выбора средств технологического оснащения заносим в таблицу 5.1.
Таблица 5.1. Выбор средств технологического оснащения
|
№ оп-ии |
Оборудование | Приспособления | Режущий инструмент | Средства контроля | |
| 10 | Горизонтально-фрезерный станок 6Р80Г | Приспособление типа "угольник" с откидными прижимами. |
Фреза торцовая, Ж63, Т15К6, ГОСТ 22085-76. Фреза торцовая специальная, Ж50, Т15К6. |
Штангенциркуль ШЦ-1, ГОСТ160-80. |
|
| 20 | Горизонтально-фрезерный станок 6Р80Г | Приспособление типа "угольник" с откидными прижимами. |
Фреза торцовая, Ж63, Т15К6, ГОСТ 22085-76. Фреза торцовая специальная, Ж50, Т15К6. |
Штангенциркуль ШЦ-1, ГОСТ160-80. | |
| 30 | Горизонтально-фрезерный станок 6Р80Г |
Тиски станочные специальные. |
Фреза торцовая, Ж40, Т15К6, ГОСТ 9304-69. Фреза двухуглавая несимметричная, Ж80,j° = 100°,j1° = 30°, Т15К6, ТУ 2-035-526-76. Фреза шпоночная немерная, Ж39,7, Т15К6, ТУ 25-035-858-82. Фреза шпоночная немерная, Ж13,7, Т15К6, ТУ 25-035-858-82. |
Штангенциркуль ШЦ-1, ГОСТ160-80. | |
| 40 | Горизонтально-фрезерный станок 6Р80Г |
Тиски станочные ГОСТ 14904-80. |
Фреза торцовая, Ж40, Т15К6, ГОСТ 9304-69. Фреза двухуглавая несимметричная, Ж80,j° = 100°,j1° = 30°, Т15К6, ТУ 2-035-526-76. Фреза шпоночная немерная, Ж44,6, Т15К6, ТУ 25-035-858-82. Фреза шпоночная немерная, Ж15,7, Т15К6, ТУ 25-035-858-82. |
Штангенциркуль ШЦ-1, ГОСТ160-80. | |
| 50 | Горизонтально-фрезерный станок 6Р80Г |
Тиски станочные ГОСТ 14904-80. |
Фреза шпоночная немерная, Ж27,7, Т15К6, ТУ 25- |
Глубиномер индикаторный, ГОСТ 7661-67. |
|
|
035-858-82. Фреза дисковая трехсторонняя Ж50,Т15К6, ГОСТ 3755-78. Фреза пазовая дисковая,Ж50, В=2, Т15К6, ГОСТ3964-69. Фреза пазовая дисковая,Ж63, В=7, Т15К6, ГОСТ 3964-69. |
Штангенциркуль ШЦ-1, ГОСТ160-80. | ||||
| 60 | Горизонтально-фрезерный станок 6Р80Г |
Тиски станочные ГОСТ 14904-80. |
Фреза шпоночная немерная, Ж31,7, Т15К6, ТУ 25-035-858-82. Фреза дисковая трехсторонняя Ж50,Т15К6, ГОСТ 3755-78. Фреза пазовая дисковая,Ж50, В=3, Т15К6, ГОСТ 3964-69. Фреза пазовая дисковая,Ж63, В=8, Т15К6, ГОСТ 3964-69. |
Глубиномер индикаторный, ГОСТ 7661-67. Штангенциркуль ШЦ-1, ГОСТ160-80. |
|
| 70 | Вертикально-сверлильный станок 2Н135 |
Тиски специальные. Стол поворотный горизонтально-вертикальный, РВК 7205-4003. |
Сверла спиральные, Ж15, Ж6, Ж5, Ж3, Р6М5, ГОСТ 10903-77. Зенкеры цельные, Ж30, Ж28, Ж17, Ж11, Ж7, Ж6, Ж4, Т5К12, ГОСТ 21543-76. Метчик гаечный, Ж30, Т30К4, ГОСТ 1604-71. Метчик гаечный, Ж4, Т30К4, |
Калибры. | |
| ГОСТ 1604-71. | |||||
| 90 | Плоскошлифовальный станок 3Г71М |
Тиски станочные ГОСТ 14904-80. |
Круг шлифовальный эльборовый 11А2, Ж60, ГОСТ 17123-79. | Головка измерительная 05ИГП. | |
| 100 | Плоскошлифовальный станок 3Г71М |
Тиски станочные ГОСТ 14904-80. |
Головка шлифовальная АW16х13 24А 25-Н СТ1 6 К А ГОСТ 2447-82. Головка шлифовальная АW45х13 24А 25-Н СТ1 6 К А ГОСТ 2447-82 |
Головка измерительная 05ИГП. | |
| 110 | Плоскошлифовальный станок 3Г71М |
Тиски станочные ГОСТ 14904-80. |
Головка шлифовальная АW16х13 24А 25-Н СТ1 6 К А ГОСТ 2447-82. Головка шлифовальная АW45х13 24А 25-Н СТ1 6 К А ГОСТ 2447-82 |
Головка измерительная 01ИГП. | |
| 120 | Плоскошлифовальный станок 3Г71М |
Тиски станочные ГОСТ 14904-80. |
Головка шлифовальная АW8х25 24А 25-Н СТ1 6 К А ГОСТ 2447-82. | Головка измерительная 05ИГП. | |
| 130 | Плоскошлифовальный станок 3Г71М |
Тиски станочные ГОСТ 14904-80. |
Головка шлифовальная АW8х25 24А 25-Н СТ1 6 К А ГОСТ 2447-82. | Головка измерительная 01ИГП. | |
6. Разработка технологических операций
Задача раздела - рассчитать такие режимы резания, которые обеспечили бы заданный выпуск деталей заданного качества с минимальными затратами.
6.1 Определение режимов резания
Проведем расчет режимов резания на операцию 30 фрезерную.
На данной операции производится обработка наружных плоскостей, а так же пазов.
Режимы резания на обработку пов.3, 4, 5, 6,7. При обработке данных поверхностей используется торцовая фреза Ж40 мм. Для чернового фрезерования стали 19ХГН материалом фрезы выбираем твердый сплав Т15К6. Расчет режимов резания произведем согласно [5].
Скорость резания.
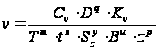 ,
м/мин (6.1)
где Cv, q, x, y, m, p,u - коэффициент и показатели степени, зависящие от параметров фрезерования; Кv - общий поправочный коэффициент; Т - период стойкости фрезы, мин.; D - диаметр фрезы, мм; t - глубина резания, мм; В - ширина фрезерования, мм; z - число зубьев фрезы; Syz - подача на зуб, мм.
CV = 332; q = 0,2; x = 0,1; y = 0,4; m = 0,2; u = 0,2; p = 0;
КV = КMVКПVКИV,
где КMV - коэффициент, учитывающий качество обрабатываемого материала;
КПV - коэффициент, учитывающий состояние поверхности заготовки;
КИV - коэффициент, учитывающий материал инструмента.
КV = 1,2.1,0.1,15 = 1,38;
Т = 120 мин.; D = 40мм; t = 1,5мм, В = 33мм; z = 10;
Sz = 0,09 мм,
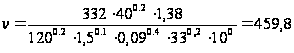 м/мин.
Окружная сила резания.
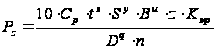 ,
Н (6.2)
где Cр, q, x, y, w, u - коэффициент и показатели степеней, зависящие от параметров фрезерования;
n - частота вращения фрезы.
Cр = 825; q = 1,3; x = 1,0; y = 0,75; w = 0,2; u = 1,1;
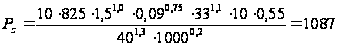 Н.
Мощность резания.
 ,
кВт (6.3),
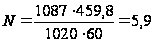 кВт.
Режимы резания на обработку пов.17, 18. При обработке данных поверхностей используется двухуглавая фреза Ж80 мм. Для чернового фрезерования стали 19ХГН материалом фрезы выбираем твердый сплав Т15К6.
Скорость резания.
CV = 390; q = 0,45; x = 0,3; y = 0,2; m = 0,33; u = 0,1; p = 0,1;
КV = 0,98;
Т = 120 мин.; D = 80 мм; t = 3,5 мм, В = 60 мм; z = 10;
Sz = 0,08 мм,
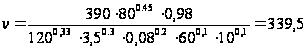 м/мин.
Окружная сила резания.
Cр = 47; q = 1,1; x = 0,9; y = 0,8; w = 0,1; u = 1,1;
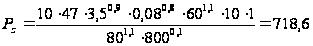 Н.
Мощность резания.
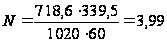 кВт.
Режимы резания на проточку паза с пов.34, 35, 36. При получении данного паза используется шпоночная фреза Ж37,7 мм. Для чернового фрезерования стали 19ХГН материалом фрезы выбираем твердый сплав Т15К6.
Скорость резания.
CV = 43; q = 0,3; x = 0,3; y = 0,25; m = 0,26; u = 0; p = 0; КV = 0,98;
Т = 120 мин.; D = 37,7 мм; t = 4 мм, В = 37,7 мм; z = 2; Sz = 0,038 мм,
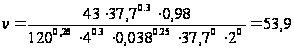 м/мин.
Окружная сила резания.
Cр = 101; q = 1,1; x = 0,88; y = 0,75; w = 0; u = 1,0;
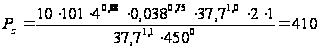 Н.
Мощность резания.
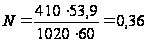 кВт.
Режимы резания на проточку паза с пов.37, 38, 39. При получении данного паза используется шпоночная фреза Ж13,7 мм. Для чернового фрезерования стали 19ХГН материалом фрезы выбираем твердый сплав Т15К6.
Скорость резания.
CV = 43; q = 0,3; x = 0,3; y = 0,25; m = 0,26; u = 0; p = 0;
КV = 0,98;
Т = 120 мин.; D = 13,7 мм; t = 8 мм, В = 13,7 мм; z = 2;
Sz = 0,038 мм,
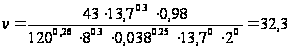 м/мин.
Окружная сила резания.
Cр = 101; q = 1,1; x = 0,88; y = 0,75; w = 0; u = 1,0;
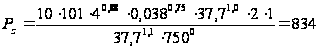 Н.
Мощность резания.
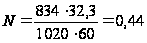 кВт
Назначим режимы резания на операцию 100 шлифовальную, где производится шлифовка пазов.
Режимы резания на обработку пов.34, 35, 36. При обработке данных поверхностей используется шлифовальная головка Ж45 мм. Назначение режимов резания произведем согласно [5].
Скорость круга.
Vк = 25 м/с.
Скорость заготовки.
Vз = 4 м/с.
Глубина шлифования.
t = 0,02 мм.
Мощность шлифования.
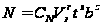 ,
кВт (6.4)
где b - ширина шлифования, мм;
СN, r, x, z - коэффициент и показатели степеней, зависящие от показателей шлифования.
СN = 0,59; r = 0,7; x = 0,5; z = 0,6; b = 45.
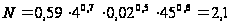 кВт.
Режимы резания на обработку пов.37, 38, 39. При обработке данных поверхностей используется шлифовальная головка Ж16 мм.
Vк = 25 м/с; Vз = 4 м/с; t = 0,02 мм; b = 16; СN = 0,59; r = 0,7; x = 0,5; z = 0,6;
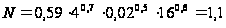 кВт.
6.2 Расчет норм времени
Нормирование ТП - это установление технически обоснованных норм времени на обработку детали. Норма времени - регламентированное время выполнения заданного объема работ в определенных условиях исполнителем заданной квалификации. Время выполнения технологической операции в серийном производстве оценивается штучно-калькуляционным временем, рассчитываем по формуле [3]:
Тш-к = Тп-з/n + Тшт, (6.5)
где Тп-з - подготовительно-заключительное время, мин; Тшт - штучное время обработки, мин; n - размер партии для запуска, дет.
 ,
(6.6)
где a - периодичность запуска деталей, при запуске два раза в месяц а = 24; F - число рабочих дней в году, F=276.
n = 2000∙24/276 = 173 дет.
Тшт = То + Твс + Тт. о + Тот, (6.7)
где То - основное время обработки, мин;
Твс - вспомогательное время, мин;
Тт. о - время технического обслуживания, мин;
Тот - время на отдых и личные надобности.
Основное время обработки определяется:
То = lр. х/Sм, (6.8)
где lр. х - длина рабочего хода, мм;
Sм - минутная подача, мм/мин.
Длина lр. х складывается из длины обрабатываемой поверхности, lн. д - длины недохода, расстояние до начала обработки которое инструмент проходит на рабочей подаче (режет воздух), lc. х - длина схода инструмента (перебег). Данные величины взяты с чертежа наладки, рассчитываемые по схеме обработки и нормативам.
Вспомогательное время складывается из времени на установку, закрепление и снятие заготовки, времени на приемы управления и из времени на измерение детали. Времена Тт. о и Тот. принимаются по нормативам [3].
Определим нормы времени на операции 30 фрезерной. При обработке поверхностей 3, 4, 5, 6, 7:
ТО = 247,5/900 = 0,28 мин.
При обработке поверхностей 18, 17:
ТО = 55/640= 0,1 мин.
При обработке поверхностей 34, 35, 36:
ТО = 151/34,2 = 4,41мин.
При обработке поверхностей 37, 38, 39:
ТО = 55/34,2 = 1,61мин.
Найдем основное технологическое время на операции:
ТО = 0,28 + 0,1 + 4,41 + 1,61 = 6,4 мин.
Времена Тт. о и Тот принимаем равными 8% от TО.
Тт. о + Тот = 0,08. ТО = 6,4.0,08 = 0,51 мин.
Вспомогательное время на детали с подводом инструмента к детали, снятие детали, на приемы управления [3]: Твс. = 0,09. Штучное время на операции: Тшт. = 6,4 + 0,09 + 0,51 = 7 мин. Подготовительно-заключительное время [3]: ТП-З = 20 мин. Найдем штучно-калькуляционное время на операции:
Тш-к = 20/173 + 7 = 7,12 мин.
Нормы времени на остальные операции определим по методике, представленной в [3], где основное технологическое время ТО и штучное время Тшт. определяется в зависимости от вида обработки, диаметра и длины обработки, а штучное время Тшт. зависит от коэффициента j (в зависимости от вида станка: для фрезерных - j = 1,51; для шлифовальных - j = 1,55; для сверлильных - j = 1,3):
Тшт = j · То (6.9)
1. Нормы времени на операции 10 фрезерной.
Основное технологическое время найдем по формуле:
ТО = 6. l.10-3,где l - длина обрабатываемой поверхности.
При обработке поверхности 15:
ТО = 6.55.10-3 = 0,33 мин.
При обработке поверхности 16:
ТО = 6.102.10-3 = 0,61 мин.
При обработке поверхности 25:
ТО = 6.151.10-3 = 0,91 мин.
При обработке поверхности 23:
ТО = 6.151.10-3 = 0,91 мин.
При обработке поверхности 21:
ТО = 6.151.10-3 = 0,91 мин.
При обработке поверхности 1:
ТО = 6.37.10-3 = 0,22 мин.
Найдем основное технологическое время на операции:
ТО = 0,33 + 0,61 + 0,91 + 0,91 + 0,91 +0,22 = 3,89 мин.
Штучное время на операции:
Тшт. = 3,89.1,51 = 5,87 мин.
2. Нормы времени на операции 20 фрезерной.
Основное технологическое время