Разработка группового техпроцесса изготовления кулачков
Прологарифмировав, получим:
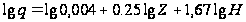 ;
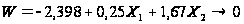 .
8.3 Оптимизация режимов резания графическим методом
На рис.8.8. построим ограничение и увидим область оптимальных значений зернистости и глубины лунки шлифовального круга в логарифмических координатах. Область оптимальных значений:
Рис.8.8.
Из графика (рис.8.8) видно, что оптимальными точками из всей области значений являются точки А и Б. Теперь надо узнать, какая из них будет наиболее оптимальной, т.е. износ шлифовального круга будет наименьшим. Очевидно, что это точка А. Найдём её координаты и, тем самым, узнаем оптимальные значения зернистости и глубины лунки шлифовального круга.
Координаты точки А:
X1 = 0,9; Х2 = 0,9.
Значит lg Z = 0,9 b lg H = 0,9
Z = 10 0,9 = 8
H = 10 0,9 = 8
Исходя из полученных результатов, делаем вывод, что при данных условиях шлифования оптимальным является круг со следующими характеристиками: зернистость Z=8, глубина лунки Н=8. Этим характеристикам соответствует круг средней твердости со степенью твердости СТ3.
Вывод
Использование специальной литературы и результатов экспериментальных данных, а также применение методов математического моделирования позволили внести в шлифовальную операцию обработки кулачка патрона усовершенствование. Данное усовершенствование позволит подобрать на операцию максимально стойкий к износу шлифовальный круг, что в свою очередь повысит время его работы без правки и, тем самым, снизит затраты времени на обслуживание станка.
9. Выбор и проектирование приспособления
Задача раздела - спроектировать приспособление для базирования и закрепления кулачка на I установе операции 30 при его обработке на горизонтально-фрезерном станке 6Р80Г.
9.1 Сбор исходных данных
Фрезеровать поверхности 3, 4, 5, 6, 7, выдерживая размеры 38-0,26, 45-0,26, 85-0,3, 34-0,23, 53-0,23, 85-0,28, а также поверхности 17, 18, выдерживая размеры 59-0,26, 148-0,28.
Рис.9.1
Вид и материал заготовки - 19ХГН, sв = 785 МПа, после фрезерования габаритов. Режущий инструмент - фреза торцовая Ж40 мм, Т15К6, фреза двухугловая Ж80 мм, Т15К6.
Металлорежущий станок - горизонтально-фрезерный станок 6Р80Г.
Режимы резания - подача Sz = 0,09/0,08 мм, V = 460/340 м/мин, n = 1000/800 об/мин.
Тип оснастки - одноместное специализированное безналадочное приспособление (СБП).
9.2 Расчет сил резания
Главная составляющая силы резания - окружная сила Pz для фрез, работающих на 30 операции, была посчитана в предыдущих главах. Рассчитаем остальные составляющие силы резания. Для этого воспользуемся соотношениями сил, представленных в [5]. Для торцовой фрезы: Pz = 1087 Н; Ph = 0,6. Pz = 652,2 Н, Pv = 0,6. Pz = 652,2 Н. Для двухугловой фрезы: Pz = 718,6 Н; Ph = 0,6. Pz = 431,2 Н, Pv = 0,7. Pz = 503 Н.
9.3 Расчет усилия зажима
Схема закрепления заготовки, включающая схему установки заготовки, разработанную на основе теоретической схемы базирования представлена на рисунке 9.2. Исходя из схемы закрепления и руководствуясь [5], усилие зажима в первом случае (Рис.9.2, а) найдем по формулам:
 и
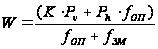 (9.1)
во втором случае (Рис.9.2, б):
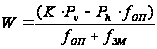 ,
(9.2)
Схема закрепления заготовки:
а) б)
Рис.9.2
где fОП, fЗМ - коэффициенты трения при контакте заготовки с опорами и зажимным механизмом. При контакте обработанных поверхностей заготовки с опорами и зажимным механизмом f = 0,16;
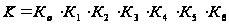 -
коэффициент запаса, учитывающий нестабильность силовых воздействий на заготовку.
Коэффициенты: Ко=1,5 - гарантированный коэффициент запаса; К1=1,2 - коэффициент, учитывающий увеличение сил резания из-за случайных неровностей на обрабатываемых поверхностях заготовки при черновой обработке; К2=1,6 - коэффициент, учитывающий затупление инструмента при черновом торцовом фрезеровании; К3=1,2 - коэффициент, учитывающий увеличение сил резания при прерывистом резании; К4=1,0 - характеризует постоянство силы, развиваемой пневматическим устройством двустороннего действия; К5=1,0 - характеризует эргономику немеханизированного зажимного механизма; К6=1,0 - учитывается только при наличии моментов, стремящихся повернуть заготовку, установленную плоской поверхностью.
К = 1,5 ·1,2 ·1,6 ·1,2 ·1,0 ·1,0 ·1,0 = 3,46
При фрезеровании торцовой фрезой сила зажима:
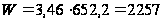 Н;
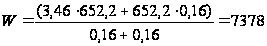 Н.
При фрезеровании двухугловой фрезой сила зажима:
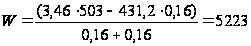 Н.
Принимаем для дальнейших расчетов наибольшую из полученных сил: W = 7378 Н.
9.4 Расчёт зажимного механизма и силового привода
При расчёте зажимного механизма определяем усилие Q, создаваемое силовым приводом.
Величина усилия Q на штоке силового привода равна:
 ,
(9.3)
где i - передаточное отношение, для рычажного зажимного механизма равное:
 ,
(9.4)
где lQ - расстояние от опоры зажимного механизма до силы Q;
lW - расстояние от опоры зажимного механизма до силы P.
 .
Q = 7378/2 = 3689 H.
Диаметр поршня пневматического привода рассчитывается по формуле:
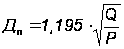 ,
(9.5)
где Р - давление рабочей среды. Примем расчетное давление Р = 0,4МПа.
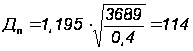 мм
Исходя из стандартных диаметров поршней пневмоцилиндров, принимаем ДП = 125 мм.
Вывод: при расчёте зажимного механизма и силового привода было определено усилие W = 7378 Н, создаваемое пневматическим силовым приводом с диаметром поршня ДП = 125 мм, усилие зажима Q = 3689 H.
9.5 Описание приспособления
Приспособление предназначено для базирования и закрепления заготовки кулачка при ее обработке на горизонтально-фрезерном станке 6Р80Г.
Тиски состоят из корпуса 4 с встроенным пневмоцилиндром 3, штока 1, передающего усилие зажима через качающийся рычаг 2 подвижной губке 5, расположенной на базовой поверхности корпуса тисков, в Т-образных пазах которой установлена неподвижная губка 6 и базовый угольник 7. Тиски устанавливаются на основании 8, которое крепиться болтами к столу станка.
Приспособление работает следующим образом: заготовку устанавливают на базовый угольник 7, совмещая со всеми опорами 17. После этого шток пневмоцилиндра 1 двигает качающийся рычаг 2 вниз, который в свою очередь двигает подвижную губку 5, поджимающую заготовку к опорам 17. Процесс закрепления окончен. После обработки шток 1 пневмоцилиндра двустороннего действия двигает качающийся рычаг 2 вверх. Процесс раскрепления аналогичен процессу закрепления. Как только подвижная губка 5 отойдет от поверхности обработанной детали, она снимается с базового угольника 7. Система принимает исходное положение.
10. Выбор и проектирование режущего инструмента
В качестве объекта проектирования примем торцовую фрезу со вставными ножами, в основу конструкции которой положим результаты проведенных в предыдущих разделах патентных исследований.
Определим исходные данные для проектирования:
обрабатываемый материал: сталь 19 ХГН;
ширина фрезерования: В = 33;
модель станка: 6Р80Г.
10.1 Выбор типа конструкции инструмента
Согласно рекомендациям [20], а также результатам патентных исследований, при черновом фрезеровании стали 19ХГН выбираем сборную насадную торцовую фрезу со вставными ножами.
10.2 Выбор материала режущей части
При выборе материала режущей части будем руководствоваться рекомендациями, представленными в [20].
Для чернового фрезерования стали, в качестве режущей части вставных ножей, выбираем твердый сплав Т15К6.
10.3 Выбор геометрических параметров режущей части
Проведем расчет и выбор и расчет параметров режущей части согласно рекомендациям [20]:
задний угол в плане: a = 11°;
передний угол: g = 8°;
главный угол в плане: j = 60°;
вспомогательный угол в плане: j1 = 10°;
угол наклона режущей кромки: l = 6°;
Нормальный задний угол фрезы aN в сечении, перпендикулярном главной режущей кромке равен:
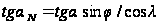 ,
(10.1)
где a - задний угол в плане;
j - главный угол в плане;
l - угол наклона режущей кромки.
Подставив известные значения в формулу (10.1) получим:
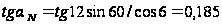 .
Таким образом, нормальный задний угол фрезы:
aN=10°.
Диаметр фрезы определим по формуле:
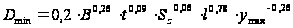 ,
(10.2)
где B - ширина фрезерования, мм;
t = 4 - максимальные глубина фрезерования, мм;
Sz = 0,09 - подача (определено ранее), мм/зуб;
l - расстояние между опорами оправки или вылет фрезы относительно шпинделя, принимаем l=250 мм;
ymax = 0,4 - максимально допустимый прогиб оправки, мм.
Подставив известные значения, получим:
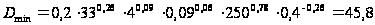 мм.
Выбираем стандартное ближайшее значение по ГОСТ 29116-91:
D = 50 мм.
Найдем диаметр посадочного отверстия:
d = 0,44. D, (10.3)
d = 0,44.50 = 22 мм
Округляем до ближайшего стандартного значения по ГОСТ 9472-90:
d = 22Н7.
Согласно ГОСТу 1092-80 число зубьев для торцовых фрез со вставными ножами диаметром D = 50 мм: z = 5.
10.4. Расчет параметров установки режущего элемента в корпусе инструмента
Для инструмента с механическим креплением вставных ножей задача расчета сводится к определению угла наклона w и смещения паза Е под нож относительно диаметральной плоскости. Для определения этих параметров воспользуемся данными, приведенными в [20].
Угол наклона пазов найдем из формулы:
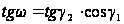 ,
(10.4)
где g1 - значение поперечного переднего угла;
g1 - значение продольного переднего угла.
Для торцовых фрез, оснащенных ножами с припаянными пластинами из твердого сплава:
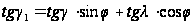 ,
(10.5)
tg g1 = tg 8° sin 60° + tg 6° cos 60° = 0,17.
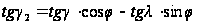 ,
(10.6)
tg g2 = tg 8° cos 60° - tg 6° sin 60° = - 0,02.
Таким образом, поперечный и продольный передние углы равны:
g1 = 10°;
g2 = - 2°.
Угол наклона пазов:
tg w = tg - 2°. cos 10° = - 0,03;
w = - 2°.
Смещение паза относительно диаметральной плоскости:
Е = 0,5. D. sin g1 + L. tg w, (10.7)
где L = 20 - длина ножа, мм;
Е = 0,5.50. sin 10° + 20. tg - 2° = 3,6 мм.
Остальные элементы конструкции фрезы выбираем по ГОСТ 26596-91 или назначаем из конструктивных соображений.
Допуски на все элементы торцовой фрезы и технические требования к её изготовлению определяем по ГОСТ 26596-91.
По ГОСТ 5808-77 радиальное биение между соседними зубьями не более 0,08 мм. Торцовое биение зубьев не более 0,05.
Чертеж торцовой насадной фрезы со вставными ножами представлен в графической части.
11. Расчет и проектирование участка механической обработки детали
11.1 Расчет необходимого количества оборудования
Деталь - кулачок к патрону является одной из основных деталей кулачкового патрона и служит для базирования и закрепления тел вращения по своим рабочим поверхностям. Работает при постоянных вибрациях системы. Кулачок изготовлен из стали 19ХГН ГОСТ 4543-71. Относится к типу деталей "Кулачки", для обработки которых разработан групповой ТП. Общий объем выпуска этих деталей составляет 5000 дет/год при двухсменном режиме работы. Среднесерийное производство. Чертежи деталей представлены в графической части.
В таблице 11.1 представлено штучное время по операциям ТП.
Таблица 11.1. Определение штучного времени
| № операции | Наименование операции | Наименование оборудования | Время, мин |
| Тшт. | |||
| 1 | 2 | 3 | 4 |
| 10 | Фрезерная | Горизонтально-фрезерный станок 6Р80Г | 5,87 |
| 20 | Фрезерная | Горизонтально-фрезерный станок 6Р80Г | 2,08 |
| 30 | Фрезерная | Горизонтально-фрезерный станок 6Р80Г | 7 |
| 40 | Фрезерная | Горизонтально-фрезерный станок 6Р80Г | 3,06 |
| 50 | Фрезерная | Горизонтально-фрезерный станок 6Р80Г | 2,22 |
| 60 | Фрезерная | Горизонтально-фрезерный станок 6Р80Г | 1,53 |
| 70 | Сверлильная | Вертикально-сверлильный станок 2Н135 | 2,51 |
| 90 | Шлифовальная | Плоскошлифовальный | 1,15 |
| Тшт. | |||
| станок 3Г71М | |||
| 100 | Шлифовальная | Плоскошлифовальный станок 3Г71М | 0,78 |
| 110 | Шлифовальная | Плоскошлифовальный станок 3Г71М | 0,78 |
| 120 | Шлифовальная | Плоскошлифовальный станок 3Г71М | 0,45 |
| 130 | Шлифовальная | Плоскошлифовальный станок 3Г71М | 0,45 |
При определении количества оборудования необходимо определить действительный фонд времени оборудования Fд. о. и соответствующий ему такт производства t.
Действительный фонд времени работы оборудования, принимаемый при расчетах для соответствующего режима работы определим по формуле:
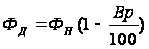 ,
час (11.1)
где Вр - коэффициент потерь времени на ремонт оборудования, Вр=7%;
Фн - номинальный фонд времени работы оборудования, определяемый по формуле:
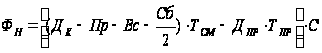 ,
час. (11.2)
где Дк - число календарных дней в году, Дк = 365;
Пр - число праздничных дней в году, Пр = 7;
Вс - число воскресных дней в году, Вс = 53;
Сб - число субботних дней в году, Сб = 52;
Тсм - длительность рабочей смены, Тсм = 8 ч;
Дпр - количество предпраздничных дней, Дпр = 6;
Тпр - время, на которое сокращается предпраздничный день, Тпр = 1ч;
С - количество смен в сутки, С = 2.
Найдем номинальный фонд времени работы оборудования:
Фн = [ (365 - 7 - 53 - 26) · 8 - 6 ∙ 1] ∙ 2 = 4452 ч.
Найдем действительный фонд времени работы оборудования:
Фд = 4452. (1 - 0,07) = 4140 ч.
Годовая программа запуска изделий определяется по формуле:
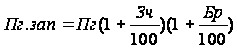 ,
шт. (11.3)
где Пг - годовая программа выпуска, Пг = 5000 шт.;
Зч - процент деталей, уходящих в запчасти, Зч = 15%;
Бр - процент потерь деталей в брак, Бр = 2%. Таким образом:
Пг. зап=5000. (1 + 0,15). (1+0,02) =5865дет.
Такт выпуска изделий найдем по формуле:
 ,
мин. (11.4)
где Фд - действительный фонд времени работы оборудования;
Пг. зап. - годовая программа запуска изделий. Таким образом:
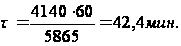
Для расчета количества станков, требуемых для выполнения операций Sрасч, необходимо определить станкоемкости этих операций:
tc. = tшт,
где tшт - штучное время;
tс - станкоемкость.
Рассчитаем количество станков по формуле:
Sрасч= tшт / t, (11.5)
где t - такт выпуска изделий.
Результаты заносим в таблицу 11.2
Таблица 11.2. Число единиц основного оборудования
| Операция | tшт. | Sрасч. | Sприн. |
| 1 | 2 | 3 | 4 |
| 10 Фрезерная | 5,87 | 0,138 | 1 |
| 20 Фрезерная | 2,08 | 0,049 | 1 |
| 30 Фрезерная | 7 | 0,165 | 1 |
| 40 Фрезерная | 3,06 | 0,072 | 1 |
| 50 Фрезерная | 2,22 | 0,052 | 1 |
| 60 Фрезерная | 1,53 | 0,036 | 1 |
| 70 Сверлильная | 2,51 | 0,059 | 1 |
| 90 Шлифовальная | 1,15 | 0,027 | 1 |
| 100 Шлифовальная | 0,78 | 0,018 | 1 |
|
110 Шлифовальная |
0,78 | 0,018 | 1 |
|
120 Шлифовальная |
0,45 | 0,011 | 1 |
| 130 Шлифовальная | 0,45 | 0,011 | 1 |
|
Общее число станков: Sобщ = 12 шт. |
Полученные малые значения количества станков означают, что их необходимо догрузить другими видами продукции.
Догрузка оборудования находится по формуле:
Nдог = (Sпр - Sрасч) · Фд · 60/Тшт · Ку, дет. (11.6)
где Ку =1,05 - коэффициент ужесточения норм.
Nдог (оп.10) = (1 - 0,138) · 4140 · 60/ (5,87 · 1,05) = 34740 дет.
Nдог (оп. 20) = (1 - 0,049) · 4140 · 60/ (2,08 · 1,05) = 108163 дет.
Nдог (оп.30) = (1 - 0,165) · 4140 · 60/ (7 · 1,05) = 28219 дет.
Nдог (оп.40) = (1 - 0,072) · 4140 · 60/ (3,06 · 1,05) = 71744 дет.
Nдог (оп.50) = (1 - 0,052) · 4140 · 60/ (2,22 · 1,05) = 101022 дет.
Nдог (оп.60) = (1 - 0,036) · 4140 · 60/ (1,53 · 1,05) = 149055 дет.
Nдог (оп.70) = (1 - 0,059) · 4140 · 60/ (2,51 · 1,05) = 88690 дет.
Nдог (оп.90) = (1 - 0,027) · 4140 · 60/1,15 · 1,05) = 200160 дет.
Nдог (оп.100) = (1 - 0,018) · 4140 · 60/ (0,78 · 1,05) = 297837 дет.
Nдог (оп.110) = (1 - 0,018) · 4140 · 60/ (0,78 · 1,05) = 297837 дет.
Nдог (оп.120) = (1 - 0,011) · 4140 · 60/ (0,45 · 1,05) = 519931 дет.
Nдог (оп.120) = (1 - 0,011) · 4140 · 60/ (0,45 · 1,05) = 519931 дет.
Проводим перерасчет необходимого количества оборудования по формуле:
Sрасч. = Тшт · (Nг + Nдог) / Фд · Квн · 60, (11.7)
где Квн. - коэффициент выполнения нормы, принимаем Квн. = 1,2.
Sрасч. (оп.10) = 5,87 · (5000 + 34740) / 4140 · 1,2 · 60 = 0,78.
Sрасч. (оп. 20) = 2,08 · (5000 + 108163) / 4140 · 1,2 · 60 = 0,79.
Sрасч. (оп.30) = 7 · (5000 + 28219) / 4140 · 1,2 · 60 = 0,78.
Sрасч. (оп.40) = 3,06 · (5000 + 71744) / 4140 · 1,2 · 60 = 0,79.
Sрасч. (оп.50) = 2,22 · (5000 + 101022) / 4140 · 1,2 · 60 = 0,79.
Sрасч. (оп.60) = 1,53 · (5000 + 149055) / 4140 · 1,2 · 60 = 0,79.
Sрасч. (оп.70) = 2,51 · (5000 + 88690) / 4140 · 1,2 · 60 = 0,79.
Sрасч. (оп.90) = 1,15 · (5000 + 200160) / 4140 · 1,2 · 60 = 0,79.
Sрасч. (оп.100) = 0,78 · (5000 + 297837) / 4140 · 1,2 · 60 = 0,79.
Sрасч. (оп.110) = 0,78 · (5000 + 297837) / 4140 · 1,2 · 60 = 0,79.
Sрасч. (оп.120) = 0,45 · (5000 + 519931) / 4140 · 1,2 · 60 = 0,79.
Sрасч. (оп.120) = 0,45 · (5000 + 519931) / 4140 · 1,2 · 60 = 0,79.
Коэффициент загрузки оборудования определяется как отношение расчётного числа оборудования к принятому:
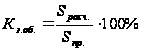 (11.8)
Кз. об (оп.10) = 0,78.100 = 78%
Кз. об (оп. 20) = 0,79.100 = 79%
Кз. об (оп.30) = 0,78.100 = 78%
Кз. об (оп.40) = 0,79.100 = 79%
Кз. об (оп.50) = 0,79.100 = 79%
Кз. об (оп.60) = 0,79.100 = 79%
Кз. об (оп.70) = 0,79.100 = 79%
Кз. об (оп.90) = 0,79.100 = 79%
Кз. об (оп.100) = 0,79.100 = 79%
Кз. об (оп.110) = 0,79.100 = 79%
Кз. об (оп.120) = 0,79.100 = 79%
Кз. об (оп.130) = 0,79.100 = 79%
Найденные значения нормы догрузки оборудования Nдог., расчетного количества оборудования Sрасч. и коэффициента загрузки оборудования Кз. об. сводим в таблицу 11.3
Таблица 11.3. Догрузка оборудования
| Операция | Nдог | Sрасч. | Sприн | Кз. об. .% |
| 1 | 2 | 3 | 4 | 5 |
| 10 Фрезерная | 34740 | 0,78 | 1 | 78 |
| 20 Фрезерная | 108163 | 0,79 | 1 | 79 |
| 30 Фрезерная | 28219 | 0,78 | 1 | 78 |
| 40 Фрезерная | 71744 | 0,79 | 1 | 79 |
| 50 Фрезерная | 101022 | 0,79 | 1 | 79 |
| 60 Фрезерная | 149055 | 0,79 | 1 | 79 |
| 70 Сверлильная | 88690 | 0,79 | 1 | 79 |
| 90 Шлифовальная | 200160 | 0,79 | 1 | 79 |
| 100 Шлифовальная | 297837 | 0,79 | 1 | 79 |
|
110 Шлифовальная |
297837 | 0,79 | 1 | 79 |
|
120 Шлифовальная |
519931 | 0,79 | 1 | 79 |
| 130 Шлифовальная | 519931 | 0,79 | 1 | 79 |
|
Общее число станков Sобщ = 12 шт. |
Средний коэффициент загрузки оборудования будет составлять 78,83%.
Число единиц вспомогательного оборудования на участке определяется в зависимости от числа станков основного оборудования и составит 12% от Sобщ. .
В таблице 11.4 представлен выбор вспомогательного оборудования.
Таблица 11.4. Вспомогательное оборудование
| Наименование вспомогательных отделений |
Число станков в отделении, шт. |
| Ремонтная база | 1 |
| Заточное отделение | 1 |
| Отделение ремонта технологической оснастки | 1 |
11.2 Расчет численности работающих
Промышленно - производственный персонал цеха (участка) состоит из производственных и вспомогательных рабочих, инженерно - технических работников (ИТР), служащих и младшего обслуживающего персонала (МОП).
Общее число производственных рабочих определим по формуле:
Р = Т / Фр, (11.9)
где Т - трудоемкость годового выпуска изделий в часах;
Фр - действительный годовой фонд времени работы рабочего, Фр= 1731 час.
Трудоемкость годового выпуска изделий найдем по формуле:
Т = Пг. зап Ч е tшт / 60, час (11.10)
Т = 5865 Ч (5,87 + 2,08 + 7 +3,06 +2,22 +1,53 + 2,51 + 1,5 + 0,78 + 0,78 + + 0,45 + 0,45 + 0,45) / 60 = 2075 час,
Р = 2075/1731 = 1 чел.
Примем на каждый станок по одному рабочему оператору 4-го разряда. Общее число рабочих операторов на проектном и базовом вариантах будет равно:
Робщ = Ррасч · (1 + Во / 100) · С, (11.11)
где Во = 12% - процент времени, необходимый на отпуск или по причине болезни.
Робщ = 12 · (1 + 12/100) = 13 чел.
Состав и численность остальных рабочих определим в зависимости от числа производственных рабочих. Данные заносим в табл.11.5
Таблица 11.5. Численность рабочих всех категорий.
| Группа работающих | Общее число | Обоснование расчета | |
| В 2 смены | В 1 смену | ||
|
Производственные Рабочие |
26 | 13 | - |
|
Вспомогательные рабочие |
10 | 5 | 40% от числа производственных рабочих |
| ИТР | 4 | 2 | 12% от - - - |
| Служащие | 2 | 1 | 2% от - - - |
| МОП | 2 | 1 | 1,5% от - - - |
| Всего работающих | 44 | 22 | - |
11.3 Определение площади участка
Площадь участка по своему назначению подразделяется на производственную и вспомогательную. К производственной относится площадь, отведенная под производственное оборудование, включая места для рабочих, хранения деталей и заготовок, рабочие места для слесарных операций, технического контроля, средств наземного транспорта, проходы и проезды между рядами оборудования.
К вспомогательной площади относится территория участка, занятая вспомогательными службами, а также магистральными и пожарными проездами.
При укрупненном проектировании производственную площадь цеха определяем по удельной площади Sуд., необходимой для размещения станков в зависимости от их массы.
Sпр. = Sуд. Ч Sобщ., м2 (11.12)
Sпр. = 25 Ч 12 = 300 м2
Размеры вспомогательной площади участка определим, исходя из норм для расчета площадей вспомогательных служб.
помещение ОТК (5% от станочной площади) - 15 м2;
склад вспомогательных материалов (0,2 м2 на один станок) - 2,4 м2;
склад материалов и заготовок (10% от станочной площади) - 30м2;
площадь для хранения стружки (0,45 м2 на один производственный
станок участка) - 5,4 м2;
заточное отделение (10 м2 на один заточный станок) - 10 м2;
мастерская по ремонту инструмента и оснастки - 20 м2;
инструментальная кладовая (0,5 м2 на один