Разработка группового техпроцесса изготовления кулачков
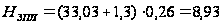
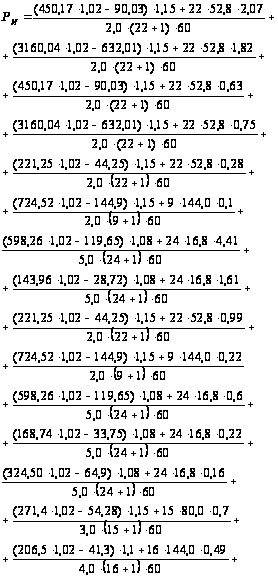
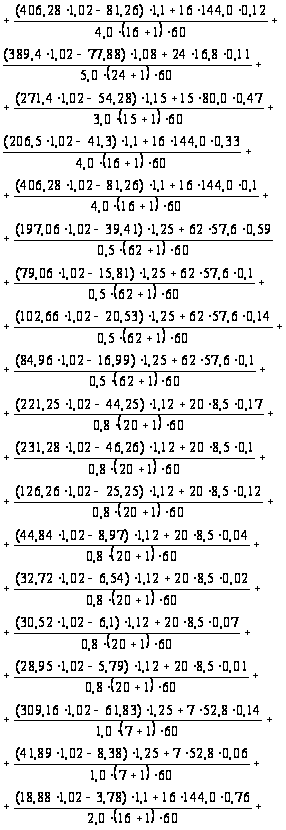
Затраты на текущий ремонт оборудования,
руб.
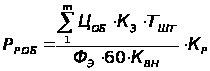
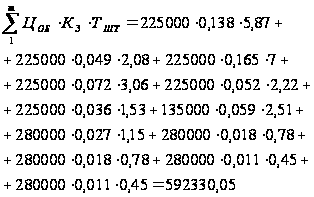
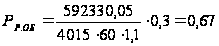
Расходы на технологическую энергию,
руб.
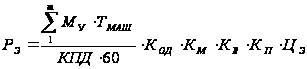
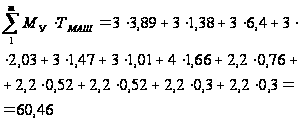
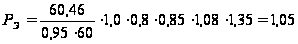
Затраты на содержание и эксплуатацию приспособлений,
руб.
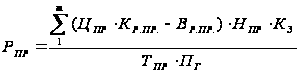
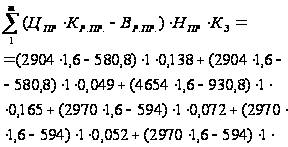
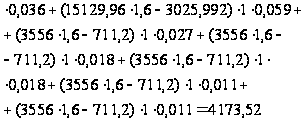
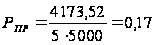
Затраты на инструмент,
руб.
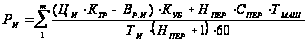
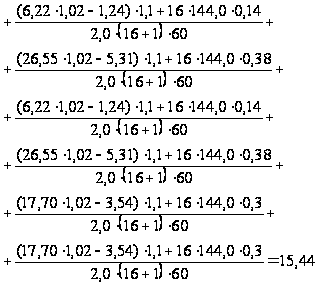
Расходы на смазочные, обтирочные материалы и охлаждающие жидкости,
руб.

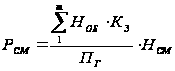
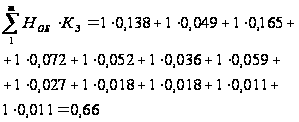
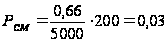
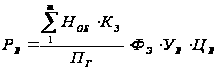
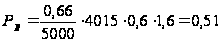
Расходы на сжатый воздух,
руб.
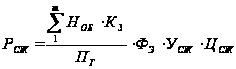
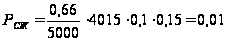
Расходы на содержание и эксплуатацию произ-водственной площади,
руб.
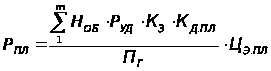
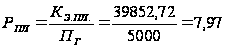
Итого расходы по содержанию и эксплуатации обо-рудования,
руб.
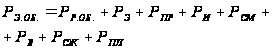
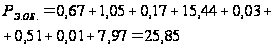
12.5 Калькуляция себестоимости обработки детали по проектируемому технологическому процессу
Калькуляция себестоимости обработки детали по проектируемому технологическому процессу представлена в таблице 12.5
Таблица 12.5. Калькуляция себестоимости обработки детали по проектируемому технологическому процессу
| № | Статьи затрат | Затраты, руб. |
| Проект | ||
| 1 |
Материалы
за вычетом
отходов:
|
261,44 |
| 2 |
Основная
заработная
плата рабочих
операторов:
|
34,33 |
| 3 |
Начисления
на заработную
плату:
|
8,93 |
| 4 |
Расходы
на содержание
и эксплуатацию
оборудования:
|
25,85 |
|
Итого
технологическая
себестоимость:
|
330,55 | |
| 5 |
Общецеховые накладные расходы:
|
73,81 |
|
Итого цеховая себестоимость:
|
404,36 | |
| 6 |
Заводские накладные расходы:
|
85,82 |
|
Итого заводская себестоимость
|
490,18 | |
| 7 |
Внепроизводственные расходы
|
24,51 |
|
Всего полная себестоимость
|
514,69 |

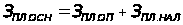


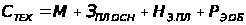
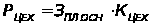
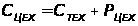
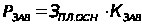
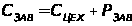
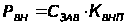
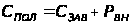
Значение коэффициентов цеховых, заводских и внепроизводственных расходов представлены в Приложение 11 [17].
В таблице 12.6 представлен расчет приведенных затрат
Таблица 12.6. Расчет приведенных затрат
| № | Наименование показателей, единица измерения | Расчетные формулы и расчет | Значение показателей |
| Проект | |||
| 1 |
Приведенные затраты на единицу детали, руб. |
|
533,70 |
| 2 |
Годовые приведенные затраты, руб. |
|
2668500 |
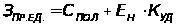
 - единый
нормативный
коэффициент
эффективности
капитальных
вложений
(Приложение
10)
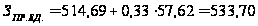
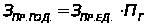
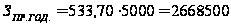
12.6 Расчет показателей экономической эффективности проектируемого варианта техники (технологии)
Так как в нашем случае проектируется новый технологический процесс (т.е. отсутствует базовый вариант технологического процесса), рассчитаем прибыль, которую получит предприятие в результате реализации заданного объема деталей.
12.6.1 Ожидаемая прибыль (условно-годовая экономия) предприятия
При реализации своей продукции любое предприятие закладывает в ее стоимость прибыль в размере 20-25% от ее себестоимости, поэтому:
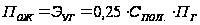 ,
руб. (12.1)
где
 - полная себестоимость
изготовления
единицы детали.
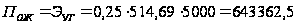 руб.
12.6.2 Налог на прибыль
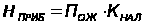 ,
руб. (12.2)
где
 - коэффициент
налогообложения
прибыли (Приложение
11)
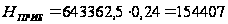 руб.
12.6.3 Чистая ожидаемая прибыль
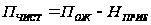 ,
руб. (12.3)
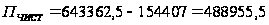 руб.
После определения чистой прибыли определяется расчетный срок окупаемости капитальных вложений (инвестиций), необходимых для осуществления проектируемого варианта:
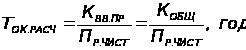 (12.4)
где
 - капитальные
вложения
(инвестиции),
необходимые
для приобретения
вновь вводимого
оборудования,
дорогостоящей
оснастки,
инструмента,
а также затраты
на эксплуатацию
дополнительной
площади;
 - общие капитальные
вложения, необходимые
для приобретения
оборудования,
оснастки и
инструмента
(см. таблицу 5,
пункт 3)
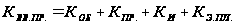 ,
руб. (12.5)
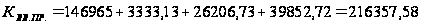 руб.
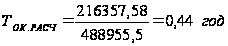
Расчетный
срок окупаемости
инвестиций
(капитальных
вложений) округляется
до ближайшего,
большего числа
и принимается
за горизонт
расчета (максимально
ожидаемое время
окупаемости
инвестиций),

Далее встаем на точку зрения инвестора-предприятия, которое должно осуществить его проект. Используя методы дисконтирования, решаем вопрос о том, стоит ли вкладывать средства в разработанный проект, который в течение принятого горизонта расчета принесет дополнительную прибыль, или лучше при существующей процентной ставке на капитал положить деньги в банк.
Для этого в пределах принятого горизонта расчета (Т) рассчитываем текущую стоимость будущих денежных доходов (денежных потоков), приведенных к текущему времени (времени начала осуществления проекта) через коэффициенты дисконтирования.
Общая текущая стоимость доходов (чистой дисконтированной прибыли) в течение принятого горизонта расчета определяется по формуле:
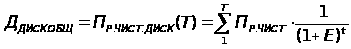 ,
руб. (12.6)
где
 - горизонт расчета,
лет (месяцев);
 - процентная
ставка на капитал
(например, при
10%
 ;
при 20%
 и т.д.);
 - 1-ый, 2-ой, 3-й год
получения
прибыли в пределах
принятого
горизонта
расчета.
Таблица дисконтных коэффициентов приведена в Приложение 9 [17].
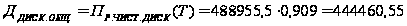 руб.
Интегральный экономический эффект (чистый дисконтированный доход) составит в этом случае:
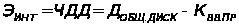 ,
руб. (12.7)
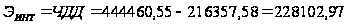 руб.
Так
как общая стоимость
доходов (ЧДД)
больше текущей
стоимости
затрат ( ),
т.е.
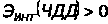 ,
то проект эффективен,
поэтому определяем
индекс доходности
по формуле:
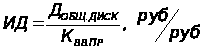 (12.8)
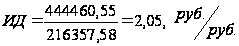
Индекс доходности показывает прибыль на каждый вложенный рубль.
В таблице 12.7 представлены технико-экономические показатели эффективности проекта
Таблица 12.7. Технико-экономические показатели эффективности проекта
| № | Наименование показателей | Условное обозначение, единица измерения | Значение показателей |
| Проект. | |||
| Технические параметры проекта | |||
| 1 | Количество оборудования |
|
12 |
| 2 | Средний коэффициент загрузки оборудования |
|
0,055 |
| 3 | Общее количество рабочих |
|
12 |
| Экономические показатели проекта | |||
| 1 | Годовая программа выпуска |
|
5000 |
| 2 | Себестоимость единицы изделия |
|
514,69 |
| 3 | Капитальные вложения |
|
288109,25 |
| 4 | Приведенные затраты на единицу изделия |
|
533,70 |
| 5 | Чистая ожидаемая прибыли |
|
488955,5 |
| 6 | Налог на прибыль |
|
154407 |
| 7 | Срок окупаемости инвестиций |
|
0,44 |
| 8 | Интегральный экономический эффект (чистый дисконтируемый доход) |
|
228102,97 |
| 9 | Индекс доходности |
|
2,05 |


Вывод
Данный
проект эффективен,
так как общая
стоимость
доходов (ЧДД)
больше текущей
стоимости
затрат (),
т.е.
.
На каждый вложенный
рубль инвестор
получит прибыль
в размере 2,05 руб.
При закладываемой
в производстве
прибыли в размере
25% от полной
себестоимости
изготовления
детали, капитальные
вложения будут
окупаться в
течение 0,44 года.
13. Экологичность и безопасность проекта
Рассмотрим операцию фрезерования на горизонтально-фрезерном станке 6Р80Г. Данная операция заключается в обработке поверхностей с использованием режущего инструмента. Реальные производственные условия характеризуются, как правило, наличием опасных и вредных производственных факторов (ОВПФ),
Улучшение условий труда, повышение безопасности и безвредности имеет большое экономическое значение, прежде всего, улучшение условий труда и его безопасности. Это приводит к снижению производственного травматизма, профессиональных заболеваний, инвалидности, и одновременно приводит к уменьшению затрат на оплату льгот и компенсаций за работу в неблагоприятных условиях, на лечение, на переподготовку работающих на производстве в связи с текучестью кадров по причинам, связанным с условиями труда.
13.1 Описание рабочего места, оборудования при фрезеровании
Фрезерный станок
Контейнер для заготовок
Контейнер для готовой продукции
Стеллаж под инструмент
Верстак
13.2 Идентификация ОВПФ при фрезеровании
Объект дипломного проекта - кулачок патрона, изготавливается способом фрезерования, сверления, зенкерования и шлифования.
Краткая характеристика проектируемого технологического процесса представлена в таблице 13.1
Таблица 13.1. Краткая характеристика проектируемого ТП
| № операции | Наименование операции | Наименование оборудования |
| 00 | Заготовительная | Пресс с выталкивателем |
| 10 | Фрезерная | Горизонтально-фрезерный станок 6Р80Г |
| 20 | Фрезерная | Горизонтально-фрезерный станок 6Р80Г |
| 30 | Фрезерная | Горизонтально-фрезерный станок 6Р80Г |
| 40 | Фрезерная | Горизонтально-фрезерный станок 6Р80Г |
| 50 | Фрезерная | Горизонтально-фрезерный станок 6Р80Г |
| 60 | Фрезерная | Горизонтально-фрезерный станок 6Р80Г |
| 70 | Сверлильная | Вертикально-сверлильный станок 2Н135 |
| 90 | Шлифовальная | Плоскошлифовальный станок 3Г71М |
| 100 | Шлифовальная | Плоскошлифовальный станок 3Г71М |
| 110 | Шлифовальная | Плоскошлифовальный станок 3Г71М |
| 120 | Шлифовальная | Плоскошлифовальный станок 3Г71М |
| 130 | Шлифовальная | Плоскошлифовальный станок 3Г71М |
Среди перечисленных операций наиболее продолжительной, сложной, как по количеству обрабатываемых поверхностей, так и по их форме, является фрезерная операция. В связи с этим увеличивается количество и интенсивность воздействия ОВПФ. Итак, рассмотрим операцию фрезерования.
Выявлены следующие ОВПФ, возникающие на фрезерной операции и разработаны методы минимизации их влияния на человека. Сведем их в таблицу 13.2
Таблица 13.2. Выявление ОВПФ
| ОВПФ | Способы минимизации его влияния на человека |
| Химическое воздействие | |
| В связи с применением СОЖ при обработке детали, происходит её испарение, что плохо влияет на чистоту воздуха в зоне дыхания токаря. | Применение индивидуальных СИЗ - повязок, респираторов, организация вытяжки, контроль за содержанием вредных веществ в рабочей зоне. |
| Физическое воздействие | |
| Острые кромки, заусенцы, возникшие после мехобработке | Применение СИЗ: защитных рукавиц, перчаток |
| Вылет стружки из зоны резания | Применение защитных масок, щитков; защитный костюм, фартук |
| Повышенная температура поверхности оборудования, материалов | Применение СИЗ: защитного костюма, спецобуви |
| Повышенная температура, относительная влажность и скорость движения воздуха на | Организация местной и общей вентиляции, грамотный подбор одежды для рабочего |
| Повышенный уровень шума и вибраций на рабочем месте | Применение СИЗ - наушники, беруши, применение защитных экранов |
| Недостаточная освещенность рабочей зоны | Контроль за уровнем освещенности, своевременная очистка источников света от пыли, брызг, окраска стен в отражающие свет цвета, применение местного освещения с ограниченной прямой блесткостью |
| Повышенное напряжение в электрической цепи, замыкание которой может произойти через тело человека | Применение СИЗ - спецобуви, спецодежды, перчаток, рукавиц контроль за исправностью проводов, токоведущего оборудования, применение схем с принудительным автоматическим отключением, защитное заземление |
| Система, находящаяся под давлением - баллон с газом, находящийся рядом с местом области попадания стружки | Регулярный осмотр баллонов, шлангов и оборудования, проверка их срока годности, контроль за температурным режимом баллона, соблюдение правил хранения и перевозки |
| Психофизиологическое воздействие | |
| ОВПФ | Способы минимизации его влияния на человека |
| Статическое перенапряжение | Рациональная организация рабочего места, соблюдение режимов работы и отдыха, применение удобных столов, разработка удобного кондуктора |
| Напряжение зрительных анализаторов | Применение столов рациональной конструкции, организация грамотного местного и общего освещения, соблюдение режима работы и отдыха, применение прогрессивных средств защиты, регулярные профосмотры персонала |
| Нервно-эмоциональное напряжение | Соблюдение режимов работы и отдыха, организация времени отдыха рабочих, борьба с психологически раздражающими человека факторами |
13.3 Организационно - технические мероприятия по разработке безопасных условий труда, подкрепленные инженерными расчетами
Приведём перечень необходимых мероприятий и рекомендаций, относящихся к технике безопасности и защите окружающей среды, которые позволяют свести вероятность неблагоприятного воздействия на человека и окружающую среду к минимуму.
Получения травм из-за контакта с движущимися частями устройства можно избежать следующим образом. Приступая к работе необходимо убедиться в исправности работы механизма продольной подачи станка (до установки устройства). После установки и настройки направляющей части устройства необходимо убедиться в надёжности её закрепления. После установки заготовки необходимо убедиться в надёжности затяжки крепежных болтов. Для предотвращения попадания в движущиеся части установки одежда рабочего должна быть застёгнута на все пуговицы и не должна иметь свисающих концов.
Высокие скорости вращения детали или инструмента создают опасность вылета стружки при нормальной работе, а также осколков металла при поломке инструмента. Во избежание получения травмы при возможном вылете лицо рабочего должно быть закрыто специальными защитным наголовным щитком (например, типа НБХ или НБТ), а также должен использоваться экран.
Всё электрооборудование, а также оборудование и механизмы, которые могут оказаться под напряжением, должны быть тщательным образом заземлены. Все доступные для прикосновения токоведущие части оборудования должны быть ограждены. В пусковых приспособлениях электродвигателей все токопроводящие части должны быть закрыты. Щитки и рубильники должны быть установлены в глухих металлических кожухах, запирающихся на замок и имеющих надписи о применяемом напряжении. Эти меры позволяют исключить возможность поражения рабочего электрическим током.
Важнейшее значение для обеспечения необходимых условий нормальной жизнедеятельности и высокопроизводительного труда человека имеет создание и поддержание нормативных метеорологических условий (микроклимата) и чистоты воздуха рабочей зоны помещений. Нормативно - техническая документация определяет следующее состояние микроклимата рабочей зоны производственного помещения для первой категории физических работ: оптимальная температура воздуха: 18ё22°С; относительной влажности воздуха 40ё60%; скорость движения воздуха 0,2 - 0,9 м/с.
В процессе фрезерной обработки используется охлаждающая жидкость, вследствие чего образуется вредный пар с мелкими частицами который, попав в лёгкие, оседает там. В результате воздействия вредных веществ могут возникнуть профессиональные заболевания. Поэтому необходимо улавливание пыли с помощью вентилятора, отсасывающего загрязнённый воздух по трубопроводам к пылегазоочистной установке, в качестве которой можно использовать электрофильтр, основанный на ионизации газовых молекул в электрическом поле высокого напряжения.
Кроме вытяжки загрязнённого воздуха необходимо предусмотреть общеобменную вентиляцию, заключающуюся в удалении из помещения загрязнённого и нагретого воздуха и подачи в него свежего. В данном случае для обеспечения нормальной работы кроме естественной вентиляции (проветривания) необходимо применять механическую общеобменную вентиляцию, а при шлифовке направляющих - местную вентиляцию (например, использовать вытяжные зонты).
Большой вред организму человека может наносить шум. Под воздействием продолжительного громкого шума может произойти снижение слуха, а иногда и полная глухота. Под влиянием сильного шума (90 - 100 дБ) притупляется острота зрения, появляются головные боли и головокружение, повышается кровяное артериальное давление, что может привести к гипертонии, гастриту и другим болезням. Главным источником шума является работа движущихся частей механизмов, различных передач, электродвигателей, а также контактом инструмента с обрабатываемой поверхностью. Для защиты от шума рабочему необходимо использовать противошумы типа вкладышей, перекрывающих наружный слуховой канал уха.
13.4 Расчет искусственного освещения
Выбираем лампы дневного света открытого типа. Количество светильников определим по формуле:
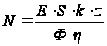 ,
шт. (13.1)
где
- минимальная
нормируемая
освещённость,
лк; S - площадь
помещения, м2;
к - коэффициент
запаса, учитывающий
старение, запыление
и загрязнение
светильников;
z - коэффициент
неравномерности
освещенности
(примерно 1,1 - 1,5);
Ф - световой
поток одной
лампы, лм;
 - коэффициент
использования
светового
потока, зависящий
то коэффициента
полезного
действия светильника,
коэффициента
отражения,
высоты подвеса
светильника.
Минимальная освещенность рабочего места слесарно-механического участка по [15] составляет 300 лк.
Коэффициент запаса, учитывающий старение, запыление и загрязнение светильников, принимаем равным 1,5 для помещений с небольшим содержанием пыли.
Коэффициент неравномерности освещенности принимаем равным 1,3.
Для ламп типа ЛД 80-4 световой поток составляет 4250 лм.
Для определения коэффициента использования светового потока определим индекс помещения:
 ,
(13.2)
где b - ширина помещения, м; l - длина помещения, м; h - высота подвеса светильников, м.
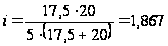
По таблицам
[15],
зная индекс
помещения,
определяем
коэффициента
использования
светового
потока:
=67%.
Определим число светильников, считая, что в каждом по две лампы:
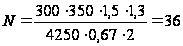 шт.
Получаем 36 светильников по 2 лампы в каждом. Схема расположения светильников приведена на рис.13.1
Схема расположения светильников:
Рис.13.1
Люминесцентные и другие ртутные лампы, которые вышли из строя нельзя бесконтрольно выбрасывать. Они подлежат утилизации, поскольку в них содержится опасная для здоровья человека ртуть. Такие лампы нельзя отвозить на свалки и производить захоронение в землю, так как это представляет угрозу заражения почвы, воздуха и воды. На предприятиях необходимо организовывать специальные места по вскрытию и удалению ртути из таких ламп.
13.5 Безопасность при аварийных и чрезвычайных ситуациях
Крупные аварии и чрезвычайные ситуации на предприятии могут возникать в результате стихийных бедствий, нарушения технологии производства, нарушения правил эксплуатации оборудования и установленных мер безопасности. При чрезвычайных ситуациях проявление первичных негативных факторов (землетрясение, взрыв и т.д.) может вызвать цепь вторичных негативных воздействий - пожар, загазованность, обрушение конструкций, затопление помещений, выброс токсичных отходов в окружающую среду. При этом потери от вторичных негативных воздействий часто бывают больше потерь от первичных негативных факторов.
Под аварией