Разработка технологического процесса изготовления конического редуктора и входящего в его состав конического зубчатого колеса
Точить поверхность Ж 82 до Ж80,5 по длине 37,5 мм;
Число проходов i=1;
Инструмент: резец проходной с механическим креплением трёхгранной пластины твердого сплава Т5К10, размер державки резца 25Ч25, главный угол в плане φ=930, вспомогательный угол в плане φ1=150, передний угол γ=120;
Глубина резания t=0,75 мм;
Подача S=0,4 мм/об;
Скорость резания рассчитывается по формуле:
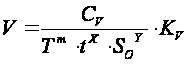 ,
где согласно табличным значениям, для подачи не более 0.7 и с учетом материала режущей части резца Т5К10:
СV=350
X=0.15
Y=0.35
m=0.2
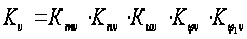 ,
где:
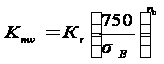 -
поправочный
коэффициент,
учитывающий
влияние материала
заготовки на
скорость резания,
где для ст. 18ХГТ:
 =
800 МПа,
 =1,
 =1.
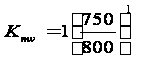 =
0.94;
 -
коэффициент,
учитывающий
влияние поверхности
заготовки;
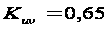 -
коэффициент,
учитывающий
влияние материала
инструмента;
 -
коэффициент,
учитывающий
влияние главного
угла в плане;
 -
коэффициент,
учитывающий
влияние вспомогательного
угла в плане.
Для выбранного резца (φ=930, φ1=150):
=0,7;
=0,87.
Следовательно:
 =
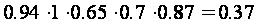
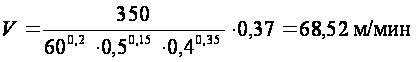
частота вращения шпинделя:
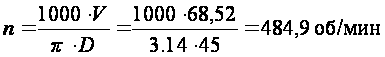
Примем частоту вращения согласно паспортным данным станка: n=500 об/мин.
действительная скорость резания:
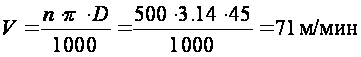
При наружном продольном точении тангенциальная сила резания будет:
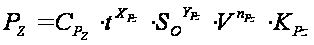 ,
где
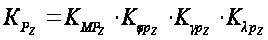 ,
для принятых условий обработки:
 =300;
x=1,0;
y=0,75;
n=-0,15.
Где
 -поправочный
к-т, учитывающий
влияние качества
обрабатываемого
материала на
силовые зависимости;


 -
поправочные
к-ты, учитывающие
влияние геометрических
параметров
резца из твёрдого
сплава при
обработке Ст.
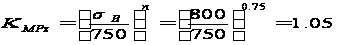
=0,89;
=1,25;
=1,0
n=0,75.
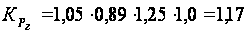
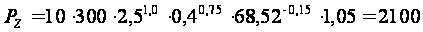 (Н).
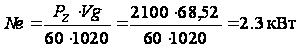
Т.к по паспорту станка Nд=10 кВт, то при n=0,75 на шпинделе NШП =10Ч0,75=7,5 кВт
Следовательно 2,3Ј7,5 кВт, т.е обработка возможна.
2.4.5.3 Определение норм времени
Общее основное время на токарную операцию:
T0 = T01 + T02 + T03 + T04 = 1,2+1+0,45+0,2+1+0,8+0,45+0,2=5,3 мин.
Штучное время на операцию определяется:
Tшт = T0 + TВ+ TТ.об + Tорг.об + Tотд
ТВ= 0,33мин – вспомогательное время
Время технического – ТТ.об организационного – Торг.об обслуживания и отдых Тотд составляет 15% от оперативного времени – Топ = То + ТВ
Тшт = 5,3+ 0,33 + 0,9 ( 1 + 15/100) = 6,6 мин
В условиях серийного производства определяется штучно-калькуляционное время:
Тшт.к = Тшт
+
 , мин
Подготовительно-заключительное время Тп.з = 20 мин.
Размер партии деталей определяем укрупненно, исходя из годовой программы выпуска изделий:
n =
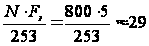 шт
F3 = число дней запаса на складе для обеспечения непрерывности производства;
253 – среднее количество рабочих дней в году.
Штучно-калькуляционное
время: Tшт.к
= 6,6 +
 =7,2 мин
2.4.5.4 Оформление технологической документации
Маршрутная карта изготовления конического зубчатого колеса
| Операция | Содержание или наименование операции | Станок, оборудование | Оснастка |
| 005 |
Отрезная: Отрезать заготовку |
Абразивно-отрезной 8Б262 | Тиски |
| 010 | Кузнечная | ||
| 015 | Термическая обработка | ||
| 020 |
Токарная: 1.Подрезать левый боковой торец (поверхность 1) предварительно. 2. Подрезать левый боковой торец (поверхность 1) окончательно. 3.Точить наружный цилиндр (поверхность 6) предварительно. 4.Точить наружный цилиндр (поверхность 6) окончательно. 5. Сверлить, зенкеровать, развернуть центральное предварительно. 6.Подрезать правый боковой торец (поверхность 3) предварительно. 7. Подрезать правый боковой торец (поверхность 3) окончательно. 8.Подрезать торцевую поверхность (поверхность 5) предварительно. 9. Подрезать торцевую поверхность (поверхность 5) окончательно. 10.Расточить и точить фаски. |
Вертикальный многошпиндельный токарный полуавтомат 1К282 | Трёхкулачковый самоцентрирующийся патрон |
| 025 |
Горизонтально-протяжная: Протянуть шпоночный паз окончательно. |
Горизонтально-протяжной полуавтомат 7А523 | Жесткая опора |
| 030 | Опилить заусенцы на шпоночном пазе | Вибробункер | |
| 035 |
Контрольная: Технический контроль |
||
| 040 |
Зубонарезная: Нарезать 36 зубьев (m=5,11) под шлифование |
Зуборезный полуавтомат 5С286П | Трёхкулачковый самоцентрирующийся патрон |
| 045 | Зачистить заусеницы на зубьях | Вибробункер | |
| 050 |
Внутришлифовальная: Шлифовать центральное отверстие окончательно |
Внутришлифовальный полуавтомат 3К227Б |
Мембранный патрон |
| 055 |
Зубошлифовочная: Шлифовать 36 зубьев (m=5,11) окончательно |
Зубошлифовальный полуавтомат 5М841 |
Трёхкулачковый самоцентрирующийся патрон. |
| 060 |
Моечная: Промыть деталь |
||
| 065 |
Контрольная: Технический контроль |
||
| 075 | Нанесение антикоррозионного покрытия |
Список литературы
1. Балакшин Б.С. Основы технологии машиностроения. - М.: Машиностроение, 1969. – 556с.
2. Колесов И.С. Методические указания к выполнению курсового проекта. - М.: Мосстанкин, 1980, сборка, 45 с., механическая обработка, 64 с.
3. Колесов И.М. Служебное назначение и основы создания машин. - М.: Мосстанкин, 1973, Ч.1,114 с., Ч.2, 120 с.
4. Колесов И.М. Основы технологии машиностроения. – М.: Машиностроение, 1997,590 с.
5. Гусев А.А., Ковальчук Е.Р., Колесов И.М. и др. Технология машиностроения. - М.: Машиностроение 1986.,480 с.
6. Баранчукова И.М., Гусев А.А., Крамаренко Ю.Б. и др. Проектирование технологии. - М.: Машиностроение, 1990.416 с.
7. Латышев Н.Г. Методическое руководство по курсовому проектированию. - М.: Мосстанкин,1982,-52с.
8. Косиловой А.Г., Мещеряков Р.К., Справочник технолога-машиностроения. - М.:Машиностроение 1986.- 656с.
9. Орлов П.Н., Скороходов Е.А. Краткий справочник металлиста. - М.: Машиностроение, 1987,-960с.
10. Панов А.А. Обработка Металлов резанием. - М.: Машиностроение. 1988.-736 с.
11. Мягков В.Д. Допуски и посадки, справочник. - М.: Машиностроение. 1978.-544с.
12. Дунаев П.Ф., Леликов О.П. Расчёт допусков размеров. - М.: Машиностроение,1992.-240с.
13. Долматовский Г.А. Справочник технолога по обработке металлов резанием. – М.:Машгиз.1962.-1235с.