Гидропередача УГП 750-1200
В цехах локомотиворемонтного производства с учетом его специфики обычно существуют параллельно как технологические, так и предметные участки с преобладанием тех или других в зависимости от масштабов производства и уровня его специализации.
Согласно цех имеет следующие производственные участки.
А. С технологической специализацией
1. Разборочный, выполняющий общую разборку гидропередачи, а также мойку ее составных частей и узлов.
2. Сварочный, выполняющий сварочные и наплавочные работы для всех участков цеха.
3. Механический, на котором сосредоточено основное станочное оборудование цеха для обработки всех ремонтируемых и восстанавливаемых деталей гидропередачи.
4. Сборочный, выполняющий общую сборку гидропередачи.
5. Испытательная станция, производящая испытания гидропередачи в сборе, а также ее отдельных узлов: реверса, осевых редукторов и т.д.
Б. С предметной специализацией
1. Корпусной участок, выполняющий работы по ремонту корпусов и верхней крышки гидропередачи.
2. Участок главных валов, производящий разборку гидравлической части передачи, освидетельствование и ремонт всех ее деталей и сборку гидротрансформаторов на главном валу.
3. Участок передаточных валов, выполняющий работы по разборке, освидетельствованию, ремонту и узловой сборке входного, вторичного, реверсивного и раздаточного валов.
4. Участок масляных насосов и автоматики, на котором выполняется весь комплекс работ по разборке, ремонту и сборке масляных насосов, золотниковой коробки, вентилей, клапанов и т.д.
5. Редукторный, выполняющий разборку, освидетельствование, ремонт и сборку осевых редукторов.
Во главе перечисленных производственных участков находятся в зависимости от объема выполняемых работ мастера или бригадиры. Под
руководством одного мастера должно находиться не менее 25 рабочих. Исключение допускается для участков, выполняющих особо сложные и точные работы.
При значительном объеме работ на производственном участке создается несколько специализированных рабочих бригад.
В случае одновременного ремонта на предприятии тепловозов с гидравлической и электрической передачей в цехе гидропередач целесообразно сосредоточить также и ремонт всех гидравлических и механических редукторов и гидронасосов, устанавливаемых на тепловозах с электрической передачей.
В состав станочного оборудования входят горизонтально-расточные, фрезерные, токарные, шлифовальные и сверлильные станки.
Нестандартное технологическое оборудование подбирается на каждый производственный участок по соображениям комплектности.
В приложении 2 приведен примерный перечень основного оборудования цеха гидропередач.
Для обеспечения подъемно-транспортных операций цех должен располагать мостовыми кранами грузоподъемностью 10 т, монорельсами с тельферами грузоподъемностью до 0,5 т для обслуживания прямоточных линий и консольно-поворотными кранами для обслуживания отдельных рабочих мест.
Необходимое число производственных рабочих цеха рассчитывается по объему производства.
Вспомогательные рабочие составляют 15–18% производственных рабочих, а административно-технический персонал ‑ 7-8% общего числа рабочих.
Планировку цеха и производственных участков необходимо производить, руководствуясь следующими положениями:
1) производственные участки в цехе, оборудование и рабочие места на участках необходимо расставлять последовательно ходу технологического процесса, не допуская встречных и возвратных движений изделий;
2) размеры транспортных поездов, проходов и разрывы между рабочими местами и оборудованием должны соответствовать нормам охраны труда;
3) участки со специфическими условиями производства, такие, как разборочный участок или испытательная станция, следует полностью или частично изолировать от других участков цеха.
9. Перечень использования оборудования
| Наименование и тип оборудования | Модель | Техническая характеристика |
|
Машина моечная Пресс гидравлический Кантователь г/п ТГМЗ Подставка г/п УГП 750–1200 Приспособление для карданных валов ТГМЗ Верстак слесарный Стол-стеллаж Стеллаж для деталей Ванна керосиновая Стол решетчатый » дефектоскописта Шкаф инструментальный Кран консольный |
ММД‑125 ГАРО‑2135 ПР. 1974 00.67 ПР.2550 00.68 ПР.2689 00.68 ТЗП 81231А ТЗП 80345А ТЗП 80640А ТЗП 319299 ТЗП 80346А |
Конвейерная 40 т Р=1,7 кВт Металлоконструкция» С отсосом Высота 0,85 Металлоконструкция То же Q=l Ti 1 = 5 |
Участок ремонта осевых редукторов
|
Кантователь осевого редуктора ТГМЗ Подставка для сборки осевого редуктора Плита поверочная Нагреватель индукционный Верстак слесарный Стол-стеллаж Стеллаж для деталей Ванна керосиновая Стол решетчатый Ванна для подогрева подшипников Подвесная кран-балка |
222 918 ПР 1540 00 66 ПР 1547 00 66 ТЗП 81231А ТЗП 80345Л ТЗП 80640А ТЗП 319299 ТЗП 80346А ТЗП 163 130 |
Р= 5 кВт Металлоконструкция Р=1,5 кВт Металлоконструкция То же » С отсосом h = 0,85 м Масляная Q = 0,5 т |
Сварочный участок
|
Станок для импульсной наплавки Установка для полуавтоматической наплавки порошковой проволокой Трансформатор сварочный Стол вращающийся Стол Однопостовой сварочный преобразо ватель Универсальный манипулятор |
КУМА‑5 ПР 2373 00 68 ПО‑500 ТЗП‑85483А ТЗП Р‑116 113 ВСС‑300 2 УСМ 1200 |
ВЦ‑325 А До 500 А Металлоконструкция С механическим приводом |
Механический участок
|
Токарно-винторезный станок Токарно-винторезный станок Круглошлифовальный станок Внутришлифовальный сганок Горизонтально-фрезерный сганок Вертикально фрезерный станок 6Г80
|
1К62 1Д63А 3160 А ЗА250 6Н82 6Г80 |
ВЦ = 200 мм РМЦ=300» ВЦ=300» РМЦ=1500» ВЦ=600» РМЦ=1000» Стол 1250X350 Стол 1000X380 |
Участок ремонта автоматики
|
Стенд для испытания пружин Стенд для испытания распредечитель ных коробок ТГМЗ Стенд для притирки зопотниковой коробки Верстак слесарный Стол стеллаж Ванна керосиновая Стол решетчатый Камера обдувочная Шкаф инструментальный |
ПР 2995 00 69 ПР2831 00 67 ПР 3231 00 69 ТЗП 81231А ТЗП 80345А ТЗП 319299 ТЗП 80346А |
Р= 100 кгс/см2 Р = 5» Металлоконструкция |
Участок ремонта корпусов
|
Кантователь верхней крышки УГП 750–1200 Подставка для корпусов Шкаф нагревательный Верстак слесарный Стол стеллаж Шкаф инструментальный Кран консольный |
ЛНС 154–72 ТЗП 81231А ТЗП 80345А |
Р = 1,0 кВт Металлоконструкция Р = 1,5 кВт Металлоконструкция <2 = 0,5т, 1 = 5,0 м |
Участок гидротрансформаторов
|
Кантователь главного вала УГП 750–1200 Ножи для статической балансировки Пресс гидравлический передвижной Нагреватель индукционный Камера обдувочная Ванна керосиновая Стол решетчатый Верстак слесарный Стол-стеллаж Стеллаж для деталей Шкаф инструментальный Кран консольный |
ПИС15 487.400 ПКБ ЦТВР №И-П6 ПИС‑18659 ЛМ 9710 ТЗП 319299 ТЗП 80346А ТЗП 81231А ТЗП 80345А ТЗП 80640А |
Р = 3; 5 кВт Металлоконструкция Р = 500 кгс/см2 Р= 1,5 кВт С отсосом Металлоконструкция Q = 0,5t, L = 5,0m |
Участок ремонта валов
|
Ножи для статической балансировки Пресс гидравлический Станок сверлильный Нагреватель индукционный Станок для вырубки прокладок Верстак слесарный Стол-стеллаж Стеллаж для деталей Ванна керосиновая Стол решетчатый Шкаф инструментальный |
ПКБ ЦТВР №И‑116 ПР.193Б 2А59 ПР. 1547.00 06 ПР 3263.00 69 ТЗП 812Х1А ТЗП 80345А ТЗП 80640А ТЗП 319299 ТЗП 80.346А |
Р= 10 тс 0 25 мм Р= 1,5 кВт Р = 4 кгс/см2 Металлоконструкция |
Участок общей сборки
|
Кантователь гидропередачи ТГМЗ Подставка г/п УГП 750–1200 Передвижная установка для прокачки масляной системы Верстак слесарный Стол-стеллаж Стеллаж для деталей Ванна керосиновая Стол решетчатый Шкаф инструментальный Кран консольный |
ПР. 1974.00.67 ПР.2550.00 68 ПКБ ЦТВР ОЛ‑9955–05 ТЗП 81231А ТЗП 80345А ТЗП 80640А ТЗП 319299 ТЗП 80346А |
Р=1,7 кВт Металлоконструкция Р = 0,5 т Металлоконструкция Q = 0,5t, L = 5m |
Испытательная станция
|
Стенд обкатки гидропередачи УГП 750–1200 Стенд обкатки гидромеханической передачи ТГМЗ Стенд обкатки ц/б насоса УГП 750–1200 Стенд обкатки шестеренчатых насосов Стенд обкатки осевых редукторов |
ПР. 1786.00.67 Т7805.00.63 ПР.1621.00.69 ПР.2459.00.68 ПР.2649.00.68 |
С электрическим приводом |
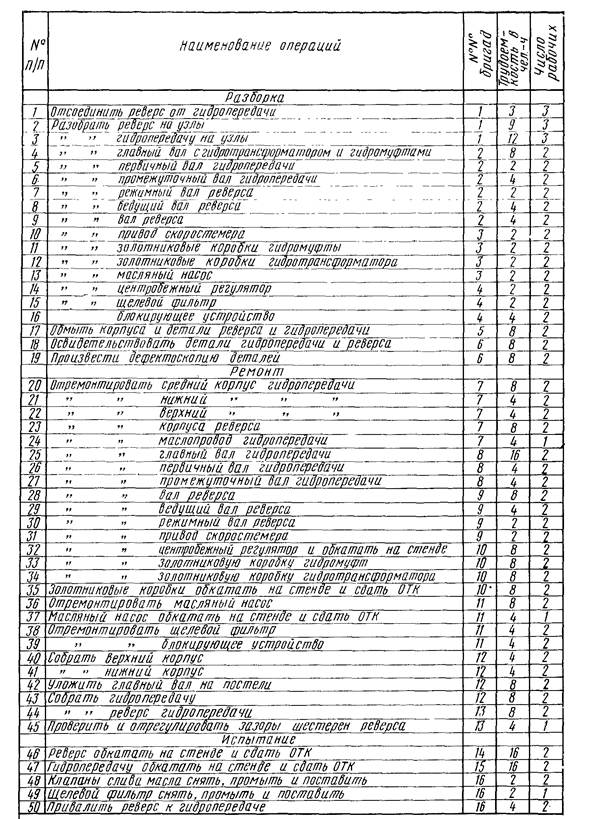
10. Расчет трудоемкости ремонта механизма реверса
Список литературы
1.Ремонт гидравлических передач Яковлева Г.Ф «транспорт» 1975 г.
2.Тепловоз ТГ-16 правила эксплуатации «транспорт» 1976 г.
3.Ремонт механического оборудования тепловозов В.Б. Скуев 1991 г.
4.Правила технической эксплуатации тепловозов В.П. Скепский 1982 г.