Планирование на предприятии
 Поставщик
Производитель
Потр-ль



 - материальный
поток
 - информационный
поток

- склад
Рис.33. Логистическая цепь.
Вопросы.
1. ПР с интервалами в 30 дней закупает сырье. Его ежедневное потребление составляет 200 кг. Нормальный срок поставки - 5 дней. Запланирована возможность задержки поставок до 3 дней. Каковы в этом случае : а) размер заказа; б) неприкосновенный запас; в) наличные запасы?
2. Что такое оптимальный заказ и что определяет его величину?
3. Ваше отношение к тезису: "Самый маленький склад снабжения - самый лучший".
4. Обсудите высказывание:" Неприкосновенный запас обозначает "проматывание" денег".
5. Как влияют колебания конъюнктуры на складирование сырья?
6. Что такое спецификация?
7. От чего зависит величина наличного и неприкосновенного запаса?
8. Почему с ростом размера закупки увеличиваются удельные затраты на хранение сырья и материалов?
9. Что такое логистическая цепь?
6. Планирование производства.
6.1. Предмет.
Предметом производственного планирования является вопрос, какую продукцию с использованием каких производственных факторов должны быть изготовлены? Оно состоит из планирования производственной программы и планирования ее выполнения (рис.34).
Планирование производства


Планирование производственной
программы
Планирование выполнения
производственной программы
Планирование дизайна


Планирование номенклатуры
Планирование технологии производства
Планирование типа изготовления
Планирование объема выпуска
Поточное производство
Единичное

При выпуске одного
вида продукции
Массовое
Цеховой принцип изготовления
При выпуске неско-
льких видов проду-кции
Серийное
Рис.34. Планирование производства.
6.2. Планирование производственной программы.
Отвечает на вопросы: какие изделия и в каком количестве должны быть произведены? При этом следует исходить из заключенных с потребителями договоров, а также прогноза будущих потребностей: процессы планирования производства и сбыта должны быть обязательно согласованы. Первичная потребность поэтапно разделяется на блоки и части (вторичные потребности), а также на потребности в сырье, основных и вспомогательных производственных
материалах (третичной потребности). Для такого планирования используются спецификации или на базе накопленного производственного опыта составляются прогнозы.
6.2.1. Планирование дизайна продукции.
Должно осуществляться в мельчайших деталях, чтобы выяснить, позволяет ли имеющиеся производственные факторы обеспечить изготовление определенной продукции с требуемым качеством. Если это невозможно, то необходимо закупить недостающие производственные факторы, либо изменить свойства изделия.
6.2.2. Планирование номенклатуры.
Для планирования номенклатуры характерно следующее противоречие: планирование сбыта ориентировано на изготовление по возможности широкой номенклатуры, так как это улучшает возможности сбыта; широкая номенклатура не в интересах планирования выполнения производственной программы, так как она требует специального оборудования, часто его переналадки, что ведет к росту затрат.
Компромиссом является: 1) упрощение номенклатуры с помощью агрегирования - унификация многочисленных (внутренних) компонентов продукции; 2) уменьшение собственной доли в стоимости конечной продукции.
6.2.3. Планирование объема производства.
В значительной степени зависит от того, идет речь о ПР, выпускающем один вид продукции или несколько.
А. Один вид продукции.
Здесь главной проблемой является согласование объема производства и сбыта. При этом возможны следующие варианты:
1) объем сбыта неизменен на протяжении длительного времени. В этом случае производственные мощности, а также объем выпускаемой продукции должны приспосабливаться к сбыту. Необходим лишь неприкосновенный запас готовой продукции на случай непредвиденной остановки производства;
2) объем сбыта подвержен сезонным колебаниям. Здесь возможны варианты:
а) производственные мощности приспособлены к максимальному спросу. Это означает, что из сезонные колебания сопровождаются изменениями числа занятых. При высоких расходах на оборудование минимальны затраты на хранение готовой продукции (принцип синхронизации).
б) производство осуществляется при некоторой средней численности занятых. Это позволяет в период максимального сезонного спада спроса создавать запасы готовой продукции, достаточной для удовлетворения "пикового" спроса. При незначительных производственных запасах увеличиваются складские расходы (принцип эмансипации).
ПР заинтересовано в промежуточном решении, при котором общие затраты для одного сезонного цикла минимальны. Содержание мощностей на среднем уровне в период сезонного спада невозможно для предприятий сферы услуг. Например, общественный транспорт должен ориентировать свои мощности на максимальную нагрузку, что частично объясняет его хронические финансовые проблемы.
Часто в качестве средства выравнивания сезонных колебаний используется диверсификация: зимой изготавливаем снегоочистители, летом - газонокосилки.
Вывод: сезонные колебания компенсируются посредством регулирования занятости, складских запасов или диверсификации.
Б. Планирование на ПР, выпускающем несколько видов продукции.
Особо сложная проблема, если:
1) отдельные изделия выпускаются различными партиями;
2) почти все производственное оборудование используется для изготовления всех видов продукции;
3) велики различия во времени изготовления разных видов продукции на различном оборудовании;
Если ПР в такой ситуации стремиться получить максимальную прибыль, оно должно выпускать больше таких видов продукции, которые:
а) загружают меньшее количество оборудования;
б) требует меньшего времени обработки; в) приносит большую прибыль на одно изделие (зачастую такие изделия требуют более интенсивного использования оборудования).
Пример: разработка производственной программы с помощью задач
линейного программирования.
Для производства изделий А и В используются станки X, Y, Z в следующей последовательности
| X | Y | Z | |
А |
4 | 8 | 6 |
| В | 8 | 4 | -- |
Каждую неделю станки используются, час:
X - 96,
Y - 120,
Z - 72.
Прибыль от одного изделия А - 12000 грн.; одного изделия В - 8000 грн. Каковы должны быть обьемы производства изделий А и В в неделю, чтобы была получена максимальная прибыль?
Решение может быть найдено с помощью линейного программирования. Имеются три ограничения:
4mA + 8nB 96 (станок Х)
8mA + 4nB 120 (станок Y)
6mA 72 (станок Z)
mA - объем производства изделия А;
nB - объем производства изделия В;
Целевая функция: П (прибыль) = 12mA + 8nB max
На практике для решения этой задачи используется симплекс - метод (как пакет программного обеспечения).
Оптимальной будет следующая производственная программа:
А – 12 ед., В – 6 ед.
Несмотря на более низкую прибыльность продукт В также будет изготовлен.
6.3. Планирование выполнения производственной программы.
Решает вопрос: как, при каком производственном размещении производственных факторов будут произведены включенные в производственную программу изделия.
6.3.1. Планирование способа изготовления .
Определяет как организован производственный процесс в пространстве: как должны быть размещены потенциальные факторы и рабочие места, а тем самым путь продвижения изделия в процессе его изготовления. Различают: поточный и цеховой способы изготовления продукции.
А. Поточное производство.
При этом потенциальные факторы и рабочие места размещены в таком порядке, который отвечает требованиям последовательного, поточного производственного процесса (рис.35).
I
II
III
IV
V
A А

II
IV
III
Б
Б
Рис.35. Поточное производство.
Преимущества поточного производства:
время прохождения детали незначительно. Это означает, что запасы на хранение п/фабрикатов практически отсутствует;
выполняя одни и те же операции, рабочие достигают высокой производительности труда;
при заданной скорости конвейера можно точно определить потребление
воспроизводимых факторов, сырья и материалов (это облегчает планирование
их закупок).
4) производственный процесс обозрим, а поэтому может точно контролироваться.
Недостатки:
1) изделие должно быть полностью подготовлено к производству, так как любая его "доводка" требует остановки всего конвейера;
2) монотонность работы на конвейере может отрицательно сказаться на психике и настроении рабочего;
3) вся поточная линия может остановиться из-за поломки одного станка или выбытия одного рабочего (поэтому должны быть наготове запасные части и дублеры);
4) при сокращении числа работников невозможно уменьшить затраты на амортизацию и проценты, связанные с необходимостью привлечения значительного капитала, так как при сокращении скорости конвейера или рабочего дня конвейерная линия не изменяется.
Б. Цеховой способ - это когда изделия проходит последовательную обработку в цехах, в которых сосредоточены однородные производственные операции.
Преимущества:
если спрос на одно изделие сокращается, то его изготовление можно сразу ограничить в пользу других видов продукции;
по сравнению с конвейером работу в цеху более разнообразна, нет психических перегрузок, так как выпускают различные изделия.
Недостатки:
1) между отдельными цехами могут быть значительные расстояния, что повышает расходы на транспортировку изделий, поэтому надо стремиться к оптимизации размещения цехов и более рациональной организации внутренних перевозок;
2) усложняется планирование последовательности обработки деталей в разных цехах.
Для решения проблемы планирования и управления производства существуют компьютерные программы, например, фирмы IBM, Siemens. В конце концов производственное планирование "выливается" в управление производством, в процессе которого происходит размещение заказов и осуществляется контроль за их выполнением:
а) при выдаче заказов проверяются сроки их выполнения и наличность мощностей;
б) контроль за выполнением заказов предусматривает слежение за всеми производственными операциями и реакцию на соответствующую информацию, которая позволит вносить коррективы в управление.
Приложения: приоритетные правила в планировании производства.
1. Заказ с кратчайшим сроком выполнения имеет наивысший приоритет.
2.Преимущественное правило имеет заказ с наименьшим числом технологических
операций.
3. Заказы, ориентированные на загрузку оборудования, выполняются в
зависимости от их срочности.
4. Планирование "узких мест": заказы размещаются таким образом, чтобы в производственном процессе было меньше "узких мест"(следует предусмотреть "обходные" варианты).
6.3.2. Новые тенденции в сфере способ изготовления продукции.
а) Автоматические системы управления производством (АСУП) = "Computer Aided Manufacturings" (САМ) находит все более широкое применение и при поточном, и при цеховом способах производства.
б) Гибкие производственные системы (ГПС) - это управляемая компьютером минимастерская, способная осуществлять широкий круг задач.
6.4. Планирование типа производства.
Определяет, какими "контингентами" будут изготовлены определенные в плане количества изделия.
Бывает: единое, массовое и серийное.
6.4.1. Единичное производство.
Характерны следующие особенности:
1) они организованы по цеховому принципу, оснащены универсальным оборудованием, рабочие имеют разнообразную квалификацию;
2) у них нет твердой производственной программы, они работают на заказ, учитывают специфические пожелания потребителя, могут производить все, что позволяет имеющееся оборудование.
Они часто сталкиваются, особенно при осуществлении комплексных проектов, с проблемой календарного планирования. Она разрешима с помощью сетевого планирования.
6.4.2. Массовое производство.
Для него рекомендуется применение поточных линий (производство бутылок и др.).
6.4.3. Серийное производство.
В настоящее время зачастую массовое производство однородной продукции не имеет смысла: потребители требуют изготовления специальных вариантов определенного базового продукта, что делает "мир товаров" все более разнообразным; различные изделия производятся ограниченными партиями и производственное оборудование приходиться переналаживать в соответствии с новым вариантом, что ведет к росту издержек.
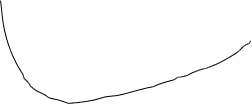
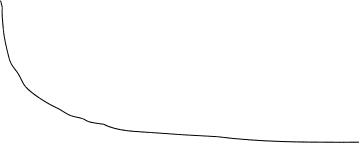
А. Определение оптимального размера серий (рис.36)
Удельные затраты