Анализ и пути снижения себестоимости продукции (на примере ЗАО "Атлант")
Оценим бюджет и сроки внедрения системы (таблица 3.9).
Таблица 3.9- Бюджет и сроки проекта внедрения ABIS.ABC - системы
| Наименование этапа проекта | Сроки | Стоимость, р. |
| Предварительное обследование. Формирование команды проекта. | 10 дней | 7 756 000 |
| Предварительный работы по формализации бизнес-процессов предприятия, обучение персонала | 1 мес. | 27 700 000 |
| Внедрение программного обеспечения, реализующего разработанную систему и пуско-наладочные работы. | 1,5 мес. |
44 320 000 (без учета стоимости ПО и лицензий) |
| ИТОГО | 79 776 000 | |
| Стоимость программного обеспечения | 20 616 960 | |
| ИТОГО С УЧЕТОМ СТОИМОСТИ ПО | 100 392 960 | |
Использование пооперационного метода расчета себестоимости позволит оптимизировать ассортимент выпускаемой продукции за счет дифференцированного подхода к различным моделям продукции и оценить целесообразность производства отдельных комплектующих собственными силами. Предполагается, что за счет оптимизации производства произойдет снижение себестоимости выпускаемой продукции на 38 550 тыс. р. Таким образом, годовая эффективность использования пооперационного метода расчета себестоимости составит минус 61 845 960 р.
Определим срок окупаемости проекта. Капитальные вложения составят 100 392, 960 тыс. р. Годовой доход первого года составит 38 550 тыс. р. Дисконтированный доход второго года будет равен 32 670 тыс. р., третьего - 23 503 тыс.р., четвертого – 14 331 тыс. р. Таким образом, дисконтированный срок окупаемости проекта составит 3,4 года.
В результате внедрения представленных мероприятий, на предприятии сложится следующая система управления затратами (рисунок 7).
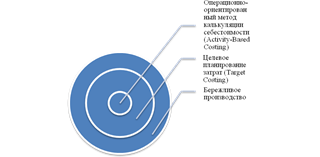
Рисунок 7 – Иерархия инструментов управления затратами
Оперативный уровень представлен операционно-ориентированным методом расчета себестоимости, стратегический - целевым планированием затрат. Данные уровни подчинены концепции «Бережливо производство». Общее управление осуществляется отделом контроллинга.
Годовой эффект от внедрения представленных мероприятий составит 3 723 313 тыс. р.
3.2 Совершенствование процесса производства печатной платы
Современная бытовая техника оснащается электронным блоком управления. Техника производства МЗХ ЗАО «Атлант» не является исключением. Новые модели снащены электронным блоком управления на основе печатных плат.
Применение печатных плат, позволяет увеличить:
– надежность элементов, узлов и техники в целом;
– технологичность, за счет автоматизации некоторых процессов сборки и монтажа;
– плотность размещения элементов за счет уменьшения габаритов и массы;
– быстродействие;
– помехозащищенность элементов и схем.
Особое значение при конструировании печатных плат имеют стандарты: ГОСТы, ОСТы, СТП. В настоящее время их используется до нескольких десятков. Одними из основных документов являются: ГОСТ 23751-86 и ГОСТ 23752-79. ГОСТ 23751-86 устанавливает основные конструктивные параметры ПП (размеры печатных проводников, зазоров, контактных площадок, отверстий и т.п.), позиционные допуски расположения элементов конструкций, электрические параметры. ГОСТ 23752-79 определяет требования к конструкции ПП и ее внешнему виду, к электрическим параметрам, к паяемости и перепайке, к устойчивости при климатических и механических воздействиях.
Печатные платы (ПП) предназначены для электрического соединения элементов схемы между собой и в общем, случае представляют вырезанный по размеру материал основания, содержащий необходимые отверстия и проводящий рисунок, который может быть выполнен как на поверхности, так и в объеме основания.
В настоящее время известно более 40 различных технологических методов изготовления печатных плат. Метод изготовления печатных плат необходимо выбирать при эскизной компоновке аппаратуры, в процессе которой определяются основные габариты и размеры плат, требуемая для данных изделий плотность монтажа.
Методы изготовления ПП разделяют на две группы: субтрактивные и аддитивные.
В субтрактивных методах (subtratio — отнимание) в качестве основания для печатного монтажа используют фольгированные диэлектрики, на которых формируется проводящий рисунок путем удаления фольги с непроводящих участков. Дополнительная химико-гальваническая металлизация монтажных отверстий привела к созданию комбинированных методов изготовления ПП. По субтрактивной технологии рисунок проводников получается травлением медной фольги по защитному изображению в фоторезисте или металлорезисте. Применяются три разновидности субтрактивной технологии.
Первый вариант – негативный процесс с использованием сухого пленочного фоторезиста (СПФ). Процесс достаточно простой, применяется при изготовлении односторонних и двухсторонних ПП. Металлизация внутренних стенок отверстий не выполняется. Заготовка – фольгированный диэлектрик. Методами фотолитографии с помощью сухого пленочного фоторезиста на поверхности фольги формируется защитная маска, представляющая собой изображение (рисунок) проводников. Затем открытые участки медной фольги подвергаются травлению, после чего фоторезист удаляется.
Второй вариант – позитивный процесс. Создается проводящий рисунок двухсторонних слоев с межслойными металлизированными переходами (отверстиями). Сухой пленочный фоторезист (СПФ) наслаивается на заготовки фольгированного диэлектрика, прошедшие операции сверления отверстий и предварительной (пять - семь мкм) металлизации медью стенок отверстий и всей поверхности фольги. В процессе фотолитографии СПФ защитный рельеф получают на местах поверхности металлизированной фольги, подлежащей последующему удалению травлением. На участки, не защищенные СПФ, последовательно осаждаются медь и металлорезист (сплав SnPb), в том числе и на поверхность стенок отверстий. После удаления маски СПФ незащищенные (более тонкие) слои меди вытравливаются. Процесс более сложный, однако, с его помощью удается получить металлизированные стенки отверстий.
Третий вариант – так называемый тентинг-процесс. Как и в позитивном процессе, берется заготовка в виде фольгированного диэлектрика, формируются отверстия, проводится предварительная металлизация всей платы, включая внутренние стенки отверстий. Затем наносится СФП, который формирует маску во время фотолитографии в виде рисунка печатных проводников и образует завески – тенты над металлизированными отверстиями, защищая их во время последующей операции травления свободных участков медной фольги. В этом процессе используются свойства пленочного фоторезиста наслаиваться на сверленые подложки без попадания в отверстия и образовывать защитные слои над металлизированными отверстиями. Применение тентинг-метода упрощает технологический процесс изготовления двусторонних ПП с металлизированными отверстиями. Однако необходимо обеспечить гарантированное запечатывание отверстий фоторезистом. Кроме того, качество поверхности металла вокруг отверстий должно быть очень хорошим, без заусениц.
Для получения изображений используется пленочный фоторезист толщиной 15-50 мкм. Толщина фоторезиста в случае метода «тентинг» диктуется требованиями целостности защитных завесок над отверстиями на операциях проявления и травления, проводимых разбрызгиванием проявляющих и травящих растворов под давлением 1,6-2 атм. и более. Фоторезисты толщиной менее 45-50 мкм на этих операциях над отверстиями разрушаются.
Подготовка поверхностей заготовок под наслаивание пленочного фоторезиста с целью удаления заусенцев сверленых отверстий и наростов гальванической меди производится механической зачисткой абразивными кругами с последующей химической обработкой в растворе персульфата аммония или механической зачисткой водной пемзовой суспензией. Такие варианты подготовки обеспечивают необходимую адгезию пленочного фоторезиста к медной поверхности подложки и химическую стойкость защитных изображений на операциях проявления и травления. Кроме того, механическая зачистка пемзой дает матовую однородную поверхность с низким отражением света, обеспечивающая более однородное экспонирование фоторезиста.
Фоторезист наслаивается по специально подобранному режиму: при низкой скорости наслаивания 0,5 м/мин, при температуре нагрева валков 115 °С ± 5 °С, на подогретые до температуры 60 ÷ 80 °С заготовки. При экспонировании изображения используются установки с точечным источником света, обеспечивающим высококоллимированный интенсивный световой поток на рабочую поверхность с автоматическим дозированием и контролем световой энергии.
Субтрактивный метод получения рисунка проводников ПП основан на травлении медной фольги по защитной маске. Из-за процессов бокового подтравливания меди под краями маски поперечное сечение проводников имеет форму трапеции, расположенной большим основанием на поверхности диэлектрика. Величина бокового подтравливания и, соответственно, разброс ширины создаваемых проводящих дорожек зависит от толщины слоя металла: при травлении фольги толщиной пять мкм интервал разброса ширины проводников порядка семь мкм, при травлении фольги толщиной 20 мкм разброс составляет 30 мкм, а при травлении фольги толщиной 35 мкм разброс составляет около 50 мкм.
Искажения ширины медных проводников по отношению к размерам ширины их изображений в фоторезисте и на фотошаблоне смещаются в сторону заужения. Следовательно, при субтрактивной технологии размеры проводников на фотошаблоне необходимо увеличивать на величину заужения. Из этого следует, что субтрактивная технология имеет ограничения по разрешению, которые определяются толщиной фольги и процессами травления. Минимально воспроизводимая ширина проводников и зазоров составляет порядка:
– 50 мкм при толщине фольги пять - девять мкм;
– 100 - 125 мкм при толщине проводников 20 - 35 мкм;
– 150 - 200 мкм при толщине проводников 50 мкм.
Аддитивные (additio - прибавление) методы основаны на избирательном осаждении токопроводящего покрытия на диэлектрическое основание, на которое предварительно может наноситься слой клеевой композиции. Применение аддитивного метода в массовом производстве ПП ограничено низкой производительностью процесса химической металлизации, интенсивным воздействием электролитов на диэлектрик, трудностью получения металлических покрытий с хорошей адгезией. Доминирующей в этих условиях является субтрактивная технология, особенно с переходом на фольгированные диэлектрики с тонкомерной фольгой (пять и 18 мкм).
Для изготовления печатных плат с шириной проводников и зазоров 50 -100 мкм с толщиной проводников 30-50 мкм рекомендуется использовать аддитивный метод формирования рисунка (метод ПАФОС). Это полностью аддитивный электрохимический метод, по которому проводники и изоляция между ними (диэлектрик) формируются селективным гальваническим осаждением проводников и формированием изоляции только в необходимых местах прессованием. Метод ПАФОС, как аддитивный метод, принципиально отличается от субтрактивного тем, что металл проводников наносится, а не вытравливается. Проводящий рисунок формируется последовательным наращиванием слоев:
– получение на временных "носителях" - листах из нержавеющей стали - медной шины толщиной 2÷20 мкм;
– формирование рисунка в СПФ;
– гальваническое осаждение тонкого слоя никеля (два ÷ три мкм) и меди (30 ÷ 50 мкм) по рисунку освобождений в рельефе пленочного фоторезиста. В защитном рельефе пленочного фоторезиста на верхнюю поверхность сформированных проводников производится также нанесение адгезионных слоев.
После этого пленочный фоторезист удаляется, и проводящий рисунок на всю толщину впрессовывается в диэлектрик. Полученный прессованный слой вместе с медной шиной механически отделяется от поверхности носителей.
При изготовлении двухсторонних слоев с межслойными переходами перед травлением тонкой медной шины сверлятся и металлизируются отверстия. Проводящий рисунок, утопленный в диэлектрик и сверху защищенный слоем никеля, при травлении медной шины не подвергается воздействию травильного раствора. Поэтому форма, размеры и точность проводящего рисунка определяются формой и размерами освобождений в рельефе пленочного фоторезиста, т.е. процессами фотохимии (фотолитографии). Отсюда к процессам фотолитографии предъявляются более жесткие требования, в частности, оптической плотности белых и черных полей фотошаблонов, резкости края изображения, стабильности температуры и влажности в рабочих помещениях.
Профиль фоторельефа пленочного фоторезиста зависит от применяемой модели светокопировальной установки. При экспонировании на установках с совершенной экспонирующей системой, обеспечивающей высокую коллимацию высокоинтенсивных световых лучей и отсутствие нагрева рабочей копировальной поверхности, фоторельеф имеет ровные боковые стенки с малым наклоном к поверхности подложки.
Методы нанесения рисунка ПП. Основными методами, применяемыми в промышленности для создания рисунка печатного монтажа, являются офсетная печать, сеткография и фотопечать. Выбор метода определяется конструкцией ПП, требуемой точностью и плотностью монтажа, производительностью оборудования и экономичностью процесса.
Метод офсетной печати состоит в изготовлении печатной формы, на поверхности которой формируется рисунок слоя. Форма закатывается валиком трафаретной краской, а затем офсетный цилиндр переносит краску с формы на подготовленную поверхность основания ПП.
Метод применим в условиях массового и крупносерийного производства с минимальной шириной проводников и зазоров между ними 0,3-0,5 мм (платы первого и второго классов плотности монтажа) и с точностью воспроизведения изображения ±0,2 мм. Его недостатками являются высокая стоимость оборудования, необходимость использования квалифицированного обслуживающего персонала и трудность изменения рисунка платы.
Сеткографический метод основан на нанесении специальной краски на плату путем продавливания ее резиновой лопаткой (ракелем) через сетчатый трафарет, на котором необходимый рисунок образован ячейками сетки, открытыми для продавливания. Метод обеспечивает высокую производительность и экономичен в условиях массового производства. Точность и плотность монтажа аналогичны предыдущему методу.
Самой высокой точностью (±0,05 мм) и плотностью монтажа, соответствующими третьему — пятому классу (ширина проводников и зазоров между ними 0,1- 0,25 мм), характеризуется метод фотопечати. Он состоит в контактном копировании рисунка печатного монтажа с фотошаблона на основание, покрытое светочувствительным слоем (фоторезистом).
Однослойные ПП и ГПК изготавливают преимущественно субтрактивным сеточно-химическим или аддитивным методом, а ДПП и ГПП химико-гальваническим аддитивным или комбинированными фотохимическими (негативным или позитивным) методами. Производство МПП основано на типовых операциях получения ОПП и ДПП и некоторых специфических процессах, таких как прессование слоев, создание межслойных соединений и др.
Выбор метода изготовления МПП определяется следующими факторами: числом слоев, надежностью соединений, плотностью монтажа, видом выводов устанавливаемых ЭРЭ и ИС, возможностью механизации и автоматизации, длительностью производственного цикла, экономичностью. Методы, основанные на использовании объемных деталей для межслойных соединений, характеризуются повышенной трудоемкостью, низкой надежностью, плохо поддаются автоматизации. Наиболее распространен из второй группы метод металлизации сквозных отверстий.
Конструкционные материалы печатных плат. Для изготовления ПП широкое распространение получили слоистые диэлектрики, состоящие из наполнителя и связующего вещества (синтетической смолы, которая может быть термоактивной или термопластичной), керамические и металлические (с поверхностным диэлектрическим слоем) материалы.
Выбор материала определяется электроизоляционными свойствами, механической прочностью, обрабатываемостью, стабильностью параметров при воздействии агрессивных сред и изменяющихся климатических условий, себестоимостью. Ниже в таблице 3.10 представлены материалы основания ПП, наиболее часто используемые в настоящее время для изготовления ОПП, ДПП.
Таблица 3.10 Материалы основания ПП для изготовления ОПП, ДПП
| Материал | Марка |
Толщина, мм |
Материал | Марка |
Толщина, мм |
| 1 | 2 |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |