Организация производства
Кр
 1
Низкая и средняя. Строгая специализация на определенных работах
Универсальное.
Расположено по технологически однородным группам
Централизованное
Децентрализовано по подразделениям
Статистические методы управления
качеством, автоматизация процессов контроля
Отнесение промышленного предприятия к определенному типу производства носит условный характер.
На практике большинство предприятий сочетают различные типы производства в своей производственной структуре.
Вспомогательные, обслуживающие, побочные цехи и хозяйства, опытные и экспериментальные участки чаще всего работают по принципам единичного и серийного производства.
Основные цехи могут соединить многопредметные и однопредметные поточные линии и организовываются по серийному и массовому принципу, а также включать специализированные участки, выпускающие продукцию в единичных экземплярах.
11. Производственный процесс на промышленном предприятии
Состав производственного процесса.
Производственный процесс – это совокупность взаимосвязанных процессов труда и естественных процессов (остывание, сушка), в результате которого исходные материалы и полуфабрикаты превращаются в готовую продукцию.
Наиболее значимым элементом производственного процесса является процесс труда, то есть целесообразная деятельность человека, которая с помощью средств труда видоизменяет предметы труда, превращая их в готовый продукт. Поэтому организация производства изучает трудовые процессы и разрабатывает принципы нормирования процессов труда.
При изучении рабочих процессов с целью определения необходимых и нерациональных затрат рабочего времени выполняется классификация времени производственного процесса; рабочего времени исполнителя и времени использования оборудования.
Естественные процессы – происходят без участия человека под воздействием им природы.
Особенности организации производственных процессов во времени и пространстве определяют характеристики изготавливаемой продукции.
По назначению и характеру изготавливаемой продукции производственные процессы делят на:
основные;
вспомогательные;
обслуживающие.
К основным процессам относят те, в результате которых исходное сырье и материалы превращаются в основную продукцию предприятия, предназначенную для реализации на сторону. Основная продукция предприятия определяет его специализацию и устанавливается на основании договоров с заказчиками.
К вспомогательным относят процессы по изготовлению продукции, которые используются на предприятии для его собственных нужд. Всю совокупность вспомогательных процессов выполняют вспомогательные подразделения (инструментальное, ремонтное, механическое).
Обслуживающие процессы осуществляются с целью обеспечения необходимых условий для нормального протекания основных и вспомогательных процессов. К ним относят: складские и транспортные операции, а также контроль качества.
Производственные процессы классифицируют по степени автоматизации, выделяя:
ручные процессы, которые выполняются рабочим без помощи механизмов;
механизированные процессы, выполняются рабочими с помощью средств, которые снижают физические нагрузки;
автоматизированные, при которых рабочие частично участвуют в обработке сырья и материалов;
автоматические, выполняются без непосредственного участия рабочего, на которого возлагаются функции наблюдения и контроля.
В зависимости от характера объекта производства различают производственные процессы:
простые;
сложные.
Простыми называются процессы, состоящие из последовательно выполняемых операций, имеющих технологическое сходство, а также выполняемые на одном рабочем месте, участке или линии. Структура простого производственного процесса определяется технологией изготовления изделия.
Сложным называется процесс, состоящий из последовательно или параллельно выполняемых операций. Структура сложного процесса зависит от состава технологических процессов изготовления изделий и от порядка их выполнения, которые определяются конструктивными особенностями изделия.
Важной составной частью производственного процесса является технологический процесс.
Технологический процесс – это часть производственного процесса, содержащая действия по изменению и последующему определению состояния предмета производства (контроль качества).
Операция – это часть технологического процесса, выполняемая на одном рабочем месте одним и тем же предметом труда, одним рабочим без переналадки оборудования.
Операции делятся на приемы, а приемы – на движения.
12. Принципы рациональной организации производственных процессов
Всего выделяют около 25-30 принципов. Основные из них:
1. Принцип специализации. Под специализацией понимается ограничение номенклатуры изготавливаемых изделий, близких по назначению и конструкции или ограничения номенклатуры процессов, применяемых для изготовления изделий различных по назначению и конструкции.
Применительно к организации производственных процессов, принцип специализации означает сужение номенклатуры продукции, изготавливаемой в каждом производственном звене, вплоть до рабочего места, также ограничения разновидностей производственных процессов.
Уровень специализации повышается путем проведения конструктивной, технологической и организационной унификации.
Унификация – это приведение продукции, способов и методов ее производства к единой форме, размерам, структуре и составу.
2. Принцип параллельности предполагает одновременное параллельное выполнение отдельных операций и процессов по изготовлению продукции.
Принцип имеет большое значение при производстве сложных изделий, состоящих из многих деталей, узлов и агрегатов.
Параллельность достигается за счет рационального расчленения изделий на составные части и совмещение времени различных операций над изделиями одного наименования, а также одновременным изготовлением разных изделий.
На отдельных рабочих местах параллельность достигается путем многоинструментальной обработки предметов труда и совмещением времени основных и вспомогательных операций.
3. Принцип непрерывности производственных процессов требует, чтобы в процессе изготовления продукции перерывы между последовательно выполняемыми технологическими операциями были сведены к минимуму или полностью ликвидированы.
Полностью этот принцип выполняется в технологически непрерывных производствах.
4. Принцип пропорциональности заключается в том, что во всех частях производственного процесса или во всей взаимосвязанной системе оборудования должна быть равная пропускная способность по выпуску продукции.
Это достигается тогда, когда производительность оборудования во всех операциях технологического процесса пропорциональна трудоемкости обработки изделия на этих операциях с учетом производственной программы.
Ежегодно на предприятиях разрабатываются мероприятия по ликвидации «узких мест» производственной мощности и таким образом стремится к выравниванию нагрузок различных подразделений.
5. Принцип прямоточности предполагает, что предметы труда должны проходить кратчайший путь по всем стадиям и операциям производственного процесса без встречных и возвратных перемещений.
Соблюдение этого принципа обеспечивается расположением цехов, участков и рабочих мест по ходу технологического процесса.
6. Принцип ритмичности означает, что работа всех подразделений предприятия и выпуск готовой продукции подчиняются определенному ритму, то есть повторяемости.
При соблюдении этого принципа в равные промежутки времени выпускается одинаковое или равномерно нарастающее количество продукции, а также обеспечивается равномерная загрузка рабочих мест и исполнителей.
7. Принцип гибкости означает, что производственный процесс эффективно адаптируется к изменению рыночных требований, а также организационно-технических параметров производства.
То есть производственная система способна обеспечивать освоение новых изделий в кратчайшие сроки вне зависимости от конструктивных и технологических особенностей продукции.
Все принципы необходимо использовать одновременно для повышения эффективности производства.
Организация производственного процесса во времени. Производственный цикл
Производственный цикл – это период календарного времени от начала до конца производственного процесса изготовления продукции.
Длительность производственного цикла определяет сроки выпуска изделий при изготовлении их в единичном количестве.
Время выполнения технологических операций в производственном цикле составляет технологический цикл.
Время выполнения одной операции, в течение которой изготавливается один элемент изделия или партия элементов изделия, называется операционным циклом.
Производственный цикл простого производственного процесса начинается с запуска в производство исходного материала и заканчивается выпуском элемента изделия с последней операции.
Производственный цикл сложного производственного процесса представляет собой совокупность простых процессов, в результате которых производится готовое изделие.
Производственный цикл включает в себя время выполнения основных операций, вспомогательных операций, естественных процессов и перерывов. Он рассчитывается по формуле:
Т п.ц. = То + Твсп + Те + Тпер.
Время основных операций в большинстве случаев нормируется. Время выполнения вспомогательных операций, как правило, не нормируется.
Продолжительность естественных процессов определяется ориентировочно, и лишь в некоторых случаях используются нормативы.
Перерывы делятся на два вида:
режимные перерывы;
перерывы по организационно- техническим причинам.
Тпер. = Треж + Торг-техн.
Режимные перерывы учитывают особенности режима работы предприятия и отдельных категорий сотрудников (нерабочие дни и смены, перерывы между сменами, регламентированные перерывы).
Эти перерывы учитываются, если длительность производственного цикла определяется в днях (календарных или рабочих).
Перерывы по организационно-техническим причинам:
это перерывы перед обработкой предметов труда из-за занятости рабочего места вследствие несовмещенности времени окончания одной и начала другой операции. Их еще называют перерывы ожидания или пролеживания.
это перерывы, возникающие в случае обработки предметов труда партии из-за их пролеживания в ожидании окончания обработки всей партии перед ее транспортировкой на следующую операцию ( это перерывы партионности).
Партия – это определенное количество одинаковых предметов труда, обрабатываемых на одной операции непрерывно и с однократной затратой подготовительно-заключительного времени.






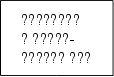






В фактическую длительность производственного цикла включаются также перерывы, вызванные нарушениями нормального протекания технологического процесса. Такими, как поломки оборудования, отсутствия материалов, комплектующих, рабочих, энергии.
Особенности организации простого производственного процесса
При обработке предмета труда или партии предметов труда, движение по рабочим местам может быть организовано:
-последовательно;
-параллельно;
-параллельно- последовательно.
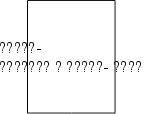
При последовательном виде движения партии предметов труда каждая последующая операция начинается после окончания обработки всей партии на предыдущие операции.
Технологический цикл равен:
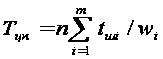 , где
n -объем партии предметов труда, шт.;
m-число операций в технологическом процессе;
Tшi-норма времени на выполнение i-ой операции, млн. шт.
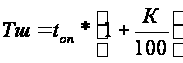 ;
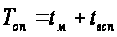 , где
 -машинное
время;
 -время вспомогательных
операций;
К- коэффициент, учитывающий время на отдых, личные надобности и обслуживание рабочего места;
W-число рабочих мест, на которых производится операция.
Длительность
 Тцп
не включает
времени перерывов,
поэтому она
меньше длительности
производственного
цикла.
| № операции | Кол-во рабочих мест | График организации процессов |
|
1 2 3 4 |
2 1 2 |
|
 1



 Тцп
Рис. – Технологический цикл при простом движении предметов труда
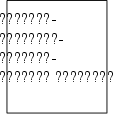
При параллельном виде движения партии предметов труда каждый предмет труда (партия) проходит обработку по всем операциям непрерывно, независимо от других и без пролеживания.
При построении графика используются следующие последовательности:
строится технологический цикл по первому предмету обработки на всех операциях без пролеживания между ними;
на операции самым длинным операционным циклом строится график осуществления работ всей партии без перерывов;
для всех транспортных партий, кроме первой, достраиваются операционные циклы на всех операциях, исключая самую продолжительную.
| № операции | Кол-во рабочих мест | График организации производства |
|
1 2 3 |
1 1 |
|
 1

 Тпц
Рис. - Технологический цикл при параллельном движении предметов труда
Таким образом, на всех операциях, кроме операции максимальной по продолжительности, работы будут вестись с перерывами.
В том случае, если длительность операций синхронизирована, то есть они равны или кратны, то технологический процесс будет непрерывен:
Тцпарал. =
(n-1) tmax (wmax
+ )wi,
где
tmax – наиболее трудоемкая операция
Следовательно, длительность технологического цикла определяется продолжительностью наиболее трудоемкой операции, суммой времени обработки одного предмета труда на всех операциях и количеством предметов труда в партии.
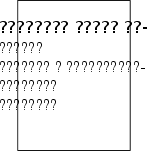
При параллельно-последовательном виде движения вся партия предметов труда разбивается на транспортные партии.
Транспортные партии проходят обработку на каждой операции без перерывов и передаются на следующую операцию, не ожидая окончания работы над последующей партией. В этом случае соблюдается правило непрерывности процесса производства на каждой операции при изготовлении всей партии. Достигается наиболее полная загрузка рабочих мест и минимизируется продолжительность цикла.
В том случае, если операционный цикл предшествующей операции меньше, чем у последующей, то максимальное совмещение операций достигается путем передачи первой транспортной партии на последующую операцию сразу после окончания работы над ней на предыдущей операции.
Таким образом, обеспечивается непрерывная работа на всех рабочих местах, но возникает перерыв пролеживания у последующих партий между операциями.
| № операции |
Кол-во рабочих мест |
График организации производства |
|
1 2 |
2 1 |
|


 Тпц
Рис. – Технологический цикл при параллельно-последовательном движении предметов труда.
В том случае, если операционный цикл предшествующей операции больше, чем у последующей, то для обеспечения непрерывной работы ориентируются на последнюю транспортную партию.
| № операции |
Кол-во рабочих мест |
График организации производства |
|
1 2 |
2 1 |
|



Тпц
Длительность цикла при параллельно-последовательном движении предметов труда:
 Тцп.п
= Тцп -
 = n
 /
wi) - (n-1) *
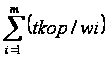 ;
=
(n-1) (tkop /
wkop),
где - экономия за счет параллельного выполнения работ на смежных операциях. Рассчитывается по наиболее короткой из двух смежных операций.
Производственный цикл больше технологического на время естественных процессов и перерывов, несовмещаемых с технологическим циклом.
Поэтому:
Тпп =
 * (

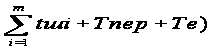
- при последовательном движении;
Тп парал =
* ( ( n-1) tmax +
- при параллельном движении;
Тп п-п =
* (
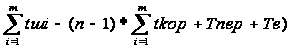
- при параллельно-последовательном движении.
К- коэффициент для перевода рабочих дней в календарные:
К = число рабочих дней / число календарных дней в году.
Тсм – длительность смены в часах.
f – коэффициент, учитывающий выполнение нормы (f=1,1, то есть 10%-ное перевыполнение запланированной нормы).
Таким образом, при использовании последовательного вида движения предметов труда:
производственный цикл имеет наибольшую длительность;
величина производственного цикла пропорциональна размерам партии и нормам времени;
достаточно просты планирование и транспортировка партий предметов труда с операции на операцию при одновременном изготовлении в цехе или на участке большой номенклатуры изделий;
целесообразно использовать при организации цехов и участков по технологическому принципу;
предпочтительно применять в единичном и мелкосерийном производстве с небольшими партиями предметов труда и непродолжительных операций.
При параллельном виде движения партий предметов труда:
наиболее короткий производственный цикл, но часто возникают перерывы на рабочих местах, которые снижают эффективность производства;
велики транспортные расходы, для сокращения которых рекомендуется использовать этот вид движения при предметном способе организации участков и цехов;
как правило, используются на поточных линиях;
применяется в серийном и массовом производстве, а также в единичном и мелкосерийном, в условиях гибких автоматизированных систем.
При параллельно-последовательном виде движения партии предметов труда:
достигается наиболее полная загрузка рабочих мест;
присуща частичная параллельность выполнения отдельных операций, непрерывность обработки всей партии на каждой операции и передача обрабатываемых предметов труда как поштучно, так и частями партии;
используется при выпуске одноименной продукции на участке с неравномерной мощностью оборудования и частичной синхронизацией операции;
предпочтительно применять в серийном и массовом производстве, а также в единичном и мелкосерийном производстве в условии гибких автоматизированных систем.
13. Расчет и анализ производственного цикла сложного процесса
На большинстве промышленных предприятий изготавливают сложные изделия, то есть изделия, состоящие из ряда элементарных и сложных предметов труда.
Элементарный предмет труда - это предмет, который не может быть разделен на части без его разрушения. Он может состоять из нескольких частей, приведенных в постоянное неделимое состояние каким-либо способом.
Сложный предмет труда состоит из нескольких элементарных предметов труда. Сложные изделия изготавливаются в результате осуществления сложных производственных процессов, представляющих собой совокупность простых процессов.
При изготовлении сложного изделия составляется:
сборочная (веерная или иерархическая) схема изделия;
цикловой график изготовления изделия в виде ленточной или сетевой диаграммы.
Сборочная схема изделия представляет собой ведомость состава изделия, то есть перечень элементарных и сложных компонентов изделия.
На основании ведомости определяется количество компонентов изделия, которое следует изготовить.
Цикловой график отражает перечень и длительность всех работ, которые выполняются.
Время изготовления изделия
| Компоненты | Время изготовления, дни |
| И | 10 |
| С1 | 5 |
| С2 | 8 |
| С3 | 12 |
| Э1 | 10 |
| Э2 | 8 |
| Э3 | 10 |
| С4 | 5 |
| Э5 | 3 |
Структура производственного цикла сложного процесса определяется составом операций и связями между ними.
Состав операции зависит от технологии обработки предметов труда и особенностей их сборки.
Как ив простом производственном процессе применяется три вида движения предметов труда:
последовательный;
параллельный;
параллельно-последовательный.
Производственный цикл сложного изделия равен длительности самой продолжительной цепочки взаимосвязанных последовательно выполняемых работ:
Тцсл =
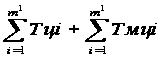 ,
где
m - количество
последовательно
связанных между
собой процессов
изготовления
компонентов
изделия и их
сборки;
Тцi – длительность цикла изготовления элементарных изделий или выполнения сборки;
Тмцi – длительность межцикловых перерывов.
Сокращение цикла сложного производственного процесса осуществляется за счет увеличения степени параллельности выполнения работ.
Пути сокращения длительности производственного цикла
комплексная механизация и автоматизация технологических, контрольных и транспортных процессов;
сокращение длительности естественных процессов;
сокращение межоперационных перерывов на основе оптимизации режимов работы, рациональной планировки рабочих мест, ликвидации потерь рабочего времени по организационно-техническим причинам;
снижение трудоемкости основных технологических операций за счет совершенствования конструкций изделия и технологии его изготовления;
совершенствование процессов транспортировки, складирования и контроля за счет автоматизации и механизации внутрицехового транспорта, применения статистических методов контроля продукции и методов самоконтроля;
совершенствование организации производства за счет роста объемов работ, выполняемых параллельно, а также оптимизации процессов и последовательности запуска предметов труда в обработку с помощью решения оптимизационных задач по правилам Джонсона, Монте- Карло и правилам предпочтения.
14. Организация производственных процессов в пространстве
Организация производственных процессов в пространстве – это способ сочетания основных, вспомогательных и обслуживающих процессов в рамках территории предприятия. Она определяется расположением оборудования и рабочих мест, местонахождения участков и цехов и зависит, в первую очередь, от вида продукции, объемов производства и технологии изготовления.
При анализе особенностей организации производства в пространстве рассматриваются следующие понятия:
генеральный план предприятия;
производственная структура цехов и служб;
планировка участков;
особенности организации рабочих мест.
Генеральный план предприятия
Генеральный план предприятия - это размещение всех основных, вспомогательных, обслуживающих цехов, служб и участков, включая инфраструктурные компоненты.
Оптимальный генеральный план соответствует следующим требованиям:
здания основных цехов, складов, сырья, материалов, комплектующих и готовой продукции должны размещаться по ходу производственного процесса, обеспечивая постоянное направление движения грузопотоков;
вспомогательные цехи должны располагаться как можно ближе к цехам и участкам - потребителям их услуг;
склады сырья и материалов размещаются со стороны подъездных путей и около заготовительных цехов; склады готовой продукции располагаются у сборочных цехов, а также рядом с подъездными цехами;
взаимное расположение зданий и свободных территорий между ними должно удовлетворять санитарно-техническим и противопожарным требованиям;
в ряде случаев целесообразно объединение основных и вспомогательных систем в единый блок, что сокращает расстояние и длительность перемещения грузов, уменьшает коммуникационные линии и упрощает управление;
размещение производственных помещений не должно препятствовать дальнейшему росту производственных мощностей.
Оптимальность генерального плана оценивается тремя показателями:
Коэффициент плотности застройки участка:
 Кп.з.
= площадь, занимаемая
зданиями и
крытыми сооружениями
площадь участка, на котором расположено данное предприятие
Коэффициент использования площади участка:
 К
исп.s = площадь,
занимаемая
зданиями,
сооружениями,
установками
площадь участка.
Наилучшее использование площади участка достигается:
при плотном расположении зданий;
правильной конфигурации и соотношении размеров участка;
максимально возможной блокировки зданий;
максимальной этажности зданий.
3. Протяженность транспортных путей, которая зависит от размещения участков и цехов на территории предприятия, а также определяется схемой расположения проездов подъездных путей.
Производственные структуры цехов и служб предприятия
Производственные структуры цехов и служб предприятия – это состав участков, технологических линий, рабочих мест, а также формы взаимосвязи между ними.
Выбор вида производственной структуры цеха определяется:
1) характером выпускаемой продукции, конструкторской сложностью, номенклатурой и объемами выпуска;
2)формами взаимосвязи с другими производственными подразделениями.
Участки, линии и рабочие места могут быть специализированы по предметному, технологическому и смешанному принципу.
Предметная специализация предполагает закрепление за участками, линиями и рабочими местами процессов обработки определенной группы предметов труда или процессов изготовления части