Организация производства
Предметная форма специализации имеет два направления:
формирование предметно-замкнутых участков;
формирование предметно-групповых участков.
При предметно-групповой специализации участки организовываются по принципу изготавливаемых предметов труда, независимо от того, для какого изделия они предназначены. Предметно-групповые участки создаются на основе использования групповой технологии обработки предметов труда.
При организации группового производства осуществляются следующие мероприятия:
1) анализируется номенклатура изделия и производственных условий предприятия;
2) классифицируются и кодируются предметы труда с целью определения групп предметов труда, имеющих общие технологические признаки, которые можно совместно изготавливать;
3) группируются предметы труда, укрупненно рассчитывается трудоемкость их изготовления, определяется состав производственных подразделений, которые будут выпускать эти предметы труда;
4) анализ действующих технологических процессов и разработка групповых технологических процессов;
5) определение потребного количества оборудования и рабочей силы, разработка системы оперативно-производственного планирования;
6) проектирование и изготовление средств технологического оснащения (это инструмент, инвентарь и т.д.);
7) опытная эксплуатация и промышленное использование.
Преимущества предметно-групповой специализации:
минимизация времени на переналадку оборудования;
упрощение планирования за счет уменьшения внешних связей;
повышение качества продукта.
На предметно замкнутых участках выполняются все операции, необходимые для полной обработки предметов труда и изготовления части или всего изделия.
В основе организации предметно-замкнутых участков находится классификация сложных и простых предметов труда по определенным признакам и закрепление за каждой классификационной группой определенного количества рабочих мест.
Преимущества:
сокращаются транспортные перевозки;
снижается длительность цикла;
наиболее полно загружается оборудование;
повышается ответственность исполнителей за продукцию, так как результаты работы оцениваются по готовой продукции.
Схема расположения оборудования на предметно-замкнутом участке











-
люди
Технологическая специализация предполагает четкую технологическую обособленность отдельных частей производственного процесса. Участки включают рабочие места и оборудование, предназначенные для выполнения отдельных технологических операций. При размещении оборудования стремятся минимизировать расстояние транспортировки заготовок и максимально загрузить производственные мощности.
Для оценки оптимальности использования размещения оборудования по технологическому принципу используют следующие показатели:
выпуск
продукции на
1м производственной
площади;
расстояние перемещения материалов;
доля площади, занятой технологическим оборудованием.
Схема расположения оборудования на участках с технологической специализацией
Проезд



. . .
Проезд
Смешанная форма специализации участков предполагает сочетание технологических и предметно-специализированных рабочих мест. В этом случае увеличивается длительность цикла за счет удлинения расстояния транспортировки предметов труда, возникают оборотные заделы и усложняются процессы планирования.
Планировка участка
Планировка участка – это расположение технологического оборудования коммуникационных линий и рабочих мест.
Планировка считается оптимальной, если:
соблюдается принцип прямоточности движения предметов труда по рабочим местам;
удобные подходы к рабочим местам;
имеется необходимая площадь для размещения предметов труда при образовании заделов;
имеются участки для выполнения контрольных операций и проведения ремонта оборудования;
не допускается возвратное и кольцевое движение предметов труда, которые создают встречные потоки предметов труда;
соблюдаются нормы удельной площади на единицу основного оборудования.
Планировка выполнена правильно, если:
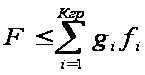 ,
где
F – площадь по результатам проектирования, кв.м.;
Кгр – количество групп оборудования на участке;
gi – количество станков i-й группы, шт.;
fi – удельная площадь на один станок i-й группы, кв.м/шт.
fi – до 12 – мелкие станки;
до 25 – средние;
до 45 кв.м/шт – крупные.
Виды размещения рабочих мест и оборудования
Размещение оборудования по способу «птичья клетка».
Треугольное Прямоугольное
 1 1

2 3
4
2 3
Все три в треугольном Все четыре в прямоугольном
Ромбовидное

1 4
2 3
Все четыре в ромбовидном
Наиболее распространенный и самый простой способ расстановки технологического оборудования.
Создается возможность одновременного обслуживания одним рабочим несколько однотипных станков.
Преимущества:
повышается загрузка рабочего, так как сокращаются его простои во время обработки предметов труда;
увеличивается производительность.
Недостатки:
растут запасы предметов труда на рабочих местах;
усложняются процессы планирования и синхронизации отдельных участков.
Расстановка оборудования по типу «изолированные островки».


 2


 3
2
3
1 1
С –сверлильный станок
Ф – фрезерный станок
Т – токарный станок
Оборудование располагается по ходу технологического процесса таким образом, чтобы рабочий – многостаночник мог обслуживать несколько различных станков.
Преимущества:
сокращаются межоперационные заделы;
сокращается время транспортировки;
сокращается перемещение рабочего между станками.
Недостатки:
обособление рабочих друг от друга, что приводит к разобщенности членов коллектива, а также нарушает синхронизацию производства;
сохраняется возможность образования излишних межоперационных заделов между участками;
усложнение процессов планирования.
Линейное размещение оборудования.


Передвижение Передвижение Передвижение Передвижение
Станочника станочника станочника станочника
Различные станки расположены в одну линию. Рабочие-многостаночники совершают переходы от одного станка к другому.
Преимущества:
организуется непрерывный производственный поток;
ликвидируются излишние межоперационные заделы.
Недостатки:
невозможность точного перераспределения операции между рабочими в случае изменения спроса;
независимость одной линии от другой.
U-образное размещение технологического оборудования
 Вход
станки
 линии




 Ч
Ч Ч

Выход
линии
Ч – человек
Первая и последняя операции производственной линии находятся в одном месте. Линия может иметь вогнутую или круговую форму.
Преимущества:
входная и выходная операции выполняются одним рабочим, что позволяет поддерживать постоянное количество предметов труда в заделах;
визуально обнаруживается несинхронность операций;
проявляется возможность создать узкоспециализированные участки и поточные линии.
Недостатки:
сложность планирования.
Объединение V-образных линий
Основная цель объединения V-образных технологических линий заключается в оптимизации численности.
15. Особенности организации рабочих мест
Рабочее место – это основной структурный элемент участка. Это часть производственного пространства или зона трудовых действий рабочего или группы рабочих, где непосредственно осуществляется трудовой процесс.
Среди элементов организации рабочих мест выделяют:
оснащение рабочего места, то есть наличие и распространение средств труда и вспомогательных предметов (транспортное оборудование, защитные средства, средства освещения и вентиляции…);
планировка рабочего места, в рамках которого рассматривают расположение рабочих мест на участке, а также размещение в пределах рабочего места работника и оборудования;
система обслуживания рабочих мест.
Планировка рабочих мест
Требования к планировке рабочих мест специфичны в различных отраслях промышленности и определяются особенностями технологического процесса. Едиными требованиями являются:
экономное использование производственной площади;
обеспечение условий для производительного и безопасного труда, то есть выполнение эргонометрических требований;
расположение рабочих мест по ходу технологического процесса;
увязка расположения оборудования с маршрутами движения рабочего;
отделение опасных производств от остальных;
учет пространства в трех измерениях;
соблюдение принципа объединения сотрудников.
Методы организации производственных процессов
16. Основные понятия
Под методом организации производства понимается способ осуществления производственного процесса во времени и пространстве, а также совокупность средств и приемов его реализации.
Организация производственного процесса во времени определяется особенностями продукции и технологии ее изготовления. Поэтому выделяют дискретную (делимую) продукцию, выпуски которой в производственном процессе прерывны, и неделимую продукцию, получить которую возможно в результате непрерывных производственных процессов.
Для осуществления непрерывных производственных процессов рабочие места располагают по ходу технологического процесса изготовления продукции. Подобный метод организации производства называется поточным. Все остальные методы относят к непоточным.
17. Организация непоточного производства
Характерными признаками непоточного производства являются:
обработка на рабочих местах разных по конструкции, структуре и технологии изготовления предметов труда;
незначительный выпуск однородных предметов труда;
рабочие места размещаются по однотипным группам без определенной связи с последовательностью выполнения операций;
предметы труда перемещаются в процессе изготовления продукции сложными маршрутами, в связи с чем возникают большие перерывы в обработке и требуются промежуточные склады для хранения предметов труда в период ожидания выполнения следующей операции;
как правило, используется универсальное оборудование;
разработка технологических процессов для каждого изделия и отдельного предмета труда носит индивидуальный характер;
себестоимость продукции значительна в связи со списанием инструментов, приспособлений и оснастки задолго до их физического износа при снятии изделий с производства;
не соблюдаются основополагающие принципы рациональной организации производственного процесса.
Схема расстановки оборудования и движения партии предметов труда в цехе непоточного производства при технологической специализации участков.





СГП – склад готовой продукции
ПС – промежуточный склад
СЗ – склад заготовок
1- 12 – группы оборудования
Непоточный метод организации производства используется в единичном и серийном производстве. В рамках непоточного метода организации выделяют единичные и партионный способы организации производственного процесса.
Единичный способ организации имеет следующие особенности:
предметы труда и изделия изготавливаются единичными или небольшими (10-15 шт.) неповторяющимися партиями;
в качестве партии предметов труда принимается количество их общей потребности;
используется в опытном производстве, а также на предприятиях единичного и мелкосерийного производства.
Партионный способ организации производственного процесса имеет следующие особенности:
предметы труда и изделия изготавливаются периодически, повторяющимися партиями определенного размера;
размер партии предметов труда определяется с учетом конкретных производственных условий;
разрабатывается специальный порядок запуска партий предметов труда в производстве;
имеется незавершенное производство;
используется на предприятиях серийного производства.
Партионное производство характеризуется следующими параметрами:
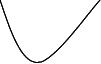
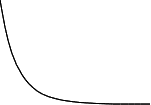
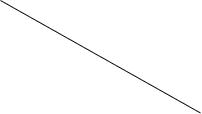
1) размер партии предметов труда. Оптимальный размер партии предметов труда обеспечивает минимизацию затрат времени и средств на подготовительно-заключительные операции и сокращение объемов незавершенного производства.
затраты

 min 3
 суммар-
2
 ные
 затраты