Организация производства
n размер
партии
1-кривая затрат на подготовительно-заключительные операции
2-прямая затрат, связанных с незавершенным производством
3-суммарная величина затрат
nопт- оптимальный размер партии
n
=
 /
С,
N – количество предметов труда данного наименования, изготовляемых в течение планового периода ( лучше всего, когда плановый период равен 1 год);
З – затраты на подготовительно-заключительные операции на одну партию предметов труда;
С – себестоимость единицы продукции.
Эта формула используется на практике редко, так как она не учитывает особенности производственный процессов, поэтому практические расчеты часто ведутся следующим образом:
определяется минимальная величина партии предметов труда:
n =
 ,
где
tп-з – норма подготовительно-заключительного времени на партию, мин;
tшт – норма штучного времени на 1 предмет труда с учетом коэффициента выполнения норм, мин;
 - коэффициент
допустимых
потерь времени
на переналадку
оборудования.
Размер
:
0,05 0,1
nmin корректируется, чтобы быть удобным для планирования.
Для одного и того же изделия размеры партий на смежных стадиях производственного процесса должны быть равны или кратны. Корректировка осуществляется обратно ходу производственного процесса.
2) периодичность запуска – выпуска предметов труда в обработку. Определяется по следующей формуле:
Rз-в =
 ,
где
размер партии предметов труда после корректировок;
N – среднесуточная потребность в данном предмете труда.
На практике используют следующие периоды запуска- выпуска:
1-3-6месяцев (через каждые 1-3-6 месяцев повторяется выпуск предметов труда);
1-2-4-6-8-12 дней (так как число рабочих дней в месяце при планировании принимается равным 24).
3) заделы:
а) цикловые – партии предметов труда, которые находятся в процессе обработки;
б) складские – партии предметов труда, которые уже прошли обработку на предыдущих стадиях технологического процесса и ожидают обработки на последующих. Состоят из оборотных и страховых заделов.
Оборотные заделы возникают, если различаются размеры партий – n или периодичность запуска- выпуска – Rз-в на отдельных стадиях технологического процесса.
Страховые создаются для компенсации в случае перебоев.
Важнейшей проблемой непоточного метода организации производства является определение последовательности выполнения заказов и отдельных операций.
Целью установления оптимального порядка выполнения производственного задания используют:
«Правило приоритетов запуска работ в рабочие центры»;
«Правило критического отношения»;
правило Джонсона;
метод Петрова – Соколицына.
«Правило приоритетов запуска работ в рабочие центры» позволяет минимизировать среднее время протекания процессов, среднее время завершения изготовления заказов, а также среднее число работ в системе.
Возможно использование следующих правил:
а) «Первый пришел – первый обслужил» - обозначает, что первый оформленный заказ выполняется первым;
б) «Ранняя работа по дате исполнения» - обозначает, что заказ с ранней датой завершения выполняется первым;
в) «Кратчайшее время исполнения» - обозначает, что самый короткий по длительности заказ выполняется первым;
г) «Наиболее продолжительное время исполнения» - обозначает, что самый длинный и большой заказ выполняется первым.
Для оценки эффективности используемого правила выполнения заказов применяют следующие показатели:
1. Среднее время завершения работы =
суммарное фактическое время выполнения всех заказов
 число
заказов .
2. Среднее число работ в системе =
суммарное фактическое время выполнения всех заказов
суммарная
длительность
производственного
цикла .
3. Среднее опоздание заказа =
 сумма
запаздывания
число заказов.
Реальные данные свидетельствуют о том, что ни одно из правил не достигает превосходства по всем критериям. Правило «кратчайшее время исполнения» обычно является наилучшим методом с точки зрения производителя, но может вызывать конфликты с потребителями заказов с длинным производственным циклом.
Задача.
Участок механической сборки получил 4 заказа – А, В, С, D.
| Заказ |
Длительность производ- ственного процесса, дн. |
Запланированный срок выпол- нения заказа, дн. |
|
А В С D |
5 10 4 8 |
12 24 9 15 |
Работы обозначены буквами в порядке их прибытия на участок обработки.
Расчет по правилу «Первый пришел – первый обслужил»:
|
Последова- тельность выполнения заказа |
Длительность производ- ственного цикла |
Фактическое время выполнения заказа |
Запланирован- ный срок выполнения заказа |
Запазды-вание |
|
А В С D |
5 10 4 8 |
5 15 19 27 |
12 24 9 15 |
0 0 10 12 |
| Итого | 27 | 66 | 22 |
Тср = 66/4 =16,5 дн.; Nср = 66/27 = 2,4 работ; Тср.ож. = 22/4 = 5,5 дн.
По правилу «Ранняя работа по дате исполнения»:
|
Последова- тельность выполнения заказа |
Длительность производ- ственного цикла |
Фактическое время выполнения заказа |
Запланирован- ный срок выполнения заказа |
Запазды-вание |
|
А В С D |
4 5 8 10 |
4 9 17 27 |
9 12 15 24 |
0 0 12 3 |
| Итого | 27 | 57 | 5 |
Тср = 57/4 = 14,3 дн.; Nср = 57/27 = 2,1 работ; Тср.ож. = 5/4 = 1,25 дн.
По правилу «Кратчайшее время исполнения»:
|
Последова- тельность выполнения заказа |
Длительность производ- ственного цикла |
Фактическое время выполнения заказа |
Запланирован- ный срок выполнения заказа |
Запазды-вание |
|
С А D В |
4 5 8 10 |
4 9 17 27 |
9 12 15 24 |
0 0 2 3 |
| Итого | 27 | 57 | 5 |
По правилу «Наиболее продолжительное время исполнения»:
|
Последова- тельность выполнения заказа |
Длительность производ- ственного цикла |
Фактическое время выполнения заказа |
Запланирован- ный срок выполнения заказа |
Запазды-вание |
|
В D А С |
10 8 5 4 |
10 18 23 27 |
24 15 12 9 |
0 3 11 18 |
| Итого | 27 | 78 | 32 |
Тср = 78/4 = 19,5 дн.; Nср = 78/27 = 2,9 работ; Тср.ож. = 32/4 = 11,5 дн.
« Правило критического отношения»
Критическое отношение - показатель, характеризующий отношение планового времени оставшегося до окончания срока выполнения заказа нормативному оставшемуся времени на его исполнение:
Ко =

Показатель рассчитывается на любую дату. Если Ко < 1, то исполнение заказа отстает от расписания и поэтому этот заказ имеет наивысший приоритет. Требует внимания и наделения дополнительными ресурсами. Если Ко = 1, то работа выполняется в соответствии с планом. Если Ко > 1, то работа опережает расписание.
Задача.
Сегодня 14.01. Определить состояние производственного процесса.
|
Процесс (работа) |
Дата выполнения |
Нормативное остающееся время на вы- полнение процесса |
Критическое отношение |
Приори- тетность |
|
А В С D |
25.01 18.01 29.01 20.01 |
3 5 8 2 |
(25-14)/3=3,7 (18-14)/5=0,8 (29-14)/8=1,8 (20-14)/2=3 |
4 1 2 3 |
Использование критического отношения позволяет эффективно корректировать производственные процессы и регулировать распределение ресурсов.
«Правило Джонсона» (расписание работ на 2 обрабатывающих центра)
Правило используется для сокращения продолжительности выполнения заказов и минимизации простоев оборудования путем нахождения рациональной последовательности выполнения работ.
Расчет выполняется в 4 этапа:
перечисляются все работы и сроки их выполнения;
выбирается работа с кратчайшей длительностью обработки;
Если это кратчайшее время приходится на первый рабочий центр, то работа записывается первой, если на второй центр, - то последней. При равенстве времени обработки очередность определяется на основе экспертной оценки.
Записанная работа исключается из рассмотрения;
2-й и 3-й этапы выполняются для оставшихся работ.
Задача. Определить последовательность обработки предметов труда, если известно, что в соответствии с маршрутной картой работы последовательно выполняются на зуборезном и шлифовальном станках. Время выполнения заказа должно быть минимальным.
|
Партия предметов труда |
Продолжительность обработки, ч | ||
| зуборезный станок | шлифовальный станок | ||
|
А В С D |
3 2 5 7 |
6 4 2 1 |
|
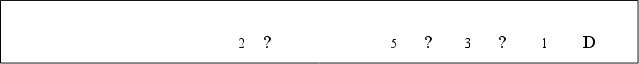



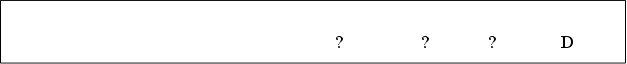


Зуборезный станок 2 3 5 7

Шлифовальный станок 4 6 2 1
0 2 5 10


 Зуборезный
 станок
В А С D


 Шлифовальный


 станок
В 6 А 12 С 14 17 D 18
простой
Существуют правила составления расписаний n-работ на 3 центра и n-работ на n центров. Расчеты выполняются в этом случае с помощью компьютеров.
Метод Петрова-Соколицына
Используется для нахождения оптимальной последовательности выполнения заказов с одинаковыми технологическими маршрутами.
Сформулированы правила очередности, обеспечивающие минимальную длительность производственного цикла:
предметы труда (заказы) должны обрабатываться в порядке уменьшения суммарной трудоемкости обработки от второго до последнего центра обработки;
предметы труда должны обрабатываться в порядке увеличения суммарной трудоемкости обработки от первого до последнего центра обработки;
предметы труда должны обрабатываться в порядке уменьшения разности трудоемкости обработки партии на последнем и первом центрах обработки кроме предметов труда первого и последнего наименования.