Снижение себестоимости продукции путем использования организационно-экономических методов (на примере ПО "Белорусский автомобильный завод")
Интеллектуальный алгоритм учета поддерживает сменные и скользящие графики работы. В случае необходимости бухгалтер вводит в систему оправдательные документы и наряды на сверхурочные работы. Табели по стандартным формам Т-12 и Т-13 формируются автоматически.
На компьютере дежурного охранника устанавливается программное обеспечение «Центральный пост» PERCo-SM13. С помощью программного обеспечения создается графический план объекта с указанием всех технических средств защиты. План отображается на мониторе дежурного охранника. В случае возникновения тревожной ситуации устройства системы оповещают о тревоге. При срабатывании датчика охранной или пожарной сигнализации на монитор охранника автоматически выводится изображение с ближайших к датчику видеокамер. Охранник оценивает событие по выведенным на экран изображениям, отсеивая ложные тревоги и принимая решение о степени угрозы. Затем сотрудник осуществляет оперативное реагирование: дистанционно управляет оборудованием и привлекает внештатные силы реагирования.
Расчет необходимо количества оборудования и его стоимости произведем в таблице 3.11.
Ввод интегрированной системы безопасности, которая состоит из противопожарной и сторожевой охраны зданий и территории завода, а также системы видеонаблюдения, повысит трудовую дисциплину, будет способствовать предотвращению хищений. Кроме этого, эффект присутствия руководителя вследствие установки видеокамер, приведет к более плодотворному труду как рабочих, так и структурных руководителей, специалистов, служащих.
Таблица 3.11 – Расчет стоимости оборудования
| Наименование оборудования | Кол-во | Цена за ед., р. | Сумма, р. |
| 1. Источник бесперебойною питания БИРП 12/2 | 58 | 259 900 | 15 074 200 |
| 2. Камера видеонаблюдения КТ&С KPC-510D | 108 | 140 000 | 15 120 000 |
| 3. Камера видеонаблюдения WAT-300DH | 40 | 782 350 | 31 294 000 |
| 4. IР видео сервер Alinking 7910 | 148 | 385 410 | 57 040 680 |
| 5. Извещатель пожарный дымовой ИП 212 ЗСУ | 120 | 15 640 | 1 876 800 |
| 6. Извещатель охранный объемный «Фотон 12» | 60 | 36 230 | 2 173 800 |
| 7. Монитор | 3 | 485 000 | 1 455 000 |
| 8. «Базовое ПО» PERCo-SNOl | 1 | 770 820 | 770 820 |
| 9. «Администратор» PERCo-SMO 1 | 1 | 770 820 | 770 820 |
| 10. «Прозрачное здание» PERCo-SM 15 | 4 | 830 100 | 3 320 400 |
| 11. «Персонал» PERCo-SM02 | 1 | 642 350 | 642 350 |
| 12. «Учет рабочего времени» PERC0-SM07 | 1 | 1 284 700 | 1 284 700 |
| 13. «Центральный пост охраны» PERCo-SM 13 | 1 | 2 569 400 | 2 569 400 |
| 14. «Видеонаблюдение» PERCo-SM 12 | 1 | 1 284 700 | 1 284 700 |
| Итого | 134 677 670 | ||
| Примерная стоимость кабельных изделий, монтажа и наладочных работ (30% от стоимости оборудования и ПО) | 40 403 301 | ||
| Всего | 175 080 971 |
В результате ввода автоматизированной системы охраны объекта сократится численность работников отдела охраны. Затраты на содержание противопожарной и сторожевой охраны, которые сейчас составляют 350 млн.р., сократятся до минимума. Обслуживающий персонал может быть сокращен буквально до пары человек. Налицо экономия трудозатрат, сокращение расходов на устранение последствий поломок и сбоев.
Вследствие применения нового программного обеспечения, которое автоматизирует кадровый учет, численность работников табельного учета сократится в разы.
В 2008 году на ПО «БелАЗ» было выявлено 162 случая хищений. В некоторых случаях суммы хищений составили 4 млн.р. Так, сумма ущерба, причиненному заводу в результате противоправных действий по средним подсчетам могла составить 40 млн.р.
Посчитаем экономию, полученную в результате высвобождения работников отдела охраны и табельного учета. При высвобождении работников, находящихся на повременной оплате труда, экономия заработной платы (ЭкЗПпов) рассчитывается по формуле:
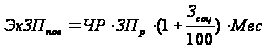 ,
(3.13)
где ЧР - число высвобождающихся работников;
ЗПр — среднемесячная заработная плата данной категории работников;
Мес -число месяцев с момента проведения мероприятий до конца года.
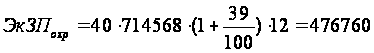 р.
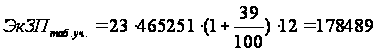 р.
Таблица 3.12 - Экономия от внедрения интегрированной системы безопасности
| Наименование статьи экономии | Экономия, млн.р. |
| 1. Экономия на снижении рисков хищений | 40 |
| 2. Сокращение численности сотрудников отдела охраны | 476 |
| 3. Сокращение численности работников табельного учета | 178 |
| Всего | 695 |
Как видно из таблицы 3.12, возможная экономия в результате внедрения интегрированной системы безопасности (695 млн.р.) в несколько раз превышает затраты на закупку установку нового оборудования (173 млн.р.).
3.5 Конструкторско-технологическая часть
Вал - деталь, предназначенная для передачи крутящего момента вдоль своей оси и для поддержания вращающихся деталей машин. Простейшие прямые валы имеют форму тел вращения. Валы вращаются в подшипниках. Так как передача крутящих моментов связана с возникновением сил, например сил на зубьях зубчатых колес, сил натяжения ремней и т. д., валы обычно подвержены действию не только крутящих моментов, но также поперечных сил и изгибающих моментов.
Валы по назначению можно разделить на валы передач, несущие детали передач - зубчатые колеса, шкивы, звездочки, муфты - и на коренные валы машин и другие специальные валы, несущие кроме деталей передач рабочие органы машин двигателей или орудий - колеса или диски турбин, кривошипы, инструменты, зажимные патроны и т.д.
По форме геометрической оси валы разделяют на прямые и коленчатые. Коленчатые валы применяют при необходимости преобразования в машине возвратно-поступательного движения во вращательное или наоборот, причем они совмещают функции обычных валов с функциями кривошипов в кривошипно-ползунных механизмах. Особую группу составляют гибкие валы с изменяемой формой геометрической оси.
Оси предназначены для поддержания вращающихся деталей и не передают полезного крутящего момента. Обычно они подвергаются воздействию поперечных сил, изгибающих моментов и не учитываемых при расчетах крутящих моментов от сил трения.
Оси разделяют на вращающиеся, обеспечивающие лучшую работу подшипников, и неподвижные, требующие встройки подшипников во вращающиеся детали.
Валы и оси имеют аналогичные формы и общую функцию - поддерживать вращающиеся детали.
Опорные части валов и осей называют цапфами или шейками.
Прямые валы разделяют на валы постоянного диаметра (валы трансмиссионные и судовые многопролетные); валы ступенчатые (большинство валов); валы с фланцами для соединения по длине, а также валы с нарезанными шестернями. По форме сечения валы разделяют на гладкие, шлицевые и профильные.
Форма вала по длине определяется распределением нагрузки и условиями технологии изготовления и сборки.
Эпюры изгибающих моментов по длине валов, как правило, не постоянны и обычно сходят к нулю к концевым опорам или к концам валов. Крутящий момент обычно передается не на всей длине вала. Поэтому по условию прочности допустимо и целесообразно конструировать валы переменного сечения, приближающиеся к телам равного сопротивления.
Практически валы выполняют ступенчатыми. Эта форма удобна в изготовлении и сборке; уступы валов могут воспринимать большие осевые силы.
Желательно, чтобы каждая насаживаемая на вал неразъемная деталь проходила по валу до своей посадочной поверхности без натяга во избежание повреждения поверхностей и ослабления посадок.
Валы могут быть полыми. Полый вал с отношением диаметра отверстия к наружному диаметру 0,75 легче сплошного равнопрочного почти в 2 раза. Практически полые валы применяют при жестких требованиях к массе и при необходимости прохода сквозь валы или размещения внутри валов других деталей. В массовом производстве иногда применяют полые сварные валы постоянного сечения из ленты, намотанной по винтовой линии. При этом экономится до 60 % металла.
Круглая качественная сталь для валов поставляется длиной до 6—7 м, поэтому более длинные валы делают составными, что необходимо также по условиям монтажа и транспортирования. Валы соединяют с помощью соединительных муфт или фланцев на валах. Фланцы делают на фасонных чугунных валах и на тяжело нагруженных стальных валах. К стальным валам фланцы обычно приваривают или их выполняют высадкой.
Узкие упорные буртики на валах выполнять нецелесообразно, так как это приводит к увеличению диаметров заготовок и к переводу в стружку значительного количества металла.
Диаметры посадочных поверхностей (под ступицы зубчатых колес, шкивов, звездочек и других деталей) выбирают из стандартного ряда посадочных размеров, диаметры под подшипники качения — из стандартного ряда внутренних диаметров подшипников качения. Перепад диаметров ступеней определяется: стандартными диаметрами посадочных поверхностей под ступицы и подшипники, достаточной опорной поверхностью для восприятия осевых сил при заданных радиусах закругления кромок и размерах фасок и, наконец, условиями сборки. Перепад диаметров ступеней вала при наличии призматических шпонок желательно выбирать так, чтобы иметь возможность разборки без удаления шпонок из вала. Перепад диаметров должен быть минимальным.
Посадочные поверхности под ступицы деталей, насаживаемых на вал, выполняют цилиндрическими или коническими. Основное применение имеют цилиндрические поверхности как более простые. Конические поверхности применяют: для облегчения постановки на вал и снятия с него тяжелых деталей, для обеспечения заданного натяга, для быстрой смены деталей типа сменных шестерен и для повышения точности центрирования деталей. В последнее время конические соединения с большим натягом получили широкое распространение.
Осевые нагрузки на валы от насаженных на них деталей передаются следующими способами:
тяжелые нагрузки — упором деталей в уступы на валу, посадкой деталей с натягом;
средние нагрузки — ганками, штифтами;
легкие нагрузки (и предохранение от перемещений случайными силами) — стопорными винтами, клеммовыми соединениями, пружинными кольцами.
Сопротивление валов усталости определяется относительно малыми объемами металла в зонах значительной концентрации напряжений. Поэтому особо эффективны специальные конструктивные и технологические мероприятия по повышению выносливости валов.
Наблюдаемое резкое понижение сопротивления усталости валов в местах посадок в основном связано с концентрацией давления и фреттинг-коррозией, вызываемой местными проскальзываниями и кромочными давлениями. Наиболее эффективно утолщение вала на длине ступицы. Весьма эффективно также поверхностное упрочнение.
Упрочнением подступичных частей поверхностным наклепом (обкаткой ролика ми или шариками) можно повысить предел выносливости валов с концентрацией напряжений на 80...100%, причем этот эффект распространяется на валы диаметром 500—600 мм и более. Такое упрочнение получило в настоящее время широкое распространение.
Прочность валов в местах шпоночных, шлицевых и других разъемных соединений со ступицей может быть повышена применением: эвольвентных шлицевых соединений; шлицевых соединений с внутренним диаметром, равным диаметру вала на соседних участках, или с плавный выходом шлицев на поверхность, обеспечивающим минимум концентрации напряжений изгиба; шпоночных канавок, изготовляемых дисковой фрезой и имеющих плавный выход на поверхность; бесшпоночных соединений.
Выбор материала и термической обработки валов и осей определяется критериями их работоспособности, в том числе критериями работоспособности цапф с опорами. Значимость последних критериев в случае опор скольжения может быть определяющей.
Основными материалами для валов и осей служат углеродистые и легированные стали благодаря высоким механическим характеристикам, способности к упрочнению и легкости получения цилиндрических заготовок прокаткой.
Для большинства валов применяют термически обрабатываемые среднеуглеродистые и легированные стали 45, 40Х. Для высоконапряженных валов ответственных машин применяют легированные стали: 40ХН, 40ХН2МА, 30ХГТ, 30ХГСА и др. Валы из этих сталей обычно подвергают улучшению, закалке с высоким отпуском или поверхностной закалке с нагревом ТВЧ и низким отпуском (шлицевые валы).
Быстроходные валы, вращающиеся в подшипниках скольжения, требуют весьма высокой твердости цапф; их изготовляют из цементуемых сталей 20Х, 12ХНЗА, 18ХГТ или азотируемых сталей типа 38Х2МЮА. Высокую износостойкость имеют хромированные валы. По опыту автомобилестроения хромирование шеек коленчатых валов увеличивает ресурс до перешлифовки в 3...5 раз.
Для валов, размеры которых определяются условиями жесткости, прочные, термически обработанные стали целесообразно применять только тогда, когда это определяется требованиями долговечности цапф, шлицев и других изнашиваемых поверхностей. Валы больших диаметров изго товляют из труб с приварными или насадными фланцами или сварными из листов также с приварными фланцами. Применение сварных валов мощных гидротурбин приводит к экономии 20...40 % металла.
Для изготовления фасонных валов — коленчатых, с большими фланцами и отверстиями— и тяжелых валов наряду со сталью применяют высокопрочные чугуны (с шаровидным графитом) и модифицированные чугуны. Меньшая прочность чугунных валов в значительной степени компен сируется более совершенными формами валов (особенно коленчатых), меньшей чувствительностью в многоопорных валах к смещению опор (благодаря меньшему модулю упругости) и меньшей динамической нагрузкой ввиду повышенной демпфирующей способности.
В качестве заготовок для стальных ва лов диаметром до 150 мм обычно используют круглый прокат, для валов большего диаметра и фасонных валов — поковки.
Валы подвергают токарной обработке и последующему шлифованию - посадочных поверхностей. Высоконапряженные валы шлифуют по всей поверхности. Шероховатость поверхности под подшипники качения в зависимости от класса точности подшипников и диаметра назначают от Ra = 0,16...0,32 мкм под высокопрецизионные подшипники до Ra = 1,5...2,5 мкм под подшипники класса точности 0, а под подшипники скольжения в зависимости от условий работы Ra =1...0,16 мкм.
Торцы валов для облегчения насадки деталей, во избежание обмятий и повреждения рук рабочих выполняют с фасками.
Рассмотренный в дипломном проекте вал используется в вентиляторе машин серии 7513.
Деталь изготавливается из стали 40Х ГОСТ 4543-71 твердости НВ 241…285. Сталь среднеуглеродистая, хромистая. Свариваемость и пластичность умеренные. Наличие хрома обеспечивает мелкозернистую структуру поверхности с высоким сопротивлением усталости.
Заготовкой данной детали является прокат металла весом 15,391 кг. На выходе деталь имеет вес 8 кг. Вал изготавливается на шлицефрезерном станке с ЧПУ 5350А.
4 ОРГАНИЗАЦИЯ ЛЕЧЕБНО-ПРОФИЛАКТИЧЕСКОГО ОБСЛУЖИВАНИЯ РАБОТАЮЩИХ НА ПО «БелАЗ»
Охрана труда имеет важное социально-экономическое значение. Это значение заключается в содействии росту эффективности общественного производства путем непрерывного совершенствования и улучшения условий труда, повышения его безопасности, снижения производственного травматизма и заболеваемости.
В связи с этим социальное значение охраны труда проявляется, прежде всего, во влиянии на изменение следующих трех основных показателей, характеризующих уровень развития общественного производства:
рост производительности труда в результате увеличения фонда рабочего времени за счет;
сохранение трудовых ресурсов и повышение профессиональной активности работающих за счет;
увеличение совокупного национального продукта за счет улучшения указанных выше показателей и составляющих их компонентов.
Экономическое значение охраны труда определяется эффективностью мероприятий по улучшению условий и повышению безопасности труда и является экономическим выражением социальной значимости охраны труда. В связи с этим экономическое значение охраны труда оценивается результатами, получаемыми при изменении социальных показателей за счет внедрения мероприятий по улучшению условий труда. Результаты изменения социальных показателей следующие:
повышение производительности труда;
снижение непроизводительных затрат времени и труда;
увеличение фонда рабочего времени;
экономия расходов на льготы и компенсации за работу в неблагоприятных условиях труда;
снижение затрат из-за текучести кадров по условиям труда.
Ежегодные расходы на охрану труда состоят из трех видов затрат: внедрение мероприятий, направленных на улучшение условий труда и повышение его безопасности; льготы и компенсации в связи с неблагоприятными условиями труда; возмещение последствий неблагоприятного воздействия условий труда на работающих.
Затраты, направленные на улучшение условий труда и повышение его безопасности на предприятиях, состоят из двух основных статей: номенклатурные мероприятия, предусмотренные соглашением по охране труда; приобретение специальной одежды, обуви и других средств индивидуальной защиты и предохранительных приспособлений.
4.1 Виды работ и характеристика условий труда на ПО «Белорусский автомобильный завод». Производственные факторы, формирующие условия труда
На предприятии ПО «БелАЗ» насчитывается 74 цеха.
В перечне работ с тяжелыми и вредными, особо тяжелыми и особо вредными условиями труда, на которых работникам по результатам аттестации рабочих мест могут устанавливаться доплаты за особые условия труда на предприятии ПО «БелАЗ» можно выделить следующие категории работ:
работы в машиностроении и металлообработке;
работы на ремонтно-строительных работах;
работы на железнодорожном транспорте;
работы на автомобильном транспорте;
работы в полиграфии;
работы в котельных;
работы в бытовом обслуживании;
работы на деревообработке;
работы на ПЭВМ.
К первой группе относятся следующие работы: мойка и сушка изделий, окрашенных нитрокрасками, нитролаками и свинцовыми красками вручную; выполнения лудильных и паяльных работ при изготовлении изделий из листового металла и труб; газосварочные и газорезочные работы; гальваническое покрытие, фосфатирование, электрополирование изделий в открытых ваннах; гибка труб, листов; земельно-приготовительные работы в литейных цехах; литье металлов и сплавов; металлизация изделий и деталей; механическая обработка деталей и изделий с применением в качестве охлаждающей жидкости масел; мойка вручную деталей в бензине, дихлорэтане, ацетоне, эфире и щелочных растворах; налив и слив нефти, мазута, кислот, щелочей и других вредных химических веществ вручную, а также очистка емкостей и тары; обслуживание холодильных установок; очистка металла, отливок, изделий и деталей в галтовочных и очистных барабанах дробеструйными машинами, наждачными кругами и в дробеструйных камерах; пайка и сварка деталей из винипласта, пайка свинцом; работы с применением клеев и герметиков, содержащих эпоксидные и фенольные смолы с применением в качестве раствора бензола, толуола, этилацетата и других вредных растворителей; регенерация отработанных масел; термическая обработка в ваннах, печах; управление мостовыми кранами на горячих участках; электросварка; выплавка стали и сплавов в электропечах; заливка металла в формы; закалка и другая термообработка; окраска отливок, деталей в закрытых камерах пульверизатором; плавка цветных металлов; работа на рентгеновских установках; травление в открытых ваннах; контроль на производстве.
Основными вредными веществами, оказывающими негативное воздействие на работников, в машиностроении и металлообработке являются марганец, азота диоксид, кислота, пыль неорганическая, ксилол, толуол, углеводороды, углерода оксид, хромовый ангидрид, пыль чугунная, фторопласт, кислота серная, масло минеральное, ксилол, пыль алюминия, свинец, хромовый ангидрид, формальдегид, ацетальдегид, аммиак, сернистый ангидрид, оксид азота, хлор, пыль электрокорунда, щелочи едкие. также к факторам, формирующим данные условия труда, можно отнести недостаточную освещенность в помещениях, наличие механического шума, загазованность вышеперечисленными химическими веществами, температура воздуха (в холодное время года - холодно, летом – жарко), тепловое излучение от оборудования. В термогальваническом цехе, главным фактором, определяющим условия труда, является повышенная температура, воздуха, а также работа, а также физическая нагрузка.
Вторая группа включает: газосварочные и газорезательные работы; малярные работы; нанесение на поверхности штукатурного раствора вручную, затирка поверхностей; облицовочные работы с применением ксилолитовой массы, поливинилхлоридных, поливинилацетатных, фенолформальдегидных, эпоксидных и других синтетических смол; укладка бетона в монолитные конструкции и сооружения вручную, уплотнение бетона ручными вибраторами; укладка горячей асфальтобетонной массы и покрытие поверхностей горячим битумом.
Эти работы характеризуются загрязнением воздуха аммиаком, пылью цементной, марганцем, азотом диоксида, оксидом азота, углеводородами, ксилолом, толуолом, пылью стекловолокна.
К работам с тяжелыми и вредными условиями труда на железнодорожном транспорте относятся: работы по формированию-расформированию составов; ремонт и текущее содержание железнодорожного пути и искусственных сооружений; ремонт и обслуживание ж/д вагонов непосредственно на путях ж/д станций и подготовка вагонов под погрузку; ремонт и обслуживание ходовой части локомотивов, дизель-поездов.
Четвертая группа работ включает: правильные работы вручную при ремонте кузовов и других деталей автомобилей с применением абразивных кругов и газосварочного оборудования; ремонт топливной аппаратуры, работающей на этилированном бензине; очистка, обмывка подвижного состава, изделий, деталей и узлов от грязи, ржавчины, окалины, старой краски и т.д. вручную, механизированным и химическим способами, а также с применением керосина, бензина, ацетона, каустической соды и других растворителей.
На данных работах имеет место наличие следующих вредных веществ: углеводороды, оксид азота, серная кислота, свинец.
В полиграфии к работам с тяжелыми и вредными условиями труда относятся: набор и правка текста вручную на строкоотливных наборно-программирующих машинах, раскомплектовка набора, комплектовка гранок; работа по разрезке, подрезке, раскрою бумаги, технических тканей, картона, отпечатанной продукции на одноножевых, листорезательных и бабинорезательных машинах; работа по наладке и регулировке полиграфического оборудования; работы по фальцовке отпечатанной продукции; работы с типографским сплавом.
Определяющим условия труда фактором является наличие свинца на печатных изданиях.
Обслуживание водогрейных и паровых котлов, работающих на твердом и жидком топливе, выполнение работ по удалению золы и шлака; подвозка топлива вручную; ремонт паровых и водогрейных котлов. Эти работы связаны с тяжелым физическим трудом, а также повышенной температурой рабочей зоны.
Выведение пятен с изделий химическими растворами вручную, ведение процесса обезжиривания изделий; ремонт и наладка обезжиривающего оборудования; чистка химикатами и др.
Работники, занятые в бытовом обслуживании населения, подвергаются воздействию следующих химических веществ: хлор, щелочи едкие, ацетон.
На деревообрабатывающем производстве к тяжелым и вредным работам относятся заточка пил, ножей и другого инструмента абразивными кругами сухим способом; намазка, оклейка, зачистка и сборка деталей и изделий с применением синтетических клеев и лаков, содержащих фенол, формалин, мочевину, метиловый спирт, стирол и др. вредные хим.вещества; другие работы по шлифованию, распиловке, укладке пиломатериалов.
Работа, связанная с вводом данных, редактированием программ, чтением информации с экрана, предполагает наличие психо-эмоционального напряжения, а также повышенную утомляемость органов зрения.
4.2 Организация медицинских (профессиональных) осмотров и лечебно-профилактического питания работающих и обоснование их необходимости
Для обеспечения безопасности труда и предупреждения профессиональных заболеваний, а также в целях охраны здоровья населения наниматель обязан организовать проведение предварительных (при поступлении на работу) и периодических (в течение трудовой деятельности) медицинских осмотров работников, занятых на работах с вредными и (или) опасными условиями труда или на работах, где в соответствии с законодательством есть необходимость в профессиональном отборе, а также во внеочередном медицинском осмотре при ухудшении состояния здоровья работника.
На время прохождения предусмотренных настоящей статьей медицинских осмотров за работником сохраняются его место работы (должность) и средний заработок. Порядок проведения обязательных медицинских осмотров работников устанавливается республиканским органом государственного управления в области здравоохранения по согласованию с республиканским органом государственного управления в сфере труда. (В редакции Закона Республики Беларусь от 20 июля 2017 г. № 272-3 II Национальный реестр правовых актов Pecпy6лики Беларусь. 2007. № 183. 2/1369.)
В целях профилактики профессиональной заболеваемости на предприятии организована работа по выдаче лечебно профилактического молока. В соответствии со ст. 225 Трудового кодекса рабочим и служащим, занятым на работах с особо вредными условиями труда, в целях укрепления их здоровья и предупреждения профессиональных заболеваний выдают лечебно-профилактическое питание. Перечень производств, профессий и должностей, работа в которых дает на это право, а также правила выдачи лечебно-профилактического питания утверждены постановлением Министерства труда и социальной защиты Республики Беларусь. На ПО «БелАЗ» данный перечень расширен с учетом коллективного договора.
Лечебно-профилактическое питание включает в себя набор продуктов или витаминов, повышающих сопротивляемость организма, обеспечивающих нейтрализацию вредных веществ и вывод их из организма. Для каждой профессии предусмотрен свой рацион питания с указанием химического состава продуктов, их калорийности и дневной нормы выдачи в граммах. Для отдельных производств вместо лечебно-профилактического питания предусмотрена выдача витаминных препаратов.
Лечебно-профилактическое питание готовят на предприятиях общественного питания; выдают его бесплатно в дни фактического выполнения работ на производстве представителям профессий, указанных в перечне. Работники получают лечебно-профилактическое питание в виде горячих завтраков перед началом работы (в отдельных случаях — в обеденный перерыв).
Молоко - продукт профилактического питания, повышающий сопротивляемость организма неблагоприятным факторам производственной среды, его выдают бесплатно лицам, работающим с химическими веществами по 0,5 л за смену (независимо от ее продолжительности) в дни фактической занятости работника во вредных условиях труда. Выдача и употребление молока осуществляются в буфетах, столовых или специально оборудованных помещениях. Вместо молока могут быть выданы равноценные продукты (кефир, простокваша и др.) в том же объеме.
Не допускается оплата молока деньгами, отпуск на дом, выдача его вперед и за прошедшие смены лицам, получающим лечебно-профилактическое питание.
Данные меры предприятия направлены на предупреждение профессиональной заболеваемости работающих. Все затраты, возникающие в связи с проведение профосмотров и выдачей лечебно-профилактического питания, соизмеримы с расходами на оплату по больничным листам.
4.3 Обоснование выбора льгот и расчет компенсаций за работу в неблагоприятных условиях труда на предприятии с учетом действующего законодательства
Согласно статье 225 ТК РБ, работник, занятый на работах с вредными и (или) опасными условиями труда, имеет право на пенсию по возрасту за работу с особыми условиями труда, оплату труда в повышенном размере, бесплатное обеспечение лечебно-профилактическим питанием, молоком или равноценными пищевыми продуктами, на оплачиваемые перерывы по условиям труда, сокращенный рабочий день, дополнительный отпуск, другие компенсации. Перечни профессий и категорий работников, имеющих право на компенсации по условиям труда, их виды и объёмы устанавливаются Правительством Республики Беларусь или уполномоченным им органом.
В соответствии со ст. 225 Трудового кодекса для работников, связанных с вредными условиями труда, предоставляется дополнительный отпуск и (или) сокращенная продолжительность рабочего времени.
Рабочие, чьи специальности внесены в Список №1 и №2, имеют право на пенсию по возрасту за работу в связи с особыми условиями труда.
При работе в холодное время года на открытом воздухе или закрытых неотапливаемых помещениях грузчикам, занятым на погрузочно-разгрузочных работах, а также другим категориям работников в случаях, предусмотренных законодательством и коллективным договором, предоставляются специальные перерывы для обогревания и отдыха, которые включаются в рабочее время. Наниматель обязан оборудовать помещение для обогревания и отдыха работников.
Перерывы для обогревания включаются в рабочее время.
Работникам, занятым на работах с вредными и (или) опасными условиями труда, на основании аттестации рабочих мест по условиям труда предоставляется дополнительный отпуск за работу с вредными и (или) опасными условиями труда.
Порядок, условия предоставления указанных дополнительных отпусков и их продолжительность, а также порядок проведения аттестации рабочих мест по условиям труда утверждаются правительством РБ по согласованию с президентом РБ.
На ПО «БелАЗ» предусмотрены следующие виды компенсаций: право на пенсию по возрасту согласно списку № 1 и списку №2, оплата труда в повышенном размере (устанавливаются надбавки в размере 2, 8, 12, 15 % от сдельной заработной платы за условия труда), бесплатное обеспечение молоком или равноценными пищевыми продуктами, дополнительный отпуск (7 или 14 дней, в зависимости от условий труда), другие компенсации.
ЗАКЛЮЧЕНИЕ
Себестоимость продукции является качественным показателем работы производственных объединений предприятия, в котором отражаются все стороны работы как отдельного предприятия, так и всей промышленности в целом. Объем производства, ассортимент и качество продукции, рациональное использование сырья, топлива и других материалов, использование оборудования и рабочей силы, повышение производительности труда и т.д. — все эти элементы производственного процесса в той или иной мере влияют на уровень себестоимости.
В силу сложившихся экономических условий первостепенной задачей любого промышленного предприятия, в том числе и ПО «БелАЗ», является реализация произведенной продукции, поиск новых рынков сбыта. Для того, чтобы стимулировать спрос на уже освоенных рынках и завоевывать покупателей на новых рынках сбыта, необходимо снижать цены при неизменном качестве продукции, что возможно только при условии достаточно низких издержек на производство. Кроме того, особое внимание надо уделять постоянным расходам, которые не зависят от динамики объема производства и продажи продукции. В отличие от переменных затрат постоянные затраты при спаде производства и уменьшении выручки от реализации не так легко снизить.
Поэтому главным источником снижения себестоимости любого предприятия является увеличение объема выпуска и реализации продукции, сокращении постоянных расходов. Основным фактором роста объемов производства является увеличение среднечасовой выработки на одного рабочего, с целью чего применяются современные системы экономического стимулирования труда.
Главная цель дипломного проекта - снижение себестоимости продукции путем использования организационно-экономических методов на ПО «Белорусский автомобильный завод».
Данная цель была достигнута путем разработки конкретных предложений.
Для этого в научно исследовательском разделе были рассмотрены следующие аспекты себестоимости продукции:
- сущность затрат;
- классификации затрат;
- управление затратами.
В аналитическом разделе проведен анализ основных технико-экономических показателей ПО «БелАЗ». На протяжении последних трех лет предприятие наращивало темпы производства, имело постоянно растущую прибыль. В 2006 и 2007 гг. показатели рентабельности производства достигали 29,6 % и 24,4 % соответственно. В 2008 году этот показатель снизился до 13,0 %. Затраты на рубль товарной продукции составили 0,9 коп. с каждым годом на ПО «БелАЗ» увеличивается себестоимость продукции. в 2008 году этот рост составил 32 %. Основными факторами стали: рост закупочных цен на сырье и материалы, покупные комплектующие и изделия, удорожания тарифов на энергоресурсы, рост заработной платы. Кроме того, анализ показал, что на предприятии существует большой перерасход заработной платы. Это связано с опережением темпов роста заработной платы темпов роста производительности труда, что говорит о нерациональном использовании денежных средств, направленных на оплату труда рабочих.
В проектном разделе на основании результатов анализа и выявленных при этом недостатков были разработаны конкретные предложения, позволяющие решить исследуемую проблему, в частности:
1. Совершенствование системы управления затратами. Для этого было предложено внедрить новую систему учета затрат «директ-костинг». Данная система управления акцентирует внимание на формах зависимости затрат от объема производства или загрузки производственных мощностей, позволяет выявить изделия с большей рентабельностью, обеспечивает получение информации, позволяющей быстро переориентировать производство в ответ на меняющиеся условия рынка. Также эта система предоставляет данные для: оптимизации производственной программы по критерию максимума маржинального дохода, решения вопросов установления и регулирования цен на продукцию. Весьма важным достоинством системы «директ-костинг» является возможность организации с ее помощью достоверного и высококачественного контроля за затратами.
2. Совершенствование экономического стимулирования труда. Для этого необходимо внедрить новую дифференцированную систему оплаты труда, а также разработать положение о премировании на