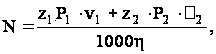Модернизация технологической линии производства вареных колбас на ОАО "Борисоглебский мясокомбинат"
Вода подается из центральной водопроводной сети в ванну льдогенератора, в которую погружен горизонтальный барабан узла генерирования льда. Проходя через барабан льдогенератора хладагент охлаждает его стенки, на наружной поверхности которого намораживается слой льда. При вращении барабана лед специальным ножом скалывается в виде чешуек.
1.3 Патентная проработка проекта
Были проведены патентные исследования по патентному фонду областной библиотеки за период с 1990 по 2000 год по классу МКИ А22 С 5/00, 11/00,17/00. Проработаны официальные бюллетени открытий и изобретений СССР и РФ, реферативный журнал "Изобретения стран мира" по Европейским патентам, патентам США, Великобритании, Японии за период 1990-1995 гг.
В результате проведенного поиска были отобраны для анализа следующие авторские свидетельства СССР и РФ: а. с. № 1597141 публикация 1991 г бюллетень № 1 (рисунок 1.3) Московский технологический институт мясной и молочной промышленности.
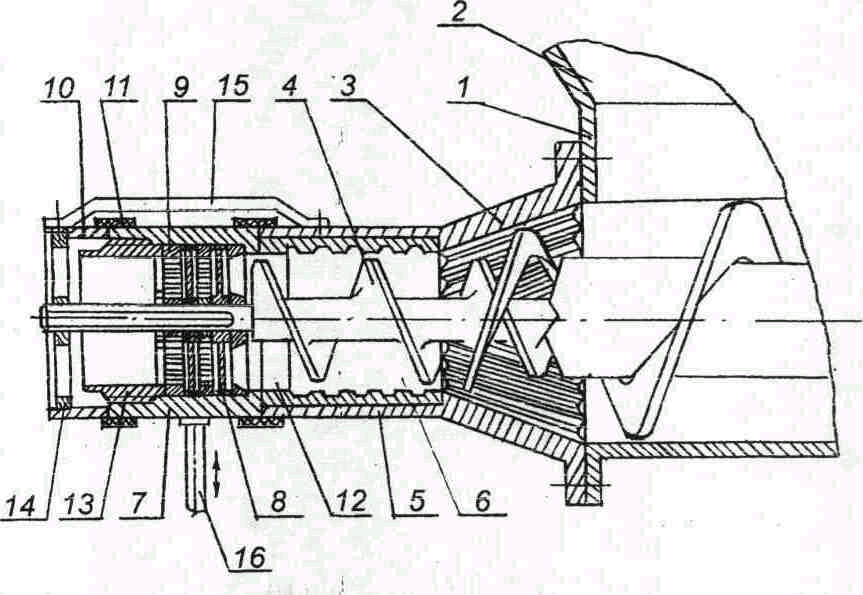
1 - корпус; 2 - бункер; 3 - рабочая камера; 4 - шнек; 5 - съемный цилиндр; 6 - рифли цилиндра; 7 - гильза; 8 - нож; 9 - решетки; 10 - кольцо; 11 - эластичное кольцо; 12 - гладкий участок на длине одного витка; 13 - трубчатая насадка для зажима режущего механизма; 14 - втулка центровки шнека; 15 - ребра для жесткого соединения кольца 10 с рабочей камерой; 16 - источник колебаний.
Рисунок 1.3 - Устройство для измельчения мясопродуктов
Устройство для измельчения мясопродуктов.
Цель изобретения - повышение производительности. Режущий механизм устройства расположен в гильзе, перед которой расположено кольцо, жестко связанное с корпусом. Гильза на стыках с кольцом и рабочей камерой снабжена эластичными кольцами и передатчиком вибрации, при этом участок внутренней поверхности рабочей камеры на входе в приемную решетку режущего механизма выполнен гладким.
Втулка 14 связана с кольцом 10 байонетным соединением.
А.с. патент № 1591917 приоритет от 20.01.88 г, публикация 15.09,90 г. (рисунок 1.4) Московский технологический институт.
Устройство для измельчения мясопродуктов, отличающееся тем, что с целью повышения производительности оно снабжено вторым шнеком. Установленным параллельно основному с возможностью встречного вращения, а вал режущего механизма смонтирован между шнеками перпендикулярно их осям.
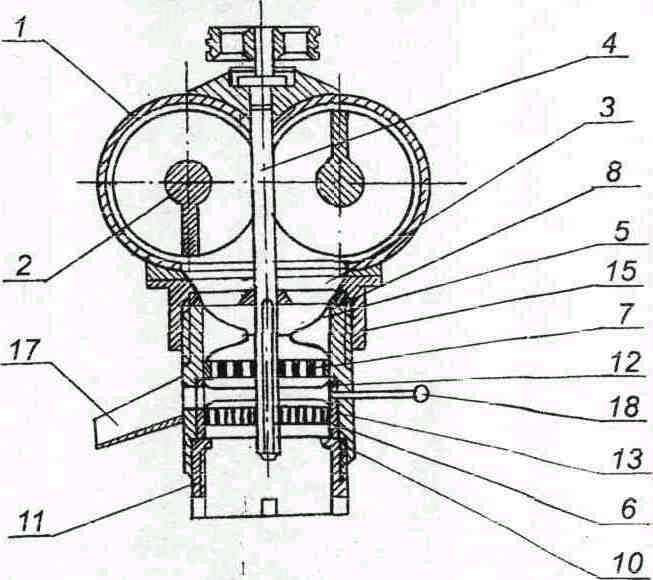
1 - корпус; 2 - шнек; 3 - рабочая камера; 4 - вал режущего механизма; 5 - многолезвийные ножи; 6, 7, 8 - неподвижные решетки; 10 - прижимная втулка; 11 - трубчатая насадка; 12 - кольцо; 13 - стопорный элемент; 15 - горловина; 17 - желоб; 18 - ручка
Рисунок 1.4 - Устройство для измельчения мясопродуктов
2. Описание разработанного проекта
2.1 Техническая характеристика и описание конструкции фаршемешалки ЛПК 1000Ф
В качестве прототипа выбрана фаршемешалка ЛПК1000Ф разработки Воронежского КБХА, производства ВМЗ производительностью 420 кг/час, с лопастными месильными органами шнекового типа с двумя валами, вращающимися навстречу с разным числом оборотов с емкостью дежи 0,15 м3.
Фаршемешалка ЛПК1000Ф имеет следующие недостатки:
- сложность и громоздкость кинематической схемы основного привода, включающего электродвигатель 1, клиноременную передачу 2, двухступенчатый редуктор 3, цепную передачу 4, зубчатую передачу 5;
- большой вес конструкции из-за громоздкой кинематической схемы и наличия лишних звеньев-шкивов, клиновых ремней, тяжелого редуктора;
- низкий КПД машины из-за наличия лишних передаточных звеньев;
- ручной поворот дежи, что увеличивает время цикла работы, требует затрат ручного труда и не соответствует современным требованиям.
Кинематическая схема фаршемешалки-прототипа представлена на рисунке 2.1.
В результате анализа недостатков прототипа была проведена его модернизация и разработана конструкция (фаршемешалки, где устранены указанные недостатки).
Кинематическая схема спроектированной конструкции включает мотор-редуктор 1 основного привода, цепную передачу 2 от мотор-редуктора 1 к ведущему валу фаршемешалки 6 и зубчатую передачу 3 от ведущего вала фаршемешалки к ведомому 7. Проектом предлагается введение механизированного поворота емкости. Привод поворота емкости состоит из мотор-редуктора 8 и червячной пары, включающей червяк 4, закрепленный на корпусе фаршемешалки и червячный сектор 5, закрепленный на цапфе емкости.
В связи с введением механизированного поворота месильной емкости, рядом с основным пультом управления на боковой стенке фаршемешалки установлен пульт управления поворотом, содержащий кнопки поворота вперед и обратно, а также красную грибовидную кнопку экстренного останова поворота.
Основными достоинствами спроектированной фаршемешалки являются:
- простота кинематической схемы, из которой исключены клиноременная передача и редуктор;
- упрощение конструкции;
- уменьшение веса;
- введение механизированного привода поворота емкости, что исключило ручной труд и уменьшило время одного цикла работы, т.е. повысило производительность.
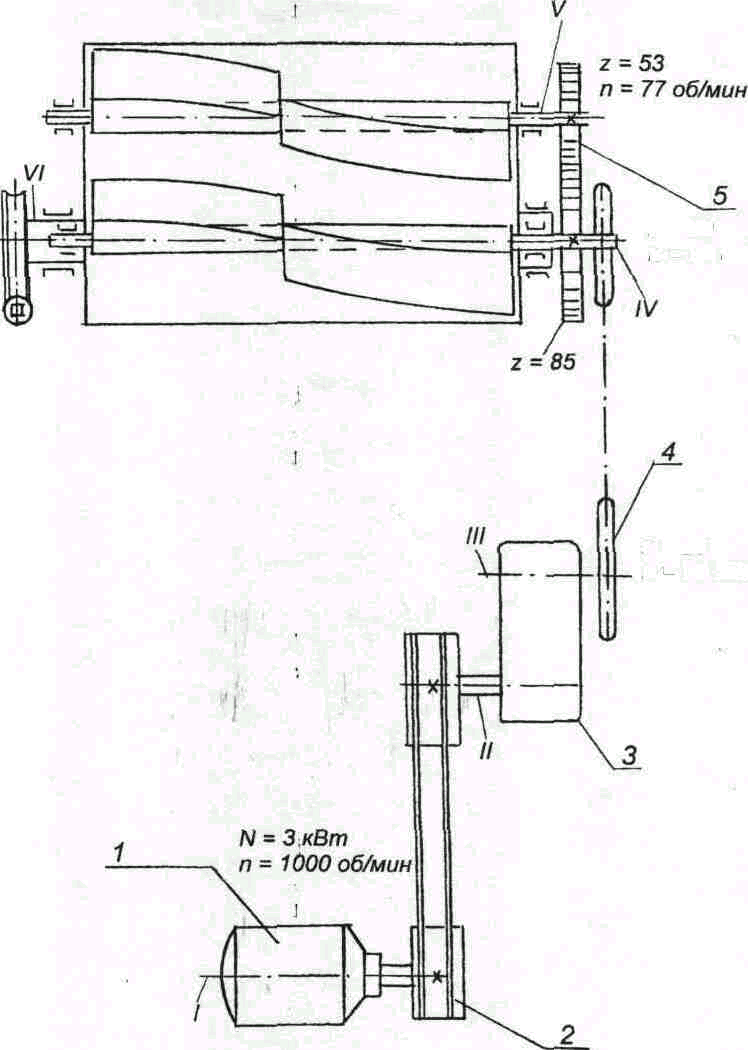
1 - электродвигатель; 2 - клиноременная передача; 3 - двухступенчатый редуктор; 4 - цепная передача; 5 - зубчатая передача.
Рисунок 2.1 - Схема кинематическая фаршемешалки ЛПК 1000 Ф
Кинематическая схема спроектированной конструкции представлена на рисунок 2.2.
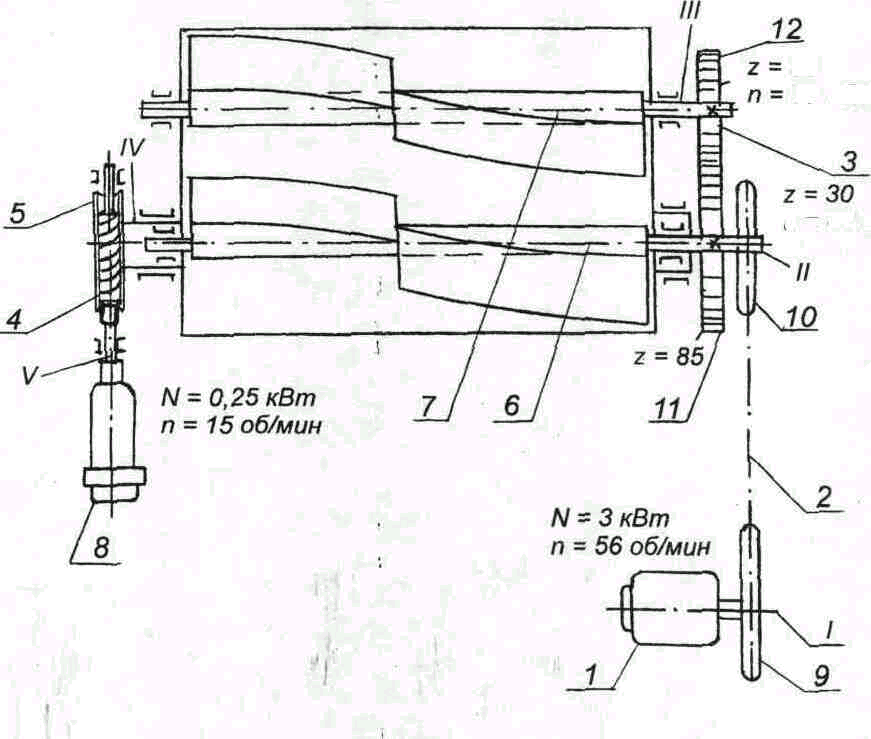
1 - мотор-редуктор основного привода; 2 - цепная передача; 3 - зубчатая передача; 4 - червяк; 5 - червячный сектор; 6 - ведущий вал; 7 - ведомый вал; 8 - мотор-редуктор поворота дежи; 9 - ведущая звездочка; 10 - ведомая звездочка; 11 - ведущая шестерня; 12 - ведомое зубчатое колесо
Рисунок 2.2 - Схема кинематическая разработанной фаршемешалки
2.2 Техническая характеристика и описание конструкции волчка ЛПК 1000В
Волчок ЛПК1000В требует значительных энергозатрат на резание из-за наличия сопротивления резанию и противотока в рабочей шнековой полости. Кроме того из-за значительного давления в ножевой камере не обеспечивается необходимая стойкость режущего инструмента, что приводит к частой смене или переточке ножей.
Предлагается ввести принудительную подачу сырья в рабочую камеру за счет установки дополнительного подающего шнека, смонтированного перпендикулярно рабочему и имеющего отдельный привод.
Сравнение параметров оборудования для грубого измельчения мясного сырья и перемешивания фарша, действующего на предприятии, модернизированного и промежуточного представлено в таблицах 2.1, 2.2.
Таблица 2.1 - Сравнительные характеристики фаршемешалок
| Технические характеристики | Базовая машина ЛПК1000Ф |
Промежуточная машина Л5-ФМ2-У-150 |
Модернизированная машина |
| Производительность, кг/ч | 420 | 480 | 518,5 |
| Вместимость емкости, м3 | 0,15 | 0,15 | 0,15 |
| Длительность цикла перемешивания, мин | 16 | 14 | 14 |
| Коэффициент загрузки | 0,7 | 0,7 | 0,7 |
| Установленная мощность,кВт | 4 | 4,5 | 4,25 |
| Габариты, мм | 1350ґ800ґ1460 | 2940ґ965ґ1330 | 1350ґ800ґ1460 |
| Масса, кг | 1500 | 860 | 400 |
| Стоимость, р. | 16000 | 17400 | 18875 |
Таблица 2.2 - Сравнительные характеристики волчков
|
Технические характеристики |
Базовая машина ЛПК 1000В |
Промежуточная машина Кб-ФВП-160-1 |
Модернизированная машина |
| Производительность, кг/ч | 1100 | 5000 | 2000 |
| Диаметр ножевой решетки, мм | 114 | 160 | 160 |
| Загрузочная вместимость бункера, л | 135 | 270 | 250 |
| Установленная мощность, кВт | 15 | 32,2 | 22 |
|
Технические характеристики |
Базовая машина ЛПК 1000В |
Промежуточная машина Кб-ФВП-160-1 |
Модернизированная машина |
| Количество ножей в одном комплекте: | |||
| без жиловочного устройства | 1 | 1 | 1 |
| с жиловочным устройством | 2 | 1 | 2 |
| Занимаемая площадь, м2 | 0,715 | 1,9 | 1,2 |
| Габариты, мм | 1000ґ715ґ1200 | 1900ґ1000ґ1650 | 1380ґ881ґ1709 |
| Масса, кг | 443 | 1200 | 1138 |
| Стоимость, р. | 22000 | 30000 | 24700 |
3. Бизнес – план реализации проекта
3.1 Резюме
Так как конечным результатом любой реконструкции и модернизации в условиях дефицита инвестиционных ресурсов и проблемы выживания предприятия в конкурентной среде, является доходность, то целью последующих экономических расчетов будет попытка показать необходимость и целесообразность данных преобразований. Правильно составленный бизнес-план помогает оценить затраты по изготовлению и реализации продукции и соизмерить их с возможными ценами реализации, чтобы определить потенциальную прибыль задуманного дела.
В результате модернизации волчка, фаршемешалки была усовершенствована их конструкция, а так же использован агрегат производства чешуйчатого льда нового поколения. Преимуществом модернизированного волчка является интенсификация процесса измельчения фарша за счет усовершенствования конструкции режущего инструмента, а преимуществом модернизированной фаршемешалки является сокращение ручного труда, за счет добавление в конструкцию опрокидывателя. Технологические расчеты подтверждают возможность осуществления конструктивных и технических разработок. Использование приведенной модернизации позволяет увеличить объем выпускаемой продукции за тот же период времени.
Применение агрегата производства чешуйчатого льда позволяет уменьшить время намораживания льда, чем повышается экономия энергозатрат, при том же количестве вырабатываемого льда.
Расчет технологической эффективности показывает, что прирост прибыли предприятия, обусловленный внедрением проекта, составляет ощутимую сумму.
Бизнес-план позволяет наглядно показать эффективность работы установки и с экономической точки зрения обосновать целесообразность внедрения данного оборудования, подкрепив это соответствующими технико- экономическими расчетами.
3.2 Характеристика продукции
Колбасные изделия являются одним из наиболее востребованных продуктов у населения. Данная продукция выпускается практически в каждом крупном, а сейчас, при появлении мини-заводов и в мелких населённых пунктах. Благодаря широкому ассортименту и большой разнице в цене, колбасные изделия пользуются спросом у всех групп населения.
ООО « Мясокомбинат «Бобровский» производит обширный ассортимент колбасных изделий: вареные, полукопченые колбасы, сосиски и сардельки, а так же мясных деликатесов: карбонад, окорок, вырезка. Так же предприятие реализует: субпродукты I и II категорий, костный фарш и муку, обрезь свиную, кости. Обширный ассортимент колбасных изделий и деликатесов обусловлен высокими пищевыми достоинствами и пригодностью в пищу продукции без дополнительной подготовки. На ООО « Мясокомбинат «Бобровский» вырабатывается обширный ассортимент вареных колбас высшего сорта. Рецептура некоторых из них разработана технологами предприятия, и по своим показателям не уступает другим видам. Как правило, это колбасы высшего сорта, имеющие прекрасный внешний вид в гигиенической упаковке, и прекрасный вкус в сочетании с нежной консистенцией.
Продукция, вырабатываемая на ООО « Мясокомбинат «Бобровский» выгодно отличается от аналогов по всей Воронежской области за счет того, что завод работает на сырье, которое получает в своем цехе убоя. А это и вкусовые качества, и внешнее оформление, а также минимальное количество брака за счет использования парного мяса. Все это приводит к тому, что данная колбаса одна из самых покупаемых и пользующихся спросом у населения.
3.3 Обоснование рынков сбыта
Продукция мясоперерабатывающей отрасли имеет широкий рынок сбыта и стабильный спрос у населения. В сложившейся конъюнктуре рынка предприятие вышло сначала на потребителей районов области, но по прошествии 1 года завод вышел на рынок всей области и уверенно подбирается к лидирующим позициям. Потребителем выпускаемой продукции в данном случае являются как единичные, так и оптовые покупатели, заключающие долгосрочные договора.
В целом ООО « Мясокомбинат «Бобровский» удержало свой рынок в период переформирования и успешно продолжает борьбу.
3.4 Характеристика конкурентов и выбор конкурентной стратегии
Благодаря своему географическому размещению предприятие имеет возможность поставки продукции в Воронеж и районные центры в короткие сроки, что благотворно сказывается на покупательной способности (на каждой единице продукции указана дата производства).
Продукция ООО « Мясокомбинат «Бобровский» имеет прекрасный внешний вид в гигиенической упаковке, и прекрасный вкус в сочетании с нежной консистенцией, благодаря использованию парного мяса, сведению к минимуму использования различных добавок. Так же технологи предприятия постоянно отслеживают изменения государственных стандартов, технических условий и др.
Рекламная тактика обусловлена использованием промоулторских акций в магазинах, полиграфической продукции с символикой предприятия, описания продуктов и соответствия их стандартам и системам международного менеджмента. Сейчас начинает действовать интернет-ремклама завода и продукции. Основными конкурентами являются мясокомбинаты: «Нововоронежский», «Масловский», «Алексеевский», «Калачеевский», «Воронежский».
3.5 Производственный план
Технологический процесс вареных колбас состоит из следующих стадий: приемка сырья; убой и обескровливание; обвалка, жиловка; предварительное измельчение мясного сырья; посол мяса; созревание; тонкое измельчение и приготовление фарша; шприцевание фарша в оболочку; вязка батонов и навешивание в раму; термообработка (осадка, обжарка и варка); охлаждение и хранение.
В результате предлагаемой модернизации сократятся расход энергии, ручной труд, повысится качество продукции.
Предложенную модернизацию оборудования в линии производства вареных колбас можно провести силами ремонтной мастерской. Ремонтная мастерская обладает всем необходимым набором оборудования для проведения ремонта и изготовления деталей своими силами. Численность рабочих ремонтной мастерской 8 человек, в том числе два токаря, один фрезеровщик, три слесаря сборщика и два сварщика. Эти рабочие имеют опыт работы и высшие разряды. Предприятие обладает также средствами для закупки необходимых комплектующих.
Для реализации проекта необходимы следующие специалисты: разработчик - который представит чертежи модернизации, программист-технолог, для составления программы на станке с ЧПУ, рабочие для выполнения металлообрабатывающих операций, слесарь-монтажник - для установки подъемно- опрокидывающего механизма, замены ножей волчка, обслуживание агрегата для производства чешуйчатого льда.
3.6 Календарный план
Разработка календарного плана бизнес – плана осуществляется на основе сетевого моделирования.
На рисунке 3.1 представлен сетевой график выполнения проекта, разработанный на основе данных таблицы 3.1.
Таблица 3.1 – Перечень выполняемых проектных работ
| Наименование работ | Продолжительность, человеко-дней | Код |
| 1 | 2 | 3 |
| 1.Обоснование цели проекта | 2 | 0-1 |
| 2.Проведение маркетинговой деятельности | 2 | 1-2 |
| 3.Разработка технической документации | 3 | 1-3 |
| 4.Эскизное проектирование | 4 | 1-4 |
| 5.Выбор поставщиков ресурсов | 2 | 2-5 |
| 6.Фиктивная работа | 0 | 3-9 |
| 7.Техническое проектирование | 5 | 4-6 |
| 8.Расчёт потребности в ресурсах | 2 | 5-8 |
| 9.Рабочее проектирование | 10 | 6-7 |
| 10. Закупка производственных ресурсов | 10 | 8-9 |
| 11. Разработка технологии сборки | 3 | 7-9 |
| 12. Изготовление деталей | 8 | 9-10 |
| 13.Сборка изделия | 11 | 10-11 |
| 14.Внедрение проекта в производство | 1 | 11-12 |
По сетевому графику определяем продолжительность выполнения всего проекта. Самый длинный путь (критический) – 1-2-4-6-7-9-10-11-12. Его продолжительность составляет ТР=48 дней. Следовательно, продолжительность выполнения всего проекта составляет 48 дней.
3.7 Финансовый план
При составлении финансового плана особое внимание отводиться расчетам планируемых доходов и расходов, выбору оптимальных экономических решений, определению безубыточности. Под точкой безубыточности иди

Рисунок 3.1-Сетевой график выполнения проекта
самоокупаемости понимается такое состояние бизнеса, когда разность между расходами и доходами оказывается равной нулю, то есть предприятие еще не получает прибыли, по и не несет убытки. Точка безубыточности характеризует равновесие совокупных доходов и расходов и позволяет определить такой объем выпуска каждого вида продукции, при достижении которого доходы будут превышать расходы [10].
Точка безубыточности определяется по формуле:
Аб=СПИ/(Ци-ПИ) (3.1)
где Аб – объем выпуска безубыточной продукции, т;
СПИ – совокупные постоянные издержки, р./год;
Ци – цена изделия, р./кг;
ПИ – удельные переменные издержки, р./кг.
Аб=2290/(118,17-92)=87,5 т.
При реализации проекта возникают затраты па приобретение необходимых материалов и элементов для изготовления модернизированных элементов, которые включает в себя трудовые затраты и накладные расходы. На приобретение необходимых материалов, изготовление элементов конструкцию и монтаж оборудования будут необходимы денежные средства. Источником финансирования могут служить собственные средства предприятия – прибыль, направляемая на повышение технического уровня производства.
3.8 Стратегия финансирования
В области инвестиционной деятельности организации определяют наиболее эффективные направлении инвестирования и формы инвестиционных вложений. Они ставят перед собой задачи определения оптимальных объемов, структуры, направлений капитальных вложений, роста основного капитала основных фондов), их обновления на основе новейших науки и техники и в итоге, на основании всего этого работки и освоения новых или усовершенствованных продуктов, технологий и процессов.
Внебюджетные средства включают собственные средства предприятий и организаций, осуществляющих инновационную деятельность, и средства инвесторов. В составе собственных средств предприятий и организаций, направляемых на осуществление инновационной деятельности могут быть отчисления от прибыли, фонд амортизационных отчислений, фонд развития производства.
Предприятие имеет прибыль от реализации продукции. Прибыль распределяется на фонд накопления, который в свою очередь одним из своих составляющих имеет фонд развития производства, науки и техники, который составляет 65% от фонда накоплений. Кредиты предприятие не берет, так как они не выгодны. Таким образом предприятие может вложить в проект модернизации собственные деньги от прибыли. Данная сумма позволит быстро и качественно произвести модернизацию оборудования.
4. Инженерные расчеты
4.1 Технологические расчеты
4.1.1 Технологический расчет волчка [11]
Определяем производительность волчка
Мв= (4.1)
гдеj = 0,6 - коэффициент использования площади решетки;
F- режущая способность измельчающего механизма, м2/ч;
F = 15ЧnЧPЧD2(j1Чk1 + j2Чk2 + … + jzЧkz), (4.2)
гдеn = 150 - частота вращения ножевого вала, мин-1;
D = 0,2 - диаметр решетки, м;
К = 5 - количество зубьев ножа, шт;
Z = 5 – количество режущих плоскостей механизма.
F = 15Ч150Ч3,14Ч0,22 (0,6Ч4 + 0,6Ч4 + 0,6Ч4 + 0,6Ч4+ 0,6Ч4) = 2714,33 м2/ч;
Fp- удельная поверхность продукта после измельчения, м2/ кг;
Fp= (4.3)
где V = 0,2 - скорость истечения продукта через решетки волчка, м/с;
J - продолжительность поворота ножевого вала на угол, равный углу между зубьями ножа, с:
J
=
 (4.4)
J= = 0,1 c,
r = 1100 - плотность мяса, кг/м3;
d = 0,003 - диаметр отверстий в выходной решетке, м:
Fp
=
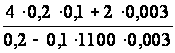 = 1,3 м2/кг,
Mв
=
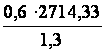 = 11252 кг/ч.
Определяем мощность привода волчка
N = (N1 + N2 + N3 + N4)ЧN-1, (4.5)
где N1 - мощность необходимая для резки мяса, кВт:
N1
=
 (4.6)
где a = 2Ч104 - удельный расход энергии на измельчение, Дж/кг
Мв = 0,347 - секундная производительность механизма, кг/с:
N1
=
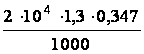 = 9 кВт.
N2 - мощность, необходимая для преодоления трения в режущем механизме, кВт
N2
=
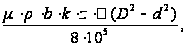 (4.7)
где m = 0,15 – коэффициент трения скольжения ножа по решетке во время работы,
r = 300 - усредненное удельное давление в поверхности стыка Н/см2;
b = 3 – ширина площадки контакта лезвия ножа и решетки, см;
w = 15,7 - угловая скорость вращения ножей, рад/с;
D = 18 - внешний диаметр лезвия ножа, см;
D = 5 - внутренний диаметр лезвия ножа, см;
N2=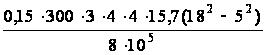 = 12,6 кВт,
N3- мощность, необходимая для работы червяка, кВт;
N3
=
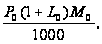 ( 4.8)
где P0 - давление, необходимое для преодоления сопротивлений, Па
P0
=
 ( 4.9)
где J = 400 - напряжение сдвига для мяса, Н/ см,
R = 1 - коэффициент, учитывающий соотношение размеров кусочков, диаметр отверстий, скорость истечение продукции,
dup - приведенный диаметр, см
dup
=
 (4.10)
где d1 = 0,3 - диаметр отверстий первой решетки, см,
d2 = 2,5 - диаметр отверстий второй решетки, см
dup
=
 = 0,53 см.
P0
=
 = 12015 Па.
d0 = 2 - коэффициент, учитывающий потери энергии на трение продукта о стенки при движении его в цилиндре машины;
M0 = 0,013 - объемная производительность машины, н3/с;
N3=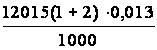 = 0,36 кВт,
N4 = мощность, необходимая для работы подающих механизмов, кВт;
N4
=
 (4.11)
где К0 = 8 - коэффициент сопротивления при перемещении продукции шнеками
L = 0,7 - длина шнеков, м;
N4
=
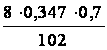 = 0,02 кВт.
Ножевые решетки, используемые в волчке для измельчения мясного сырья, представляют собой диск постоянной толщины с плоской рабочей перфорированной поверхностью, с центральным посадочным отверстием и с круглыми отверстиями перфорации. Решетка представлена на рисунке 3.1.
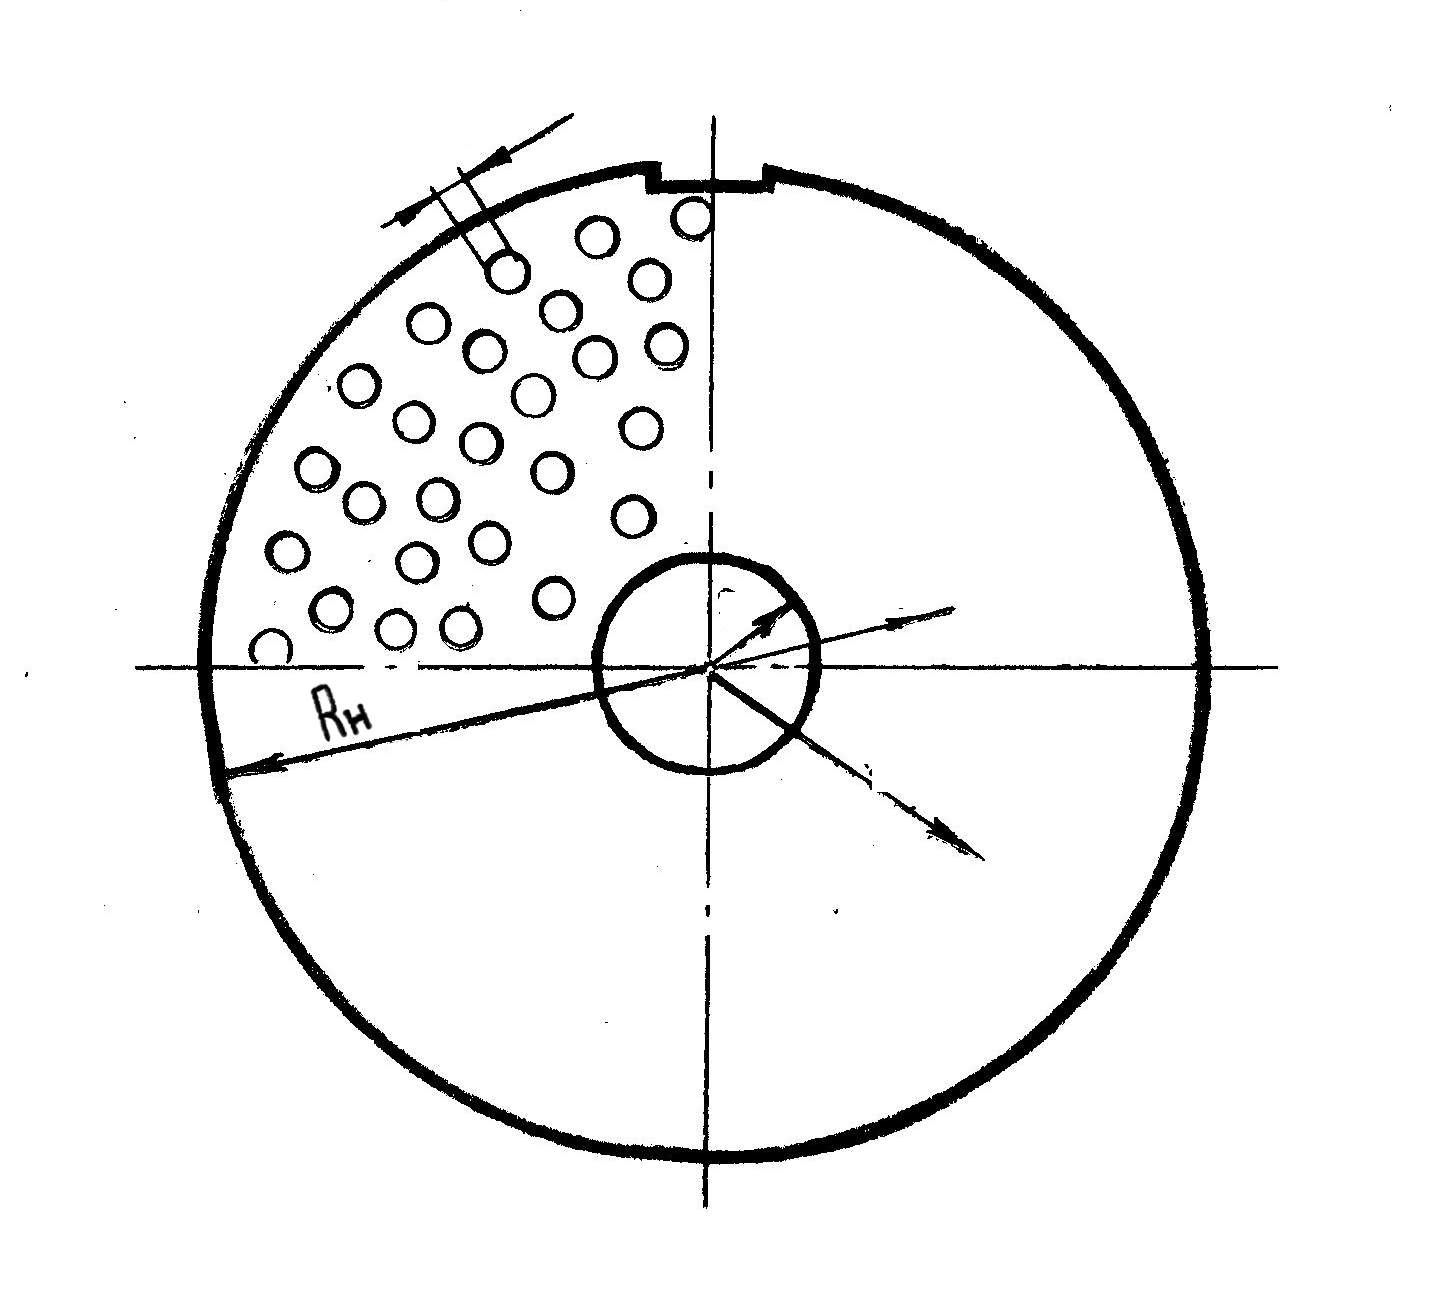
Рисунок 4.1
Рассчитаем количество и схему размещения отверстий перфорации таким образом, чтобы обеспечить одинаковую пропускную способность каждого условного кольца решетки по всей плоскости рабочей поверхности.
Расчет производим по формулам, содержащим числа ряда Фибоначчи.
Определяем наружные радиусы условных колец
Rn = (1,272)nЧR0, (4.12)
где R = 0,024 - радиус центрального посадочного отверстия решетки, м;
n - порядковый номер условного кольца;
R1 = 1,2721Ч0,024 = 0,030528 м;
R2 = 1,2722Ч0,024 = 0,0388 м;
R3 = 1,2723Ч0,024 = 0,0493 м;
R4 = 1,2724Ч0,024 = 0,0799 м;
R5 = 1,2725Ч0,024 = 0,0897 м;
R6 = 1,2726Ч0,024 = 0,1016 м.
Так как ориентировочно внешний диаметр решетки равен 0,2 м, то принимаем наружный радиус Rn = R6 = 0,1016 м.
Определяем количество отверстий, расположенных рядами на центральных радиусах условных колец.
Zn+1 = [1,618ЧZn], (4.13)
где Zn = 13 – количество отверстий в первом от оси диска условном кольце;
Квадратные скобки означают целую часть числа:
Z2 = [1,618Ч13] = 21,
Z3 = [1,618Ч21] = 34,
Z4 = [1,618Ч34] = 55,
Z5 = [1,618Ч55] = 89,
Z6 = [1,618Ч89] = 144.
Определим пропускную способность 1,4 и 6-го условных колец
Kn
=
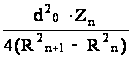 ,
(4.14)
где d0 = 0,003 - диаметр круглых отверстий перфорации, м;
K1
=
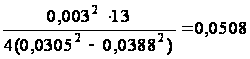 ,
K4
=
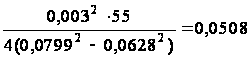 ,
K6
=
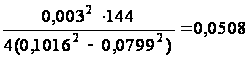 .
Таким образом из расчетов видно, что K1 = K2 = K3 = K4 = K5 = K6.
4.1.2 Технологический расчет фаршемешалки [11]
Фаршмешалка горизонтальная с вертикальным вращением лопастей.
Определим производительность фаршемешалки. Для мешалок периодического действия производительность определяется по следующей формуле:
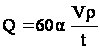 ,
(4.15)
где a = 0,7- коэффициент заполнения или использования полезной емкости;
V = 0,15 – геометрическая емкость резервуара (дежи) мешалки, м3;
r = 1070 - плотность перемешиваемого продукта, кг/м3;
t = 16 – полная продолжительность перемешивания, включая загрузку и выгрузку, мин.
Среднее практическое значение a для перемешивания вязких продуктов в горизонтальной мешалке составляет 0,5-0,7.
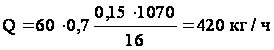 .
Определим сопротивление среды, испытываемое вращающимися лопастями ведущего и ведомого валов.
Сопротивление, испытываемое одной лопастью, определяется по формуле:
 ,
(4.16)
где s - удельное сопротивление, Н/м2;
F – площадь лобовой поверхности лопасти, м2.
По данным Лапшина для фарша, имеем:
 ,
(4.17)
где s0 = 4000-8000 – условное начальное сопротивление, Н/м2;
а = 4000-5000 – постоянный параметр, зависящий от вида фарша;
J - скорость вращения лопастей, м/с.
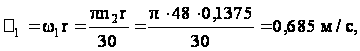
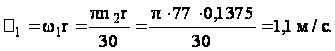
Лобовая площадь поверхности лопасти:
F = (R - r)Чl, (4.18)
где R = 0,1375– наружный радиус, м;
r = 0,03– внутренний радиус, м;
l = 0,39– длина лопасти, м;
F = (0,1375 – 0,03)Ч0,39 = 0,042 м2.
Удельное сопротивление для лопасти:
s1 = 7000 + 5000 + 0,685 = 10420 Н/м2;
s2 = 7000 + 5000 + 1,1 = 12500 Н/м2.
Сопротивление, испытываемое одной лопастью ведущего вала
Р1 = s1ЧF = 10420Ч0,042 = 437,64 Н;
ведомого вала
Р2 = s2ЧF = 12500Ч0,042 = 525 Н.
Мощность двигателя привода фаршемешалки определяется по формуле