Модернизация технологической линии производства вареных колбас на ОАО "Борисоглебский мясокомбинат"
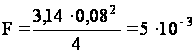 м2;
dсm = 11038,72/5Ч10-3= 2,2Ч106 Па.
Касательное напряжение вала определим по формуле
t = Мкр/Wp, (4.69)
где Wp- полярный момент сопротивления поперечного сечения вала шнека, м3
Wp » 0,1Чd3. (4.70)
Wp» 0,1Ч0,083 = 5Ч10-5 м3.
t = 5499/(5Ч10-5 ) = 1Ч108 Па.
Эквивалентное напряжение определим по формуле
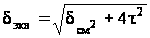 . (4.71)
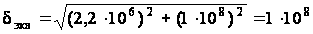 Па.
Примем, что вал шнека изготовлен из стали 12Х18Н10Т, для которой допускаемое напряжение при изгибе [d] = 180Ч106 Па.
Условие dэкв Ј [ d ] выполняется.
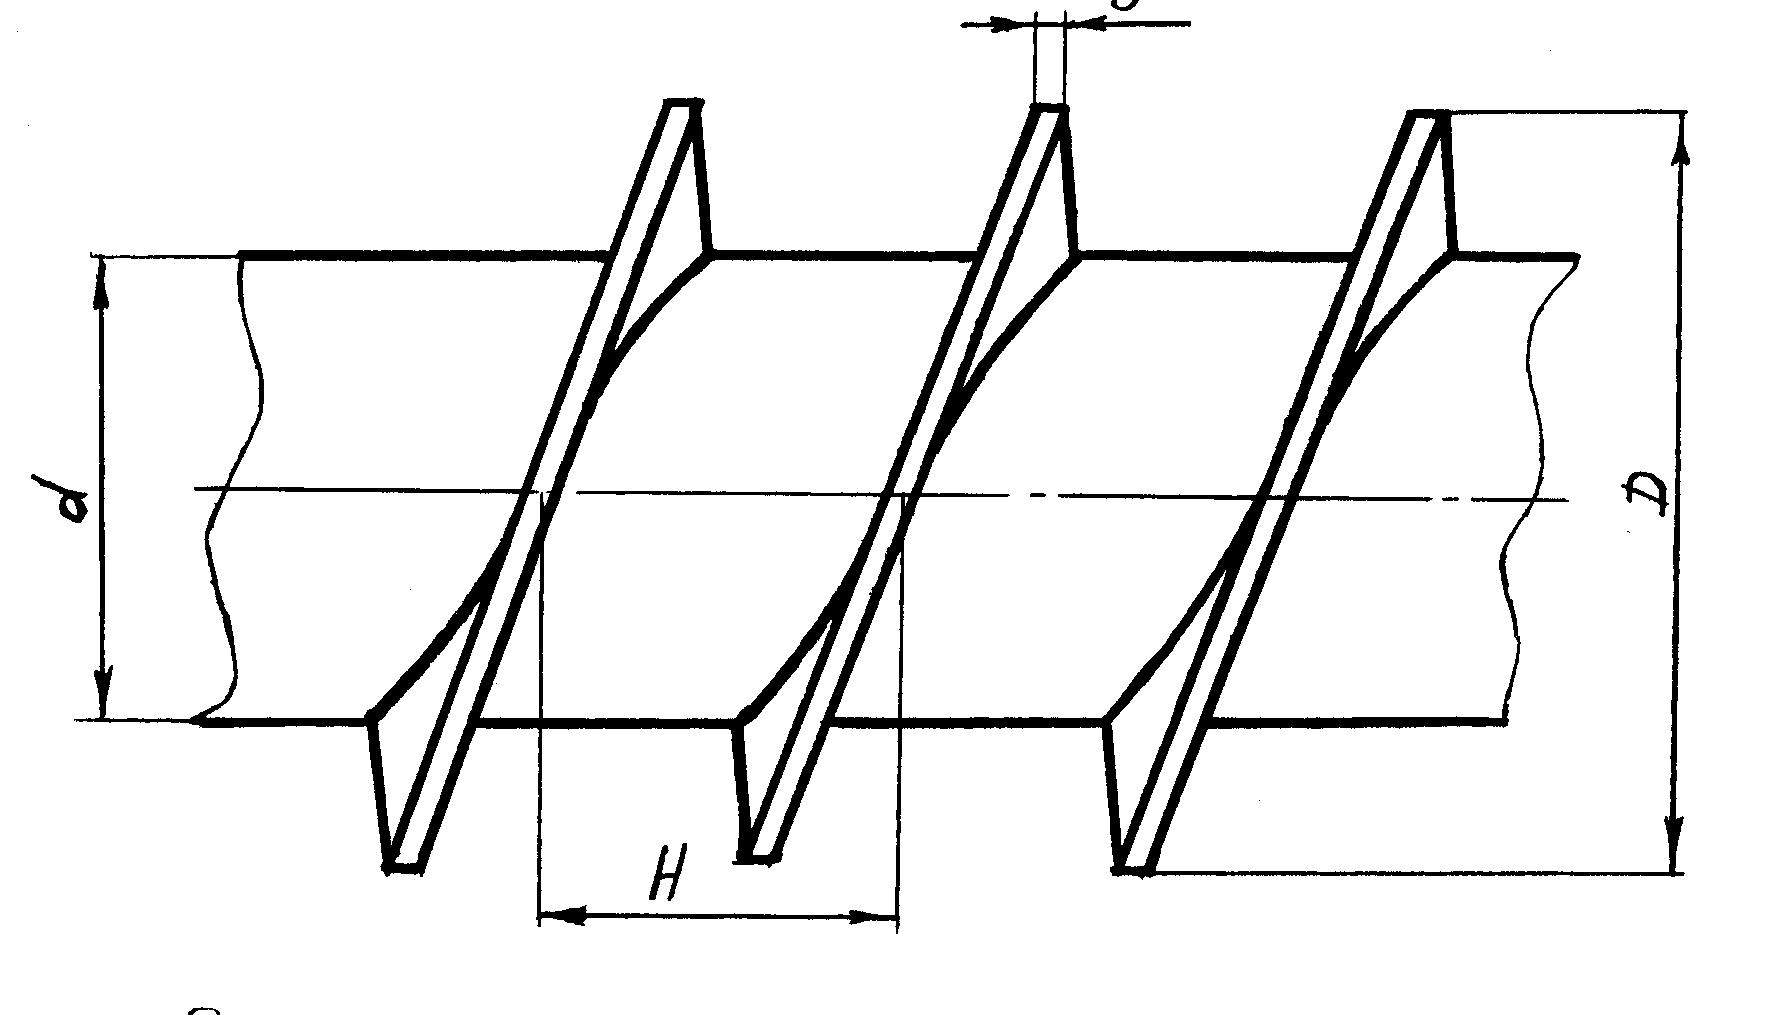
Рисунок 4.2 – Шнек
Мощность, затрачиваемая на привод шнекового нагнетателя
 ( 4.72)
где w= 15,7 – угловая частота вращения шнека, рад/с;
h = 0,65 - механический КПД привода
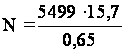 = 7 кВт.
Производительность нагнетателя
П = 0,125(D2 - d2)Ч(H - d)Ч(1 - K0)ЧrЧjЧw, (4.73)
где r = 1100 - плотность мяса, кг/м3[6];
j = 1,0 - коэффициент подачи;
П = 0,125(0,1562 - 0,082)(0,1 - 0,005)(1 - 0,992)Ч1100Ч1,0Ч15,7 = 0,347 кг/с.
Ширина винтовой поверхности
b = 0,5Ч(D - d) (4.74)
b = 0,5(0,156 – 0,08) = 0,03 м.
Угол выреза
L0 = 2p - (L - l)/b; (4.75)
L0 = 2Ч3,14 - (0,49 - 0,27)/0,038 = 6,1 рад
Диаметр наружного кольца
D0 = 2ЧL/(2p - L0), (4.76)
D0 = 2Ч0,49/(2Ч3,14 – 6,1) = 5,4 м.
Диаметр внутреннего кольца
L0 = 2Чl/(2p - L0) (4.77)
L0 = 2Ч0,27/2Ч3,14 – 6,1 = 3 м.
4.4 Расчеты, подтверждающие работоспособность
4.4.1 Расчет вала шнека на прочность
Произведем расчет вала шнека волчка на прочность и плотность.
Передаваемый момент
Mz = N/w, (4.78)
где N = 7Ч103 - передаваемая мощность, Вт;
w = 15,7 - угловая скорость вала, рад/с
Mz = 7Ч103/15,7 = 445Ч103 НЧмм.
Окружное усилие в зацеплении
 (4.79)
где d2 = 284 - диаметр делительной окружности зубчатого колеса, мм;
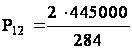 = 3133,8 Н.
Осевое усилие в зацеплении
Q12 = P12Чtgb, (4.80)
где b = 10 - угол наклона зубьев, град
Q12 = 3133,8Чtg10 = 3133,8Ч0,176 = 551 Н.
Радиальное усилие в зацеплении
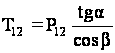 , (4.81)
где a = 20 - угол зацепления в нормальном сечении, град,
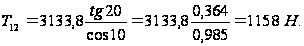
Определим реакции в вертикальной плоскости.
Сумма моментов относительно опоры В
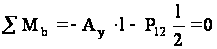 , (4.82)
Из формулы (4.82) выразим реакцию Ах
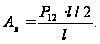 (4.83)
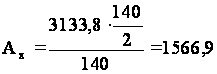 Н.
Сумма моментов относительно опоры А
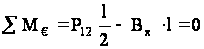 , (4.84)
Из формулы (4.84) выразим опорную реакцию Вх
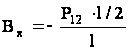 , (4.85)
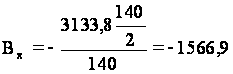 Н.
Определим изгибающие моменты в горизонтальной плоскости Муа = 0,
Му1
= Bx , (4.86)
Му1=1566,9Ч = 109,6Ч103
НЧмм.
Определим суммарный изгибающий момент в наиболее нагруженном сечении В
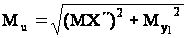 , (4.87)
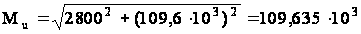 НЧмм.
Эквивалентный момент по III гипотезе прочности
Мэкв
=
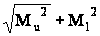 , (4.88)
Мэкв
=
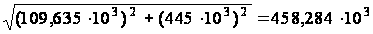 НЧмм.
Определим диаметр вала под подшипником
Dn
=
 , (4.89)
где [d -1] 4 = 50 – допускаемое напряжение изгиба, МПа
Dn
=
 = 61 мм.
Диаметр под подшипник принимаем из стандартного ряда Dn = 65 мм.
Определяем диаметр вала на выходном конце.
Dn
=
 , (4.90)
где [d] = 20 - допускаемое напряжение на чистое кручение, МПа;
Dn
=
 = 32 мм.
Принимаем диаметр выходного конца вала равным 35 мм
Выполним уточнённый расчёт вала, который заключается в определении коэффициентов запаса прочности в опасных сечениях. Материал вала круг, 100-е дм, Т 2590-88/30 дм, Т 1050-88 предел прочности для этого материала sB = 780 МПа, предел текучести sт = 440 МПа.
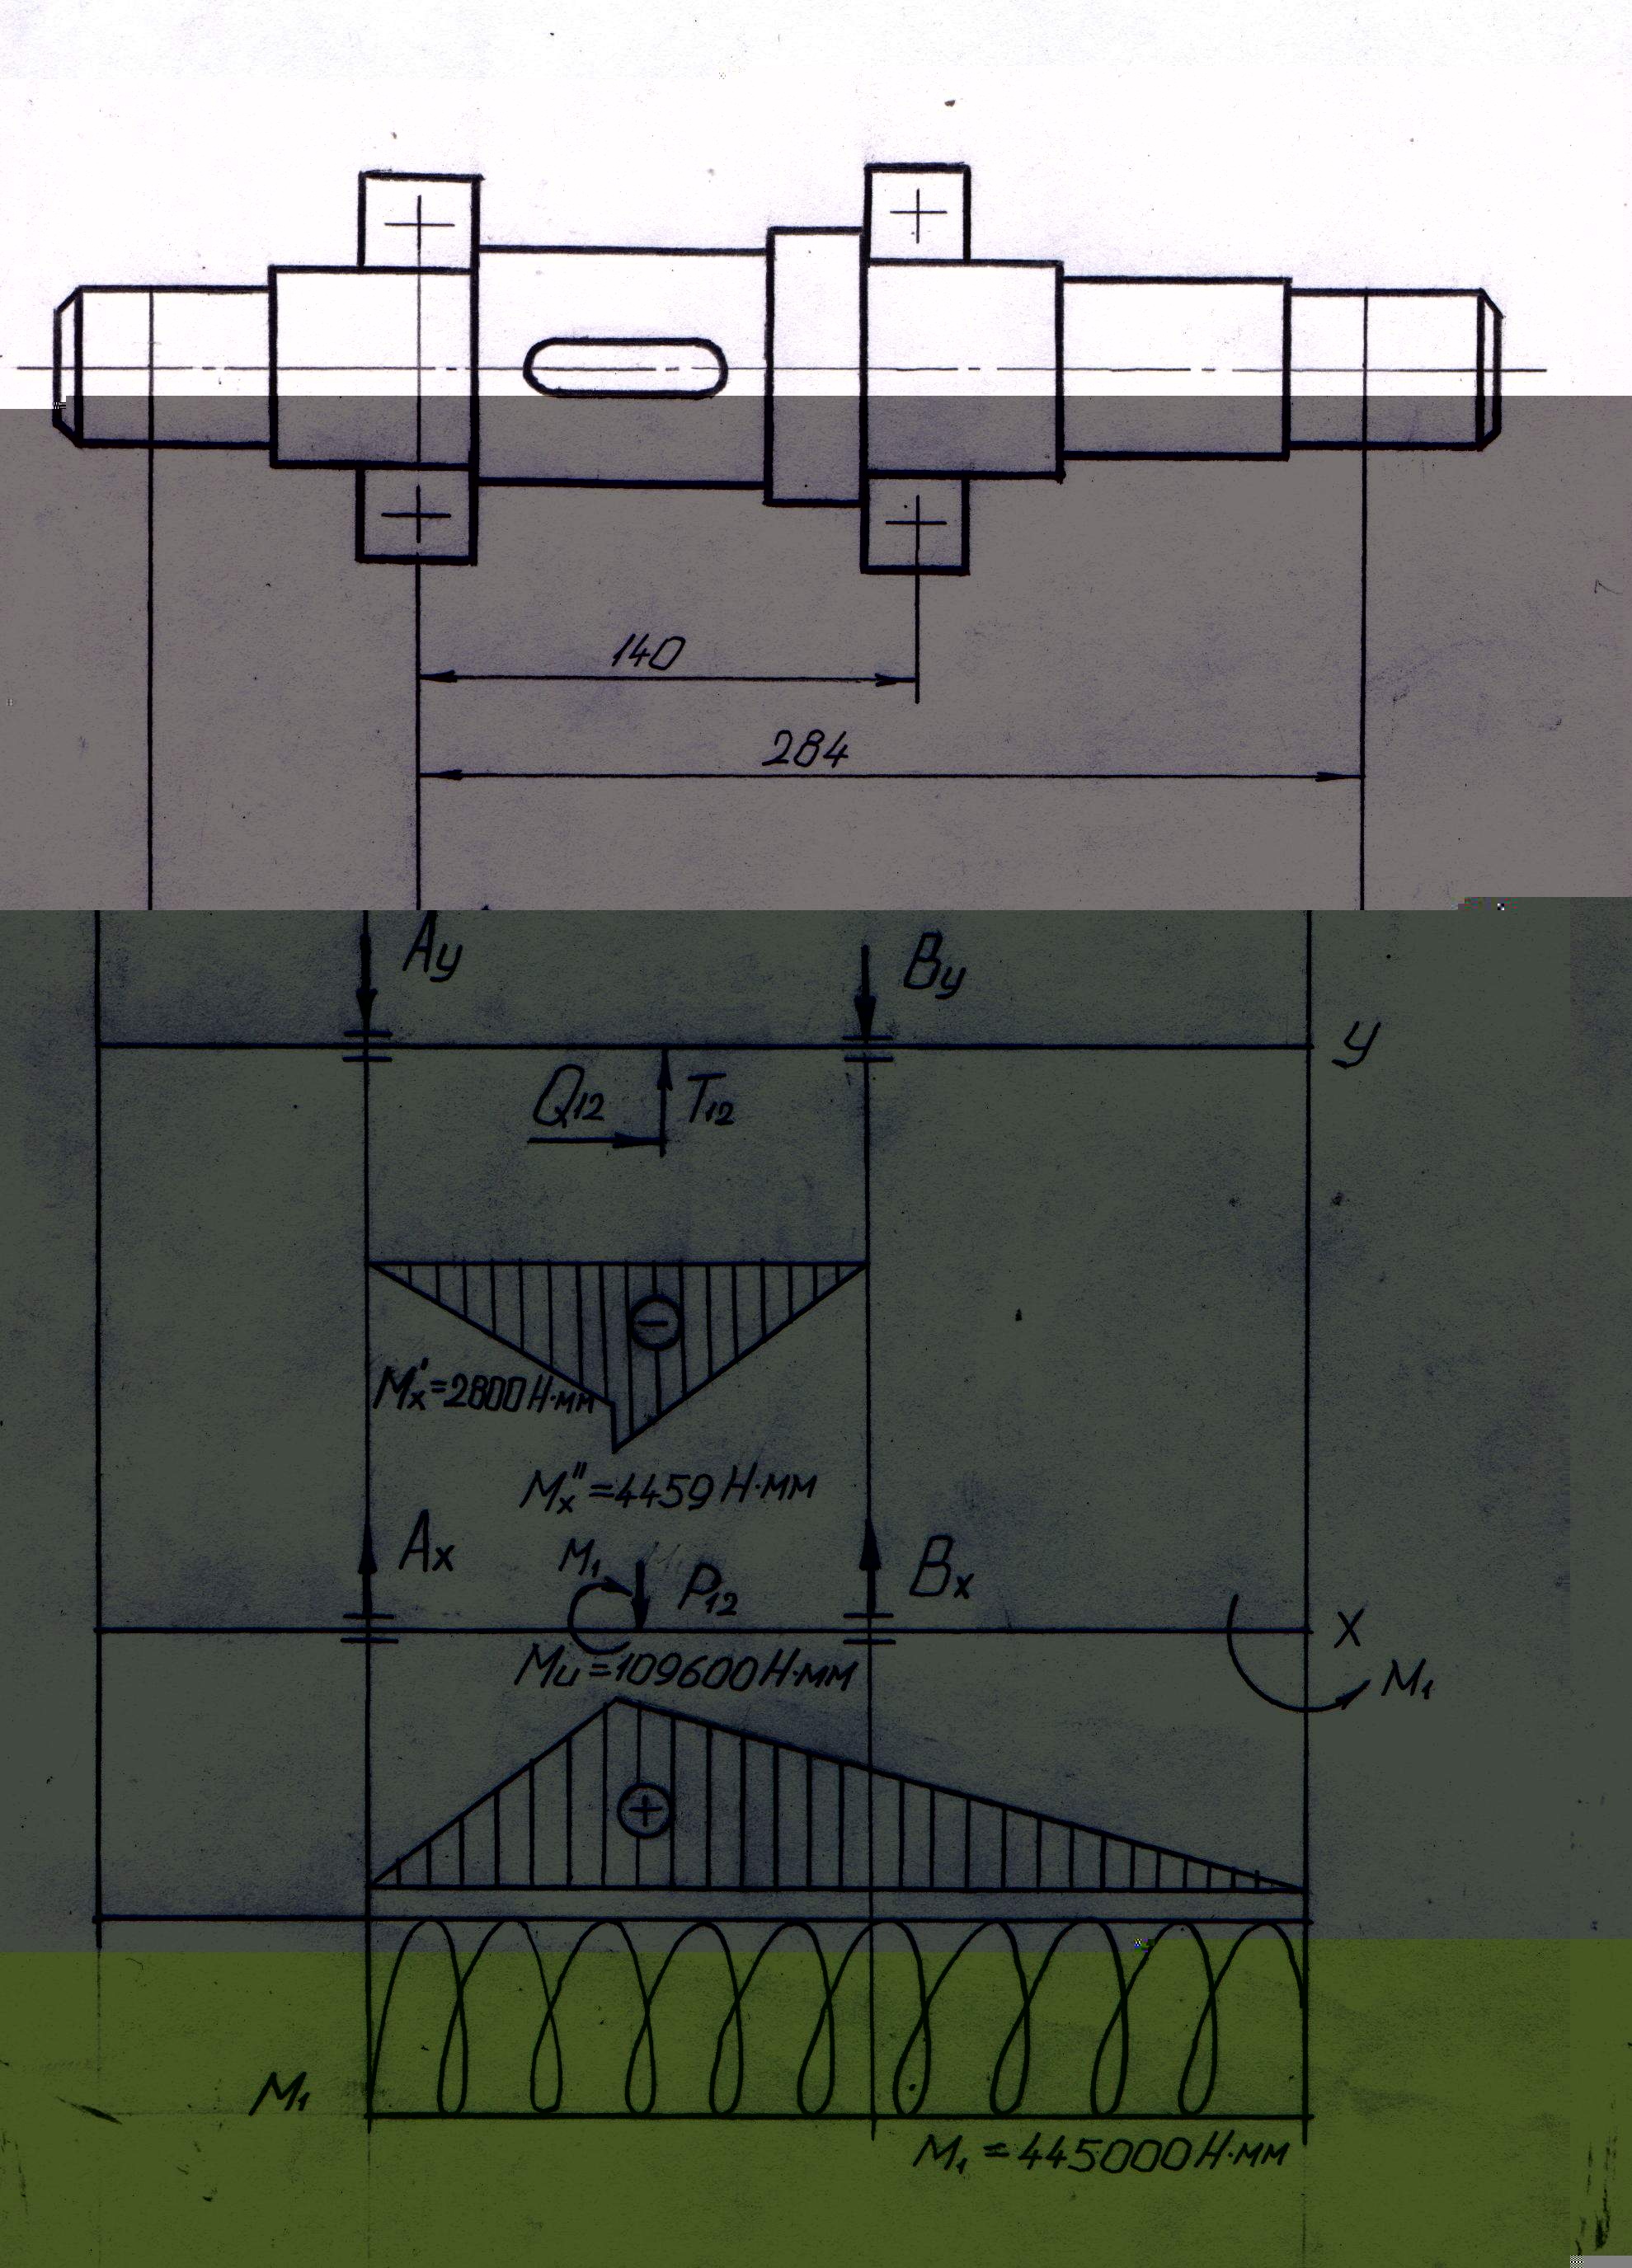
Рисунок 4.3 - Расчетная схема вала шнека.
Определяем предел выносливости при изгибе
s-1 = 0,43sВ , (4.91)
s-1 = 0,43Ч780 = 335 МПа.
Определяем предел выносливости при кручении
t-1 = 0,58s-1, (4.92)
t-1 = 0,58Ч335 = 193 МПа.
Концентрация напряжений обусловлена посадкой подшипника с гарантированным натягом.
Определяем амплитуду нормальных напряжений
sv=
smax=
 ,
(4.93)
где W – осевой момент сопротивления, мм3;
W
=
 (4.94)
W
=
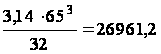 мм3;
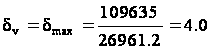 МПа.
Определяем амплитуду и среднее напряжение цикла касательных напряжений
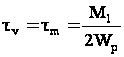 (4.95)
где Wр- полярный момент сопротивления, мм3;
Wр= 2ЧW, (4.96)
Wр= 2Ч26961,2 = 53922,4 мм3.
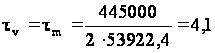 МПа.
Определяем коэффициент запаса прочности по нормальным напряжениям
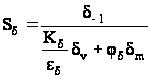 ,
(4.97)
где Кd = 3,6 – эффективный коэффициент концентрации нормальных напряжений;
ed= 2,5 – масштабный фактор для вала диаметром 65 мм;
jd = 0,15 – коэффициент, учитывающий влияние постоянной составляющей цикла для сталей
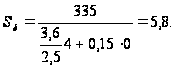
Определим коэффициент запаса прочности по касательным напряжениям
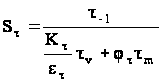 ,
(4.98)
где Кt = 2,5– эффективный коэффициент концентрации касательных напряжений;
et = 0,68 – масштабный фактор для вала диаметром 65 мм;
jt = 0,1– коэффициент, учитывающий влияние постоянной составляющей цикла для сталей.
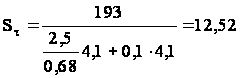 .
Определяем общий коэффициент запаса прочности
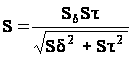 ,
(4.99)
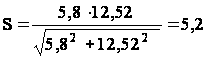 .
Условие прочности выполняется, если S і [ S ]. А так как
[ S ] = 2,5 - 4, то прочность и жесткость обеспечены.
Выполним проверку вала на сопротивление пластическим деформацием. Условие прочности
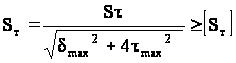 ,
(4.100)
где Sт - коэффициент запаса по текучести,
 - наибольшие
нормальные
и касательные
напряжение
при передаче
валом пикового
момента, МПа;
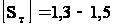 -
требуемый
коэффициент
запаса прочности
по текучести;
 =
2Чdv=
2Ч4 = 8
МПа.
 =
2Ч4,1 =
8,2 МПа.
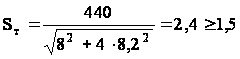 .
Этот коэффициент запаса достаточен.
5.Организация монтажа, эксплуатации и ремонта оборудования
5.1 Проведение монтажных работ
Монтаж линии осуществляется в соответствии с установочными чертежами, силами ремонтных и слесарных бригад под руководством главного инженера. Предварительно приготавливают подъемно транспортные механизмы и необходимые механизмы, с помощью которых будет осуществляться подъем и перемещение машин и аппаратов. А также подготавливаются установочные площадки.
Поступившее новое оборудование извлекают из транспортирующей тары, удаляют поверхностную смазку и осуществляют сборку отдельных агрегатов и механизмов, которые монтируется на основное оборудование после его установки. Необходимость этого заключается в том, что эти агрегаты и механизмы являются ответственными сборочными единицами и поэтому должны транспортироваться отдельно от основного оборудования, во избежание их поломки и повреждения.
После установки и компоновки всех машин и аппаратов в линии осуществляют подвод и присоединение трубопроводов и электрокоммуникаций. Особенно тщательно выполняют соединения, обеспечивающие герметичность (фланцевые соединения, сварные и т.д.). При монтаже трубопроводов крепление производится к строительным конструкциям, причем при выборе способа крепления учитывают необходимость разборки и сборки и степень подвижности трубопровода. Перед монтажом проверяют наличие и правильность оставленных отверстий для прохода отверстий в стенках, перегородках, перекрытиях. Осуществляется заземление каждого аппарата и машины.
При определении качества монтажа проверяют качество заливки фундаментных болтов и надежность крепления машины, правильность ее установки и выверки на горизонтальность, вертикальность, соосность валов, соответствие проекту и технической документации материалов трубопроводов, их диаметров и уклонов, правильность установки и соединения с трубопроводами запорной и регулирующей арматуры (кранов, вентилей, задвижек). Затем проверяют соосность деталей и механизмов привода, комплектность и правильность сборки внутренних сборочных единиц и механизмов, соблюдение зазоров и допусков, для данного класса механизмов, производят подтяжку болтовых и других разъемных соединений.
Проверяют наличие контрольно-измерительных приборов, предохранительных устройств, ограждений, а также смазка во всех точках. В заключение работ по подготовке к пуску оборудование чистят, моют, протирают и убеждаются в отсутствии посторонних предметов (ключей, тряпок и т.д.) на движущихся частях машин. Перед пуском машина должна быть обеспечена электроэнергией, паром, холодом, водой, сжатым воздухом и стоком отработанных вод.
Дальнейшие этапы пуско-наладочных работ производят как после монтажа, так и после капитального ремонта или модернизации машины или аппарата. Испытания могут быть механические, для машин и технологические для машин и аппаратов. Кроме того, при необходимости для определения прочности и плотности соединений сосудов, трубопроводов и аппаратов производят пневматические (при помощи сжатого воздуха) и гидравлические (на воде) испытания.
Механические испытания машин начинают с пробного пуска, к которому приступают после тщательного изучения заводской инструкции по эксплуатации. Вначале машину по возможности проворачивают вручную (за штурвал, рукоятку, шкив привода), отключив при этом электродвигатель от сети и сняв приводные ремни и цепи.
Затем, пробным пуском (толкачом) проверяют правильность направления вращения электродвигателя, что особенно важно при наладке автоматов, во избежание аварии. После этого электродвигатель присоединяют к передаче и производят пробный пуск машины кратковременным включением привода. При нормальной работе в период пробного пуска не должно быть заеданий, рывков, толчков, повышенной вибрации и постороннего шума. Мелкие дефекты, выявленные в процессе пробного пуска, устраняют.
Затем производят обкатку машины вхолостую, т.е. без нагрузки. Продолжительность обкатки указывается в инструктаже по эксплуатации, или в справочной литературе. В процессе обкатки проверяют взаимное расположение деталей в сборочных единицах, надежность крепления болтов, гаек, заклепок и так далее.
По возможности обкатку ведут на скорости, меньше рабочей. Все замеченные неисправности немедленно устраняются. Испытания под нагрузкой производят с целью достижения машиной механических параметров (производительности, рабочей нагрузки, скорости движения) в соответствии с паспортными данными. Продолжительность испытания указываются в инструкции завода изготовителя. Нагрузка на машину должна возрастать постепенно по величине и по времени.
5.2 Испытания трубопроводов
После монтажа или ремонта трубопроводы промывают водой, затем производят гидравлические испытания на прочность и плотность, при пробном давлении. Величина пробного давления обычно равна 1,25 от рабочего давления, но не менее 0,2 МПа; для арматуры 1,5 от рабочего давления.
При испытании конец проверяемого участка трубопровода закрывают заглушкой, давление создаю с помощью ручного гидравлического пресса. Вначале давление создают до разрешенного, выдерживают систему не менее 5 минут, после чего давление постепенно снижают до рабочего и производят осмотр. Трубопровод считается выдержавшим испытания, если, давление не падает, а также отсутствуют течи в соединениях.
5.3 Особенности наладки технологической линии
Вначале производят индивидуальные испытания каждой единицы оборудования, входящего и на рабочем режиме под нагрузкой. Затем регулируют в допустимых пределах производительность каждой машины и аппарата, чтобы убедится в возможности синхронной работы всей линии. Линию в целом опробуют в том же порядке, в котором производились индивидуальные механические и технологические испытания каждой единицы оборудования, т.е. вхолостую и с нагрузкой [1].
Эксплуатация оборудования должна производиться в строгом соответствии с требованиями технологической документации заводов-изготовителей. В случае отсутствия техдокументации она разрабатывается службой главного механика. Разрабатываются также инструкции по эксплуатации, выполнение которых обеспечивает безотказную работу оборудования. Они содержат следующие требования:
- порядок приема и сдачи смен;
- остановки и пуска оборудования, проведение его технологического обслуживания;
- требование бесперебойной, надежной эффективной работы оборудования;
- характерные неисправности, при которых оборудование необходимо остановить;
- порядок остановки оборудования при аварийной ситуации;
- перечень блокирующе-сигнализирующих устройств, отключающих оборудование в случае аварии;
- требование по технике безопасности и производственной санитарии. Начальник цеха (участка) закрепляет оборудование за эксплуатационным персоналом, несет ответственность за оборудование цеха, организует его правильную эксплуатацию, своевременную смазку, уборку и чистку, в том числе при передаче его в ремонт.
5.4 Монтаж, ремонт и эксплуатация фаршемешалки
К работе на фаршемешалке допускаются только лица, изучившие его устройство и приемы работы, прошедшие инструктаж но технике безопасности.
Работать на фаршемешалке можно только при установленных и укрепленных ограждениях. До начала работы необходимо обеспечить санитарное состояние фаршемешалки.
В процессе работы нужно следить за своевременной загрузкой сырья в корпус, своевременной выгрузкой обработанного сырья из корпуса фаршемешалки. В случае обнаружения неисправности (посторонний шум, искрение электродвигателя) следует немедленно выключигь фаршемешалку и не приступать к работе до полного устранения неисправности. [4]
В процессе эксплуатации фаршемешалки могут возникнуть различные неисправности, которые приведены в таблице 5.1
Таблица 5.1
| Неисправность | Причина возникновения | Способ устранения |
| При включенном приводе электродвигатель не включается. |
Сгорела катушка электромагнитного пускателя. Замыкание контактов пускателя. |
Заменить катушку или пускатель. Зачистить контакты. |
| При включенном электродвигателе привода, привод не работает. | Проскальзывание клиновых ремней. | Отрегулировать натяжение ремней. |
5.5 Монтаж, ремонт и эксплуатация волчка
Волчки устанавливают на фундамент или виброопоры. После выверки волчка проводят ревизию его узлов, открывают задний щиток, отворачивают спускную пробку и сливают остатки масла из редуктора. Новое масло заливают в редуктор согласно карте смазки. Затем кратковременными пусками проверяют правильность вращения шкива электродвигателя, предварительно сняв клиновые ремни. Направление вращения шкива электродвигателя должно быть против часовой стрелки, если смотреть со стороны шкива. Перед испытанием на холостом ходу надевают клиновые ремни и регулируют их натяжение. Ревизии подлежат ножевой механизм волчка и рабочий шнек. Новки шнека и режущего механизма при сборке смазывают пищевым жиром. Затем, прокручивая вал электродвигателя за ремни вручную, определяют легкость вращения валов. Выявленные дефекты устраняют и проводят испытание кратковременными пусками на холостом ходу. Избегают излишних холостых ходов при отсутствии в ножевом механизме смазки.
При испытаниях под нагрузкой следят за тем, чтобы вместе с мясом в машину не попадали кусочки костей и другие предметы, регулируют работу режущего механизма.
Значительная затяжка гайки на волчке приводит к заклиниванию двустороннего ножа между плоскостями решеток и может вызвать поломку ножей или самой машины. Излишний зазор между лезвиями ножа и плоскостями решеток ухудшает условия резания, снижает качество измельчаемого сырья и увеличивает потребление мощности. Лезвие ножей должны прилегать к плоскостям ножевых решеток [3]. После окончания испытаний под нагрузкой поверхности волчка, соприкасавшиеся с сырьем (чаша, корпус, шнеки, ножи, подпора шнека), подвергают санобработке: моют горячей водой и стерилизуют кипятком.
Затем все поверхности перечисленных деталей протирают насухо и смазывают тонким слоем несоленого пищевого жира. В случае длительной остановки машины, например, при ремонте, детали смазывают технической антикоррозийной смазкой. Основные неисправности волчков представлены в таблице 5.2.
5.6 Техническое обслуживание и ремонт оборудования
Техническое обслуживание (ТО) - это комплекс операций по поддержанию работоспособности оборудования, проводимых при использовании по назначению, хранении и транспортировки. Оно является основным профилактическим мероприятием, предназначенным для обеспечения надежной работы оборудования между плановыми ремонтами, и выполняется в течение смены, между шнеками или в период технологических остановок.
Таблица 5.2 -Возможные неисправности волчков
| Наименование неисправности | Причина возникновения | Способы устранения |
| Электродвигатель нагревается и периодически останавливается. | Недостаточная мощность электродвигателя, слишком велика частота вращения и подача продукта. | Заменить электродвигатель, уменьшить частоту вращения. |
| Шнек плохо подает мясо, выталкивается обратно в загрузочную горловину. | Слишком большой зазор между червяком и внутренней стенкой рабочего цилиндра или небольшая пропускная способность решеток по сравнению с подачей шнека. | Восстановить витки червяка или вставить новые ребра в рабочий цилиндр, так, чтобы зазор был не более 0,3…0,4 мм, сменить ножи, решетки. |
| Продукт плохо измельчается или сильно нагревается. | Неправильно собран режущий механизм. Затупились ножи и забились решетки: не прилегают плотно к решеткам. | Разобрать режущий механизм, проверить и устранить дефекты сборки. Заточить ножи и прочистить решетки. |
| Внутри рабочего цилиндра слышен посторонний шум и стук. | Сломался нож или решетка захватила посторонний предмет. | Остановить волчок, разобрать цилиндр, удалить ломаные детали. |
Объем работ при ТО определяется в технической документации завода изготовителя. ТО включает:
- смазку оборудования;
- проверка действия смазочных устройств и маслопроводов;
- смена и пополнение масла в картерах;
- наблюдение за состоянием подшипников и зазоров в местах сопряжения деталей;
- наблюдение за состоянием фланцев трубопроводов, штуцеров и люков аппаратуры, шпоночных соединений;
- наблюдение за работой контрольно-измерительных приборов;
- наблюдение за работой системы охлаждения;
- надзор за натяжением и состоянием ремней, тросов, цепей;
- проверку наличия и исправности ограждений;
- проверку исправности заземления;
- подтяжка разлаженных креплений, сальников, смена стяжных болтов и арматуры, прогонка болтов с гайками, смена прокладок, наложение хомутов на трубопроводы;
- частичная регулировка прочистка смазочных отверстий;
- проверка общего состояния изоляции.
Все обнаруженные в процессе ТО неисправности фиксируются в специальном журнале.
Правильная организация ТО увеличивает сроки службы оборудования, сохраняет высокое качество его работы, исключает аварии, а также ускоряет и удешевляет плановые ремонты.
Работники службы главного механика и технологического цеха проводят контрольные осмотры. Устанавливается полнота и качество технического обслуживания, фактическое, техническое состояние ответственных узлов и деталей, утоняется объем и вид предстоящего ремонта. Количество и периодичность контрольных осмотров устанавливает служба главного механика. График проведения осмотров оборудования утверждается главным механиком.
Система ПТОР предусматривает следующие виды ремонта:
1) Текущий - выполняется для обеспечения или восстановления работоспособности оборудования и состоит в замене или восстановлении его отдельных деталей и сборочных единиц.
В зависимости от характера и объема приводимых работ текущие ремонты подразделяются на первый текущий ремонт (Т1) и второй текущий (Т2).
Текущий ремонт оборудования осуществляется как в ремонтный период, так и в период эксплуатации оборудования.
2) Капитальный ремонт (К) выполняется для обеспечения исправности и полного или близкого к полному восстановлению ресурса оборудования с заменой или восстановлением любых его частей.
Послеремонтный ресурс должен составлять не менее 80 % ресурса нового оборудования.
6. Безопасность и экологичность проекта
6.1 Производственная безопасность
Для обеспечения безопасности проектируемых производств следует исходить из современных достижений в разработке техники и технологии, комплексной механизации и автоматизации производственных процессов при строгом соблюдении технологической и трудовой дисциплины.
6.1.1 Физические опасные и вредные производственные факторы
Одним из значительных факторов производственной среды является микроклимат. Отклонение от нормируемых параметров микроклимата может привести к снижению производительности труда, повышению утомляемости рабочих.
Помещения линии производства вареных колбас можно охарактеризовать как помещения с незначительными избытками явной теплоты. Согласно с СанПиН 2.2.4.548-96, основную массу работ можно отнести к категориям IIа, IIб (прием сырья, жиловка, обвалка, измельчение и посол мяса, приготовление фарша,) и Iб (формовка, вязка).
Несоответствие санитарным нормам метеорологичеких условий также можно отметить в цехе жиловки и в цехе измельчения и особенно в цехе куттерования, так как это связано с технологическими требованиями (температура не должна превышать +5°С).
Для поддержания микроклимата на предприятии имеются вентиляционные установки, использующие вентиляторы типа ВР 290-46 №2п в холодное время помещение отапливаются с помощью системы водяных калориферов типа КСК3-12-02.
Тип вентиляторов и калориферов подобраны согласно СНиП 41-01-2003. Допустимые параметры микроклимата приведены в таблице 6.1.
Таблица 6.1. - Допустимые параметры микроклимата рабочей зоны производственных помещений
| Параметры | Категория работ | ||||
| Iб | IIа, IIб | ||||
| Период года | Холодный | Теплый | Холодный | Теплый | |
| Температура воздуха, °С | Диапазон ниже оптимальных величин | 19,0-20,9 | 20,0-21,9 |
17,0-18,9 15,0-16,9 |
18,0-19,9 16,0-18,9 |
| Диапазон выше оптимальных величин | 23,1-24,0 | 24,0-28,0 |
21,0-23,0 19,0-22,1 |
22,1-27,0 21,1-27,0 |
|
| Температура поверхностей, °С | 18,0-25,0 | 19,0-29,0 |
16,0-24,0 14,0-23,0 |
17,0-28,0 15,0-28,0 |
|
| Относительная влажность воздуха, % | 15-75 | 15-75 | 15-75 | 15-75 | |
| Скорость движения воздуха, м/с | Для диапазона температур ниже оптимальных величин | 0,1 | 0,1 |
0,1 0,2 |
0,1 0,2 |
| Для диапазона температур выше оптимальных величин | 0,2 | 0,3 |
0,3 0,4 |
0,4 0,5 |
|
Одним
из основных
вредных и опасных
физических
факторов в
линии производства
вареных колбас
является повышенная
опасность
поражения
электрическим
током, из-за
наличия
электрооборудования.
Согласно «Правилам
устройства
электроустановок
(ПУЭ)» для предотвращения
опасных ситуаций
двигатели всех
используемых
машин должны
быть надежно
заземлены с
сопротивлением
заземлителя
 ,
а все токоведущие
линии – изолированы.
В каждом из цехов необходимо установить опознавательные знаки и плакаты, предупреждающие об опасности поражения электрическим током.
Согласно классификации помещений по электроопасности
ГОСТ 12.1.038-82 с изм. 1996, линию производства вареных колбас в зависимости от выполняемых работ можно отнести к III категории – особо опасные помещения (обвалочный цех и цех приготовления фарша, цех термокамер).
В качестве мероприятий направленных на предотвращение электротравматизма необходимо использовать следующие меры: применение токов безопасного напряжения, изоляция токоведущих частей, защитное заземление, защитное зануление, применение электрозащитных средств.
Достаточное освещение наиболее благотворно влияет на