Модернизация технологической линии производства вареных колбас на ОАО "Борисоглебский мясокомбинат"
где z1, z2 – соответственно число лопастей на ведущем и ведомом валах
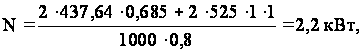
Выбираем согласно рекомендациям [13] мотор-редуктор МЦ2С-100-56 КУЗ ГОСТ 20721-75, мощностью N = 3 кВт, n = 56 мин-1.
Мощность, потребляемая на привод поворота дежи фаршемешалки определяется по формуле
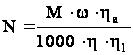 ,
(4.20)
гдеМ – момент сопротивления повороту дежи, НЧм;
w - угловая скорость вращения дежи, рад/c;
hа = 1,3-1,5 – коэффициент запаса мощности в момент пуска, выбираем hа = 1,5;
h = 0,8 – КПД привода поворота дежи;
h1 = 0,87 – КПД редукторной части мотор-редуктора.
Момент сопротивления определяется следующим образом
М = РЧl, (4.21)
где Р – сила сопротивления повороту дежи, Н;
l – плечо силы относительно оси поворота (оси ведущего вала фаршемешалки), м;
Р = mЧg, (4.22)
гдеm – суммарная масса дежи фаршемешалки и находящегося в ней фарша
m = m1Чm2, (4.23)
где m1 = 100 – масса дежи, кг;
m2 – масса фарша, кг.
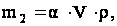 (4.24)
гдеa = 0,7 – коэффициент заполнения дежи;
V = 0,15 – емкость дежи, м3;
r - плотность фарша, кг/м3.
m2 = 0,7Ч0,15Ч1070 = 112,5 кг
mсум = 100 + 112,5 = 212,5 кг
Р = 2125 Н; R = 0,15 м – определяется согласно чертежу.
М = РЧR, (4.25)
М = 2125Ч0,15 = 319 НЧм.
 ,
(4.26)
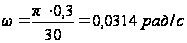 .
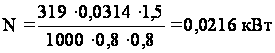 .
Согласно рекомендациям [13] выбираем мотор-редуктор 2МВЗ-80-15G310 ГОСТ 24439-80 мощностью N = 0,25 кВт; n = 15 мин-1.
4.1.3 Технологический расчет шприца ФШ2-ЛМ [11]
Определим производительность шприца
Q
=
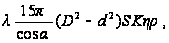 (4.27)
где l= 0,6 – коэффициент подачи фарша;
a = 58 - угол подъема винтовой линии шнека, град;
D = 0,1- наружный диаметр рабочей части шприца, м;
D = 0,05 - внутренний диаметр рабочей части шприца, м;
S = 0,07 - шаг винта, м;
К = 1,075 - коэффициент увеличения ширины впадины;
h = 95,5 - число оборотов шнека, мин-1;
r = 1100 - плотность мяса, кг/ м3
Q
=
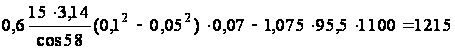 кг/ч.
Объемную производительность шнекового питателя определим по методу Шенкеля
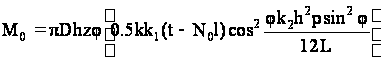 , (4.28)
где D = 0,1 - наружный диаметр шнека, м;
h = 0,004 - глубина нарезки, м;
Z = 2 - число шнеков;
j0 = 0,25 - коэффициент, учитывающий уменьшение производительности за счет контакта шнеков;
к = 0,6 - коэффициент;
к1 = 0,7 - коэффициент;
t = 0,17 - среднее значение шага нарезки винтовой линии, м;
N0 = 1 – число заходов винта;
l - 0,005 - средняя толщина гребня винта, м;
j = 48 - угол развертки средней линии нарезки;
к2 = 0,7 - коэффициент, зависящий от обратного хода продукта;
r = 300Ч103 - давление, создаваемое винтом на выходе продукта, Н/м2;
L = 0,6 – длина шнека, м.
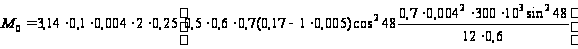 =
= 4,2Ч10-3 м3/с.
Мощность электродвигателя вытеснителя
N
=
 ,
(4.29)
где М = 4,2Ч10-3 –объемная производительность за секунду, м3/с;
Р = 300Ч103 – давление напора, создаваемое вытеснителем, Н/ м2;
ha = 1,2 - коэффициент запаса мощности;
h = 0,21 - механический КПД вытеснителя.
N
=
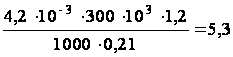 кВт.
Производительность вакуум-насоса
Мв = b0ЧM, (4.30)
где b0 = 4 - коэффициент, учитывающий соотношение производительности вакуум- насоса и производительности вытеснителя
Мв = 4Ч4,2Ч10-3 = 16,8Ч10-3 м3/с.
Мощность электродвигателя к вакуум- насосу
N
=
 (4.31)
где А = 30000 - расход энергии на сжатие, 1 м3 воздуха, откачиваемого вакуум-насосом, Дж/м3;
h = 0,8 - механический КПД вакуум-насоса
N
=
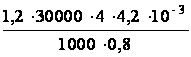 = 5 кВт.
4.2 Кинематический расчет привода мешалки []
Привод фаршемешалки состоит из:
- мотор-редуктора серии МЦ2С-100-56КУЗ ГОСТ 20721-75 с частотой вращения выходного вала 56 мин-1 и мощностью N = 3 кВт.
- цепной передачи;
- зубчатой передачи от ведущего вала фаршемешалки к ведомому.
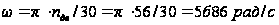 ;
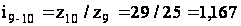 ;
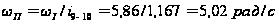 ;
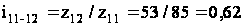 ;
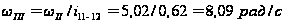 ;
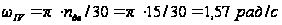 ;
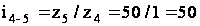 ;
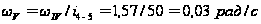 .
Поворот дежи
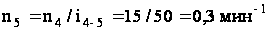 .
Время одного полного оборота емкости
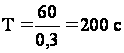 .
Поворот емкости на 900
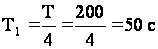 .
4.2.1 Расчет параметров цепной передачи [15]
Исходные данные: цепная передача расположена меду мотор-редуктором и ведущим шнековым валом фаршемешалки. Передаваемая мощность 3 кВт. Частоты вращения: ведущей звездочки n1 = 56 мин-1, ведомой – n2 = 48 мин-1. Угол между линией, проходящей через центры и горизонталью 550, смазывание периодическое, работа в две смены.
Выбираем цепь приводную роликовую однорядную ГОСТ 13568-75 и определяем ее шаг
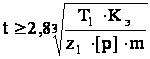 ,
(4.32)
где Т1 – вращающий момент на валу ведущей звездочки, НЧмм;
z1 – число зубьев ведущей звездочки;
[р] – допускаемое давление, приходящееся на единицу проекции опорной поверхности шарнира, Н/мм2;
m – число рядов цепи;
Кэ – коэффициент, учитывающий условия монтажа и эксплуатации цепной передачи.
Кэ = Кд + Ка + Кн + Кр + Ксм + Кп, (4.33)
где Кд – динамический коэффициент, при спокойной нагрузке Кд = 1;
Ка – коэффициент, учитывающий влияние межосевого расстояния, при а = (30-50)t принимаем Ка = 1;
Кн – коэффициент, учитывающий наклон цепи, при наклоне до 600 Кн = 1;
Кр – коэффициент, учитывающий способ регулирования натяжения цепи, при автоматическим регулировании Кр = 1;
Ксм – коэффициент, учитывающий способ смазки; для периодического способа смазывания Ксм = 1,3-1,5. Выбираем Ксм = 1,3.
Кп – коэффицент, учитывающий сменность работы оборудования, при работе в две смены Кп = 1.
Кэ = 1Ч1Ч1Ч1Ч1,3Ч1 = 1,3.
Число зубьев ведущей звездочки z1 = 25, ведомой:
z2 = z1Чu, (4.34)
где u – передаточное отношение передачи (u = 1,167)
z2 = 25Ч1,167 = 29,175.
Принимаем z2 = 30.
Вращающий момент на валу ведущей звездочки
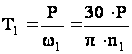 .
(4.35)
гдеР = 3 – мощность мотор-редуктора, кВт;
n1 = 56 – частота вращения звездочки, мин-1.
Допускаемое давление в шарнирах цепи [Р], МПа, определяется в зависимости от шага цепи и числа оборотов ведущей звездочки.
Согласно рекомендациям [16] для шага t = 19,05 мм, n1 = 56 мин-1 и с учетом примечания
[P] = [Ртабл]Ч[1 + 0,01(z1 - 17)], (4.36)
[Р] = 39Ч[1 + 0,01 (25 - 17)] = 42,12 МПа.
Находим шаг цепи
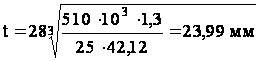 .
Принимаем ближайшее большее значение t = 25,4 мм.
Проекция опорной поверхности шарнира Аоп = 179,7 мм2, разрушающая нагрузка Q = 60 кН, масс 1 м цепи g = 2,6 кг/м.
Проверка цепи по двум показателям
- по частоте вращения: для цепи с шагом t = 25,4 мм допускаемая частота вращения [n1] = 800 мин-1. Условие n1 Ј [n1] выполнено;
- по давлению в шарнирах.
Для данной цепи при n = 56 мин-1 значение [Р]=36[1+0,01(25-17)]=38,88 МПа.
Расчетное давление
 ,
(4.37)
гдеFt – окружная сила, Н;
Аоп – проекция опарной поверхности шарнира, мм2;
 ,
(4.38)
гдеV – средняя скорость цепи, м/с.
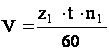 ,
(4.39)
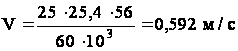 .
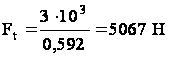 .
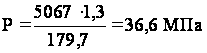 .
Условие Р Ј [Р] выполнено.
Определение числа звеньев цепи
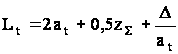 ,
(4.40)
гдеаt – межосевое расстояние при данном шаге цепи
 ,
(4.41)
где а – межосевое расстояние, мм;
t – шаг цепи, мм;
zS - суммарное число зубьев
zS = z1 + z2, (4.42)
D - поправка, D = z2 – z1/2p.
Выбираем а = 488 мм.
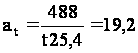 .
zS = 25 + 30 = 55.
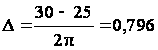 .
Lt = 2Ч19,2 + 0,5Ч55 + (0,7962/19,2) = 38,4 + 27,5 + 0,033 = 65,933.
Округляем до четного числа Lt = 66.
Уточняем межосевое расстояние
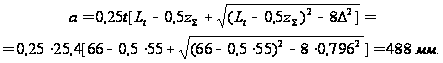
Определение диаметров делительных окружностей звездочек
- ведущий:
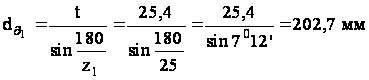 ;
- ведомой:
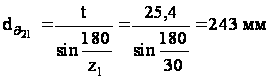 .
Определение диаметров наружных окружностей звездочек:
- ведущей:
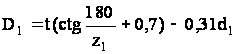 ,
(4.43)
гдеd1 – диаметр ролика цепи, принемаем d1 = 15,88.
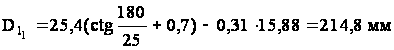 .
- ведомой:
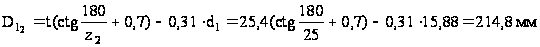 .
Определение сил, действующих на цепь.
Окружная сила: Ft = 5067 Н.
Центробежная сила:
 ,
(4.44)
гдеg = 2.6 – масса 1 м цепи, кг/м;
V = 0,592 – средняя скорость цепи, м/с.
Fv = 2,6Ч0,592 = 0,91 Н.
Сила от провисания цепи
Ff = 9.81KfЧgЧa, (4.45)
гдеКf – коэффициент, учитывающий расположение цепи;
а – межосевое расстояние, м.
При наклонном расположении цепи Kf = 1,5.
Ff = 9,81Ч1,5Ч2,6Ч0,488 = 18,67 Н.
Расчетная нагрузка на валы
Fb = Ft + 2Ff, (4.46)
Fb = 5067 + 2Ч18,67 = 5104,34 Н.
Проверка коэффициента запаса прочности цепи
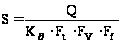 ,
(4.47)
где Q = 60 кН – табличная величина, определяемая согласно рекомендациям, нагрузка на цепь, кН.
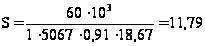 .
Нормативный коэффициент запаса прочности [S] = 7,3.
Условие S і [S] выполнено.
4.2.2 Расчет зубчатого зацепления [15]
Исходные данные:
- ведущая шестерня: число зубьев z1 = 85, модуль 4, диаметр делительной окружности d¶1 = 340 мм, ширина зубчатого венца В = 20 мм, частота вращения n1 = 48 мин-1, угловая скорость w = pЧn/30 = 5,02 рад/с;
- ведомая шестерня: число зубьев z2 = 53; модуль 4, диаметр делительной окружности d¶2 = 212 мм, ширина зубчатого венца В = 25 мм, частота вращения n1 = 77 мин-1, угловая скорость w = 8,06 рад/с.
материал шестерни – сталь 40Х улучшенная ГОСТ 4543-71, твердость НВ = 245.
Передаточное отношение
u = z2/z1, (4.48)
u = 53/85 = 0,623.
Расчет зубчатого зацепления ведется на выносливость по контактным напряжениям на изгиб.
Напряжение контакта для прямозубых передач
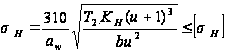 ,
(4.49)
где aw = 276 – межосевое расстояние, мм;
Т2 – передаваемый крутящий момент на валу ведущей шестерни (ведомой звездочки), НЧмм;
Т2 = Т1Чu, (4.50)
Т2 = 510Ч103Ч1,167 = 595Ч103 НЧмм;
Кн – коэффициент, учитывающий динамическую нагрузку и неравномерность распределения нагрузки между зубьями и по ширине венца;
Кн = КнaЧКнbЧКнJ, (4.51)
гдеКнa - коэффициент, учитывающий неравномерность распределения нагрузки между зубьями, для прямозубых колес Кнa = 1;
Кнb - коэффициент, учитывающий неравномерность распределения нагрузки по ширине венца, при консольном расположении зубчатых колес, для
НВ Ј 350 Кнb = 1,2-1,35. Выбираем Кнb = 1,3;
КнJ - коэффициент, зависящий от окружной скорости колес и степени точности их изготовления. Для прямозубых колес при J = 5 м/с и девятой степени точности КнJ = 1,05-1,10. Выбираем КнJ = 1,05.
Кн = 1Ч1,3Ч1,05 = 1,365.
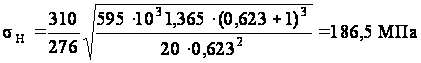 .
Допускаемое контактное напряжение
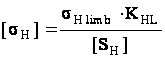 ,
(4.52)
гдеsНlimb – предел контактной выносливости при базовом числе циклов; для стали 40 Х нормализованной при НВ < 350 sНlimb = 2НВ + 70 = 2Ч245 + 70 = 560 МПа;
КНL – коэффициент долговечности, при числе циклов нагружения каждого зуба колеса больше базового, принимают КHL = 1;
[SH] – коэффициент безопасности
Для нормализованной и улучшенной стали [SH] = 1,1-1,2.
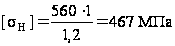 .
4.3 Расчёт шнекового питателя волчка
Определяем шаг шнека
H = 0,7ЧD, (4.53)
где D = 0,156 диаметр шнека, м
H = 0,7Ч0,156 = 0,1 м.
Предельный диаметр шнека
Dпр = (Н/p)f , (4.54)
где f = 0,9 – коэффициент трения
Dпр
= ( )Ч0,9
= 0,28 м.
Принимаем диаметр вала шнека d = 0,08 м
Угол подъёма винтовой линии на внешней стороне шнека
a
D=
arctg
 (4.55)
a
D=
arctg
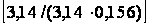 = 56,9 град.
Угол подъёма винтовой линии на внутренней стороне шнека
a
d=
arctg
 (4.56)
a
d=
arctg
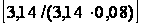 =38,1
град.
Среднее значение угла подъёма винтовой линии витка шнека
a ср= 0,5(a D+ a d). (4.57)
a ср= 0,5(56,9 + 38,1) = 47,5 град.
Снижение перемещения частиц продукта в осевом направлении можно учесть коэффициентом отставания, который определяется по формуле
К0 = 1 - (cos2a ср - 0,5ЧfЧsin2aср). (4.58)
К0 = 1 - (cos2 47,5 - 0,5Ч0,9Чsin2Ч47,5) = 0,992.
Изгибающий момент в витке шнека по внутреннему контуру определим по выражению
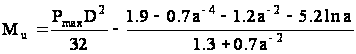 ,
(4.59)
где Рmax = 800Ч103 - максимальное давление, развиваемое шнековым нагнетателем, Па;
D = 0,156 – внешний диаметр шнека, м;
а = 2 - отношение шнека и вала
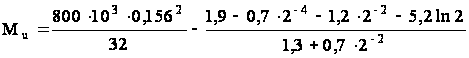 НЧм.
Толщина витка шнека
 ,
(4.60)
где [d] = 125Ч106 - допускаемое напряжение при изгибе, Па
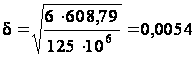 м.
Площадь внутренней поверхности корпуса устройства на длине одного шага
Fb = pD(H - d). (4.61)
Fb = 3,14Ч0,156(0,1 - 0,0054) = 0,0465 м2.
Площадь одной стороны поверхности витка шнека на длине одного шага
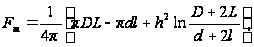 (4.62)
где L - развертка винтовой линии, соответствующая диаметру шнека, м;
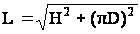 ,
(4.63)
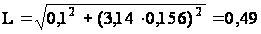 м,
l - развертка винтовой линии , соответствующая диаметру вала, м
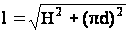 , (4.64)
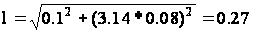 м.
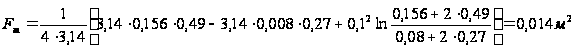 .
Условие Fm < Fb выполняется.
Крутящий момент при двух рабочих витка шнека определим по формуле
Мкр= 0,131nPmax(D3-d3) tgaop , (4.65)
где n = 2 - число рабочих витков шнека
Мкр= 0,131Ч2Ч800Ч103(0,1563 - 0,083) tg47,5 = 5499 НЧм.
Осевое усилие
S = 0,392ЧnЧ(D2 - d2)Pmax. (4.66)
S = 0,392Ч2(0,1562 – 0,082)Ч800Ч10 3 = 11038,72 H.
Нормальное напряжение вала шнека определяется по формуле
dсm = S/F, (4.67)
где F- площадь поперечного сечения вала шнека, м2
