Достоинства и недостатки вариантов размещения оборудования
Министерство образования и науки Российской Федерации
Федеральное агенство по образованию
Сахалинский государственный университет технологический институт
Кафедра менеджмента организации
Курсовая работа
по дисциплине: Производственный менеджмент
Достоинства и недостатки вариантов размещения оборудования
Специальность 080507.65 - менеджмент организации,
5 курс, дневное отделение,
специализация 080507.65-11 - производственный менеджмент
СТРЕЛЕНКО Елена Александровна
Южно-Сахалинск – 2010
Оглавление
1. Размещение оборудования. Достоинства и недостатки вариантов размещения оборудования
1.1. Размещение оборудования
1.2. Достоинства и недостатки размещения оборудования
2. Расчет и анализ технико-экономических показателей
2.1. Исходные данные для расчета
2.2. Расчет коэффициента загрузки оборудования
2.3. Списочное количество производственных рабочих
2.4. Расчет переменных издержек цеха по выпуску изделий
2.5. Общий фонд заработной платы производственных рабочих
2.6. Расходы по содержанию и эксплуатации оборудования
2.7. Расчет общецеховых расходов
2.8. Расчет цены единицы изделия
2.9. Сводные технико-экономические показатели работы цеха
Литература
Приложения
1. Размещение оборудования. Достоинства и недостатки вариантов размещения оборудования
1.1 Размещение оборудования
Правильное размещение оборудования является основным звеном в организации безопасной работы производственного участка и цеха. При размещении оборудования необходимо соблюдать установленные минимальные разрывы между станками, между станками и отдельными элементами здания, правильно определять ширину проходов и проездов. Невыполнение правил и норм размещения оборудования приводит к загромождению помещений и травматизму.
Расположение оборудования на площади цеха или участка определяется в основном технологическим процессом и местными условиями.
При автоматизированном производстве (комплексные автоматические заводы или цеха, автоматические линии, поточное производство) оборудование размещается по ходу технологического процесса в единую цепочку с соблюдением расстояний между оборудованием и конструктивными элементами здания. На автоматических и поточных линиях большой протяженности для перехода с одной стороны линии на другую устраивают переходные мостики.
При многостаночном обслуживании оборудование располагают с учетом максимально возможного сокращения расстояний между рабочими местами. Если по условиям технологического процесса необходимо предусмотреть стеллажи или столы для заготовок и готовых изделий, то для этого отводится дополнительная площадь в соответствии с особенностями производства.
Размещение металлорежущих станков, слесарных верстаков и другого оборудования в цехах холодной обработки принимается таким, чтобы расстояние между отдельными станками или группами станков были достаточными для свободного прохода рабочих, занятых . их обслуживанием и ремонтом. Во всех случаях размещение оборудования должно обеспечивать достаточное число проходов для людей и проездов для транспорта, обеспечивающих безопасность сообщения. Ширина проходов и проездов назначается в зависимости от расположения оборудования, характера движения, способа транспортирования и размеров деталей, но при всех условиях принимается не менее 1 м. Для перевозки грузов автомашинами устраиваются проезды шириной 3,5 м. Загромождение проходов и проездов, а также рабочих мест различными предметами не разрешается.
Проходы и проезды требуется содержать в чистоте и порядке, границы их обычно отмечаются белой краской или металлическими светлыми кнопками. Ширина рабочей зоны принимается не менее 0,8 м. Расстояние между оборудованием и элементами зданий, а также размеры проходов и проездов определяются нормами технологического проектирования механических и сборочных цехов машиностроительных
В единичном и мелкосерийном производстве часто оборудование размещается по группам станков (токарные, фрезерные, расточные, шлифовальные и т. п. станки); однако необходимо стремиться к тому, чтобы расположение оборудования исключало возможность возникновения в процессе работы встречных потоков материалов, полуфабрикатов и людей. Целесообразно устраивать в пролетах между оборудованием одностороннее движение. При транспортировании различных заготовок в проходах (особенно заготовок большой длины) нельзя допускать, чтобы транспортные средства и заготовки стесняли рабочую зону или выходили за границы проезда, прохода.
Рабочее место является первичным звеном производства, оно представляет собой определенный участок производственной площади цеха, предназначенный для выполнения одним рабочим (или бригадой) порученной работы, специально приспособленный и технически оснащенный в соответствии с характером этой работы. От того, насколько правильно и рационально будет организовано рабочее место, зависит безопасность и производительность труда. Как правило, каждое рабочее место оснащено основным и вспомогательным оборудованием и соответствующим инструментом. Отсутствие на рабочем месте удобного вспомогательного оборудования или нерациональное его расположение, захламленность создают условия для возникновения травматизма.
Мероприятия по улучшению организации рабочих мест заключаются в рационализации трудовых движений и соответствующем оборудовании рабочего места. Технологический процесс не должен допускать непроизводительных и опасных трудовых движений и тем более опасных поз рабочего.
Пространство, в котором совершается основная часть трудовых движений, сравнительно невелико. Исследования показывают, что наиболее благоприятная зона для работ сидя определяется площадкой в 0,1 м2, когда предплечье поворачивается в локтевом суставе (руки полусогнуты). Другие зоны, например работа с помощью полностью вытянутых рук, менее благоприятны и вызывают быструю утомляемость. При работе стоя благоприятная зона также невелика. Осуществляя рационализацию трудовых движений, необходимо стремиться к обеспечению коротких и наименее утомительных движений. Следует помнить: чем больше сочленений участвуют в выполнении движения, тем оно, как правило, требует большей затраты сил. Поэтому при планировке рабочих мест и, в частности, при расстановке предметов организационно-технической оснастки необходимо предусматривать применение наиболее простых движений: движения одних пальцев, движения пальцев и запястья или движения пальцев, запястья и предплечья. Следует, по возможности, устранять такие движения, которые требуют участия не только плеча, но и всего корпуса.
При размещении на рабочем месте организационно-технической оснастки (стеллажей для заготовок и готовых деталей, инструментальной тумбочки, планшетов и пр.) или вспомогательного оборудования (поворотные краны, транспортеры и пр.) следует тщательно проверить по зонам досягаемости рук, насколько рационально установлен тот или иной предмет и какие виды движений будет при этом применять рабочий. Однако решение этой задачи не должно приводить к сближению оборудования, так как в противном случае рабочее место будет стеснено, и вероятность возникновения травматизма увеличится. На практике, используя опыт новаторов производства и соответствующие нормы при расстановке вспомогательного оборудования и оснастки, следует придерживаться такого принципа: заготовки и полуфабрикаты располагать на специальных стеллажах с левой стороны от рабочего, измерительный инструмент и тару для готовых деталей — с правой. Предметы, которыми пользуется рабочий чаще, располагают ближе к станку.
Планировка рабочего места зависит от многих условий — от типа оборудования, конфигурации и габаритов деталей, применяемой технологии, организации обслуживания, но для аналогичных работ можно установить типовые рациональные планировки рабочих мест. Следует отметить, что основное и вспомогательное оборудование не должно выходить за пределы площадки, отведенной для данного рабочего места, и устройство рабочего места должно учитывать рост и другие антропометрические данные каждого рабочего.
1.2 Достоинства и недостатки вариантов размещения оборудования
К достоинствам и недостаткам размещения оборудования можно отнести следующее.
При функциональном размещении- группируется оборудование, выполняются схожие функции.
Достоинства:
Условие наиболее полной загрузки оборудования,
Условия применения прогрессивных технических методов,
Гибкая перестройка на выпуск новой продукции,
Улучшение обслуживания оборудования и рабочих мест,
Недостатки:
Увеличение длительности производственного цикла,
Увеличение объема незавершенного производства,
Рост себестоимости продукции,
Удлинение и усложнение технологического маршрута,
Усложнение связей кооперации,
При поточном размещении – оборудование группируется для выпуска какого- либо продукта.
Достоинства:
Выполнение аналогичных принципов рациональной организации производства,
Сохранение длительности производственного цикла,
Снижение себестоимости продукции,
Недостатки:
Малая гибкость,
Требования синхронизации,
По группам технологий – оборудование группируется для выпуска семейства конструктивно и технологически схожих продуктов.
Достоинства:
Сокращение длительности производственного цикла,
Повышение уровня ответственности за конечную продукцию и ее качества,
Условия для повышения уровня механизации и автоматизации,
Недостатки:
Ухудшение использования оборудования и кадров,
Усложнение управления производственным подразделением,
Затруднение внедрения новых технологий.
2. Расчет и анализ технико-экономических показателей деятельности предприятия
2.1 Исходные данные для расчета
Таблица 2.1 - Вариант и исходные данные
| Показатели | ||||||||||
|
Вариант |
Годовая программа | Режим работы | Плановые потери времени | Цена материала | Масса изделия | Коэффициент использования материалов | Транспортно-заготовительные работы | Тарифная ставка рабочего 1 разряда | Норма амортизации производственного здания | Рентабельность продукции |
| Ед. изм. | тыс. ед. | смена | % | руб. | кг | - | % | руб./час | % | % |
| 18 | 185 | 2 | 8 | 6,1 | 7,4 | 0,81 | 9 | 100 | 3 | 20 |
| Вид оборудования | Операция | Разряд | Трудоемкость, мин. | Балансовая стоимость, тыс. руб | Установленная мощность, кВт | Габаритные размеры, мм | Годовая норма амортизации, % |
| А | 1 | 3 | 3,8 | 140,2 | 18,0 | 6820х3600 | 10,0 |
| Б | 2 | 3 | 5,8 | 61,3 | 8,6 | 1240х790 | 6,2 |
| В | 3 | 4 | 3,6 | 82,4 | 5,1 | 2750х1520 | 6,8 |
| Г | 4 | 2 | 4,2 | 15,9 | 3,4 | 1100х880 | 6,2 |
| Д | 5 | 5 | 4,5 | 52,4 | 4,9 | 2450х880 | 10,0 |
| Е | 6 | 3 | 4,8 | 140,2 | 18,0 | 6820х3600 | 10,0 |
2.2 Расчет коэффициента загрузки оборудования
Расчет числа единиц оборудования на каждой i-ой операции производится по формуле (2.1):
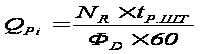 (2.1)
Действительный фонд времени работы производственного оборудования рассчитывается по формуле 2.2:
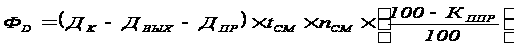 (2.2)
где Д К = 365 дней; Д ПР = 11 дней; Д ВЫХ ВЫХ = 104 дня; n СМ = 2, t СМ = 8 часов; К ППР = 8.
ФD = (365-104-11)х8х2х0,92=3680
Qp1 = 185000х3,8/3680х60 = 703000/220800 = 3,18; Qпр1 = 4
Qp2 = 185000х5,8/3680х60 = 1073000/220800 = 4,86; Qпр2 = 5
Qp3 = 185000х3,6/3680х60 = 666000/220800 = 3,02; Qпр3 = 4
Qp4 = 185000х4,2/3680х60 = 777000/220800 = 3,52; Qпр4 = 4
Qp5 = 185000х4,5/3680х60 = 832500/220800 = 3,77; Qпр5 = 4
Qp6 = 185000х4,8/3680х60 = 888000/220800 = 4,02; Qпр6 = 5
Принятое количество станков Q ПРi равно ближайшему целому числу при округлении QРi в большую сторону так, чтобы загрузка рабочих мест была как можно полнее.
Степень загрузки рабочих мест характеризуется коэффициентом загрузки оборудования, который рассчитывается по формуле 2.3:
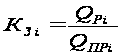 (2.3)
Результаты расчетов сводятся в таблицу 2.5.
2.3. Списочное количество производственных рабочих
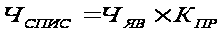 (2.5)
где Ч СПИС – списочное количество рабочих;
Ч ЯВ – явочное количество рабочих;
К ПР – коэффициент, учитывающий пропуски рабочих дней (К ПР = 1,1).
Ч спис = 52 х 1,1 = 58
Таблица 2.5 - Расчет оборудования и коэффициента загрузки
| Операция | Количество рабочих мест: | Коэффициент загрузки станков, К Зi | Число производственных рабочих в 2 смены | |
| Расчетное значение, QPi. | Принятое значение, QПР i | |||
| 1 | 3,18 | 4 | 0,8 | 8 |
| 2 | 4,86 | 5 | 0,97 | 10 |
| 3 | 3,02 | 4 | 0,75 | 8 |
| 4 | 3,52 | 4 | 0,88 | 8 |
| 5 | 3,77 | 4 | 0,94 | 8 |
| 6 | 4,02 | 5 | 0,8 | 10 |
| Итого: | 26 |
|
Ч ЯВ = 52 | |
 0,86
Значения коэффициентов загрузки оборудования следует представить в виде диаграммы (рис. 2.1).
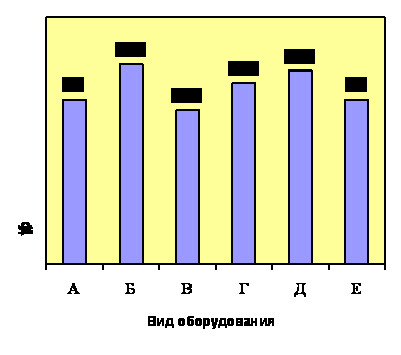
Рис. 2.1 - Коэффициенты загрузки оборудования
2.4 Расчет переменных издержек цеха по выпуску изделий
Стоимость материалов
Стоимость материалов вычисляется по формуле 2.6:
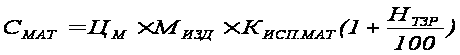 (2.6)
где Ц М – цена за 1 кг материала, руб.; М ИЗД – масса изделия, кг; К ИСП..МАТ – коэффициент использования материала; Н ТЗР – норма транспортно-заготовительных расходов = 9 %.
С мат = 6,1 х 7,4 х 0,81 х 1,09 = 39,85руб.
Затраты на оплату труда производственных рабочих
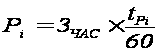 (2.7)
где t Pi – время обработки изделия на этой операции, мин.; 3 ЧАС – часовая тарифная ставка рабочего, выполняющего данную операцию, руб./час.
Часовые тарифные ставки всех рабочих определяются следующим образом:
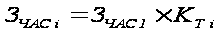 (2.8)
Р1=169х3,8/60=10,70 руб/час.
Р2=169х5,8/60=16,34 руб/час.
Р3=191х3,6/60=11,46 руб/час.
Р4=130х4,2/60=9,10 руб/час.
Р5=216х4,5/60=16,20 руб/час.
Р6=169х4,8/60=13,52 руб/час.
Далее определяются расценки на каждую операцию, а затем определяется расценка в целом га изделие:
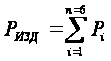 (2.9)
Ризд = 77,32 руб.
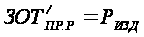 =
77,32 руб.(2.10).
Премия производственным рабочим (норма премии, Н ПР = 50 %) рассчитывается:
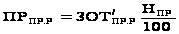 =
38,66 руб. (2.11)
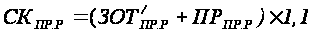 = 127,58 руб. (2.13)
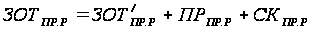 =
243,56 руб.(2.12)
Норма единого социального налога Н ЕСН = 26,2 %:
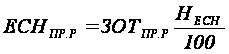 = 63,81 (2.14)
Расчеты сводятся в таблицу 2.4.
Таблица 2.4 - Переменные издержки на единицу изделия
| Статьи затрат | Условное обозначение | Сумма, руб. |
| 1 . Материальные затраты | С МАТ | 39,85 |
| 2. Затраты на оплату труда произв. Рабочих | ЗОТ ПР.Р | 243,56 |
| 3. Отчисления на соц. нужды произв. рабочих | ЕСН ПР.Р | 63,81 |
| Итого переменные издержки на 1 изделие | ПИ ИЗД | 347,23 |
2.5 Общий фонд заработной платы производственных рабочих
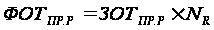 = 243,56х185000 = 45058600 руб.
(2.15)
2.6. Расходы по содержанию и эксплуатации оборудования
Затраты на оплату труда вспомогательных рабочих
Действительный фонд рабочего времени вспомогательных рабочих рассчитывается по формуле 2.16:
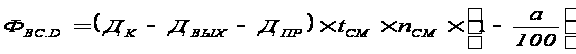 (2.16)
где а – процент невыходов на работу по уважительным причинам, а = 10 %.
Ф вс.д = (365-104-11) х 8 х 2 х 0,9 = 3600 часов
Для расчета затрат на оплату труда вспомогательных рабочих необходимо определить их численность, исходя из принятого количества станков. Данные заносятся в таблицу 2.5.
Таблица 2.5 - Расчет численности вспомогательных рабочих
| Профессия | Количество в 1 смену, чел. | Разряд |
Общее
кол-во |
| 1. Слесарь-наладчик | 1 на 5 станков | 5 | 12 |
| 2. Слесарь-ремонтник | 1 на 15 станков | 4 | 4 |
| 3. Транспортный рабочий | 1 на 6 станков | 3 | 10 |
| 4. Контролер | 1 на 10 станков | 4 | 6 |
| 5. Раздатчик инструмента | 1 | 3 | 2 |
Часовые
тарифные ставки
вспомогательных
рабочих определяются
по формуле 2.7.
Для которой
 = 75 руб./час. –
часовая тарифная
ставка вспомогательного
рабочего 1-го
разряда.
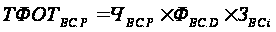 (2.17)
ТФОТвс.р1 = 12х162х3600 = 6998400 руб.
ТФОТвс.р2 = 4х143,25х3600 = 2062800 руб.
ТФОТвс.р3 = 10х126,75х3600 = 4563000 руб.
ТФОТвс.р4 = 6х143,25х3600 = 3094200 руб.
ТФОТвс.р5 = 2х126,75х3600 = 912600 руб.
Общий фонд оплаты труда отдельно для каждой категории вспомогательных рабочих по формуле 2.16:
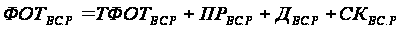 (2.18)
ПРВС.Р – премия вспомогательных рабочих = 25 % от ТФОТ; Д ВС.Р – доплата вспомогательных рабочим = 5% от ТФОТ.
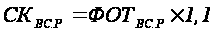 (2.19)
Расчеты сводятся в таблицу 2.6.
Таблица 2.6 - годовой фонд оплаты труда вспомогательных рабочих
|
Категория
вспомогательных
|
Численность, чел. | ТФОТ ВС.Р, руб. | ПР ВС.Р, руб. | Д ВС.Р, руб. | СКВС.Р, руб. | ФОТ ВС.Р, руб. |
| 1 . Слесарь-наладчик | 12 | 6998400 | 1749600 | 349920 | 10007712 | 19105632 |
| 2 . Слесарь-ремонтник | 4 | 2062800 | 515700 | 103140 | 2949804 | 5631444 |
| 3. Транспортный рабочий | 10 | 4563000 | 1140750 | 228150 | 6525090 | 12456990 |
| 4. Контролер | 6 | 3094200 | 773550 | 154710 | 4424706 | 8447166 |
| 5. Раздатчик инструмента | 2 | 912600 | 228150 | 45630 | 1305018 | 2491398 |
| Итого: | 34 | 17631000 | 4407750 | 881550 | 25212330 | 48132630 |
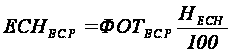
ЕСН вс.р = 48132630х26,2/100 = 12610749,06 руб.
Затраты на технологическую электроэнергию, руб
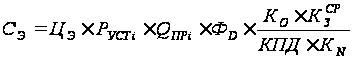 (2.21)
где Ц Э – тариф на 1 кВт·час электроэнергии – 3,12 руб./кВт; Р УСТ i – мощность установленного оборудования, кВт; Q ПРi – принятое количество станков, шт.; К О – коэффициент одновременной работы оборудования, равный 0,7; КПД – коэффициент полезного действия оборудования, равный 0,9; К N – коэффициент потерь в сети, равный 0,95; К З – средний коэффициент загрузки оборудования.
Затраты на электроэнергию следует рассчитать для каждого вида оборудования, а затем суммировать.
Сэ1 = 3,12х18,0х4х3680х(0,7х0,86х0,9х0,95) = 580777,96 руб.
Сэ2 = 3,12х8,6х5х3680х(0,7х0,86х0,9х0,95) = 346853,51руб.
Сэ3 = 3,12х5,1х4х3680х(0,7х0,86х0,9х0,95) = 164553,76 руб.
Сэ4 = 3,12х3,4х4х3680х(0,7х0,86х0,9х0,95) = 109702,5 руб.
Сэ5 = 3,12х4,9х4х3680х(0,7х0,86х0,9х0,95) = 158100,67 руб.
Сэ6 = 3,12х18,0х5х3680х(0,7х0,86х0,9х0,95) = 725972,46 руб.
Сэ = 2085960,86 руб.
Амортизация оборудования
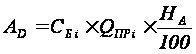 (2.22)
где С Б i – балансовая стоимость, руб.; Q ПРi – число станков, шт.; Н А – годовая норма амортизационных отчислений, %.
Ад1=140200х4х10,0/100=56080 руб.
Ад2 = 61300х5х6,2/100 = 19003 руб.
Ад3 = 82400х4х6,8/100 = 22413 руб.
Ад4 = 15900х4х6,2/100 = 3943 руб.
Ад5 = 52400х4х10,0/100=20960 руб.
Ад6 =140200х5х10,0/100=70100 руб
Ад = 192499 руб.
Амортизация транспортных средств
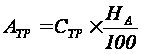 (2.23)
где СТР – балансовая стоимость транспортных средств, которая составляет 40 % от балансовой стоимости оборудования. Принимаем Н А = 12,5 %.
Сб = 140200х4 + 61300х5 + 82400х4 + 15900х4 + 52400х4 + 140200х5 = 2171100 руб.
Стр = 2171100х0,4 = 868440 руб.;
Атр = 868440х12,5/100 = 108555 руб.
Расходы на эксплуатацию транспортных средств (З ТР) составляют 10 % от их балансовой стоимости транспортных средств, где С ТР.СР – балансовая стоимость транспортных средств, которая составляет 40 % от балансовой стоимости оборудования.
З тр = 868440х0,1=86844 руб.
Расходы на ремонт технологического оборудования (Р ОБ) составляют 18 % от их первоначальной стоимости, умноженные на принятое количество станков.
Роб1=140200х4х0,18 = 100944 руб.
Роб2=61300х5х0,18 = 55170 руб.
Роб3=82400х4х0,18 = 59328 руб.
Роб4=15900х4х0,18 = 11448 руб.
Роб5=52400х4х0,18 = 37728 руб.
Роб6=140200х5х0,18 = 126180 руб
Роб = 390798 руб.
Затраты на вспомогательные материалы
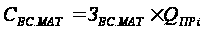 (2.24)
где ЗВС.МАТ – затраты на вспомогательные материалы, руб. (табл. 2.7);
Таблица 2.7 ЗАТРАТЫ НА СМАЗЫВАЮЩИЕ И ОХЛАЖДАЮЩИЕ ЖИДКОСТИ
| Оборудование | Вид вспомогательного материала | Норма расхода на 1 станок при 2-сменной работе, кг |
Стоимость,
|
Сумма затрат, руб. | |
| Наименование | Количество | ||||
| А | 4 | Эмульсия | 18,1 | 120 | 8688 |
| Б | 5 | Эмульсия | 18,1 | 120 | 10860 |
| В | 4 | Эмульсия | 18,1 | 120 | 8688 |
| Г | 4 | Масло | 25,6 | 150 | 15360 |
| Д | 4 | Масло | 25,6 | 150 | 15360 |
| Е | 5 | Эмульсия | 18,1 | 120 | 10860 |
| Всё оборудование | 26 | Ветошь | 10,0 | 30 | 7800 |
| Итого на вспомогательные материалы: |
77616 |
||||
Расходы на ремонт транспортных средств (Р ТР) составляют 9 % от их балансовой стоимости транспортных средств, где С ТР,СР – балансовая стоимость транспортных средств, которая составляет 40 % от балансовой стоимости оборудования.
Ртр = 868440х0,09= 78159,6
Износ малоценных и быстроизнашивающихся предметов 50 % (инструмента, инвентаря) (И МБП) – затраты на 1 станок, умноженные на принятое количество станков.
Имбл = 0,5хАд = 0,5х 192499 = 96250
Затраты на сжатый воздух (З СЖ.В) составляют 3 % от затрат на технологическую электроэнергию.
Зсж.в. = 0,03х2085960,86=62579
Затраты на воду для технологических нужд (З В.ТЕХ) составляют 4 % от затрат на силовую энергию.
Зв.тех = 0,04х2085960,86=83438
Результаты расчетов сводятся в таблицу 2.8.
Таблица 2.8 - СМЕТА РАСХОДОВ ПО СОДЕРЖАНИЮ И ЭКСПЛУАТАЦИИ ОБОРУДОВАНИЯ
| Статья расходов | Условное обозначение | Сумма, руб. |
| 1. Фонд оплаты труда вспомогательных рабочих | ФОТ ВС.Р | 48132630 |
| 2. Единый социальный налог | ЕСН ВС.Р | 12610749 |
| 3. Стоимость технологической электроэнергии | С Э | 2085960,86 |
| 4. Затраты на сжатый воздух | З СЖ.В | 62579 |
| 5. Затраты на технологическую воду | З В.ТЕХ | 83438 |
| 6. Амортизационные отчисления по технологическому оборудованию | А D | 192499 |
| 7. Амортизационные отчисления по транспортным средствам | A ТР | 108555 |
| 8. Расходы по эксплуатации транспортных средств | З ТР | 86844 |
| 9. Расходы на ремонт транспортных средств | Р ТР | 78159,6 |
| 10. Расходы на ремонт технологического оборудования | Р ОБ | 390798 |
| 11. Стоимость вспомогательных материалов | С МАТ | 77616 |
| 12. Износ малоценных и быстроизнашивающихся предметов | И МБП | 96250 |
| Итого расходы по содержанию и эксплуатации оборудования | РСЭО | 64006078 |
2.7 Расчет общецеховых расходов
Затраты на оплату труда по управлению цехом
В соответствии со штатным расписанием цеха (табл. 2.9) рассчитываются затраты на оплату труда по управлению цехом. Численность должна учитывать количество смен работы предприятия, но начальник цеха всегда один.
Таблица 2.9 - ШТАТНОЕ РАСПИСАНИЕ ЦЕХА
| Должность | Численность в одну смену, чел. | Кратность МРОТ | Оклад в месяц, руб. |
| 1. Начальник цеха | 1 | 15 | 64950 |
| 2. Мастер смены | 1 | 12 | 51960 |
| 3. Технолог-нормировщик | 1 | 10 | 43300 |
| 4. Экономист-бухгалтер | 1 | 10 | 43300 |
| 5. Кладовщик | 1 | 6 | 25980 |
| 6. Уборщик | 1 | 4 | 17320 |
Годовой фонд оплаты труда служащих рассчитывается кратно минимальному размеру оплаты труда (МРОТ), равному 4330 рублей.
Премия назначается в размере 25 % от оклада.
Дополнительная оплата труда в районах Крайнего севера и приравненного к нему районах рассчитывается аналогично формуле 2.19.
ТФОТсл = 12 х оклад/месяц
ПР сл = 0,25 х ТФОТсл.
СКсл = (ТФОТсл + ПРсл) х 1,1
ФОТсл = ТФОТсл + ПРсл + СКсл
Единый социальный налог, начисляемый от фонда заработной платы служащих. Норма единого социального налога Н ЕСН = 26,2 %.
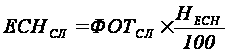 (2.25)
Таблица 2.10 - ЗАТРАТЫ НА ОПЛАТУ ТРУДА
| Категория работников | Численность, чел. | Оклад в месяц, руб. | Годовой тарифный фонд ТФОТ СЛ, руб. | Премия, ПР СЛ | Районная и северная надбавка, СК СЛ | Годовой ФОТСЛ, руб. | ЕСН СЛ, руб. | Итого затраты на оплату труда |
| 1. Начальник цеха | 1 | 64950 | 779400 | 194850 | 1071675 | 2045925 | 536032,35 | 2581957 |
| 2. Мастер смены | 2 | 51960 | 1247040 | 311760 | 1714680 | 3273480 | 857651,76 | 4131132 |
| 3. Технолог-нормировщик | 2 | 43300 | 1039200 | 259800 | 1428900 | 2727900 | 714709,8 | 3442610 |
| 4. Экономист-бухгалтер | 1 | 43300 | 519600 | 129900 | 714450 | 1363950 | 357354,9 | 1721305 |
| 5. Кладовщик | 2 | 25980 | 623520 | 155880 | 857340 | 1636740 | 428825,88 | 2065566 |
| 6. Уборщик | 2 | 17320 | 415680 | 103920 | 571560 | 1091160 | 285883,92 |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |