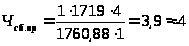Расчёт календарно-плановых нормативов и технико-экономическое обоснование гибкого автоматизированного участка механической обработки деталей
2.10 Расчет необходимого количества транспортных средств и промышленных роботов
Внутри цехов заготовки, детали, сборочные единицы в процессе изготовления перевозятся между кладовыми (складами) и участками, с одного участка на другой, а на участках - между рабочими местами (технологическим оборудованием).
В соответствии с этим широко используется транспортное оборудование различного типа, в частности ручные тележки, электрокары, транспортёры различных типов, робоэлектрокары, промышленные роботы, манипуляторы и другие транспортные средства. Одним из основных факторов при выборе транспортного средства является грузоподъёмность, для чего необходимо учитывать размеры партий и вес обрабатываемых деталей. Число транспортных средств прерывного (циклического) действия (электрокары, робоэлектрокары) определяется по формуле
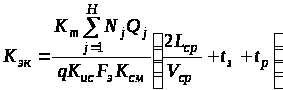 ,
где Кт - количество транспортных операций, осуществляемых над каждой деталью (К = 5);
 - вес единицы
j-го типоразмера
детали (из исходных
данных - норма
расхода материала
на одно изделие),
кг;
 - грузоподъёмность
транспортных
единиц, кг;
Nj - годовая программа j-го типоразмера деталей, шт.;
 - коэффициент
использования
грузоподъёмности
транспортных
средств
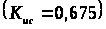 ;
Fэф - годовой эффективный фонд времени работы единицы транспортного средства, для одноименного режима, час;
 - среднее расстояние
между двумя
пунктами, м
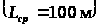 ;
 - средняя скорость
движения
транспортного
средства, м/мин
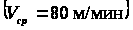 ;
 - время на загрузку
транспортного
средства за
каждую операцию,
мин
 ;
 - время на разгрузку
транспортного
средства за
каждую операцию,
мин
 ;
Н - номенклатура обрабатываемых деталей;
Kсм - число смен в сутки.
Для базового варианта выбираем тележку самоходную типа СМТ302:
напольный электрокар, предназначен для перевозки грузов в цех (участок) и обратно на склад.
Грузоподъемность до 300 кг;
Габаритные размеры 1200ґ1800 мм;
Мощность 3,5 кВт;
Оптовая цена 2500 у. е.,
Категория ремонтной сложности:
механической 4,5;
электрической 3,5.
Найдем необходимое количество электрокаров:
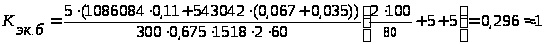 шт,
В проектируемом варианте выбираем робоэлектрокар С4057.26:
напольный транспортный робоэлектрокар, работает в прямоугольной системе координат.
Грузоподъемность 500 кг;
Габаритные размеры 1650ґ2350 мм;
Мощность 5,0 кВт;
Оптовая цена 44500 у. е.;
Категория ремонтной сложности:
механической 7,0;
электрической 12,5.
Найдем необходимое количество робоэлектрокаров:
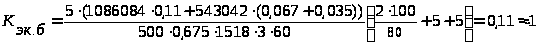 шт.
Так как в проектируемом варианте по заданию используются обрабатывающие центры, в которые входят роботы-манипуляторы, то расчет необходимого количества промышленных роботов не производится.
3. Планировка и расчёт производственной площади участка, выбор типа здания
3.1 Планировка производственного участка
При планировке производственного участка предусматривали возможность передачи деталей между станками по кратчайшему расстоянию с наименьшими затратами времени и наименьшим использованием производственной площади; предусмотрели удобные подходы к станкам (оборудованию) для проведения ремонта и обслуживания; выделили необходимые площади для размещения магазина-накопителя деталей (МД) и подходы к ним; магазинов хранения инструментов (МИ). Планировка гибкого промышленного участка представлена в приложении Б для базового варианта и для проектируемого варианта.
3.2 Расчёт производственной площади участка
После проведения планировки и исходя из характеристики оборудования (прил.3-6) необходимо произвести расчёт производственной площади участка по базовому и проектируемому вариантам. Расчёт производится в табличной форме (табл.3.1). После определения производственной площади определяется вспомогательная площадь, занимаемая настройщиками инструмента, сборщиками приспособлений, кладовыми, бытовыми и административными помещениями. При определении производственной площади подвижного промышленного робота следует учитывать как габаритные размеры транспортного средства, так и площадь, необходимую для его перемещения (если участок роботизирован - то площадь трассы).
Таблица 3.1. Расчет производственной площади участка
| Наименование оборуд. | Модель (марка) | Габаритные размеры, мм | Кол-во единиц обор-ия | Коэф., учит.д.оп. Площадь | Произв. площадь уч-ка, м2 |
| Базовый вариант | |||||
| Отрезной станок | НА3222Ф | 2150ґ1500 | 1 | 3,5 | 11,3 |
| Токарно-винторезный станок | 1К62Д | 2850ґ1250 | 9 | 3,5 | 112,2 |
| Вертикально-сверлильный станок | 2А135 | 1240ґ838 | 2 | 4,0 | 8,3 |
| Вертикально-сверлильный станок | 2А135 | 1240ґ838 | 5 | 4,0 | 20,8 |
| Тележка самоходная | СМТ 302 | 1200ґ1800 | 1 | − | 103,5 |
| Итого: | 18 | 256,1 | |||
| Проектируемый вариант | |||||
| Отрезной станок | 8Г662Ф2 | 2150ґ1150 | 1 | 3,5 | 8,7 |
| Обрабатывающий центр | ОЦ1И21 | 4770ґ2300 | 5 | 2,0 | 109,71 |
| Обрабатывающий центр | ОЦ1И21 | 4770ґ2300 | 1 | 2,0 | 21,9 |
| Обрабатывающий центр | ОЦ1И21 | 4770ґ2300 | 3 | 2,0 | 65,8 |
| Робоэлектрокар | С4057.26 | 1650ґ2350 | 1 | - | 63,5 |
| Итого: | 11 | 269,61 | |||
3.3 Обоснование выбора типа здания
Типы, конструкции и размеры зданий для механообрабатывающих цехов выбираются в зависимости от следующих факторов:
характера и размера объектов производства, объёмов производственной программы, характера производственного процесса и применяемого оборудования;
типов, размеров и грузоподъёмности транспортных средств;
требований, предъявляемых в отношении освещения, отопления и вентиляции;
учёта возможности дальнейшего расширения здания;
рода применяемого строительного материала.
Производственные здания для механической обработки деталей могут быть одноэтажные и многоэтажные.
Преимущественно здания для цехов механической обработки строят одноэтажные, так как при этом производстве применяется сравнительно тяжёлое оборудование и сама продукция может быть тяжёлой и значительной по габаритам. Однако в тех случаях, когда это возможно по характеру изготавливаемых изделий (изделия лёгкие и мелкие) и применяемому оборудованию, целесообразно использовать и многоэтажные здания (двух-четырёх этажные).
Производственные здания строятся из нескольких параллельных однотипных пролётов, образуемых рядами колонн - металлических или железобетонных. Форма здания должна быть простой, в виде прямоугольника (или квадрата).
Общие размеры и площади цехов определяют на основе планировки оборудования.
Каждый пролёт цеха характеризуется основными размерами - шириной пролёта L и шагом колонн t или, иначе, сеткой колонн Lґt.
Ширина пролёта определяется на основании планировки оборудования в зависимости от размеров обрабатываемых деталей, применяемого оборудования и средств транспорта. Наиболее часто ширина пролёта механических цехов принимается равной 9, 12, 15, 18, 24 м. Длина пролёта зависит от производственной и вспомогательной площадей.
Шагом колонн называется расстояние между осями двух колонн в направлении продольной оси пролёта. Как правило, шаг колонн принимается 6 м, может быть 12 м.
В проектируемом варианте выбирается ширина пролета 24 м., шаг колонн выбираем 6 метров.
4. Расчёт мощности, потребляемой оборудованием
Произведем
расчет установленной
мощности ( ),
которая потребляется
всеми видами
оборудования,
в табличной
форме:
Таблица 4.1. Расчёт установленной мощности, потребляемой оборудованием
| Наименование оборудования |
Модель (марка) |
Кол-во единиц оборуд-ия | Установленная мощность, кВт | ||
| Единицы | Принято | ||||
| Базовый вариант | |||||
| Отрезной станок | НА3222Ф | 1 | 7,5 | 7,5 | |
| Токарно-винторезный станок | 1К62Д | 9 | 11,5 | 103,5 | |
| Вертикально-сверлильный станок | 2А135 | 2 | 3,5 | 7 | |
| Вертикально-сверлильный станок | 2А135 | 5 | 3,5 | 17,5 | |
| Тележка самоходная | СМТ 302 | 1 | 3,5 | 3,5 | |
| Итого: | 18 | 139 | |||
| Проектируемый вариант | |||||
| Отрезной станок | 8Г662Ф2 | 1 | 3,2 | 3,2 | |
| Обрабатывающий центр | ОЦ1И21 | 5 | 14,5 | 72,5 | |
| Обрабатывающий центр | ОЦ1И21 | 1 | 14,5 | 14,5 | |
| Обрабатывающий центр | ОЦ1И21 | 3 | 14,5 | 43,5 | |
| Робоэлектрокар | С4057.26 | 1 | 5 | 5 | |
| Итого: | 11 | 138,7 | |||
5. Расчёт численности производственного персонала
5.1 Расчёт численности операторов, осуществляющих наблюдение за работой технологического оборудования
Расчёт численности операторов производится исходя из трудоёмкости годового объёма работы, эффективного фонда времени работы рабочего, коэффициентов, учитывающих затраты времени рабочего на обслуживание рабочего места и наблюдение за работой оборудования и многостаночного обслуживания.
Расчёт численности операторов по базовому варианту ведётся по формуле
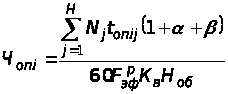 ,
где
 - коэффициент,
учитывающий
затраты времени
оператора на
обслуживание
рабочего места
 ;
 - коэффициент,
учитывающий
затраты времени
оператора на
отдых и личные
надобности
 ;
Н - номенклатура обрабатываемых деталей (Н = 3);
 - норма обслуживания
(число станков,
обслуживаемых
одним оператором,
исходя из технологии)
(=
1);
 - коэффициент
выполнения
норм выработки
оператором
(обычно принимается
за единицу) (=
1);
 - годовой эффективный
фонд времени
работы одного
рабочего-оператора,
определяется
по формуле
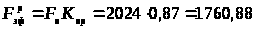 часов.
Здесь
 - коэффициент,
учитывающий
все плановые
невыходы рабочего
на работу (очередной
отпуск, декретный
отпуск, выполнение
государственных
обязанностей,
болезни и др.);
он зависит от
продолжительности
очередного
отпуска, и при
продолжительности
отпуска 24 дня
(
 ).
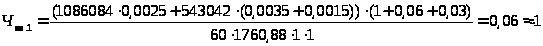 чел,
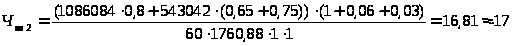 чел,
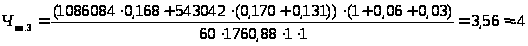 чел,
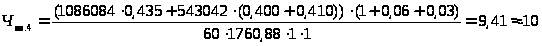 чел.
Для проверки правильности расчёта найдем
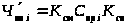 ,
где
 - принятое количество
единиц оборудования
на i-й операции;
 - коэффициент,
учитывающий
списочную
численность
рабочих-операторов
 ;
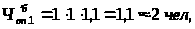
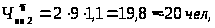
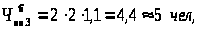
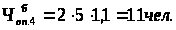
Количество
операторов
для базового
варианта принимается
равным
 ,
так как
 .
Таким образом,
общая численность
операторов
по базовому
варианту:
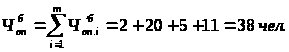
Расчет численности операторов по проектируемому варианту ведется по формуле
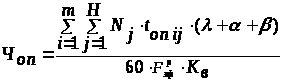 ,
где
 - коэффициент,
учитывающий
затраты времени
оператора на
наблюдение
за работой
оборудования
(
= 0,1),
 - количество
операций
технологического
процесса изготовления
деталей.
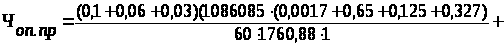
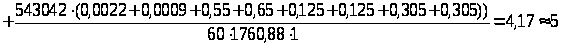 чел.
5.2 Расчёт численности наладчиков оборудования
Затраты времени наладчиков оборудования складываются из затрат времени на наладку оборудования, ежесуточного времени на проверку работы модуля по тестопрограммам и профилактики. Следовательно, численность наладчиков определяется по формуле:
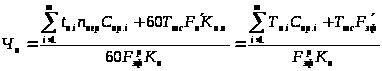 ,
где
 - суммарное
время на переналадку
оборудования
на каждой i-й
операции при
переходе от
одной партии
деталей к другой,
мин;
 - количество
переналадок
оборудования
в год на каждой
i-й операции;
 - время, затрачиваемое
на тестопрограммы
и профилактику,
ч
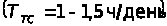 ;
 - номинальный
фонд времени,
дней;
 - коэффициент,
учитывающий
простои оборудования
в плановых
ремонтах;
 - фонд времени,
затрачиваемый
на переналадку
оборудования
на i-й операции,
ч (смотри таблицу
2.1);
 - эффективный
фонд времени
работы наладчика,
ч.
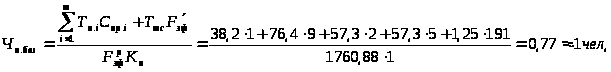
Так как работа в базовом варианте идет в две смены, примем Чн. баз = 2 чел.
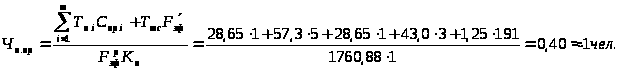
Так как работа в проектируемом варианте должна вестись в три смены, то примем количество рабочих-наладчиков Чн. пр = 3 чел.
5.3 Расчёт численности рабочих по настройке инструмента
Численность рабочих-настройщиков инструмента определяется по формуле исходя из годового времени настройки инструмента вне станка.
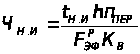 ,
где
 - среднее время
настройки
единицы инструмента,
ч
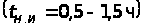 ;
 - среднее количество
инструмента
в наладке по
операциям на
одну партию
деталей, шт.
(h=4 - количество
операций);
 - количество
переналадок
оборудования
при переходе
от обработки
одной партии
деталей к другой.
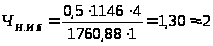 чел,
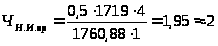 чел.
5.4 Расчёт численности сборщиков приспособлений
Расчёт численности сборщиков приспособлений производится исходя из затрат времени на сборку приспособлений в течение планового периода (года).
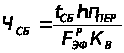 ,
где
 - среднее время
сборки-разборки
одного приспособления,
ч
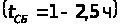 ;
- количество
приспособлений
на одну партию
деталей, шт.
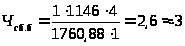 чел,