Проект автоматической линии для обработки детали "Вал-выходной"
Для расчета стоимости того или иного варианта автоматической линии необходимо предварительно определить состав оборудования, которое будет входить в данную линию.
В обеих компоновках будут использоваться транспортеры деталей, стружки, роботы-манипуляторы. Приведенные затраты автоматической линии находятся по формуле:
 ;
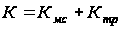 ;
где
 - стоимость
основного
оборудования;
 - стоимость
транспортно
– загрузочной
системы.
Основное оборудование АЛ с применением станков-дублеров состоит из:
Фрезерно – центровальный станок - 1шт Ч3000у.е.=3000 у.е.
Токарный многорезцовый полуавтомат – 4 шт Ч4000у.е.=16000 у.е.
Шпоночно– фрезерный станок – 2шт.Ч3000у.е.=6000у.е.
Общая стоимость основного оборудования составляет: 25000у.е.
Вспомогательное оборудование для данной схемы:
Транспортер деталей 1 шт. Ч 1200 у.е.= 1200 у.е.
Транспортер стружки 2 шт. Ч 320 у.е.= 640 у.е.
Промышленный робот 7 шт.Ч4500у.е.=31500 у.е.
Общая стоимость вспомогательного оборудования составляет 33340 у.е
Приведенные потери составляют для данного варианта:
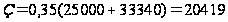 у.е
Аналогично рассчитываем стоимость основного оборудования для варианта компоновки АЛ с многопозиционным станком:
Фрезерно – центровальный станок - 1шт Ч3000у.е.=3000 у.е.
Токарный многорезцовый полуавтомат – 4 шт Ч4000у.е.=16000 у.е.
Двухпозиционный фрезерный полуавтомат – 1шт.Ч6000у.е.=6000у.е.
Общая стоимость основного оборудования составляет 25000 у.е.
Определим стоимость вспомогательного оборудования:
Промышленный робот 6шт.Ч4500у.е.=27000 у.е.
Транспортер деталей 1 шт. Ч 1200 у.е.= 1200 у.е.
Транспортер стружки 1 шт. Ч320 у.е.= 320 у.е.
Стоимость вспомогательного оборудования для данного варианта составляет 28520 у.е.
Как видно из расчетов второй вариант является экономически более целесообразным. Приведенные потери составляют для него:
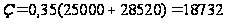 у.е.
Из экономического сравнения двух вариантов видим, что вариант АЛ с применением многопозиционного станка оказался более выгодным.
Все расчеты заносим в таблицу 7.1.
Таблица 7.1 – Стоимость основного и вспомогательного оборудования
| № варианта | Тип оборудования | Стоимость оборудования | Тип ТЗС | Стоимость ТЗС | Приведенные затраты |
| 1 | Транспортер деталей | 1·1200 | 20419 | ||
| Станок фрезерно-центровальный мод. МР-71МФ3 | 1·3000 | Промышленный робот РПМ-25 | 1·4500 | ||
| Транспортер стружки | 320 | ||||
| Станок токарный многорезцовый копировальный полуавтомат мод. 1716Ц | 4·4000 | Промышленный робот РПМ-25 | 4·4500 | ||
| Транспортер стружки | 320 | ||||
| Станок шпоночно-фрезерный 692М | 2·3000 | Промышленный робот РПМ-25 | 2·4500 | ||
| Транспортер стружки | 2·320 | ||||
| 2 | Транспортер деталей | 1·1200 | |||
| Станок фрезерно-центровальный мод. МР-71М | 1·3000 | Промышленный робот РПМ-25 | 1·4500 | 18732 | |
| Транспортер стружки | 320 | ||||
| Станок токарный многорезцовый копировальный полуавтомат мод. 1716Ц | 4·4000 | Промышленный робот РПМ-25 | 4·4500 | ||
| Транспортер стружки | 320 | ||||
| Станок вертикально-фрезерный многопозиционный | 6000 | Промышленный робот РПМ-25 | 1·4500 | ||
| Транспортер стружки | 320 | ||||
Таблица 7.2 – Структура техпроцесса в автоматизированном производстве при совмещении операций
| № поз. | Наименование операции | Инструментальные переходы на данной операции | Инструмент | Время операции, мин. |
| 1 | Фрезерно-центровальная | Фрезеровать торцы 1, 11 Сверлить центровочные отверстия | Фреза торцевая Сверла центровочные комбинированные | 1,22 |
| 2 | Токарная черновая | Точить поверхности 3, 4, 6, 7 | Многорезцовая наладка | 1,48 |
| 3 | Токарная черновая | Точить поверхности 13, 15 | Многорезцовая наладка | 0,43 |
| 4 | Токарная чистовая | Точить поверхности 3, 4, 6, 7 Точить фаски 2, 5, 17 и канавки 3, 4, 6, 7 | Многорезцовая наладка | 0,646 |
| 5 | Токарная чистовая | Точить поверхности 13, 15 Точить фаски 12, 14, 10 и канавки 13, 15 | Многорезцовая наладка | 0,3865 |
| 6 | Вертикально-фрезерная | Фрезеровать шпоночные пазы | Фреза шпоночная | 4,15 |
8. Описание конструкции и работы автоматической линии и циклограммы
В состав АЛ последовательного агрегатирования входит следующее оборудование:
Фрезерно-центровальный станок мод. МР71М 1шт.
Токарный многорезцовый полуавтомат мод. 1Н713 4 шт.
Многопозиционный шпоночно-фрезерный станок 1шт.
Промышленный робот 6 шт.
Конвейер пластинчатый 1шт.
На первом фрезерно-центровальном станке производится фрезерование торцев детали и сверление центровых отверстий с помошью фрезерной и сверлильной бабок. Заготовка устанавливается на станке с помощью станочных призм. На втором и третьем токарном многорезцовом полуавтомате производится черновое точение цилиндрических поверхностей с помощью продольного суппорта и многорезцовых наладок. На четвертом и пятом токарных полуавтоматах производится точение цилиндрических поверхностей, фасок и канавок с помощью многорезцовых наладок на продольные и поперечные суппорта. На всех токарных станках заготовка устанавливается в переднем зубчатом центре и поджимается задней бабкой с установленным в ней вращающимся центром. На многопозиционном шпоночно-фрезерном станке производится фрезерование шпоночного паза шпоночной фрезой, установленной во фрезерной насадке, заготовка, установлена на поворотном столе. Самодействующие фрезерные головки на этом станке совершают движение врезания и продольное движение, а также главное движение резания. Однорукие промышленные роботы используются в качестве загрузочных устройств. Транспортирующим устройством в данной АЛ является пластинчатый конвейер с установленными на нем призмами для ориентирования заготовки.
Работа элементов АЛ происходит следующим образом (см. циклограмму работы АЛ): цикл начинается с подвода руки манипулятора к конвейеру, далее происходит зажим заготовки кистью и отвод манипулятора, его поворот к станку, и подвод руки. При попадании ориентированной заготовки в зажимное приспособление происходит зажим ее на станке после чего манипулятор разжимает кисть и отводит руку от станка, одновременно с отводом руки включается быстрый подвод заготовки вместе со столом или соответствующих суппортов в рабочую зону далее включается рабочий ход затем быстрый отвод. Одновременно с быстрым отводом включается подвод отведенной руки манипулятора к станку, зажим заготовки манипулятором и разжим зажимного приспособления. Обработанная заготовка отводится вместе с рукой манипулятора от станка, манипулятор поворачивается к конвейеру, подводит руку и устанавливает деталь в призмах на конвейере, разжимает кисть и отводит руку от него. На этом цикл работы АЛ заканчивается.
9. Описание конструкции и работы станка
В рамках данного курсового проекта необходимо сконструировать станочную систему для обработки шпоночного паза вала-выходного.
Компоноваться данная система будет следующим образом: шпоночно-фрезерный станок 692М, пластинчатый конвейер и промышленный робот РПМ-25. Робот захватывает заготовку и поворачивается к станку, для установки заготовки под обработку и ориентации относительно инструмента используем стандартный станочные приспособления – раздвижные призмы, которые крепятся к совершающему движение подачи силовому столу. Для того, чтобы в процессе обработки заготовка находилась неподвижно относительно инструмента и не меняла положение под действием сил резания, будем использовать зажимное приспособление, которое также устанавливается на стол.
Сам процесс обработки будет происходить в следующей последовательности: установка вала на призмы, фиксация вала с помощью зажимного приспособления посредством прижатия его к призмам, подвод заготовки на ускоренном ходу в зону обработки, непосредственная обработка шпоночного паза на рабочем ходу, отвод заготовки из зоны обработки на ускоренном ходу. При этом сам ускоренный подвод и отвод осуществляется посредством перемещения платформы стола по направляющим при вращении электродвигателя быстрых перемещений, изменение направления осуществляется реверсированием электродвигателя. Рабочий ход осуществляется посредством движения стола с заготовкой за счет вращения ходового винта от электродвигателя рабочей подачи. Скорость рабочей подачи настраивается сменяемыми зубчатыми колесами, величина усилия подачи стола регулируется фрикционной предохранительной муфтой, сжатие дисков которой производится винтом и планкой через пружину. Шпиндельный узел совершает вертикальное движение от привода конической шестерни, которая вращает винт, на котором накручена гайка, эта гайка с помощью кронштейна опускает шпиндель в зависимости от вращения винта.
10. Определение режимов обработки
Расчет режимов резания при обработке шпоночного паза ведем в следующей последовательности:
1) схема обработки паза
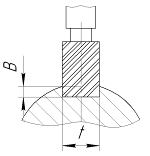
Рисунок 10.1 Обработка шпоночного паза
2) по рис. 10.1 глубина
резания
 мм
и ширина обработки
 мм;
3) согласно
[1, стр. 284, табл. 35]
принимаем
подачу
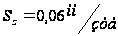 ;
4) скорость резания рассчитываем по формуле
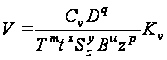 ,
где
 -
стойкость
инструмента,
 мин
[1, стр. 290, табл. 40];
 -
число зубьев
фрезы,
 ;
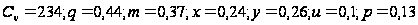 [1, стр. 287, табл.
39];
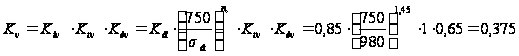
где
 –
коэффициент,
характеризующий
группу стали
по обрабатываемости,
 =0,85,
 =1,45
[1, с. 262, табл.2];
 –
коэффициент,
учитывающий
состояние
поверхности,[1,
с. 263, табл.5];
 – коэффициент,
учитывающий
влияние материала
инструмента,
[1, с. 263, табл.6];
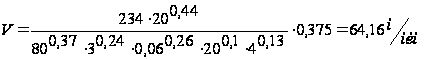
По рассчитанной скорости резания определяем требуемую частоту вращения фрезы при обработке данной поверхности:
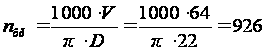 об/мин.
11. Определение усилий и мощности резания
Определяем главную составляющую силы резания:
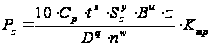
Согласно [1] выбираем значения степеней и коэффициентов:
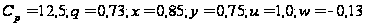
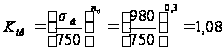
Тогда усилие резания
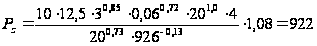 Н.
Определяем мощность резания:
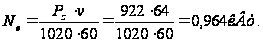
Учитывая коэффициенты при затуплении – 1,7 и при неравномерности припуска – 1,4, получим мощность станка:
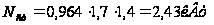
12. Расчет клиноременной передачи.
Исходные данные:
P1=2,43 кВт, n=1440об/мин, i=2.
В зависимости от n выбираем сечение ремня А.
Принимаю dшк=150 мм,P0≈3 кВт.
Пусть а≈450мм. Тогда lp=2·450+0.5·р·(150+300)=2042 мм. Принимаю lp=2100 мм.
Уточняем межосевое
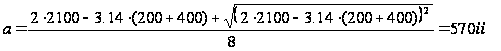 .
Ср=1,3, Сi=1,14, Cl=0,95, Cб=0,89.
Pp=P0ЧСiЧClЧCб/ Ср=3·1,14·0,95·0,89/1,3=2,22 кВт.
6) Число ремней z=3/2,22/0,95≈3 ремня.
Находим предварительное натяжение одного ремня при
v=р·dшкn/60=3,14·0,2·1440/60=15,072м/с и Fv=1250·81·10-6·15,07=23H
равно
F0=0.85·P·Cp·Cl/(zvCбCi)+Fv=0.85·3·1.3·0.95/(3·13.08·0,89Ч0,95)+23=91,6H
Сила, действующая на вал
F=2·F0·z·cosβ/2=2·96,4·3·cos12,6=537H.
Ресурс наработки
Т=ТсрК1К2=2000·2,5·1=5000ч.
13. Расчет прогиба шпинделя
Для расчета будем использовать программу автоматического расчета прогиба шпнделя. Исходными данными расчета являются:
- номер расчетной схемы (5);
- составляюшие усилий резания:
Pz=200H;
Py=1157H;
Po=2313H;
- диаметр конца шпинделя Dm=90мм;
- диаметр отверстия в шпинделе Dot=30мм;
- диаметр шпинделя между опорами Dk=70мм;
- угол между усилием резания и окружным усилием Gm=0-6,28 Рад.
Выходными данными программы являются:
- FR1, FR2 – реакции в передней и задней опорах, Н;
- У – прогиб рабочего конца шпинделя, мкм;
- θ – угол поворота шпинделя в передней опоре, Рад.
После расчета программа выдала следующие значения:
Минимальный прогиб и угол поворота будет при угле:
Gm =3,14рад;
FR1=4423Н;
FR2=-5793Н;
У=335мкм;
θ=-0,000003Рад.
14. Расчёт жёсткости опор качения
Жёсткость опоры:
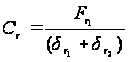 ;
где
 - упругое сближение
тел качения
и колец подшипника,
мм;
 -
контактные
деформации
на посадочных
поверхностях
подшипника,
шпинделя и
корпуса, мм.
Для расчета
подшипника
на передней
опоре, а именно
духрядного
роликоподшипника
типа 3182118 вначале
определяют
податливость
подшипника
по графику
(МУ№125 рис. 3.2) -
 .
Коэффициент
податливости
 определяют
по графику
(МУ№125 рис. 3.3) -
 ,
С=60мм, l=3·C=180мм.
Относительный зазор-натяг = 0.
 -
податливость
подшипника;
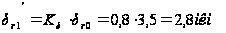
Податливость посадочных поверхностей:
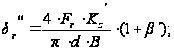
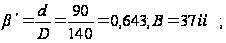
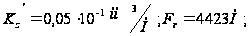
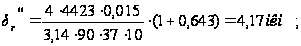
Суммарная жесткость на ПО:
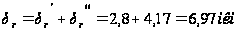
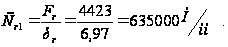
Для ЗО или дуплекса (пары) радиально-упорных шарикоподшипников жесткость определяется в такой последовательности:
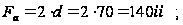
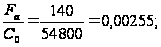
По (МУ№125 рис.
3.4) -

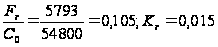 по (МУ№125 рис.
3.5);
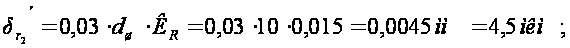
где
 =10мм
– диаметр шариков
шарикового
радиально-упорного
подшипника
36214;
КR - вспомогательный коэффициент податливости.
Податливость посадочных поверхностей:
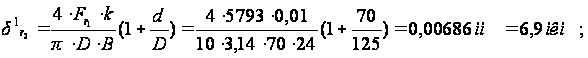
где k=0,01 – коэффициент податливости;
d – диаметр внутреннего кольца подшипника, d=70 мм;
D - диаметр наружного кольца подшипника D=125 мм;
В – ширина подшипника, В=44 мм.
Окончательная жесткость для ЗО:
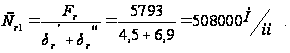
Анализируя полученные данные, делаем вывод, что хотя подшипники передней опоры более жёсткие по сравнению с подшипниками задней опоры, прогибы в передней опоре всё равно на порядок выше из-за больших сил, возникающих на торце шпинделя при фрезеровании.
15. Расчёт жёсткости шпинделя
Радиальное перемещение переднего конца шпинделя:
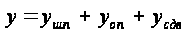 ;
где
 - перемещение,
вызванное
изгибом тела
шпинделя;
 - перемещение,
вызванное
податливостью
(нежёсткостью
опор);
 - перемещение,
вызванное
сдвигом от
действия поперечных
сил.
Рисунок 15.1 – Перемещения переднего конца шпинделя
Применим
известные
формулы сопромата
и пренебрегая
величиной
,
которая для
реальных размеров
шпинделей,
имеющих центральное
отверстие, не
превышает 3-6
процентов,
запишем:
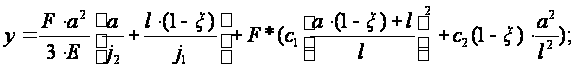
где Е – модуль
упругости
материала
шпинделя, Е=2· Па;
 -
осевые моменты
инерции сечения
шпинделя
соответственно
на консольной
части и между
опорами;
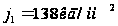
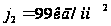
 и
 - соответственно
податливость
передней и
задней опор
шпинделя;
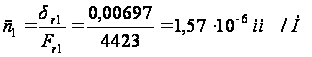
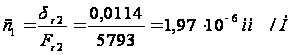
 - коэффициент,
учитывающий
наличие в передней
опоре защемляющего
момента,
=0,1….0,2.
Принимаем
=0,5;
а – длина вылета (консольной части) шпинделя, а=60 мм;
l – расстояние между опорами шпинделя, используя программу принимаем оптимальное l=250 мм;
F=Pу=1291,5 Н.
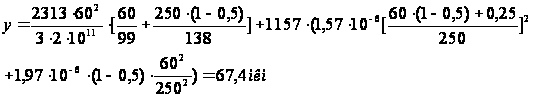
Определим суммарный угол поворота от статической и динамической нагрузки:
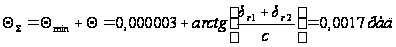 .
Таким образом
при диаметре
фрезы 22мм и глубине
шпоночного
паза 9мм, данный
ШУ может применятся
на данном фрезерном
станке при
обработке
шпоночного
паза, исходя
из допуска на
глубину шпоночного
паза
 ,
углубление
(увод) оси фрезы
при фрезеровании
не должен превышать
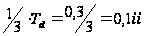 ,
в данном случае
углубление
составит:
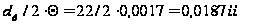 ,
что меньше
допустимого
значения.
16. Динамический расчет шпиндельного узла
Для получения частотных характеристик шпиндельного узла разобьем его на участки и рассчитаем их осевые моменты инерции и массу:
Рисунок 16.1 – Чертеж шпиндельного узла
Рисунок 16.2 – Разбиение шпиндельного узла на участки
Используя пакет КОМПАС-3D V8 и 3D модель данного узла рассчитаем необходимые параметры:
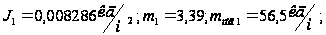
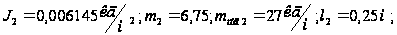
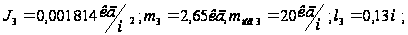
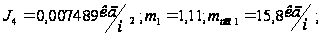
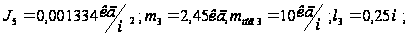
Жесткость Cr и коэффициент демпфирования h опор (согласно пункту 15):
Cr1=635000 Н/мм
Cr2=508000 Н/мм
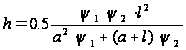
где
 – относительное
рассеивание
энергии на
шариковой
радиально-упорной
сдвоенной
опоре;
 – относительное
рассеивание
энергии на
роликовой
радиально
сдвоенной
опоре; а=60 мм –
вылет; l=250 мм –
межопорное
расстояние
h1,2=0,11
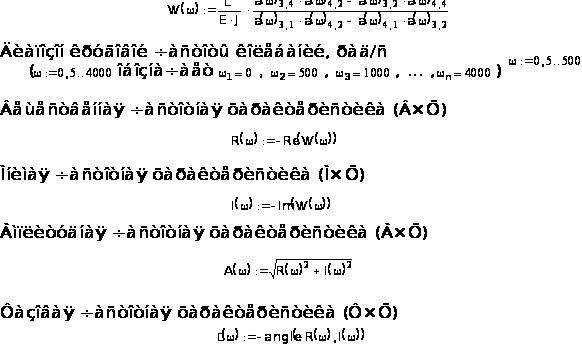
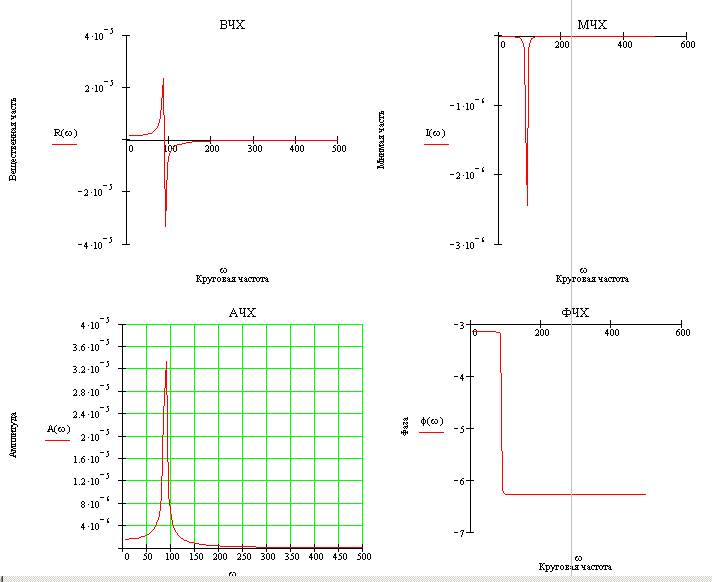
Полученные данные заносим в программу и на основании нижеперечисленных формул получаем графики частотных характеристики узла. Передаточная функция УС шпинделя