Разработка автоматической линии для обработки детали типа "Вал-червяк"
МИНИСТЕРСТВО ОБРАЗОВАНИЯ И НАУКИ УКРАИНЫ
ДОНЕЦКИЙ НАЦИОНАЛЬНЫЙ ТЕХНИЧЕСКИЙ УНИВЕРСИТЕТ
Механический факультет
Кафедра МС
КУРСОВОЙ ПРОЕКТ
по дисциплине “Теория проектирования автоматизированных станочных комплексов”
на тему: Разработка автоматической линии для обработки детали типа «Вал-червяк»
ПК 08.6.090203.50.00.000 ПЗ
Выполнил
ст. гр. МС-04н А.И. Горобец
Принял Л.П. Калафатова
Нормоконтроль В.В. Гусев
Донецк 2008
РЕФЕРАТ
Работа содержит: страниц 47, таблиц 10 , источников 5, рисунков 8, приложений 12.
Объект проектирования: автоматическая линия для изготовления детали типа вал-червяк.
Цель работы: закрепить знания, полученные при изучении курса «Теория проектирования автоматизированных станочных комплексов», приобрести навыки проектирования автоматических линий.
ПЕРЕХОД, ПОЗИЦИЯ, ПОТЕРИ ВНЕЦИКЛОВЫЕ, СТАНКИ ДУБЛЕРЫ, АВТОМАТИЧЕСКАЯ ЛИНИЯ, ЦИКЛОГРАММА РАБОТЫ, АГРЕГАТНЫЙ СТАНОК, СИЛОВАЯ ГОЛОВКА, ФРЕЗЕРНАЯ НАСАДКА, РЕЖУЩИЙ ИНСТРУМЕНТ.
Задание
Разработать компоновочную схему автоматической линии для изготовления детали типа вал. Рассчитать экономические показатели выбранной линии.
Спроектировать агрегатный станок для фрезерования шпоночного паза.
Исходными данными к курсовому проекту является заданная производительность изготовления детали в условиях автоматизированного производства равная 365шт./смену и чертеж детали представленный в приложении А.
Содержание
Введение
1 Анализ технологичности конструкции детали
2 Технологический процесс изготовления детали для неавтоматезированого производства
3 Расчет технологической производительности процесса
4 Анализ базового операционного процесса по критерию обеспечения заданной сменной производительности
5 Уточненный расчет производительности автоматической линии
6 Выбор транспортно-загрузочной системы
7 Расчет затрат для выбранных вариантов автоматических линий
8 Описание работы спроектированной АЛ
9 Описание конструкции и работы станка
10 Определение режимов обработки
11 Определение усилий и мощности резания
12 Кинематический расчет фрезерной насадки
13 Расчет прогиба шпинделя
14 Расчет жесткости опор качения
15 Расчет жесткости шпинделя
16 Динамический расчет шпиндельного узла
ЗАКЛЮЧЕНИЕ
СПИСОК ЛИТЕРАТУРЫ
Приложение А Чертеж детали
Приложение Б Карты наладок
Приложение В Чертеж автоматической линии
Приложение Г Циклограмма работы автоматической линии
Приложение Д Чертеж агрегатного станка
Приложение Е Чертеж фрезерной насадки
ВВЕДЕНИЕ
Автоматизация производственных процессов всегда являлась одним из важнейших направлений развития НТП. В развитых странах в настоящее время автоматизация занимает ведущее место в развитии промышленности, причем наблюдается тенденция к все растущей её глобальности. Несмотря на капитальные затраты, связанные с автоматизацией, она позволяет освободить гораздо больше средств за счет повышения производительности и экономии живого труда. Автоматизация дает толчок в развитии важнейших отраслей промышленности, позволяет снизить себестоимость их продукции.
Курс «Теория проектирования автоматизированных станочных комплексов» является основой для изучения процесса проектирования автоматических линий. Его изучение является важным этапом подготовки инженеров-механиков.
1 Анализ технологичности конструкции детали
Деталь (рис. 2.1) является валом-червяком с хвостовиком для соединения с двигателем посредством муфты, с шейками, которые являются посадочными поверхностями для подшипников и с шейкой под уплотнительное маслоудерживающее кольцо. Это накладывает высокие требования к параметрам качества поверхностей цапф: шероховатость цапф под подшипники достигает величины Ra 0,63; под маслоудерживающее кольцо - Ra 0,32 мкм, отклонения формы поверхностей под подшипники контролируются в двух плоскостях: радиальное биение цапф, которое не должно превышать 20 мкм и торцевое биение цапф – до 16 мкм. Центрирование вала и ступицы муфты осуществляется скользящей посадкой, крутящий момент передается с помощью шпоночного соединения. Это накладывает дополнительные требования к этой поверхности (шероховатость Ra 1,6 мкм), которая выполнена по 6 квалитету; радиальное биение хвостовика не должно превышать 20 мкм. Так как обработка цапф предусматривает шлифование и полирование, на валу предусмотрены канавки для выхода шлифовального круга, выполненные по наружнему цилиндру и торцу ГОСТ 8820-69 исп.4.
Поскольку для конструкторской базы принята ось детали (прил. А), то для механической обработки детали целесообразно использовать технологические центровые отверстия В4 ГОСТ 14034-74, которые будут являться технологической и измерительной базами. На валу выполнен паз, который производится врезанием концевой фрезы и продольным фрезерованием, что нетехнологично. Технологичным является выполнение сегментного шпоночного паза дисковыми фрезами, но в этом случае уменьшается сечение вала, что снижает его долговечность, поэтому выполнение данного шпоночного паза необходимо с такой конфигурацией, которая показана на чертеже.
Для установки подшипников, ступицы муфты, предусмотрены заходные фаски 2,5х450. Для исключения травматизма острые кромки притуплены фасками 1х450.
В качестве материала из которого изготовлен вал принята конструкционная сталь 45 ГОСТ 1050-88 c содержанием углерода 0,45%. Для повышения износостойкости вала в качестве термообработки принята закалка зубьев на установке ТВЧ.
Для контроля допуска на погрешность направления зубьев вала допускается заменить его проверкой пятна контакта с сопряженным колесом. При чем пятно контакта по высоте - не менее 40%.
Определим жесткость детали используя отношение длины к приведенному диаметру.
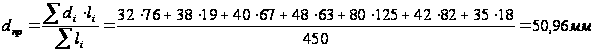
Вал является
жестким, так
как отношение
длины к диаметру

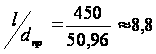 ,
что меньше 12.
Поэтому при
механической
обработке
детали можно
назначать
интенсивные
режимы резания.
Таким образом, конструкция детали является технологичной.
2 Технологический процесс изготовления детали для неавтоматизированного производства
Рисунок 2.1- Изготавливаемая деталь
На рисунке 2.1 указаны позиции обрабатываемых поверхностей. Далее приведем технологический процесс обработки детали в условиях неавтоматизированного производства.
005 Заготовительная
010Термическая (улучшение)
020 Фрезерно-центровальная
А. Установить и снять заготовку
1. Фрезеровать торцы поверхность 1, 25
2. Сверлить центровочные отверстия
030 Токарно-винторезная
А. Установить и снять заготовку
1. Точить поверхность 7 начерно
2. Точить поверхность 3 начерно
3. Точить поверхность 9 начерно
Б. Переустановить заготовку
4. Точить поверхность 23 начерно
5. Точить поверхность 15 начерно
6. Точить поверхность 19 начерно
7. Точить поверхность 11 начерно
040 Токарно-винторезная
А. Установить и снять заготовку
1. Точить поверхность 3 и торец поверхность 5 начисто
2. Точить фаску поверхность 2
3. Точить фаску поверхность 6
4. Точить канавку поверхность 4
Б. Переустановить заготовку
5. Точить поверхность 23 и торец поверхность 21 начисто
6. Точить поверхность 19 и торец поверхность 17 начисто
7. Точить поверхность 15 и торец поверхность 13 начисто
8. Точить фаску поверхность 24
9. Точить фаску поверхность 16
10. Точить фаску поверхность 12
11. Точить фаску поверхность 20
12. Точить канавку поверхность 22
13. Точить канавку поверхность 18
14. Точить канавку поверхность 14
050 Вертикально-фрезерная
А. Установить и снять заготовку
1. Фрезеровать шпоночный паз поверхность 26
060 Универсально-фрезерная
А. Установить и снять заготовку
1. Фрезеровать зубья предварительно
2. Фрезеровать зубья начисто
070 Термическая (ТВЧ)
080 Круглошлифовальная
А. Установить и снять заготовку
1.Шлифовать поверхность 3 предварительно
Б. Переустановить заготовку
2. Шлифовать поверхность 23 предварительно
3. Шлифовать поверхность 19 предварительно
4. Шлифовать поверхность 15 предварительно
090 Круглошлифовальная
А. Установить и снять заготовку
1.Шлифовать поверхность 3 окончательно
Б. Переустановить заготовку
2. Шлифовать поверхность 23 окончательно
3. Шлифовать поверхность 19 окончательно
4. Шлифовать поверхность 15 окончательно
100 Червячно-шлифовальная
А. Установить и снять заготовку
1.Шлифовать зубья
110 Контрольная
На основании базового техпроцесса обработки произведем расчет машинного времени обработки каждой конкретной поверхности и результат занесем в таблицу 2.1.
Таблица 2.1-Расчет машинного времени выполнения операций
| Наименование | Инструмент | Параметры резания |
D, мм |
L, мм |
tр, мин |
|||||
| операции | перехода |
t, мм |
sоб, мм/об |
v, м/мин |
n, об/мин |
sмин, мм/мин |
||||
| Фрезерно-центровальная | Фрезеровать торцы пов. 1, 25. | Фрезы торцевые Т5К10 | 8 | 0,8 | 164 | 614,5 | 491,6 | 85 | 131 | 0,22 |
Токарно-винторезная (Черновая Установ А) |
Сверлить центровочные отверстия | Сверла центровочные комбинированные ГОСТ 14952-75 | 2 | 0,31 | 10 | 490 | 152 | 4 | 10,06 | 0,08 |
| Точить пов. 7 начерно | Резец проходной упорный Т5К10 | 1,8 | 0,97 | 58 | 440 | 426,6 | 42 | 100 | 0,23х2 | |
|
Токарно-винторезная (Черновая Установ Б) |
Точить пов. 3 начерно | Резец проходной упорный Т5К10 | 1,8 | 0,97 | 58 | 497 | 497,7 | 36 | 17,6 | 0,04х2 |
| Точить пов. 9 начерно | Резец проходной Т5К10 | 2,6 | 0,97 | 65 | 493 | 557,8 | 80 | 117,5 | 0,47х2 | |
| Точить пов. 23 начерно | Резец проходной упорный Т5К10 | 1,8 | 0,58 | 58 | 560 | 542,9 | 33 | 76 | 0,28 | |
| Точить пов. 15 начерно | Резец проходной упорный Т5К10 | 1,8 | 0,58 | 58 | 462 | 448 | 40 | 86 | 0,38 | |
| Точить пов.19 начерно | Резец проходной упорный Т5К10 | 1,8 | 0,58 | 58 | 478,5 | 464,2 | 38,6 | 19 | 0,04 | |
|
Токарно-винторезная (Чистовая Установ А) |
Точить пов.3 и торец пов. 5 начисто | Резец проходной упорный Т5К10 | 0,325 | 0,54 | 82 | 738,8 | 399 | 35,35 | 18 | 0,05 |
Токарно-винторезная (Чистовая Установ Б) |
Точить фаску пов.2 | Резец проходной Т5К10 | 2,5 | 0,06 | 130 | 1171 | 70,3 | 35 | 2,5 | 0,06 |
| Точить фаску пов.6 | Резец проходной Т5К10 | 1 | 0.06 | 130 | 985.6 | 59.1 | 42 | 1 | 0.03 | |
| Точить канавку пов.9 | Резец проходной Т5К10 | 0,2 | 0,06 | 70 | 637 | 38,2 | 35 | 2,2 | 0,06 | |
| Точить пов.23 и торец пов.21 начисто | Резец проходной упорный Т5К10 | 0,325 | 0,54 | 82 | 807,3 | 436 | 32,35 | 76 | 0,17 | |
| Точить пов.19 и торец пов. 17 начисто | Резец проходной упорный Т5К10 | 0,325 | 0,54 | 82 | 681 | 367,7 | 38,35 | 19 | 0,05 | |
| Точить пов.15 и торец пов. 13 начисто | Резец проходной упорный Т5К10 | 0,325 | 0,54 | 82 | 647,2 | 349,5 | 40,35 | 67 | 0,19 | |
| Точить фаску пов.24 | Резец проходной Т15К6 | 2,5 | 0,06 | 130 | 1171 | 70,3 | 35 | 2,5 | 0,06 | |
| Вертикальнофрезерная | Точить фаски пов.16, 12 | Резец проходной Т5К10 | 1 | 0.06 | 130 | 985.6 | 59.1 | - | 1 | 0,03х2 |
| Точить фаску пов. 20 | Резец проходной Т5К10 | 1 | 0.06 | 130 | 1089,5 | 65,4 | 38 | 1 | 0,08 | |
| Точить канавки пов.22, 18, 14 | Резец проходной Т5К10 | 0,2 | 0,06 | 70 | 637 | 38,2 | - | 2,2 | 0,06х3 | |
|
Фрезеровать шпоночный паз Пов. 26 |
Фреза концевая Р18 | 5 | 0,1 | 55 | 1752 | 175,2 | 10 | 61 | 0,35 | |
| Суммарное значение рабочего времени | 3,8 | |||||||||
3 Расчет технологической производительности процесса
Простейшим
вариантом
построения
технологического
процесса
неавтоматизированного
производства
при принятых
методах, технологическом
маршруте и
режимах обработки
является полная
обработка
детали в одной
позиции при
последовательном
выполнении
всех составных
операций. Критерием
оценки технологического
процесса является
технологическая
производительность
 ,
которая определяется
по формуле
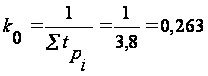 1/мин;
где
 - машинное время
выполнения
составной
операции.
Определение перечня холостых операций, которые необходимые для реализации рабочих операций технологического процесса.
Холостые операции содержат действия, которые связанные с ориентацией заготовки в пространстве, подачу заготовки к рабочей зоне, закрепления ее на рабочей позиции, фиксацию устройства или спутника на рабочей позиции оформляются в виде таблицы 3.1.
В данной работе предлагается разработка автоматической линии для осуществления той части техпроцесса, которая связана со сверлильной и фрезерной обработкой поверхностей и отверстий. Таким образом, проектируемая линия должна обеспечивать указанную в задании производительность.
Для этого произведем анализ возможных структур линии и выберем наиболее рациональную из них.
Таблица 3.1– Перечень холостых операций
| Наименование рабочей операции | Наименование холостой (обеспечивающей) операции |
| 010 Фрезерно-центровальная | 1.1 Ориентировать деталь |
| 1.2 Подать деталь в рабочую зону | |
| 1.3 Закрепить деталь | |
| 1.4 Подвести фрезы на быстром ходу | |
| 1.5 Отвести фрезы на быстром ходу | |
| 1.6 Подвести центровочные свёрла на быстром ходу | |
| 1.7 Отвести центровочные свёрла на быстром ходу | |
| 1.8 Раскрепить деталь | |
| 1.9 Удалить деталь из рабочей зоны | |
| 020 Токарно-винторезная | 2.1 Ориентировать деталь |
| 2.2 Подать деталь в рабочую зону | |
| 2.3 Закрепить деталь | |
| 2.4 Подвести резец на быстром ходу | |
| 2.5 Отвести резец на быстром ходу | |
| 2.6 Раскрепить деталь | |
| 2.7 Закрепить деталь | |
| 2.8 Подвести резец на быстром ходу | |
| 2.9 Отвести резец на быстром ходу | |
| 2.10 Раскрепить деталь | |
| 2.11 Удалить деталь из рабочей зоны | |
| 030 Вертикально-фрезерная | 3.1 Ориентировать деталь |
| 3.2 Подать деталь в рабочую зону | |
| 3.3 Закрепить деталь | |
| 3.4 Подвести инструмент на быстром ходу | |
| 3.5 Отвести инструмент на быстром ходу | |
| 3.10 Раскрепить деталь | |
| 3.11 Удалить деталь из рабочей зоны |
4 Анализ базового операционного процесса по критерию обеспечения заданной сменной производительности
Определим ожидаемую производительность системы технологического оборудования за смену для неавтоматизированного производства:
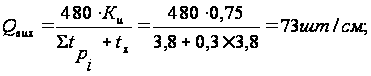
где
 –
коэффициент
использования
линии, принимаем
 .
По условию требуемая серийная производительность:
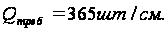
В связи с этим необходимо синтезировать вариант АЛ, которая позволила бы обеспечить заданную производительность. Для чего произведем дифференциацию технологического процесса обработки детали.
Структура линии, состоящей из фрезерно-центровального полуавтомата токарных копировальных станков (q=6), представлена на (рис. 4.1).
 Рисунок
4.1 - Компоновка
АЛ с копировальными
станками.
Для этой линии
лимитирующим
является время
 мин.
Тогда производительность
такой линии
составляет:
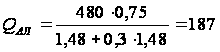 шт./смену.
Данное количество изделий не удовлетворяет требуемой производительности. Для увеличения производительности продифференцируем лимитирующую операцию, разбив ее на две части (q=7) (рис. 4.2):
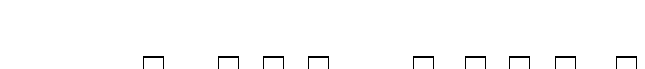 Рисунок
4.2 - Компоновка
АЛ с копировальными
станками.
Для этой линии
лимитирующим
является время
 мин.
Тогда производительность
такой линии
составляет:
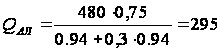 шт/смену.
Данное количество изделий не удовлетворяет требуемой производительности. Для увеличения производительности продифференцируем технологический процесс далее. Результаты дифференциации сведем в таблицу 4.1.
Таблица 4.1 - Результаты дифференциации ТП
| Число q | 6 | 7 | 8 | 9 |
| tp(q), мин | 1,48 | 0,94 | 0,7 | 0,54 |
| QАЛ, шт/см | 187 | 295 | 395 | 512 |
Таким образом, требуемой производительности АЛ можно достичь продифференцировав ТП с использованием 8 станков:
Проанализируем обработку данного изделия с использованием станков-дублеров (рис. 4.3).
 Рисунок
4.3 - Компоновка
АЛ с использованием
станков-дублеров
Для данного
варианта АЛ
лимитирующей
операцией
является
токарно-винторезная
со временем
 мин.
Производительность
такой линии
составляет:
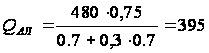 (шт./смену).
Этот вариант также обеспечивает требуемую производительность.
Для уменьшения количества станков, необходимых для данной производительности обработки, рассмотрим вариант применения одновременной многорезцовой обработки (рис. 4.4).
 Рисунок
4.4 – Компоновка
АЛ с использованием
многорезцовых
наладок.
Как видно, применение многорезцовой обработки позволяет сократить количество необходимого оборудования. Проведем более точный анализ двух последних вариантов АЛ и определим, какой из них является более экономически целесообразным.
5 Уточненный расчет производительности автоматической линии
Уточненный расчет полной производительности автоматической линии с жесткими межагрегатными связями проводится по формуле:
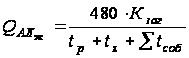 ,
где
 - коэффициент
загрузки линии,
который характеризует
условия эксплуатации
(принимается
в пределах
0,85-0,90);
 - время не
совмещенных
холостых ходов
(в условиях
дифференциации
технологического
процесса принимается
 );
 - время суммарных
внецикловых
потерь, определяется
по формуле:
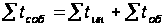
где
 - ожидаемые
внецикловые
потери по
инструменту;
 - ожидаемые
внецикловвые
потери по
оборудованию.
Потери по инструменту вычисляются по формуле:
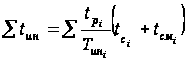
Сведем данные по всем инструментам в таблицу 5.1.
Таблица 5.1 - Расчет времени потерь по инструменту для АЛ со станками-дублерами.
| пп | Наименование инструмента |
|
|
|
|
|
| 1 | Фреза торцовая Т5К10 | 0,22 | 180 | 5 | 0,12 | 0,0063х2 |
| 2 | Сверло центровочное Р18 | 0,08 | 25 | 1 | 0,12 | 0,0036х2 |
| 3 | Резец Т5К10 (установ А, черновая обработка) | 0,54 | 60 | 1,5 | 0,2 | 0,0153 |
| 4 | Резец Т5К10 (установ А, черновая обработка) | 0,94 | 60 | 1,5 | 0,2 | 0,0266х2 |
| 5 | Резец Т5К10 (установ Б, черновая обработка) | 0,7 | 60 | 1,5 | 0,2 | 0,0198 |
| 6 | Резец Т5К10 (установ А, чистовая обработка) | 0,2 | 60 | 3,0 | 0,18 | 0,0106 |
| 7 | Резец Т5К10 (установ Б, чистовая обработка) | 0,55 | 60 | 3,0 | 0,18 | 0,0292 |
| 8 | Фреза концевая Р18 | 0,35 | 80 | 1,0 | 0,27 | 0,0056 |
|
|
 ,
мин
 ,
мин
 ,
мин
 ,
мин
 ,
мин

Таблица 5.2 - Расчет времени потерь по инструменту для АЛ с использованием многорезцовой обработки.
| пп | Наименование инструмента |
|
|
|
|
|
| 1 | Фреза торцовая Т5К10 | 0,22 | 180 | 5 | 0,12 | 0,0063х2 |
| 2 | Сверло центровочное Р18 | 0,08 | 25 | 1 | 0,12 | 0,0036х2 |
| 3 | Резцы Т5К10 (установ А, черновая обработка, многорезцовая наладка) | 0,74 | 60 | 1,5 | 0,2 | 0,021 |
| 4 | Резцы Т5К10 (установ А, черновая обработка, многорезцовая наладка) | 0,74 | 60 | 1,5 | 0,2 | 0,021 |
| 5 | Резец Т5К10 (установ Б, черновая обработка) | 0,7 | 60 | 1,5 | 0,2 | 0,0198 |
| 6 | Резец Т5К10 (установ А, чистовая обработка) | 0,2 | 60 | 3,0 | 0,18 | 0,0106 |
| 7 | Резец Т5К10 (установ Б, чистовая обработка) | 0,55 | 60 | 3,0 | 0,18 | 0,0292 |
| 8 | Фреза концевая Р18 | 0,35 | 80 | 1,0 | 0,27 | 0,0056 |
|
|
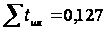
Расчет внецикловых потерь по оборудованию проводится по формуле:
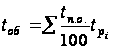
где
 - среднее время
простоев i-го
нормализованного
узла.
Рассмотрим вариант компоновки данной линии с применением станков-дублеров и многорезцовой обработки. Данные по потерям времени по оборудования сводим в таблицы 5.3 и 5.4.
Таблица 5.3 - Уточненные потери по оборудованию вариант для АЛ со станками-дублерами
| Операция | Наименование механизма |
Время простоев на 100 мин.
|
Время работы j-ого нормализованного узла
|
Простои конкретных механизмов
|
|
| Фрезерно-центровальная | Узел подачи и зажима | 0,55 | 0,3 | 0,00165 | |
| Фрезерная бабка | 0,04 | 0,22 | 0,00009 | ||
| Сверлильная бабка | 0,03 | 0,08 | 0,00002 | ||
| Гидравлическое оборудование | 0,2 | 0,3 | 0,0006 | ||
| Электрооборудование | 0,5 | 0,3 | 0,0015 | ||
| Система охлаждения | 0,08 | 0,3 | 0,00024 | ||
| Транспортер стружки | 0,24 | 0,3 | 0,00072 | ||
|
|
|||||
|
Токарная черновая Установ А |
Узел подачи и закрепления заготовки | 0,55 | 0,54 | 0,00297 | |
| Шпиндельный блок с механизмом фиксации и приводом вращения | 0,18 | 0,54 | 0,00097 | ||
| Узел поперечных суппортов | 0,07 | 0,08 | 0,000056 | ||
| Узел продольных суппортов | 0,06 | 0,54 | 0,000324 | ||
| Гидравлическое оборудование | 0,20 | 0,54 | 0,00108 | ||
| Электрооборудование | 1,43 | 0,54 | 0,007728 | ||
| Система охлаждения | 0,08 | 0,54 | 0,000432 | ||
| Транспортер стружки | 0,24 | 0,54 | 0,001296 | ||
|
|
|||||
|
Токарная черновая Установ А (Х2) |
Узел подачи и закрепления заготовки | 0,55 | 0,94 | 0,00517х2 | |
| Шпиндельный блок с механизмом фиксации и приводом вращения | 0,18 | 0,94 | 0,001692х2 | ||
| Узел поперечных суппортов | 0,07 | 0,15 | 0,000105х2 | ||
| Узел продольных суппортов | 0,06 | 0,94 | 0,000564х2 | ||
| Гидравлическое оборудование | 0,20 | 0,94 | 0,00188х2 | ||
| Электрооборудование | 1,43 | 0,94 | 0,013442х2 | ||
| Система охлаждения | 0,08 | 0,94 | 0,000752х2 | ||
| Транспортер стружки | 0,24 | 0,94 | 0,002256х2 | ||
|
|
|||||
|
Токарная черновая Установ Б |
Узел подачи и закрепления заготовки | 0,55 | 0,7 | 0,00385 | |
| Шпиндельный блок с механизмом фиксации и приводом вращения | 0,18 | 0,7 | 0,00126 | ||
| Узел поперечных суппортов | 0,07 | 0,1 | 0,00007 | ||
| Узел продольных суппортов | 0,06 | 0,7 | 0,00042 | ||
| Гидравлическое оборудование | 0,2 | 0,7 | 0,0014 | ||
| Электрооборудование | 1,43 | 0,7 | 0,01001 | ||
| Система охлаждения | 0,08 | 0,7 | 0,00056 | ||
| Транспортер стружки | 0,24 | 0,7 | 0,00168 | ||
|
|
|||||
|
Токарная чистовая Установ А |
Узел подачи и закрепления заготовки | 0,55 | 0,2 | 0,0011 | |
| Шпиндельный блок с механизмом фиксации и приводом вращения | 0,18 | 0,2 | 0,00036 | ||
| Узел поперечных суппортов | 0,07 | 0,03 | 0,000021 | ||
| Узел продольных суппортов | 0,06 | 0,2 | 0,00012 | ||
| Гидравлическое оборудование | 0,2 | 0,2 | 0,0004 | ||
| Электрооборудование | 1,43 | 0,2 | 0,00286 | ||
| Система охлаждения | 0,08 | 0,2 | 0,00016 | ||
| Транспортер стружки | 0,24 | 0,2 | 0,00048 | ||
|
|
|||||
|
Токарная чистовая Установ А |
Узел подачи и закрепления заготовки | 0,55 | 0,55 | 0,003025 | |
| Шпиндельный блок с механизмом фиксации и приводом вращения | 0,18 | 0,55 | 0,00099 | ||
| Узел поперечных суппортов | 0,07 | 0,08 | 0,000056 | ||
| Узел продольных суппортов | 0,06 | 0,55 | 0,00033 | ||
| Гидравлическое оборудование | 0,2 | 0,55 | 0,0011 | ||
| Электрооборудование | 1,43 | 0,55 | 0,007865 | ||
| Система охлаждения | 0,08 | 0,55 | 0,00044 | ||
| Транспортер стружки | 0,24 | 0,55 | 0,00132 | ||
|
|
|||||
| Вертикально-фрезерная | Узел подачи и зажима | 0,55 | 0,35 | 0,00195 | |
| Фрезерная бабка | 0,04 | 0,35 | 0,00021 | ||
| Силовой стол с гидроприводом | 0,24 | 0,35 | 0,000805 | ||
| Электрооборудование | 1,43 | 0,35 | 0,005005 | ||
| Система охлаждения | 0,08 | 0,35 | 0,00028 | ||
| Транспортер стружки | 0,24 | 0,35 | 0,00084 | ||
|
|
|||||
|
|
0,121 | ||||
 ,
мин
 ,
мин
 ,
мин
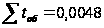

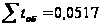
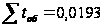


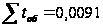

Тогда производительность такой линии с учетом потерь по инструменту и оборудованию будет составлять:
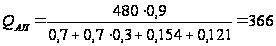 шт./смену.
Таблица 5.4 - Уточненные потери по оборудованию вариант для АЛ с применением многорезцовой обработки
| Операция | Наименование механизма |
Время простоев на 100 мин.
|
Время работы j-ого нормализованного узла
|
Простои конкретных механизмов
|
|
| Фрезерно-центровальная | Узел подачи и зажима | 0,55 | 0,3 | 0,00165 | |
| Фрезерная бабка | 0,04 | 0,22 | 0,00009 | ||
| Сверлильная бабка | 0,03 | 0,08 | 0,00002 | ||
| Гидравлическое оборудование | 0,2 | 0,3 | 0,0006 | ||
| Электрооборудование | 0,5 | 0,3 | 0,0015 | ||
| Система охлаждения | 0,08 | 0,3 | 0,00024 | ||
| Транспортер стружки | 0,24 | 0,3 | 0,00072 | ||
|
|
|||||
|
Токарная Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | |||||