Обоснование необходимости реконструкции ОАО "ФанДОК"
где у — тангенциальная
усушка шпона,
% (табл. 4.8. / 3 /);
Береза
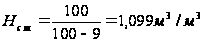 ;
Ольха
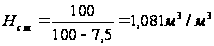 ;
Норма расхода сухого шпона на 1 м3 обрезной фанеры
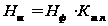 ,
(2.20)
где Нф — нормативный расход сухого шпона на 1 м3 обрезной фанеры, м3;
Кт.п. — коэффициент, учитывающий технические потери и отходы на участках подготовки шпона и шлифования фанеры.
Нормативный расход сухого шпона на 1 м3 обрезной фанеры
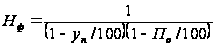 ,
(2.21)
где уп — упрессовка фанеры, %
По — отходы на обрезку фанеры по формату, %
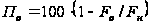 ,%
(2.22)
где Fo, Fн — соответственно площадь обрезной и необрезной фанеры, м2.
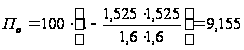 %
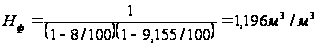 ;
Кт.п.=Кр·Кп·Кш, (2.23)
где Кр — коэффициент, учитывающий потери и отходы при обработке неформатного шпона, используемого на фанеру;
Кп — коэффициент, учитывающий потери сухого шпона на ленты для начинки форматных листов шпона; (табл. 4.9. / 3 /),
Кш — коэффициент, учитывающий потери при шлифовке фанеры, (табл. 4.10 / 3 /),
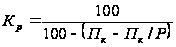 (2.24)
где Пк — процент неформатного шпона шириной не менее 150 мм, используемого на производство фанеры, в составе всего сухого шпона;
Р — средний расход неформатного шпона на 1 м3 ребросклееного форматного или составленного из полос шпона при правильной организации работ по прирубке шпона, Р=1,18 м3.
Береза
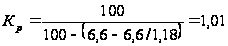 ;
Ольха
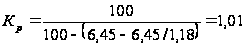 ;
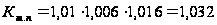 .
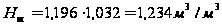 ;
Норма расхода сырья на производство обрезной фанеры
Береза
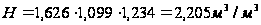 ;
Ольха
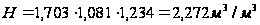 ;
Полученные данные представлены в таблице 2.6.
Таблица 2.6.
Нормы расхода сырья и шпона
| Марка фа-не-ры | Формат фанеры в обрезном виде, мм |
Пооперационные нормы расхода, м3 |
Н, м3 | ||||
|
сырья на 1 м3 сыр. шпона, Нс |
cух.шп. на 1 м3 обр.фане-pы, Нш | cыр.шп.на 1 м3 сух.шпона,Нс.ш. | |||||
| порода | длина | ширина | |||||
| ФК | береза | 1525 | 1525 | 1,626 | 1,234 | 1,099 | 2,205 |
| ФК | Ольха | 1525 | 1525 | 1,703 | 1,234 | 1,081 | 2,272 |
2.4.3Расчет количества шпона и отходов
Количество
необрезной
фанеры, м
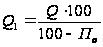 (2.25)
где Q — выработка фанеры по одной из толщин и формату, м3/ч, (табл. 2.4.);
По — процент отходов на обрезку фанеры по формату, %.
Объем отходов,
образующихся
при обрезке
фанеры, м
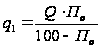 (2.26)
Количество
сухого шпона,
поступающего
на участок
сборки пакетов,
с учетом потерь
на упрессовку,
м
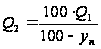 (2.27)
где уп — упрессовка фанеры, %;
Потери шпона на упрессовку при склеивании
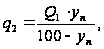 (2.28)
Количество
сухого шпона,
выходящего
из сушилок, с
учетом потерь
и отходов на
участках подготовки
шпона, м
( К=10 %)
 (2.29)
Объем отходов
и потерь на
участках подготовки
шпона, м
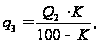 (2.30)
Количество сырого шпона определяется с учетом потерь на усушку шпона
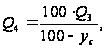 (2.31)
где ус — тангенциальная усушка шпона, %
Потери на
усушку шпона,
м
Данные расчетов сведены в таблице 2.7.
Таблица 2.7.
Баланс шпона и отходов
| Наименование | Показатели по толщинам фанеры |
| S1 | S2 | Итого | |
| Марка фанеры | ФК | ФК | |
| Формат обрезной фанеры, мм | 1525х1525 | 1525х1525 | |
| Толщина фанеры, мм | 9 | 10 | |
| Процентное соотношение, % | 38 | 62 | |
| Слойность фанеры | 7 | 9 | |
| Выработка обрезной фанеры, м3 | |||
| В час | 3,648 | 5,952 | 9,6 |
| В смену | 29,184 | 47,616 | 76,8 |
| В сутки | 87,552 | 142,848 | 230,4 |
| В год | 20399,616 | 33283,584 | 53683,2 |
| Отходы при обрезке фанеры, м3 | |||
| В час | 0,368 | 0,6 | 0,968 |
| В смену | 2,944 | 4,8 | 7,744 |
| В сутки | 8,832 | 14,4 | 23,232 |
| В год | 2057,856 | 3355,2 | 5413,056 |
| Выработка необрезной фанеры, м3 | |||
| В час | 4,016 | 6,552 | 10,568 |
| В смену | 32,128 | 52,416 | 84,544 |
| В сутки | 96,384 | 157,248 | 253,632 |
| В год | 22457,472 | 36638,784 | 59096,256 |
| Потери на упрессовке, м3 | |||
| В час | 0,349 | 0,57 | 0,919 |
| В смену | 2,792 | 4,56 | 7,352 |
| В сутки | 8,376 | 13,68 | 22,056 |
| В год | 1951,608 | 3187,44 | 5139,048 |
| Сухой форматный шпон, поступающий на участок сборки пакетов, м3 | |||
| В час | 4,365 | 7,122 | 11,487 |
| В смену | 34,92 | 56,976 | 91,896 |
| В сутки | 104,76 | 170,928 | 275,688 |
| В год | 24409,08 | 39826,224 | 64235,304 |
| Потери и отходы шпона на участке его подготовки, м3 | |||
| В час | 0,539 | 0,879 | 1,418 |
| В смену | 4,312 | 7,032 | 11,344 |
| В сутки | 12,936 | 21,096 | 34,032 |
| В год | 3014,088 | 4915,368 | 7929,456 |
| Выработка сухого шпона, м3 | |||
| В час | 4,85 | 7,913 | 12,763 |
| В смену | 38,8 | 63,304 | 102,104 |
| В сутки | 116,4 | 189,912 | 306,312 |
| В год | 27121,2 | 44249,496 | 71370,696 |
| Потери шпона на усушку, м3 | |||
| В час | 0,48 | 0,783 | 1,263 |
| В смену | 3,84 | 6,264 | 10,104 |
| В сутки | 11,52 | 18,792 | 30,312 |
| В год | 2684,16 | 4378,536 | 7062,696 |
| Выработка сырого шпона, м3 | |||
| В час | 5,33 | 8,696 | 14,026 |
| В смену | 42,64 | 69,568 | 112,208 |
| В сутки | 127,92 | 208,704 | 336,624 |
| В год | 29805,36 | 48628,032 | 78433,392 |
2.4.4Расчет расхода смолы
Индивидуальная норма расхода жидкой смолы Нт, кг/м3, на производство фанеры заданной толщины и слойности определяется по формуле
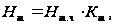 (2.33)
где Нтч — чистый расход жидкой смолы, кг/м3,
Кт — коэффициент, учитывающий технологические потери смол, Кт=1,04.
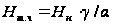 ,
(2.34)
где Нн — нормативный расход жидких синтетических клеев, кг/м3;
 — содержание
смолы в клее,
мас.ч.;
 — суммарное
содержание
компонентов
в клее, мас.ч.
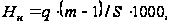 (2.35)
где q — нормативный расход клея на 1 м2 намазываемой поверхности шпона, г/м2;
m — количество слоев шпона в пакете;
S — толщина фанеры, м.
Нн(9)=110·(7–1)/0,009·1000=73,33 кг/м3;
Нн(10)=110·(9–1)/0,01·1000=88 кг/м3;
Чистый расход жидкой смолы
Нтч(9)=73,33·100/101=72,6 кг/м3;
Нтч(10)=88·100/101=87,13 кг/м3;
Индивидуальная норма расхода жидкой смолы
Нт(9)=72,6·1,04=75,5 кг/м3;
Нт(10)=87,13·1,04=90,6 кг/м3;
Индивидуальная норма расхода сухой смолы Нс, кг/м3, на производство фанеры заданной толщины и слойности
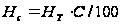 ,
(2.36)
где С — концентрация жидкой смолы, %;
Нс(9)=75,5·66/100=49,83 кг/м3;
Нс(10)=90,6·66/100=59,8 кг/м3;
Норма расхода отвердителя – хлористого аммония
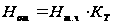 ,
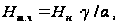
где
— содержание
отвердителя
в клее, мас.ч.
Нтч(9)=73,33·1/101=0,726 кг/м3;
Нтч(10)=88·1/101=0,87 кг/м3;
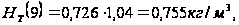 ;
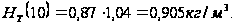
Результаты расчета представлены в таблице 2.8.
Таблица 2.8.
Потребность в компонентах клея на год
| Расход, кг | Толщина фанеры, мм | Итого | |
| 9 | 10 | ||
| Смола КФ-МТ-15 | |||
| В год | 1695539,136 | 3319473,83 | 5015012,966 |
| Отвердитель NН4Сl | |||
| В год | 16955,39 | 33158,1 | 50113,49 |
2.5 Расчет и подбор основного технологического оборудования
2.5.1Гидротермическая обработка сырья
Гидротермическая обработка древесины перед лущением повышает ее пластичность и создает условия для получения качественного шпона. При этом температура древесины березы перед лущением должна быть не менее 20˚С.
Гидротермическая обработка сырья производится нагревом в воде по мягким режимам (температура воды 40–42˚С).
Производительность секции бассейна:
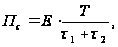 (2.37)
где Е — вместимость (объем) секции, м3;
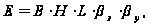 (2.38)
где L, B, H — длина, ширина, высота секции, м;
 - коэффициент
заполнения
секции;
 - коэффициент
плотности
укладки сырья;
Т — время, за которое определяется производительность, ч;
 — продолжительность
прогрева сырья
в бассейне, ч
(табл. 5.1. / 3 /),
для зимних
условий
=24
ч., для летних
=10
ч;
 — продолжительность
вспомогательных
операций,
=1,62
ч;
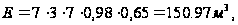
Производительность секции бассейна в зимний период
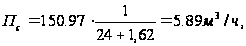 .
Потребное количество секций бассейна
 (2.39)
где Qс — объем перерабатываемого сырья, м3/ч.
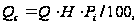 (2.40)
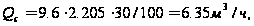
где Q — выработка обрезной фанеры, м3/ч (табл. 2.7.),
Н — норма расхода сырья на 1 м3 фанеры, м3/м3
Береза
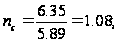
Ольха
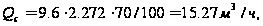
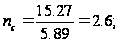
Принимаем 4 секций плюс еще две дополнительных секции.
2.5.2Разделка сырья на чураки
Фанерное сырье поступает на завод в кряжах кратной длины. Разделка кряжей на чураки является одной из важнейших технологических операций, определяющей рациональное использование сырья, клеевых материалов, оборудования. Индивидуальный раскрой ведется с обеспечением максимального выхода чураков при минимальном отходе древесины. Для выполнения данной операции применяется круглопильный балансирный станок собственного изготовления.
Производительность станка
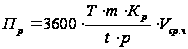 ;
(2.41)
где Т — время, за которое определяется производительность станка, ч;
m — количество чураков, получаемых из одного кряжа, шт;
 — коэффициент
использования
рабочего времени
станка;
t — время, затраченое на один рез, с; состоит из затрат времени на продвижение кряжа, опускание и подъем пилы, пиление (рис. 5.1. / 3 /);
p — количество пропилов, приходящихся на один кряж, с учетом торцовки и вырезки дефектных мест;
 — объем чурака
среднего диаметра,
м3.
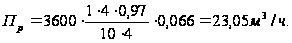 .
Потребное количество пильных станков
 (2.42)
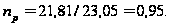
Принимаем один станок с коэффициентом загрузки
 (2.43)
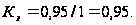
2.5.3Лущение чураков
Часовая производительность лущильного станка фирмы «Рауте» в м3 сырого шпона
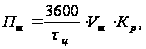 (2.44)
где Vш — выход сырого шпона из одного среднего по объему чурака, м3;
Кр — коэффициент использования рабочего времени;
 — продолжительность
цикла обработки
одного чурака,
с.
Продолжительность цикла разлущивания одного чурака τ состоит из следующих затрат времени, с
=
++ +
 +
 +
 +
 +
 ;
(2.45)
где
— накатка, установка
и центровка
чурака в центрах
шпинделей;
 — зажим чурака
шпинделями;
— подвод
суппорта к
чураку на ускоренной
подаче;
— оцилиндровка
и лущение чурака;
— отвод суппорта
на ускоренном
ходу;
— отвод зажимного
шпинделя;
— снятие
карандаша со
станка;
—
прочистка
засоров между
лущильным ножом
и притяжной
линейкой.
Продолжительность
установки
чурака на лущильном
станке при
помощи центровочного
устройства
=6
с.
Продолжительность зажима чурака шпинделями станка, имеющими гидравлический привод
 (2.46)
где hк — глубина внедрения центра кулачка в торец чурака;
Uн — скорость осевого перемещения наружных шпинделей (принимается из технической характеристики лущильного станка / /, Uн=70 мм/с)
30 — гарантийный зазор между острием центра кулачка и торцом чурака при разведенном положении шпинделей, мм.
=(45+30)/70=1,07
с
Продолжительность подвода суппорта к чураку на ускоренной подаче
 (2.47)
где l — путь, который проходит суппорт на ускоренной подаче;
Uс — скорость ускоренной подачи суппорта (принимается по технической характеристике станка, Uс=88 мм/с).
τ3=60/88=0,68 с.
Продолжительность оцилиндровки и лущения чурака:
а) оцилиндровка чурака при поднятой прижимной линейке
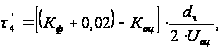 (2.48)
где Кф — коэффициент формы чурака;
Коц — коэффициент оцилиндровки чурака, учитывающий уменьшение диаметра чурака к началу выхода кускового шпона;
dч — диаметр чурака, мм;
Uоц — скорость оцилиндровочной подачи суппорта (принимается из технической характеристики станка, Uоц=8 мм/с);
Береза
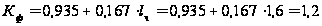 ;
Ольха
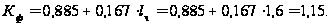
Береза
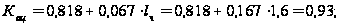 ;
Ольха
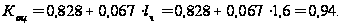
Береза
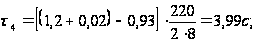 ;
Ольха
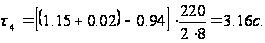
б) лущение оцилиндрованного чурака
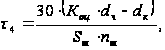 (2.49)
где dч — диаметр карандаша, мм;
 — толщина
получаемого
шпона с учетом
усушки, мм;
 — частота
вращения шпинделей,
мин (принимается
из технической
характеристики
станка);
Береза
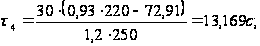
Ольха
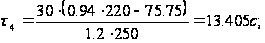
Затраты времени на отвод суппорта на ускоренной подаче после окончания лущения чурака
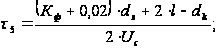 (2.50)
Береза
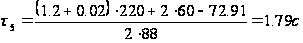 ;
Ольха
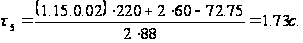
Продолжительность отвода шпинделей
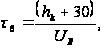 (2.51)
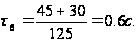
Операции
отвода суппорта
и шпинделей
осуществляется
одновременно.
Таким образом,
при определении
продолжительности
цикла τц
следует учитывать
продолжительность
большей операции
— либо
,
либо
.
Продолжительность
снятия карандаша
и его удаления
от станка составляет