Обоснование необходимости реконструкции ОАО "ФанДОК"
 =2
с.
Кроме указанных затрат времени, при расчете цикла обработки одного чурака следует предусматривать 1,5 с на включение различных механизмов станка
 =4,5+1,07+0,68+3,99+13,405+1,79+2,5+1,5=29,435
с.
Vш=Рд.ш.·Vср.ч./100 (2.52)
Береза
Vш=63,66·0,066/100=0,042 м3
Ольха
Vш=63,71·0,066/100=0,042 м3
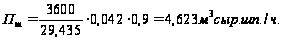
Потребное количество лущильных станков
 ,
(2.53)
где
 — часовая потребность
в сыром шпоне,
м3, на программу
(табл. 2.6.).
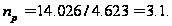
Принимаем 4 лущильных станка «Рауте» с коэффициентом загрузки
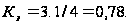
2.5.4 Рубка ленты шпона на листы
Проверочный расчет пропускной способности ножниц
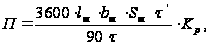 (2.54)
где
 — длина, ширина,
толщина листа
сырого шпона
соответственно,
м;
τ' — продолжительность рубки ленты шпона на листы, принимается 60–80% от продолжительности всего цикла обработки одного чурака, %;
τ — время, затрачиваемое на прохождение одного форматного листа шпона через ножницы и отрезку его от ленты, с;
Кр — коэффициент использования рабочего времени, Кр=0,95.
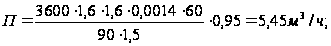
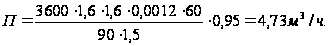
2.5.5Сушка шпона
Для сушки шпона используется газовая сушилка с сопловым дутьем «Babkok».
Продолжительность сушки лущеного шпона
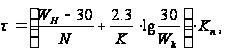 (2.55)
где
 и
 — начальная
и конечная
влажность
шпона,%;
30 — влажность шпона, соответствующая переходу от периода постоянной скорости сушки к периоду убывающей скорости;
N — скорость сушки в период постоянного ее значения, %/мин;
К — коэффициент продолжительности сушки в период убывающей скорости сушки, мин-1;
 — коэффициент
породы древесины
шпона, для березы
Кп=1.
Значения N и К зависят от режима сушки, толщины шпона, направления потока воздуха.
Для роликовых сушилок с сопловым дутьем
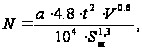 (2.56)
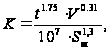 (2.57)
где t — средняя температура агента сушки, ч;
V — средняя скорость, м/с, принимается из технической характеристики сушилки;
Sш — толщина шпона, мм.
1.
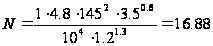 ;
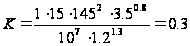 ;
2.
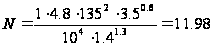 ;
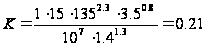 ;
Береза
1.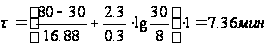 ;
2.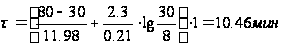 ;
Ольха
1.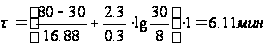 ;
2.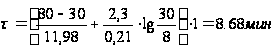 ;
Продолжительность
прохождения
шпона через
всю сушилку
 ,
мин, включая
секции охлаждения
 ;
(2.58)
где τ — продолжительность сушки шпона, мин;
L — общая рабочая длина сушилки, включая секции охлаждения, м;
l — длина секции охлаждения, м.
Береза
1.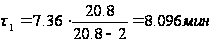 ;
2.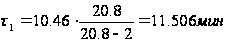 ;
Ольха
1.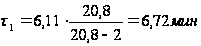 ;
2.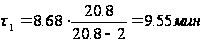 ;
Часовая производительность сушилок П, м3 сухого шпона
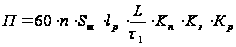 ;
(2.59)
где n — количество этажей сушилки;
Sш — толщина шпона, м;
 — рабочая
длина ролика,
м;
Кп — коэффициент, учитывающий переход от сушки шпона одного вида к сушке шпона другого вида;
К3 — коэффициент, учитывающий заполнение сушилки по длине;
Кр — коэффициент использования рабочего времени сушилки.
Береза
1.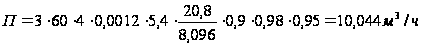 ;
2.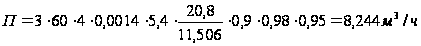 ;
Ольха
1.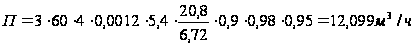 ;
2.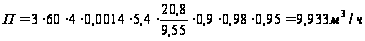 .
Количество сушилок на программу определяем по формуле
 ,
(2.60)
где
 — часовая потребность
в сухом шпоне,
м3 (табл. 2.7.).
Береза
1.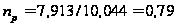 ;
2.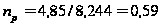 ;
Ольха
1.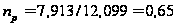 ;
2.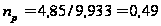 ;
Принимаем 3 сушилки с коэффициентом загрузки
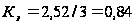 .
2.5.6Сортирование шпона
Сортирование шпона производится с целью распределения его на группы по качественному признаку с учетом пороков древесины и дефектов обработки. Шпон для продукции общего назначения по ГОСТ 99–96 делится на пять сортов: из древесины лиственных пород — Е, I, II, III, IV.Качественный выход шпона из сырья представлен в таблице 2.10.
Таблица 2.10.
Качественный выход шпона из сырья
| Сорт сырья | Выход форматного шпона, % | ||||
| Е | I | II | III | IV | |
| 1 | 11,0 | 17,8 | 19,2 | 21,6 | 30,4 |
| 2 | 4,7 | 6,5 | 16,1 | 20,8 | 51,9 |
Средневзвешенный коэффициент сортности шпона определяется по формуле
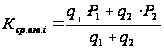 ,
(2.61)
где
 — процентное
соотношение
сырья по сортам,%
;
 — качественный
выход форматного
шпона по сортам
(табл. 3.9.).
Береза
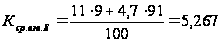 ;
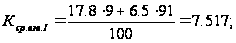
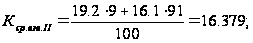
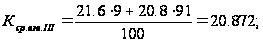
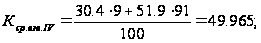
Ольха
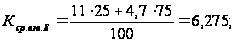
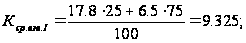
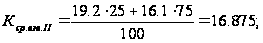
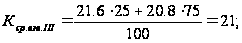
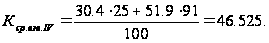
2.5.7Нормализация качества и размеров шпона
Повышение качества шпона может быть достигнуто вырубкой на ножницах участков шпона, содержащих недопустимые пороки древесины, починкой форматных листов, стягиванием трещин. Починка заключается в удалении из листов шпона дефектных мест с последующей заменой их вставками из качественного шпона и выполняется на полуавтоматических станках ПШ.
Производительность шпонопочиночного станка
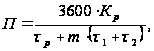 (2.62)
где Кр — коэффициент использования рабочего времени, Кр=0,95;
 — время ручных
операций,
приходящееся
на один лист,
с;
m — количество дефектных мест, вырубаемых из листа;
— машинное
время, затрачиваемое
на выгрузку
дефектного
места и установку
вставки, с;
 — время на
перемещение
листа под штампом
от одного дефектного
места к другому,
с.
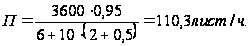
Количество шпона, подлежащего починке, зависит от качества фанерного сырья, требований к готовой продукции и составляет 20–25% от общего объема кускового и форматного шпона
 (2.63)
где Р — процент шпона, подлежащего починке;
l, b, S — длина, ширина, толщина шпона соответственно, м.
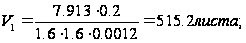
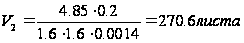 ;
Количество шпонопочиночных станков на программу

 (2.64)
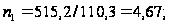
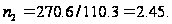
Принимаем 8 шпонопочиночных станков ПШ с коэффициентом загрузки
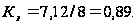
2.5.8Обработка кускового шпона
Кусковой шпон, получаемый в процессе лущения чураков и последующей обработки форматных листов, целесообразно использовать для внутренних и наружных слоев фанеры после соединения его в форматные листы. Ребросклеивание шпона обеспечивает повышение качества и сортировки фанеры и позволяет уменьшить трудозатраты при сборке пакетов.
Операция производится на линии ребросклеивания “Kuper”. Линия состоит из гильотинных ножниц для прирубки кромок кусков шпона, станка для поперечного ребросклеивания клеевой нитью и гильотинных ножниц для рубки непрерывной ленты шпона на форматные листы.
Производительность линии
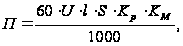 (2.65)
где U — скорость подачи, м/мин;
S — толщина шпона, мм;
l— длина форматного листа шпона, м;
Kp — коэффициент использования рабочего времени;
Kм — коэффициент использования машинного времени;
1.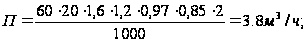 ;
2.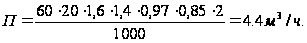
Потребное количество ребросклеивающих станков
 (2.66)
1.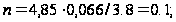
2.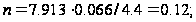
Принимаем 1 линию «Kuper» с коэффициентом загрузки
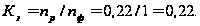
2.5.9Нанесение клея на шпон
Клей наносится контактным способом с помощью клеенаносящих станков вальцового типа КВ–20.
Производительность клеенаносящего станка Пл, лист/ч
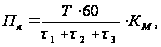 (2.67)
где Т — время, за которое определяется производительность, мин;
— продолжительность
подачи одного
листа шпона
в станок, с;
— продолжительность
прохождения
одного листа
шпона через
станок, с;
 — продолжительность
укладки листа
шпона в пакет,
с;
 — коэффициент
использования
машинного
времени.
 (2.68)
где l — длина листа шпона, пропускаемого через станок, м;
 - окружная
скорость, мин
 ;
Кс — коэффициент проскальзывания листа шпона при его прохождении через клеенаносящие вальцы.
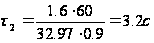 ;
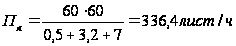 .
Количество листов шпона, подлежащих нанесению клея Q, лист/ч, определяется для всех толщин фанеры
 (2.69)
где П — производительность клеильных прессов, м3/ч;
V — объем форматного листа фанеры, м3;
d — количество листов шпона, подлежащих нанесению клея, в одном листе фанеры.
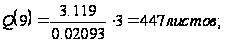 ;
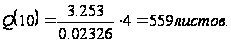 ;
Потребное количество станков
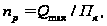 (2.70)
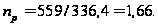
Принимаем 2 клеенаносящих вальцов КВ–20 на каждый пресс с коэффициентом загрузки
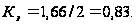
2.5.10Обработка и упаковка фанеры
Выгруженную из клеильного пресса фанеру охлаждают, обрезают, сортируют, чинят, шлифуют, маркируют, упаковывают.
1. Обрезка фанеры. С целью придания фанере стандартных размеров и товарного вида, ее обрезают по кромкам. Данную операцию можно выполнять на круглопильных станках, имеющих от одной до четырех тел. Для обрезки фанеры применяют два двухпильных станка FS-1, устанавливая их под углом 90˚ друг к другу.
Производительность двухпильного станка П, лист/ч при условии обрезки фанеры со всех сторон определения по формуле
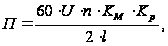 (2.71)
где U — скорость подачи, м/мин (принимается из технической характеристики, U=10–50 м/мин);
n — количество листов фанеры в пачке;
l — длина обрезного листа, м.
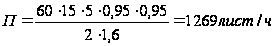 .
 (2.72)
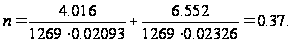
Принимаем 1 линию обрезки, включающую 2 станка FS-1 с коэффициентом загрузки
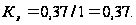
2. Сортировка фанеры. По ГОСТ 3916.1–96 «Фанера общего назначения с наружными слоями из шпона лиственных пород» в зависимости от качества шпона фанеры подразделяется на сорта: Е/I, I/II, II/III, III/IV, IV/IV.
Сортовой выход фанеры определяется из соотношения сортов шпона, его подбора для наружных и внутренних слоев. Расчет сортового выхода фанеры в таблицах 2.11.–2.12.
Таблица 2.11.
Сортовой выход фанеры (береза)
| Сорт фанеры | Процентное соотношение шпона по сортам | Итого выход фанеры, % | Сортовой перепад | Выход фанеры | ||||||
| Е | I | II | III | IV | – | + | % | м3 | ||
| Е/I | 5,267 | 5,267 | 10,534 | 0,527 | 10,007 | 1611,6 | ||||
| I/II | 2,25 | 2,25 | 4,5 | 0,225 | 0,527 | 4,802 | 773,36 | |||
| II/III | 14,129 | 14,129 | 28,258 | 1,413 | 0,225 | 27,071 | 4359,8 | |||
| III/IV | 6,743 | 6,743 | 13,486 | 0,673 | 1,413 | 14,226 | 2291,1 | |||
| IV/IV | 43,222 | 43,222 | 2,16 | 0,673 | 41,734 | 6721,2 | ||||
| Итог | 5,267 | 7,517 | 16,379 | 20,872 | 49,965 | 100 | 2,16 | 97,84 | 15757 | |
Таблица 2.12
Сортовой выход фанеры (ольха)
| Сорт фанеры | Процентное соотношение шпона по сортам | Итого выход фанеры, % | Сортовой перепад | Выход фанеры | ||||||
| Е | I | II | III | IV | – | + | % | м3 | ||
| Е/I | 6,275 | 6,275 | 12,55 | 0,627 | 11,92 | 4479,3 | ||||
| I/II | 3,05 | 3,05 | 6,1 | 0,305 | 0,627 | 6,42 | 2412,5 | |||
| II/III | 13,825 | 13,825 | 27,65 | 1,382 | 0,305 | 26,57 | 9984,5 | |||
| III/IV | 7,175 | 7,175 | 14,35 | 0,717 | 1,382 | 15,01 | 5642,4 | |||
| IV/IV | 39,35 | 39,35 | 1,967 | 0,717 | 38,1 | 14317 | ||||
| Итог | 6,275 | 9,325 | 16,875 | 21 | 46,525 | 100 | 1,967 | 98,02 | 36836 | |
Средний коэффициент сортности изготовленной фанеры
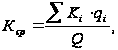 (2.73)
где
 - коэффициент
сортности,
установленный
для фанеры
данного сорта
и толщины;
 - объем фанеры
данного сорта,

Береза
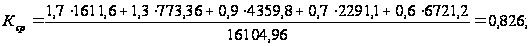
Ольха
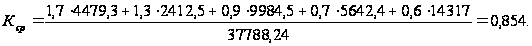
3. Шлифование фанеры. Производительность двухстороннего шлифовального станка П, м3/см
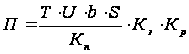 ,
(2.74)
где Т – время, за которое определяется производительность, мин;
U – скорость подачи материала в станке, м/мин;
b, S – ширина и толщина фанеры соответственно, м;
Кп - коэффициент, учитывающий повторный пропуск фанеры через станок, Кп = 1,05;
Кз - коэффициент заполнения станка, Кз = 0,93;
Кр - коэффициент использования рабочего времени, Кр = 0,96.
Расчет ведется по фанере толщиной 9 мм
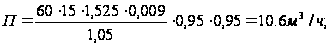
Потребное количество станков
 ,
(2.75)
где Qф – количество фанеры, подлежащей шлифованию, м3/см (принимаем по таблице 2.7).
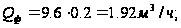
nр =

Принимаем количество двухсторонних шлифовальных станков nпр = 1.
Коэффициент загрузки
Кз =
 .
Сводная ведомость оборудования представлена в таблице 2.13.
Таблица 2.13.
Сводная ведомость оборудования
| Наименование оборудования | Марка | Количество, ед. | Коэффициент загрузки |
| Лущильный станок | 3VKKT | 4 | 0.78 |
| Сушильная камера | “Babkok” | 3 | 0.84 |
| Линия сортировки шпона | ЛСШ | 2 | |
| Шпонопочиночный станок | ПШ-2 | 8 | 0,89 |
| Линия ребросклеивания | “Kuper” | 1 | 0,22 |
| Клеевые вальцы | КВ-20 | 6 | 0,83 |
| Гидравлический пресс | ДА4438 | 3 | 1,0 |
| Веерная камера охлаждения | 3 | 1,0 | |
| Обрезной станок сдвоеный | FS-1 | 1 | 0,37 |
| Линия сортировки фанеры | 2 | ||
| Шлифовальный станок | “Rauma-Repola” | 1 | 0.36 |
| Итого | 34 |
2.6 Генеральный план
ОАО “ФанДОК” находится в северо-восточной части города Бобруйска Могилевской области примерно в семи километрах от железнодорожной станции Бобруйск. Промплощадка предприятия расположена на правом берегу реки Березины. С железнодорожной магистралью промплощадка связана подъездной железнодорожной веткой нормальной колеи, примыкающей к магистрали на станции Бобруйск.
По этой ветке осуществляется снабжение комбината материалами и частично сырьем, а также отправка готовой продукции. Питьевой водой комбинат обеспечивается городским водопроводом. Производственной водой комбинат обеспечивается через насосную станцию из реки Березина. Вся водопроводная сеть закольцована.
Рельеф площадки сравнительно спокойный с незначительным колебанием абсолютных отметок в пределах от 149,00 до 155,50 м.
Естественным основанием под сооружениями на площадке служат пески и суглинки. По мехсоставу рассматриваемые суглинистые грунты относятся к группе сильно опесчаненых легких и средних суглинков. Глубина промерзания грунта зимой составляет 1,1 м.
Район строительства предприятия относится к умеренному климатическому поясу с умеренно-континентальным типом климата. Среднегодовая температура составляет 6,5°С. Самый холодный месяц – январь (средняя температура - 6°С), самый теплый – июль (средняя температура - +18°С).
Преобладающее
направление
ветров: юго-западный
и западный.
Величина скоростного
напора ветра
30 кг/м