Обоснование необходимости реконструкции ОАО "ФанДОК"
Предприятие относится ко II санитарному классу. Санитарно-защитная зона составляет 100 м.
В качестве транспортных средств используются консольно-козловые краны, бревнотаски, электро- и автопогрузчики.
3. ИССЛЕДОВАТЕЛЬСКИЙ РАЗДЕЛ
Целью исследований является анализ данных о породном и сортовом составе поступающего на ОАО ”ФанДОК” сырья и разработка мероприятий по снижению расхода сырья.
Исходные данные приведены в таблице 3.1.
Таблица 3.1
Исходные данные
| Показатель | 1999 | 2000 | 2001 | 2002 |
| Породный состав сырья | ||||
| береза | 77,2 | 63,29 | 54,3 | 53,65 |
| ольха | 14 | 25,41 | 26,8 | 35,6 |
| осина | 7,7 | 11,16 | 15,5 | 10,189 |
| сосна | 1,1 | 0,147 | 3,3 | 0,561 |
| Сортовой состав сырья | ||||
|
береза I c. II c. |
7,8 92,2 |
6,46 93,54 |
18,5 81,5 |
8,5 91,5 |
|
ольха I c. II c. |
22,68 77,32 |
23,64 76,36 |
42 58 |
25,29 74,71 |
|
осина I c. II c. |
20,6 79,4 |
15,85 84,15 |
12,9 87,1 |
21,65 78,35 |
|
сосна I c. II c. |
20,3 79,7 |
27,75 72,25 |
35,8 64,2 |
44,65 55,35 |
Для математической обработки данных о породном и сортовом составе сырья, поступающего на предприятие, был использован ПК с пакетом программ Microsoft Office программа Microsoft Excel, метод обработки МНК. Результаты обработки представлены в виде графиков.
Проанализировав полученные зависимости, мною сделаны ряд выводов:
- объемы поставок березового и ольхового сырья являются преобладающими;
- снижение объемов поставок березового сырья, причем к 2004 году объемы поставок ольхового сырья могут стать больше объемов поставок березового сырья;
- увеличение объемов поставок осинового сырья;
- увеличение в общем объеме поставок березы и ольхи сырья I сорта.
В качестве рекомендаций по снижению расхода сырья на ОАО”ФанДОК” мною предложены следующие мероприятия:
1. Автоматизация учета фанерного сырья на предприятии с помощью установки вагонных весов РС150Ц13В для взвешивания сырья, поступающего железнодорожным транспортом, и механических весов для взвешивания сырья, поступающего автотранспортом;
2. Автоматизация процесса ГТО;
3. Замена существующих лущильных станков на финские “Raute”;
4. Замена сушильных камер на камеры с сопловым дутьем “Babkok”;
5. Автоматизация процесса сборки пакетов и склеивания фанеры;
6. При сортировании шпона и фанеры предусмотрены полуавтоматические линии сортировки.
4. Автоматизация производства
Перед фанерной промышленностью стоит задача развития механизации и автоматизации технологических процессов производства фанеры.
Учитывая недостатки производственного процесса изготовления фанеры на предприятии ОАО “ФанДОК” нами предусмотрено внедрение автоматических систем управления и контроля на участках приемки сырья, ГТО и склеивания. Данные системы позволят повысить качество выпускаемой продукции, освободить рабочих от тяжелых физических нагрузок, а также улучшить условия труда.
4.1 Участок приемки сырья
На этом участке АСУ выполняет задачу автоматизации учета поступаемого сырья с использованием весового способа определения объема партии сырья. Для сырья, поступающего железнодорожным транспортом, используются вагонные весы РС 150Ц13В. Для сырья, поступающего автотранспортом, - механические весы 2РС-30Д24АС.
4.2 Участок гидротермической обработки сырья
На участке гидротермической обработки сырья основной задачей АСУ является автоматический контроль стабильности температуры воды в бассейне. Для этой цели используется система САРГ-1М.
4.3 Участок склеивания фанеры
На предприятии технологический процесс склеивания осуществляет комплексная механизация и автоматизация работ на участке сборки пакетов, загрузки и выгрузки фанеры из пресса.
Линия горячего прессования управляется с пульта управления. Схема управления обеспечивает два режима работы – ручной и автоматический – путем изменения положения рукоятки переключателя пульта управления типа ПУ-041/20.
Таким образом, все регулируемые параметры технологического процесса по производству фанеры постадийно с использованием АСУ можно представить в виде таблицы 2.13.
Таблица 2.13
Регулируемые параметры АСУ
| Участок или операция | Регулируемые параметры |
| Гидротермическая обработка сырья | Температура в бассейне |
| Склеивание фанеры |
Температура плит пресса Давление прессования Время прессования |
5. МЕРОПРИЯТИЯ ПО ОХРАНЕ ТРУДА И БЕЗОПАСНОСТИ ЖИЗНЕДЕЯТЕЛЬНОСТИ
5.1 Мероприятия по охране труда
5.1.1Анализ потенциально опасных и вредных производственных факторов
Реконструируемый цех по взрыво- и пожароопасности в соответствии с НПБ 5-2000 относится к категории В4 — пожароопасное. Класс помещения по ПУЭ–86 — П–II. Санитарная группа производственного процесса СНиП 2.09.04— 2 г, принадлежность к которой характеризуется избытком явного конвективного тепла.
Здание сборное железобетонное, что соответствует II степени опасности.
Все работы в фанерном цеху по тяжести работы основной группы работающих согласно СанПиН 11–13 относятся к категории II б — средней тяжести.
В цехе установлено деревообрабатывающее оборудование, имеющее ряд защитных приспособлений для предохранения работающих от травм. Тем не менее, при эксплуатации установленного оборудования, имеют место опасные и вредные производственные факторы:
движущиеся машины и механизмы;
передвигающиеся чураки, пачки шпона и др.;
повышенная температура поверхностей оборудования и трубопроводов;
повышенный уровень шума на рабочих местах;
опасный уровень напряжения в электрической цепи;
повышенная влажность воздуха рабочей зоны.
На предприятии имеет место выделение опасных и вредных веществ:
формальдегид — 0,3…0,65 мг/м3;
древесная пыль — 5,1…7 мг/м3;
Согласно СНБ 2.04.05 разряд зрительных работ по точности — IV. Предельно допустимая концентрация древесной пыли в воздухе рабочей зоны составляет 6 мг/м3.
Местами повышенной опасности в реконструируемом цехе являются зоны выделения формальдегида: прессовое отделение, клеенаносящие вальцы.
5.1.2Инженерные мероприятия по обеспечению безопасности технологического процесса
При размещении оборудования в цехе учитывались следующие факторы:
объемно-планировочные и конструктивные решения здания;
размеры сырья, материалов, продукции, отходов, их положение в процессе обработки, перемещения и складирования;
габариты и тип оборудования, условия его обслуживания и ремонта;
установленные нормы площади для размещения станков с учетом зон для их обслуживания.
В реконструируемом цехе взаимное расположение оборудования и рабочих мест обеспечивает безопасный доступ к рабочему месту, удобные и безопасные действия с сырьем, материалами и отходами.
Расстояние от стены до тыльной стороны станка составляет не менее 0,7 м, от стены до станка со стороны рабочей зоны не менее 1,5 м, между тыльными сторонами станков не менее 1,0 м.
В цехе предусмотрены проходы и проезды шириной до 4 м, 6 выходов из цеха.
Перемещение шпона и фанеры по цеху осуществляется с помощью автопогрузчиков. Складирование шпона и фанеры производится на подстопных местах с учетом норм проектирования. Размеры стоп и пакетов на подстопных местах приняты с учетом использования транспортных средств с соответствующим ограничением по высоте.
5.1.3Инженерные мероприятия по обеспечению санитарно-гигиенических мероприятий
К инженерным решениям по обеспечению санитарно-гигиенических условий труда относятся: устройство естественного и искусственного освещения, водоснабжения.
1. Искусственное освещение. В отделении шлифования, упаковки фанеры выполняется работа, не требующая высокой точности. Для такого вида работы строительными нормами и правилами предусмотрено устройство общего рабочего искусственного освещения.
Рассчитаем искусственное освещение отделения с размерами: длина L=34 м, ширина В=30 м, высота Н=6 м. Класс пожароопасности помещения — П–II. По условиям окружающей среды помещения цеха — сухое.
Тип светильника и проводки выбираем в зависимости от класса помещения (прил. 16, 17. / 4 /). Принимаем светильник типа МЛ, проводка открытая с проводом марки АТПРФ.
По разряду и подразряду выполняемой работы принимаем необходимую минимальную освещенность (прил. 1. / 4 /): для IV разряда подразряда Г–150 лк.
С учетом повышения норм освещенности на одну ступень принимаем минимальную освещенность Еmin=200 лк.
С помощью прил. 18. / 4 / определяем коэффициент запаса Кз=2.
По выбранному типу светильника находим оптимальное отношение расстояния между светильниками к высоте подвески (прил. 19. / 4 /)
g=Lсв/Hсв=1,4. (5.1)
Схема к расчету искусственного освещения включает:
Н — высота помещения; Нсв — высота подвеса светильников над рабочим местом; hсв — высота свеса светильников.
Высота подвеса светильников над рабочим местом
Нсв=Н–hсв–0,8; (5.2)
hсв=0,2·(Н–0,8)=0,2·(6–0,8)=1,04 м;
Нсв=6–1,04–0,8=4,16 м.
Определим:
Расстояние между рядами светильников
Lсв=g·Нсв=1,4·4,16=5,82 м;
Расстояние от стены до первого ряда светильников
L1=0,3·Lсв=0,3·5,82=1,75 м;
Расстояние между крайними рядами светильников по ширине помещений
L2=B–2·L1=30–2·1,75=26,5 м;
Количество рядов светильников по ширине помещения
Пр.св=L2/Lсв+1=26,5/5,82+1=5,55 (принимаем 6 рядов);
5. Расстояние между светильниками в ряду
L3=0,5·Нсв=0,5·4,16=2,1 м;
6. Расстояние между крайними светильниками по длине ряда
L4=A–2·L1=34–2·1,75=30,5 м;
7. Количество светильников в ряду
Псв.р.=L4/L3+1=30,5/2,1+1=15,5 (принимаем 16 светильников);
8. Общее число светильников в цеху
Nсв=Пр.св·Псв.р.=6·16=96
9. Индекс помещения
i= A*B/(Hcв*(А+В))=34*30/(4,16*(34+30))=3,83;
10. Коэффициенты отражения стен, потолка, рабочей поверхности (прил. 8. / 4 /)
gпот=0,5; gстен=0,3; gраб.пов.=0,1;
11. Коэффициент использования светового потока по индексу помещения и коэффициентам отражения (прил. 20. / 4 /)
hи=0,615
12. Коэффициент, учитывающий неравномерность освещения z: для люминесцентных ламп принимается равным 1,1.
13. Необходимый световой поток одной лампы
Еmin·К3·z·Sп
Fл= Nсв·Пл·hи (5.3)
200·2·1,1·(34·30)
Fл= 96·2·0,615 =3800.8 лм;
14. По световому потоку (прил. 21. / /) выбираем лампу необходимой мощности: принимаем лампу типа ЛХБ65–4 со световым потоком 3820 лм.
15. Действительную освещенность на рабочих местах
Fл·Nсв·nл·hи (5.4)
Eдейств.= K3·z·Sп
3820·96·2·0,615
Eдейств= 2·1,1·(34·30) =201 лк.
Принятые лампы обеспечивают необходимую освещенность, так как минимальная освещенность при IV разряде зрительных работ составляет 200 лк.
2. Водоснабжение и канализация. Размещение и устройство водопроводных сооружений соответствует СНиП 2.04.02. Выпуск всех сточных вод предусматривается в общегородскую канализацию. Водоснабжение для хозяйственно-бытовых и санитарных нужд от городского водопровода.
Согласно СНиП 2.04.02 норма расхода воды на хозяйственно-бытовые нужды составляет 25 л на человека в смену, температура воды 8–20˚С; норма расхода воды для душей — 500 литров на человека в смену, для умывальников — 160–200 литров на человека, температура воды 37˚С, продолжительность работы душа после каждой смены — 45 минут.
Расход воды душевыми Qд, м3/год
Qд=Ад·0,75·N·nд/1000; (5.5)
где Ад — норма расхода воды, м3/сетку;
N — количество смен в году;
nд — количество душевых;
0,75 — продолжительность работы душа в смену.
Qд=500·0,75·(233·3)·10/1000=2621,25 м3/год.
Расход воды умывальниками Qу, м3/год
Qу=Ау·0,75·N·nу/1000, (5.6)
где Ау — норма расхода воды, м3/умывальник;
N — количество смен в году;
nу — количество умывальников.
Qу=200·0,75·(233·3)·5/1000=524,25 м3/год.
Общий расход воды
Qобщ.=Qд+Qу=2621,25+524,25=3145,5 м3/год.
Канализационная сеть фанерного цеха общая с сетью канализации, которая охватывает территорию предприятия.
5.1.4Противопожарная профилактика
Согласно СниП 2.01.02 / 5 / здание фанерного цеха II степени огнестойкости сборное железобетонное. Здание одноэтажное, высотой 6 м.
В помещении расположены ящики с песком. Воздуховоды вентиляторов изготовлены из несгораемых материалов. Исходя из категории пожароопасности производства (В) и степени огнестойкости здания II предусматривается 6 выходов наружу, расстояние от наиболее удаленного рабочего места до ближайшего эвакуационного выхода составляет 70 м. Это позволяет работникам своевременно покинуть помещение при возникновении пожара.
При загорании электрооборудования, находящегося под напряжением, тушение производится углекислотными огнетушителями марок ОУ–2 и ОУ–5, в остальных случаях применяются огнетушители пенные марок ОП–5 и ОХП–10. Для внутренней системы пожаротушения на внутренней сети водопровода установлены внутренние пожарные краны. Для повышения напора воды установлены стационарные пожарные насосы. Для наружного пожаротушения установлена кольцевая сеть с бесперебойной подачей воды на случай аварии магистрали. Для тушения пожара вода из водопровода отбирается через гидранты. Гидранты установлены вдоль дорог и проездов на расстоянии 5 м от стен здания.
Рассчитаем расход воды на внутреннее и наружное пожаротушение, л/год
А=3600·t·n·(gнар+gвн), (5.7)
где t — продолжительность тушения пожара, ч;
n — количество одновременных пожаров в год;
gнар, gвн — удельный расход воды на наружное и внутреннее пожаротушение соответственно, л/с.
Для предприятия площадью до 150 га принимаем 1 пожар в год продолжительностью 3 часа. Для внутреннего пожаротушения здания II степени огнестойкости принимаем 2 струи воды мощностью 2,5 л/с. Расход воды на наружное пожаротушение 15 л/с.
Тогда суммарный расход воды составит
А=3600·3·1·(2·2,5+15)=216000 л/год.
5.2 Мероприятия по безопасности жизнедеятельности
Безопасность жизнедеятельности – одна из важнейших проблем человечества с древних времен. Как известно, человек всегда существовал в окружении различных опасностей. В основном это были опасности природного характера, а с развитием цивилизации к ним постепенно добавлялись многочисленные опасности антропогенного, техногенного и экологического характера.
В условиях современной техносоциальной среды вопросы обеспечения безопасности жизнедеятельности не только резко обострились, но и приобрели черты проблемы выживания человека. Этот факт подтверждает то, что ежегодно в стране в различных областях деятельности человека происходят миллионы несчастных случаев, сотни тысяч из них заканчиваются трагически. От аварий и катастроф, стихийных бедствий и несчастных случаев государство несет огромный материальный ущерб, что снижает уровень социально-экономической безопасности как общества в целом, так и отдельного человека.
Необходимо отметить, что на сегодняшний день на устойчивость работы предприятия в чрезвычайных ситуациях (ЧС) оказывают влияние различные факторы, основными из которых являются:
– надежность системы обеспечения объекта всем необходимым для производства продукции (сырьем, топливом, энергией, газом, водой и так далее);
– устойчивость и непрерывность управления производством;
– надежность охраны рабочих и служащих от результатов стихийных бедствий, аварий, катастроф, а также от воздействия поражающих факторов современных средств поражения;
– способность инженерно-технического комплекса противостоять этим воздействиям;
– подготовленность объекта к ведению аварийно-спасательных и других неотложных работ, а также работ по восстановлению разрушенного производства.
Перечисленные факторы определяют и основные требования к устойчивости работы хозяйственных объектов в условиях ЧС и пути ее повышения.
Поэтому для повышения устойчивости работы предприятия в дипломном проекте предусмотрен ряд инженерно-технических мероприятий по безопасности жизнедеятельности работающих цеха фанеры.
Наиболее опасной зоной в цехе, с точки зрения возможности возникновения ЧС, является участок сушки шпона. Поэтому на случай аварийной ситуации, то есть при загорании шпона в сушилке, разработана инструкция по ее ликвидации:
1. При загорании шпона следует отключить вентиляторы, обеспечивающие подачу сушильного агента.
2. Отключить сушилку от электросети.
3. Тушить загоревшийся шпон, используя огнетушители ОП-5, ОП-7 и другие.
При сильном пожаре, возникшем на участке сушки шпона, огонь, распространяясь, может достичь участка склеивания, что может привести к образованию взрыва, из-за наличия в воздухе рабочей зоны паров формальдегида и фенола. Поэтому в цехе по производству фанеры для предотвращения данной ЧС предусматриваем включение в аварийной вентиляции в случае данной нештатной ситуации.
В качестве оборонительных сооружений, для защиты работающих от воздействия поражающих факторов современных средств поражения, на предприятии предусмотрены: противорадиационное укрытие и бомбоубежища. Зона эвакуации предприятия расположена в 30 км от городской черты, куда работающих эвакуируют автотранспортом от сборного эвакуационного пункта.
Безопасность жизнедеятельности на предприятии достигается также путем проведения комплекса социально-экономических, организационных, технических, гигиенических и лечебно-профилактических мероприятий, направленных на сохранение здоровья и работоспособности человека во всех сферах его деятельности.
6. МЕРОПРИЯТИЯ ПО ОХРАНЕ ОКРУЖАЮЩЕЙ СРЕДЫ
Процесс производства фанеры связан с большим количеством вредных и опасных факторов для окружающей среды и человека. К ним относятся повышенные температуры оборудования и окружающего воздуха, высокий уровень шума и вибрации, запыленность, загазованность и подвижность воздуха, а также ряд химических факторов: общетоксические, раздражающие, сенсибилизирующие. Поэтому процесс производства связан с возможностью загрязнения окружающей среды – воздуха, почвы и водоемов, а также со значительной пожароопасностью.
Основными материалами в производстве фанеры являются древесина и смола. Поэтому основными вредными выбросами будут приведенные в таблице 6.1.
Таблица 6.1.
Основные вредные выбросы цеха фанеры
| Наименование вещества | ПДК, мг/м2 | Класс опасности | Выброс веществ в атмосферу, т/год | ||
| ПДК м.р. | ПДК с.с. | ПДК р.з. | |||
| Формальдегид | 0,035 | 0,012 | 0,5 | 2 | 1,53 |
| Аммиак | 0,2 | 0,2 | 20 | 2 | 1,228 |
| Пыль древесная | 0,5 | 0,15 | 6 | 4 | 17,47 |
На складах сырья фанерного предприятия, а также на участках подготовки сырья к лущению (гидротермическая обработка, разделка сырья) опасность загрязнения почвы и речной воды велика. Здесь скапливается большое количество древесины, которая сама по себе подвержена заражению различными микроорганизмами, грибковыми заболеваниями, поражению насекомыми и другими. Кроме того, на операциях гидротермической обработки, разделки сырья скапливается большое количество отходов в виде щепы, опилок, древесного мусора. Эти отходы и мусор, в тех или иных количествах перемешанные с грунтом, землей, представляют собой серьезный источник заражения и загрязнения окружающей среды, что недопустимо.
Эффективными мероприятиями по охране окружающей среды на складах сырья и участке подготовки сырья к лущению являются:
- устройство бетонированных площадок для складирования древесины с организацией хорошо и эффективно действующей системы по очистке сточных вод;
- своевременная уборка и утилизация всех древесных отходов, образующихся при окорке и разделки древесного сырья.
На сушильном участке используются следующие мероприятия по охране окружающей среды:
- наличие систем по очистке воздуха перед выбросом его в атмосферу;
- наличие вытяжных систем, исключающих загазованность помещений.
Для деревообрабатывающих производств характерны следующие методы очистки выбросов в атмосферу:
1) от частиц аэрозолей (пыль, волокна, жидкие частицы):
- осаждение в поле силы тяжести;
- инерционное осаждение;
- осаждение в поле центробежной силы;
- мокрое пылеулавливание;
- фильтрование;
2) от газов и паров:
- адсорбция;
- абсорбция;
- термическое обезвоживание;
- биологическое окисление.
Для очистки промышленных выбросов от вредных паров и газов (например, формальдегида) на предприятии применяют факельные топки, принцип действия которых основан на методе термического разложения на безопасные вещества.
Для очистки сточных вод деревообрабатывающей промышленность используются следующие методы: механические; химические; биологические.
Токсичные продукты, содержащиеся в сточных водах, разлагаются методами биологической очистки. При этом за счет биохимического распада фенола удается довести его содержания в сточных водах до 0,1 мг/л. На предприятии сточные воды подкисляют сульфатом алюминия, доводя рH до 4. С помощью этого метода смолы почти полностью переходят в осадок, который легко отфильтровать особенно в тех случаях, когда осаждение проводят при повышенных температурах. После этого воду необходимо нейтрализовать гашеной известью (при рH=6,5-8,0), а образовавшийся сульфат кальция отфильтровать.
Мероприятия по утилизации отходов. Для удаления образующихся в фанерном производстве отходов на предприятии стали использовать малоотходную технологию переработки древесины. Обеспечивается это тем, что отходы после разделки сырья, лущения чураков и обрезки фанеры, а также некоторые другие используются для изготовления технологической щепы (производство древесностружечных плит), а также в качестве топлива.
Таким образом, рассмотренный комплекс мероприятий позволяет значительно уменьшить вредное воздействие фанерного производства на окружающую среду, а также улучшить санитарно-гигиенические условия труда на предприятии в целом.
7. контроль производства
Выпуск продукции высокого качества — одна из основных задач предприятий, включающая в себя вопросы, связанные с состоянием используемого оборудования и контрольно-измерительных приборов, совершенством технологии изготовления фанеры и регламентирующей ее документации, систематическим анализом причин появления дефектов в готовой продукции, квалификацией исполнителей и работников отдела технического контроля и т.д.
Один из факторов, способствующий повышению качества готовой продукции – эффективный производственный контроль, включающий в себя входной контроль исходного сырья и материалов, операционный контроль на всех стадиях изготовления продукции и приемочный контроль качества.
Система контроля качества сырья и материалов представлена в таблице 7.1.
Готовая продукция должна соответствовать требованиям, приведенным в таблице 7.2
Таблица 7.1
Схема контроля производства
| № п/п | Наименование контролируемой стадии | Параметры контроля | Частота снятия показаний | Нормативная величина контролируемых параметров |
| 1 | 2 | 3 | 4 | 5 |
| 1. | Гидротермическая обработка | – температура воды в бассейне; | 2 раза в смену | ±5˚С |
| – время ГТО сырья; | ежесменно | Не более ±0,5 ч. | ||
| – качество ГТО. | ежесменно | — | ||
| Температуру воды в бассейне и продолжительность проварки сырья регистрировать в журнале | Постоянно | — | ||
| 2. | Раскряжевка сырья | – размер чураков по длине; | 2 раза в смену | ±3 см |
| перпендикулярность продольной оси чурака (косорез) | 2 раза в смену | ±2 не более 1 см | ||
| 3. | Заточка инструмента | – параметры режущего инструмента | 1 раз в смену | — |
| 4. | Лущение шпона | – правильность установки ножа и прижимной линейки | После каждой замены инструмента | — |
| – центровка | 1 раз в смену | — | ||
| – толщина и размеры листов шпона | 2–3 раза в смену |
l=(1300:3750)±5 (150:750)±10 Sш=(1,25:4,0)± 0,10 |
||
| – качество лущения | 2–3 раза в см. | — | ||
| – диаметр карандашей | 2–3 раза в см. | ±3 мм | ||
| – косина листа | 2–3 раза в см. | Не должна превышать 5 мм на 1 м длины кромки листа. | ||
| 5. | Сушка шпона | – влажность шпона | 1 раз в см. | 6±2% |
| – давление пара | Постоянно | |||
| – температура в сушилке | 1 раз в неделю | |||
| – время прохождения шпона | 1 раз в неделю | |||
| – качество сушки | постоянно | — | ||
| 6. | Клейка фанеры | – расход клея на 1 м2 намазываемой поверхности | 1 раз в смену | |
|
– сборка пакетов в соответствии ГОСТ 3916.1–96 ГОСТ 3916.2–96 |
постоянно | — | ||
| – время загрузки | постоянно | |||
| – подъем давления | постоянно | |||
| – выдержка в прессе | постоянно | |||
| – температура | постоянно | |||
| 7. | Обрезка фанеры | – размер | 2 раза в смену | (1525х1525)±4мм |
| – качество | 2 раза в смену | — | ||
| – косина | 2 раза в смену | Не должна превышать 2 мм на 1 м длины кромки листа | ||
| 8. | Шлифовка фанеры | – качество | постоянно | — |
| –толщина | постоянно |
Предельное отклонение для шлиф. фанеры +(0,2+0,03*Sф) –(0,4+0,03*Sф) где Sф — номинальная толщина фанеры |
||
| 9. | Качество сортировки | — | постоянно | — |
| 10. | Качество починки | — | постоянно | — |
| 11. | Упаковка фанеры | – качество упаковки | 1 раз в смену | — |
| 12. | Маркировка фанеры | – приспособление и материалы для маркировки | постоянно | — |
Таблица 7.2.
Приемочный контроль качества фанеры
| Контролируемый параметр | Способ измерения |
|
Толщина фанеры Разнотолщинность Длина и ширина фанеры Измерение пороков древесины и дефектов обработки Отклонение от прямолинейности кромок листа фанеры Косина |
Измеряется на расстоянии не менее 25 мм от кромок и посредине каждой стороны листа толщиномером, соответствующим ГОСТ 6507, с ценой деления не более 0,1 мм. За фактическую толщину листа принимается среднее арифметическое значение результатов четырех измерений Разность между наибольшей и наименьшей толщиной четырех измерений Измеряется в двух точках параллельно кромкам на расстоянии не менее 100 мм от кромок металлической рулеткой, соответствующей ГОСТ 7502-80, с погрешностью измерения - 1мм. За фактическую длину (ширину) листа принимается среднее арифметическое значение результатов измерений. Визуально по ГОСТ 30427 Определяется измерением максимального зазора между кромкой листа и кромкой металлической линейки. Замер производится щупом (ГОСТ 8925) с погрешностью 0,2 мм. Измерение по ГОСТ 30427 |
8. ЭКОНОМИЧЕСКИЙ РАЗДЕЛ
Проект реконструкции предусматривает частичную замену ныне действующего оборудования предприятия ОАО ”ФанДОК” на более производительное с увеличением объема производства. Годовой выпуск продукции до реконструкции составлял 36,5 тыс. м3 фанеры в год.
8.1 Расчет годового объема производства фанеры
После реконструкции предусматривается увеличение мощности предприятия до 53685,2 м3 фанеры в год. Поэтому расчет товарной продукции представлен в таблице 8.1.
Таблица 8.1
Расчет объема производства и реализации продукции
| Название продукции | Выпуск продукции в натуральном выражении, м3 | Цена за единицу продукции, руб. | Реализованная (товарная) продукция, млн. руб. |
|
Фанера общего назначения |
53685,2 | 240617,0 | 12917,6 |
8.2 Расчет капитальных вложений на реконструкцию
Так как в результате реконструкции не предусматривается расширение здания цеха, то стоимость здания в расчетах принимаем равной балансовой стоимости. Здания, сооружения и передаточные устройства цеха полностью изношены (остаточная стоимость равна нулю).
Расчеты затрат, связанных с реконструкцией, представлены в таблице 8.2.
Таблица 8.2
Расчет стоимости рабочих машин и оборудования
| Название оборудования | Количество единиц | Стоимость единицы, тыс. руб. | Стоимость всего оборудования, тыс. руб. |
| Линия лущения “Рауте” | 3 | 26968 | 80904 |
| Петлеукладчик | 6 | 26,1 | 156,6 |
| Лущильный станок ЛУ17-10 | 3 | 700 | 2100 |
| Ножницы для рубки шпона | 6 | 70,1 | 420,6 |
| Сушилка “Вяртсиля” | 2 | 1450 | 2900 |
| Сушилка СУР-4 | 4 | 1900 | 7600 |
| Линия ребросклеивания | 1 | 5000 | 5000 |
| Гильотинные ножницы | 4 | 135 | 540 |
| Ребросклеивающий станок | 2 | 900 | 1800 |
| Шпонопочиночный станок | 8 | 113,5 | 908 |
| Обрезной станок | 4 | 62,8 | 251,2 |
| Пресс ДА4438 | 1 | 30000 | 30000 |
| Клеевые вальцы КВ-18 | 6 | 684,2 | 4105,2 |
| Пресс П714-Б | 5 | 28600 | 143000 |
| Механизация пресса (этажерки) | 6 | 652,1 | 3912,6 |
| Обрезной станок Ц-6 | 1 | 250 | 250 |
| Шлифовальный станок | 1 | 35000 | 35000 |
| Всего | 34 | 318347 | |
| Демонтируется | |||
| Сушилка “Вяртсиля” | 2 | 1450 | 2900 |
| Сушилка СУР-4 | 4 | 1900 | 7600 |
| Лущильный станок ЛУ17-10 | 3 | 700 | 2100 |
| Обрезной станок | 2 | 62,8 | 125,6 |
| Линия лущения “Raute” | 3 | 26969 | 80904 |
| Пресс П-714 | 5 | 28600 | 143000 |
| Пресс ДА4438 | 1 | 30000 | 30000 |
| Околопрессовая механизация | 6 | 652,1 | 3912,6 |
| Всего | 26 | 270542,2 | |
| Новое оборудование | |||
| Линия лущения “Рауте” | 4 | 359569,3 | 1078708 |
| Сушилка “Babkok” | 3 | 26667,0 | 80001,0 |
| Линия сортировки шпона | 2 | 20000,0 | 40000,0 |
| Линия склеивания фанеры | 3 | 100000,0 | 300000,0 |
| Линия сортировки фанеры | 2 | 22500,0 | 45000,0 |
| Вагонные весы | 1 | 14200,0 | 14200,0 |
| Механические весы | 1 | 10500,0 | 10500,0 |
| Итого | 15 | 1568409,0 | |
Затраты на демонтаж в расчетах принимаем равными 5% от стоимости демонтируемого оборудования. Они составят 13527,1 тыс. руб.
Затраты на доставку и монтаж нового оборудования
1568409,0·0,05=78420,45 тыс.руб.
Тогда стоимость оборудования после реконструкции составит
318347-270542,2-13527,1+1568409+78420,45=1681107,1 тыс.руб
8.3 Расчет стоимости основных фондов реконструируемого цеха
Расчет стоимости основных производственных фондов (ОПФ) сводим в таблицу 8.3.
Таблица 8.3
Стоимость ОПФ до и после реконструкции
| Название ОПФ | Стоимость ОПФ до реконструкции, тыс. руб. | Стоимость ОПФ после реконструкции, тыс. руб. |
| Здания | 35 | 35 |
| Сооружения | 12 | 12 |
| Передаточные устройства | 21 | 21 |
| Рабочие машины и оборудование | 318347 | 1681107,1 |
| Силовые машины и оборудование | 349,2 | 349,2 |
|
Измерительные и регулирующие приборы |
1389,7 | 1389,7 |
| Инструмент | 1597,0 | 1597,0 |
| Производственный и хозяйственный инвентарь | 1064,6 | 1064,6 |
| Транспортные средства | 26985,4 | 26985,4 |
| Итого | 349801 | 1712561 |
Сумма дополнительных капиталовложений в ОПФ составит
1712561-349801=1362760 тыс.руб.
8.4. План по труду и заработной плате
8.4.1Расчет фонда времени одного работающего
В расчете определяем число дней и часов, которое должен отработать один работающий. Расчет сведен в таблицу 8.4.
Таблица 8.4
Баланс рабочего времени одного рабочего
| Показатель | По проекту |
| Календарный фонд времени,дни | 365 |
| Количество нерабочих дней, всего | 112 |
| в том числе | |
| Праздничные | 9 |
| Выходные | 103 |
| Капитальный ремонт | -- |
| Профилактический ремонт | -- |
| Номинальный фонд времени, дни | 253 |
| Невыходы на работу, всего | 31 |
| в том числе | |
| отпуск очередной | 24 |
| по учебе | 2 |
| по болезни | 3 |
| декретный отпуск | 2 |
| Эффективный фонд времени, дни | 222 |
| Номинальная продолжительность рабочей смены, ч | 8 |
| Внутрисменные потери, ч | 0,2 |
| Средняя продолжительность смены, час | 7,8 |
| Эффективный фонд рабочего времени, час | 1731,6 |
8.4.2 Расчет фонда заработной платы рабочих, руководителей, специалистов и служащих
Расчет количества основных производственных рабочих и тарифного фонда их заработной платы приведен в таблице 8.5.
Часовые тарифные ставки для основных и вспомогательных рабочих в зависимости от тарифного разряда следующие: I разряд - 245 руб., II разряд – 269,5 руб., III разряд – 330,75 руб., IV разряд – 384,65 руб., V разряд – 423,85 руб., VI разряд –465,5 руб.
В соответствии с этим дневные тарифные ставки будут равны: I разряд - 1960 руб., II разряд - 2156 руб., III разряд – 2646,0 руб., IV разряд – 3077,2 руб., V разряд – 3390,8 руб., VI разряд - 3724 руб.
Расчет численности и фонда заработной платы вспомогательных рабочих приведен в таблице 8.6.
Расчет годового фонда заработной платы основных и вспомогательных рабочих приведен в таблице 8.7.
Таблица 8.5
Расчет количества основных производственных рабочих и тарифного фонда их заработной платы
| Наименование профессии | Кол-во рабочих в смену | Разряд работы | Сменность | Кол-во рабочих в сутки | Кол-во дней работы цеха в году | Необходимое кол-во чел.-дней | Фонд времени работы рабочего, дней | Кол-во рабочих по списку | Тарифная ставка, руб. | Фонд зарплаты, тыс.руб. |
| ГТО сырья | 3 | 4 | 3 | 9 | 253 | 2277 | 222 | 10 | 384,65 | 875,85 |
| 5 | 3 | 3 | 15 | 253 | 3795 | 222 | 17 | 330,75 | 1255,2 | |
| Разделка сырья | 2 | 4 | 2 | 4 | 253 | 1012 | 222 | 5 | 384,65 | 389,3 |
| Лущение и рубка шпона | 4 | 6 | 3 | 12 | 253 | 3036 | 222 | 14 | 465,5 | 1413,3 |
| 12 | 4 | 3 | 36 | 253 | 9108 | 222 | 41 | 384,65 | 3513,4 | |
| Сушка шпона | 6 | 4 | 3 | 18 | 253 | 4554 | 222 | 21 | 384,65 | 1751,7 |
| Сортировка шпона | 2 | 4 | 3 | 6 | 253 | 1518 | 222 | 7 | 384,65 | 583,9 |
| Починка шпона | 8 | 4 | 3 | 24 | 253 | 6072 | 222 | 28 | 384,65 | 2335,6 |
| Ребросклеивание шпона | 2 | 4 | 2 | 4 | 253 | 1012 | 222 | 5 | 384,65 | 389,3 |
| Приготовление клея | 2 | 3 | 2 | 4 | 253 | 1012 | 222 | 5 | 330,75 | 334,7 |
| Клейка фанеры | 6 | 5 | 3 | 18 | 253 | 4554 | 222 | 21 | 423,85 | 1930,2 |
| 12 | 4 | 3 | 36 | 253 | 9108 | 222 | 41 | 384,65 | 3513,4 | |
| Обрезка фанеры | 2 | 4 | 2 | 4 | 253 | 1012 | 222 | 5 | 384,65 | 389,3 |
| Шлифование | 2 | 4 | 2 | 4 | 253 | 1012 | 222 | 5 | 384,65 | 389,3 |
| Сортировка | 2 | 4 | 3 | 6 | 253 | 1518 | 222 | 7 | 384,65 | 583,9 |
| Упаковка фанеры | 2 | 3 | 3 | 6 | 253 | 1518 | 222 | 7 | 330,75 | 502,1 |
| Маркировка | 1 | 4 | 3 | 3 | 253 | 759 | 222 | 4 | 384,65 | 291,9 |
| Итого | 209 | 263 | 20442 |
Таблица 8.6
Расчет численности и фонда заработной платы вспомогательных рабочих цеха фанеры
| Наименование профессии | Кол-во рабочих в смену | Разряд работы | Сменность | Кол-во рабочих в сутки | Кол-во часов работы обор. в году | Потребное кол-во чел.-часов | Фонд времени работы рабочего в году, ч | Кол-во рабочих по списку | Тарифная ставка, руб. | Фонд зарплаты, тыс.руб. |
| Рабочие по содержанию и эксплуатации оборудования | ||||||||||
| Слесарь-ремонтник | 5 | 6 | 1 | 5 | 5592 | 27960 | 4848 | 6 | 465,5 | 13015,4 |
| 7 | 5 | 3 | 21 | 5592 | 117432 | 4848 | 25 | 423,85 | 49773,6 | |
| 4 | 4 | 3 | 12 | 5592 | 67104 | 4848 | 14 | 384,65 | 25811,6 | |
| 3 | 3 | 2 | 6 | 5592 | 33552 | 4848 | 7 | 330,75 | 11097,3 | |
| 1 | 2 | 1 | 1 | 5592 | 5592 | 4848 | 2 | 269,5 | 1507 | |
| Электромонтер | 1 | 6 | 1 | 1 | 5592 | 5592 | 4848 | 2 | 465,5 | 2603,1 |
| 4 | 5 | 3 | 12 | 5592 | 67104 | 4848 | 14 | 423,85 | 28442 | |
| Электросварщик | 3 | 6 | 1 | 3 | 5592 | 16776 | 4848 | 4 | 465,5 | 7809,2 |
| 1 | 5 | 2 | 2 | 5592 | 11184 | 4848 | 3 | 423,85 | 4740,3 | |
| Плотник | 5 | 5 | 1 | 5 | 5592 | 27960 | 4848 | 6 | 423,85 | 11850,8 |
| 1 | 3 | 2 | 2 | 5592 | 11184 | 4848 | 3 | 330,75 | 3699,1 | |
| Токарь | 1 | 6 | 1 | 1 | 5592 | 5592 | 4848 | 2 | 465,5 | 2603,1 |
| Заточник | 1 | 6 | 3 | 3 | 5592 | 16776 | 4848 | 4 | 465,5 | 7809,2 |
| Итого | 74 | 102 | 170761,7 | |||||||
| Цеховые рабочие | ||||||||||
| Подсобный рабочий | 1 | 2 | 3 | 3 | 5592 | 16776 | 4848 | 4 | 269,5 | 4521,1 |
| Водитель | 5 | 2 | 3 | 15 | 5592 | 83880 | 4848 | 18 | 269,5 | 22605,7 |
| Итого | 18 | 22 | 27126,8 | |||||||
| Всего | 92 | 124 | 197888,5 | |||||||
Таблица 8.7
Расчет фонда заработной платы
| Наименование групп рабочих | Списочное кол-во рабочих |
Фонд заработной платы по тарифу, тыс.руб |
Премии и другие доплаты |
Фонд часовой заработной платы тыс. руб |
Доплаты к часовому фонду |
Фонд дневной заработной платы тыс. руб |
Доплаты к дневному фонду |
Годовой фонд заработной платы, тыс. руб |
В том числе, тыс. руб |
||||
| % | Сумма, тыс.руб | % | Сумма, тыс.руб | % | Сумма, тыс.руб |
Основ ная зарпла та |
Дополнительная зарплата | ||||||
| Осн. рабочие | 263 | 20442 | 30 | 6132,6 | 26574,6 | 2 | 531,5 | 27106,1 | 8 | 2168,5 | 29274,6 | 26574,6 | 2700 |
| Вспомог. рабочие: | |||||||||||||
| по содерж. обор-ия | 98 | 162952,5 | 30 | 48885,7 | 211838,2 | 2 | 4236,8 | 216075 | 8 | 17286 | 233361 | 211838,2 | 21522,8 |
| пилоножеточи | 4 | 7809,2 | 30 | 2342,8 | 10152 | 2 | 203 | 10355 | 8 | 828,4 | 11183,4 | 10152 | 1031,4 |
| цеховые | 22 | 27126,8 | 30 | 8138 | 35264,8 | 2 | 705,3 | 35970,1 | 8 | 2877,6 | 38847,7 | 35264,8 | 3582,9 |
| Итого | 387 | 312666,7 | |||||||||||
| Премии из прибыли | 187600 | ||||||||||||
| Всего с премиями: | 500266,7 | ||||||||||||
| в том числе | |||||||||||||
| Осн. рабочие | 46839,4 | ||||||||||||
| Вспомог. рабочие: | |||||||||||||
| по содерж. обор-ия | 373377,6 | ||||||||||||
| пилоножеточи | 17893,4 | ||||||||||||
| цеховые | 62156,3 | ||||||||||||
По результатам табл. 8.7 рассчитаем среднемесячную заработную плату одного рабочего Зраб, тыс. руб., по формуле
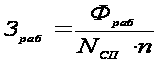 ,
(8.1)
где ФРАБ - фонд оплаты труда рабочего, тыс. руб.;
NСП - списочное число рабочих;
n - количество месяцев в году;
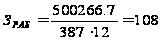 тыс. руб.
Расчет количества и фонда заработной платы руководителей, специалистов и служащих проводим, исходя из штатного расписания служебных окладов предприятия. Результат расчета приведен в таблице 8.8.
Таблица 8.8
Штатное расписание руководителей, специалистов и служащих
| Название должности персонала | Количество штатных единиц | Служебный оклад, руб. | Годовой фонд зарплаты, тыс. руб. |
| Начальник цеха | 1 | 95000 | 1140,0 |
| Зам. нач. цеха | 1 | 88000 | 1056,0 |
| Инженер-технолог | 2 | 80000 | 1920,0 |