Привод торцовочного станка
Размещено на /
Введение
Древесина издавна является одним из наиболее распространенных материалов, применяемых в различных отраслях народного хозяйства. Это объясняется тем, что она легко поддается обработке. При небольшом удельном весе древесина обладает сравнительно высокой прочностью, малыми теплопроводностью, звукопроводностью и другими положительными качествами.
Деревообрабатывающая промышленность чрезвычайно многообразна, но в этом многообразии производств ведущее место занимает лесопиление. Продукция лесопильного производства – пиломатериалы используются или непосредственно, или как сырье и полуфабрикаты (доски, брусья, бруски и т.п.) на самых различных предприятиях нашей страны.
Общая площадь Вологодской области составляет 145,7 тыс. км, из них леса занимают 117 тыс. км2 с общим запасом древесины 1,6 млрд. кубометров, в том числе эксплуатационный фонд составляет 649 млн. кубометров, из них хвойных пород – 318 млн. кубометров. Ежегодная расчетная лесосека – 19,5 млн. кубометров.
Лесной комплекс области представляют более 200 предприятий с общей численностью около 50 тыс. человек, в него входят лесохозяйственные, лесозаготовительные, деревообрабатывающие, целлюлозно-бумажные и мебельные предприятия.
Предприятиями лесопромышленного комплекса производится свыше 100 наименований лесобумажной продукции. Это – лесоматериалы, пиломатериалы, столярные изделия, бумага, целлюлоза, фанера, древесноволокнистые и древесностружечные плиты, обои, спички, мебель, жилые и садовые дома, различная лесохимическая продукция и другие товары народного потребления. Вологодская область является одним из крупнейших в России поставщиков лесопродукции.
Разнообразие оборудования и режущего инструментов деревообрабатывающих предприятий объясняется большим числом методов механической обработки древесины и древесных материалов, применяемых при изготовлении продукции.
Обработка древесины и древесных материалов резанием занимает ведущее место в деревообрабатывающих предприятиях, она является наиболее сложной и дорогостоящей частью процесса производства изделий из древесины.
Современные деревообрабатывающие станки являются сложными технологическими машинами, в их состав входят механизмы резания, подачи, базирования, настройки и регулирования, загрузки и разгрузки заготовок.
Многообразие технологических операций, выполняемых деревообрабатывающими станками, полуавтоматами, автоматами и станочными линиями, предопределяет разнообразие и дереворежущих инструментов, используемых в деревообрабатывающих производствах.
Новые экономические условия третьего тысячелетия, в свою очередь, требуют сегодня от нас и внедрения новой техники, и применение новых технологий в области деревообработки, в виду изменившегося характера производства. Как результат, в данный момент нам необходимы и новые подходы в области лесного станкостроения, потому что со всей остротой стоит вопрос о повышении производительности деревообрабатывающих машин, добиваясь при этом повышения показателей характеризующих качество выпускаемой продукции. Это приводит к потребности лесного станкостроения в высококвалифицированных специалистах, имеющих те знания и те навыки, которые позволяют им принимать вполне адекватные решения для достижения поставленных целей.
В предлагаемой работе разработана конструкция торцовочного станка модели Т1 для производства заготовок из древесины.
1. Состояние вопроса, анализ литературных источников, цель и задачи проекта
Главные задачи лесопильной и деревообрабатывающей промышленности – это повышение производительности труда за счет внедрения прогрессивной технологии и комплекса технических средств на всех стадиях производства; повышение комплексного использования пиловочного сырья путем применения рациональных технологий раскроя, сокращения потерь древесины при транспортировке и хранении, использование отходов лесопиления на технологические цели и частично в качестве топлива; улучшение качественной структуры и повышение качества продукции путем увеличений объема выпуска сухих, обрезных, строганых пиломатериалов и заготовок целевого назначения, организации производства новых видов пилопродукции с улучшенными потребительскими свойствами. Одно из основных направлений развития лесопиления – повышение технического уровня производства путем внедрения прогрессивной технологии и новых видов высокопроизводительного оборудования.
В настоящее время на деревообрабатывающих предприятиях ведущее место занимает обработка древесины и древесных материалов резанием. Она является наиболее сложной и дорогостоящей частью процесса производства изделий из древесины.
Современные деревообрабатывающие станки являются сложными технологическими машинами, в их состав входят механизмы резания, подачи, базирования, настройки и регулирования, загрузки и разгрузки заготовок. Многообразие технологических операций, выполняемых деревообрабатывающими станками, полуавтоматами, автоматами и станочными линиями, предопределяет разнообразие и дереворежущих инструментов, используемых в деревообрабатывающем производстве.
Одним из основных видов резания древесины является пиление. Это операция деления древесины на части многорезцовыми зубчатыми инструментами – пилами, которые способны удалять из бревна или заготовки слой древесины, превращая ее в стружку. Существует три основных вида пил – рамные, ленточные и дисковые. Ленточные пилы представляют собой стальную бесконечную (в виде кольца) полосу с зубьями на одной (реже двух) кромке. У всех пил зубья расположены на полотне, которое, кроме того, имеет присоединительные конструктивные элементы: концы у рамных пил и отверстие у дисковых, служащие для связи с рабочим органом станка и создания в пиле определенного напряженного состояния. Ленточная пила располагается в станке на двух шкивах.
Важнейший размер пилы – толщина ее полотна. Толщина рамных пил S=1,6–2,5 мм при длине полотна L=100–1950 мм, для дисковых пил S=1–5 мм при диаметре D=125–1600 мм и для ленточных S=0,6–2,2 мм при длине, определяемой размерами шкивов станка и расстоянием между ними.
При пилении всегда возникают силы, нормальные к боковой поверхности полотна пилы. Эти силы уравновешиваются внутренними силами упругости полотна пилы, возникающими при поперечной его деформации. При постоянной величине деформации упругие силы тем больше, чем толще полотно и меньше свободная длина рамных и ленточных и диаметр дисковых пил. Утолщение полотна приводит к большому отходу древесины в стружку, поэтому поперечную жесткость пилы увеличивают продольным растяжением внешними силами (полотна рамных и ленточных пил) или центробежными силами инерции (полотна дисковых пил), а также организацией предварительного напряженного состояния полотна или диска вальцовкой и проковкой. Теория и практика пиления установили указанные величины толщины пил в зависимости от длины полотна и диаметра диска.
Зубья пилы – резцы. При пилении работают три режущих кромки, причем зубья пилы не только срезают стружку, но и транспортируют ее из закрытого пропила. В этом сложность резания при пилении. Между зубьями пилы располагаются впадины, заполняемые стружками по мере движения зуба в древесине. В некоторых станках от полезной емкости впадины зависит производительность пилы. Форма (конструкция) зубьев различна при разных видах пиления.
Совершенствование конструкции пил, инструментов и деревообрабатывающих станков ведет к повышению качества пиления, то есть качества поверхности пропила, приближая его к качеству поверхности резания. Решение этой задачи позволит использовать пилы для конечного формирования заготовок и деталей. На лесопильных рамах распиливаются сырые бревна. Получаемые на них доски при сушке меняют форму и размеры, поэтому конечное формирование заготовок и деталей в подобном случае невозможно. Дисковые пилы широко используются для раскроя сухих досок на заготовки. В этом случае пиление должно быть усовершенствовано в такой степени, при которой получаемая после пиления поверхность не требует дополнительной обработки. Значительную роль играет правильное соотношение диаметра пилы и размера заготовки, а также их относительное положение.
Пилы – пока единственный инструмент, являющийся делителем бревна на доски и досок на заготовки и детали. Они далеки от совершенства, и в то же время у них есть качество, делающее их способными выдержать конкуренцию других возможных делителей древесины. Это качество заключается в малой поперечной силе, с которой древесина действует при пилении на пилу, потому что незначительна сумма боковых поверхностей зубьев, скользящих по плоскости пропила.
Существует два вида пиления древесины – продольное и поперечное пиление (торцевание). Для торцевания чаще всего используются дисковые пилы – дереворежущий инструмент высокой производительности, которая определяется большой скоростью резания. Диаметр дисковых пил в зависимости от их назначения изменяется от 125 до 1600 мм. Число зубьев пилы равно z = 26–72, шаг их t = 10–65 мм, толщина полотна S = 1–5 мм. Прочность диска допускает повышение скорости резания до 200–250 м/с. В действительности V=100–120 м/с. Скорость подачи возрастает с развитием механизации и автоматизации операций по загрузке станков заготовками, приему их и передаче в следующий по потоку станок.
Дисковые пилы при поперечном пилении бревен, досок, заготовок на короткие части образуют торцовые поверхности. Если при продольной распиловке поток заготовок в станок непрерывный, при поперечном пилении – прерывный. В круглопильных станках при поперечной распиловке скорость подачи в некоторых случаях переменна и по величине, и по направлению. Изменение скорости подачи связывается с изменением высоты пропила при надвигании доски на пилу или пилы на доску.
Размеры пил при поперечной распиловке зависят от размеров распиливаемых заготовок и близки к размерам пил для продольной распиловки. Менее жесткие требования предъявляются только к толщине полотна. Это объясняется тем, что отход древесины в стружку (опилки) при поперечном распиливании незначителен по сравнению с отходом при продольной распиловке.
Поверхность пропила, образуемая при поперечной распиловке, и торцовая поверхность детали в большинстве случаев не являются конструкционными, так как при торцевании древесина оказывает наибольшее сопротивление, что влияет она качество поверхности. Отношение к торцовой поверхности меняется в связи с целесообразностью и необходимостью сращивать короткие отрезки заготовок в длинные доски и бруски. Это сращивание возможно при соответствующей структуре поверхности, получаемой при пилении. Торцовая поверхность не удовлетворяет в полной мере требованиям к склеиваемым поверхностям. Совершенствование поперечного резания должно привести к получению такой торцовой поверхности, которая может быть склеена с любой другой поверхностью заготовки при достаточной прочности клеевого шва.
Для поперечного раскроя пиломатериалов в лесопильном производстве применяются одно- и многопильные торцовочные станки. Однопильные торцовочные станки выпускаются четырех вдов: с неподвижным суппортом, маятниковые, балансирные и с прямолинейным перемещением плиты (суппортные). К многопильным торцовочным станкам относятся многопильные торцовочные агрегаты: триммеры и слешеры. Примерами многопильных торцовочных станков могут служить Ц27К, ЦЗТ-2М, однопильных – ЦКБ-5, ЦМЭ-3, ЦПА-2, ТС-1, ЦКБ-40.
Торцовочный 27-пильный агрегат Ц27К предназначен для торцовки и одновременно для поперечного раскроя досок на стандартные размеры по длине (при градации через 250 мм) с вырезкой дефектных мест.
Агрегат состоит из следующих основных узлов: станины, пильных головок, конвейера подачи, привода конвейера, командноаппарата, привода рольганга и электрооборудования. В агрегате установлены 27 пил, каждая из которых может подниматься и опускаться на проходящую под ней доску независимо от других пил по команде оператора с пульта управления. Пильные головки приводятся в движение через цепные передачи от общего приводного вала, смонтированного на станине.
Технические характеристики агрегата Ц27К приведены в табл. 1.1.
Таблица 1.1. Технические характеристики агрегата Ц27К
|
Наименование параметра |
Значение |
|
Размеры обрабатываемых досок, мм: длина ширина толщина Количество пил, шт. Диаметр пил, мм Частота вращения пилы, мин-1 Производительность досок, шт./мин |
3000–6500 80–300 13–100 27 600 2080 30–40 |
Торцовочная установка ЦЗТ-2М оборудована транспортером с шестью цепями, двумя рольгангами, рольгангом мерных упоров и тремя пилами с отдельными электродвигателями. Обрабатываемый материал подается на пилы транспортером, шесть цепей которого приводятся в движение от отдельного трехскоростного электродвигателя через редуктор и цепную передачу. Пилы установлены непосредственно на валах специальных электродвигателей. Первая по ходу транспортера пила торцует комлевый конец доски, а две другие, расположенные за рольгангами, торцуют вершинный конец и вырезают дефектные места.
Технические характеристики установки ЦЗТ-2М приведены в табл. 1.2.
Таблица 1.2. Технические характеристики установки ЦЗТ-2М
|
Наименование параметра |
Значение |
|
Размеры обрабатываемых досок, мм: длина ширина толщина Количество пил, шт. Диаметр пил, мм Частота вращения пилы, мин-1 Окружная скорость пилы, м/с |
3000–7000 60–300 12–100 3 500 2930 76 |
Торцовочный станок ЦКБ-5 предназначен для поперечного распиливания досок, горбылей, брусков, реек. Станок состоит из станины, пильного вала и гидропривода подъема пилы. Пильный вал станка вращается в шарикоподшипниках, установленных в гнездах чугунной рамы станины. Пильный вал приводится во вращательное движение через ременную передачу от электродвигателя, установленного на чугунной плите. Плита поднимается нажатием ноги на педаль механизма гидросистемы, в которой через систему рычагов поворачивается заслонка цилиндра на определенный угол для прохода жидкости под плунжер, и одновременно включается электродвигатель.
Технические характеристики станка ЦКБ-5 приведены в табл. 1.3.
Таблица 1.3. Технические характеристики станка ЦКБ-5
|
Наименование параметра |
Значение |
|
Наибольшая ширина распиливаемого материала, мм Наибольшая высота пропила, мм Наибольший диаметр пилы, мм Частота вращения пилы, мин-1 Скорость резания, м/с Наибольшая скорость движения суппорта, м/мин |
350 150 700 1637 60 20–24 |
Торцовочный станок ЦПА-2 с прямолинейным движением пилы и автоматической подачей состоит из станины, в головной части которой вертикально перемещается и поворачивается цилиндрическая направляющая колонна, на которой напрессован корпус.
В корпусе смонтировано 12 подшипников, которые служат направляющими для горизонтального суппорта. В головной части суппорта находится электродвигатель, на валу которого установлена пила.
Технические характеристики станка ЦПА-2 приведены в табл. 1.4.
Таблица 1.4. Технические характеристики станка ЦПА-2
|
Наименование параметра |
Значение |
|
Наибольшая ширина распиливаемого материала, мм Наибольшая высота пропила, мм Наибольший диаметр пилы, мм Частота вращения пилы, мин-1 Скорость резания, м/с Наибольшее число двойных ходов |
500 100 400 1910 62 35 |
Проектируемый торцовочный станок Т1 предназначен для поперечной распиловки досок на планки по длине заготовок бельевых зажимов. При обработке заготовок столь малых размеров на типовых деревообрабатывающих станках происходит перерасход электроэнергии, мощности. Торцовочный станок модели Т1 отличается несложной конструкцией, небольшими габаритами (см. чертеж ДП. 151001.10.23.113.02.00.000), малой мощностью, простотой в управлении и безопасностью в работе. Это однопильный станок. Его уникальность заключается в возможности перемещения каретки стола, на котором располагается заготовка, а также в наличии системы упоров, ограничивающих ход каретки и служащих для фиксации заготовок на столе. Станок снабжен двухкнопочной системой управления, что исключает возможность попадания рук рабочего в зону пиления.
Целью дипломного проекта является разработка конструкции торцовочного станка модели Т1. Для осуществления заданной цели необходимо решить следующие задачи:
– разработать общую компоновку станка;
– разработать конструкцию узлов станка;
– рассчитать и спроектировать привод пилы.
2. Конструкторская часть
2.1 Назначение, характеристика и описание работы станка
2.1.1 Назначение и техническая характеристика станка
Торцовочный станок модели Т1 предназначен для поперечной распиловки досок на планки по длине заготовок бельевых зажимов. Область применения станка – цеха деревообрабатывающих предприятий и цеха небольшой мощности по глубокой переработке древесины.
Техническая характеристика станка приведена в табл. 2.1.
Таблица 2.1. Техническая характеристика станка
|
№ п/п |
Наименование параметра |
Значение |
| 1 | Параметры обрабатываемых досок, мм | |
| высота в пакете | 90 | |
| длина не более | 1500 | |
| 2 | Расчетная производительность, шт./мин | 60 |
| 3 | Частота вращения шпинделя, мин-1 | 3000 |
| 4 | Скорость резания, м/с | 60 |
| 5 | Диаметр пилы, мм | 400 |
| 6 | Габаритные размеры станка, мм | |
| длина | 1000 | |
| ширина | 842 | |
| высота | 1150 | |
| 7 | Масса станка, кг | 250 |
| Характеристика электрооборудования: | ||
| 8 | Род тока питающей сети | Переменный, трехфазный |
| 9 | Частота тока, Гц | 50 |
| 10 | Напряжение, В | 380 |
| 11 | Количество электродвигателей на станке, шт. | 1 |
| 12 | Мощность электродвигателя, кВт | 3 |
Станок оборудован двухкнопочным управлением: кнопка включения электродвигателя привода пилы («Пуск»), кнопка выключения электродвигателя привода пилы («Общий стоп»).
2.1.2 Описание работы станка
Пильный вал с пилой получает вращение от электродвигателя через клиноременную передачу и шкивы (см. чертеж ДП.151001.10.23.113.02.00.000). Пила осуществляет только вращательное движение без дополнительного перемещения.
Имеется каретка со столом для подачи материала. Каретка установлена на шарикоподшипниках с возможностью перемещения по направляющим параллельно плоскости пилы. Для ограничения хода каретки служат амортизаторы из резины и упоры, установленные на направляющих.
На столе имеется съемный торцовочный упор, используемый для фиксации обрабатываемых заготовок.
Включение электродвигателя привода пилы и перемещение стола (через микровыключатель) осуществляется одновременно от кнопки «Пуск» станка. В результате движения каретки с закрепленной на столе заготовкой происходит распил материала. Обратное движение каретки осуществляется посредством пружины.
2.1.3 Основные части станка
Основные части станка: рама, каретка со столом, механизм пиления, патрубок.
Рама представляет собой сварную конструкцию из стальных профилей (см. чертеж ДП.151001.10.23.113.02.04.000), на которой крепится электроаппаратура (выключатель, пускатель). Внутри рамы располагается механизм пиления (электродвигатель, установленный на качающейся подмоторной плите, клиноременная передача, шпиндель, пила). Для безопасной работы станка рама с трех сторон закрыта стальными листами. Для доступа к пиле и двигателю имеется дверца-ограждение.
Стол каретки выполнен в виде сварной конструкции из стальных плиты, ограждения, ребер, листов, упоров (см. чертеж ДП.151001.10.23.113.02.01.000).
Механизм пиления подробно рассмотрен в подразделе 2.2.
Элементами безопасности на станке являются: ограждение, закрывающее верхнюю часть пилы; ограждение-кожух (патрубок), закрывающее нижнюю часть пилы и являющееся одновременно стружко- и пылеприемником. Патрубок имеет сварную конструкцию, выполненную из стальных профилей.
Электрооборудование станка выполнено для питания от сети переменного трехфазного тока частотой 50 Гц и напряжением 380 В. Номинальный ток вводного выключателя – 6,3 А. Для привода станка применен трехфазный асинхронный двигатель с короткозамкнутым ротором.
2.2 Расчет и проектирование привода торцовочного станка
2.2.1 Разработка и описание кинематической схемы привода
Кинематическая схема привода показана на рис. 2.1.
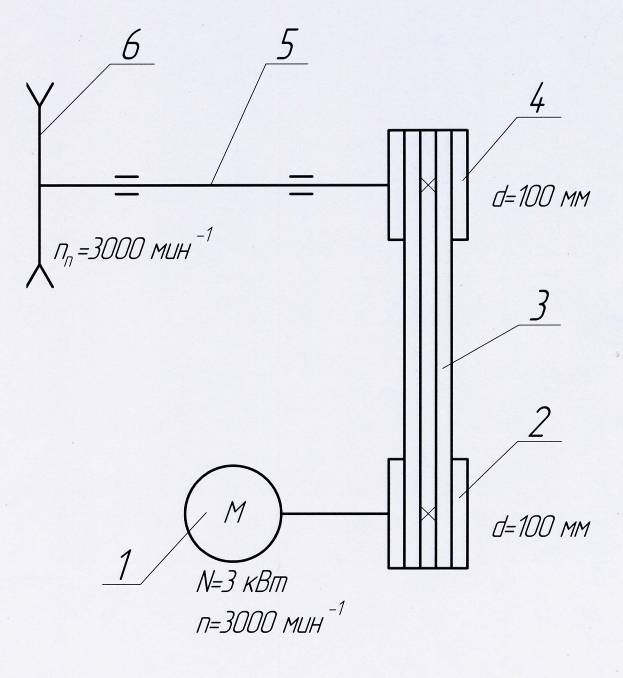
Рис. 2.1 – Кинематическая схема привода
Составные части схемы:
1 – электродвигатель;
2 – шкив ведущий;
3 – клиноременная передача;
4 – шкив ведомый;
5 – пильный вал;
6 – пила.
Вращение передается от электродвигателя через клиноременную передачу, состоящую из ведущего и ведомого шкивов и двух ремней, к пильному валу, на который установлена пила. Пильный вал вращается на двух радиальных подшипниках.
Исходные данные для проектирования:
Мощность на выходном валу привода, кВт 3
Частота вращения шпинделя, мин-1 3000
Диаметр пилы, мм 400
Скорость резания, м/с 60
2.2.2 Энергокинематический расчет привода
Для определения общего К.П.Д. привода необходимо выполнить анализ его кинематической схемы и определить источники потерь мощности при ее передаче от электродвигателя к исполнительному органу рабочей машины. В механических приводах потери мощности возникают во всех видах передач, в подшипниках валов.
Общий К.П.Д. привода определяется по формуле (2.1) [4]:
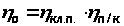 , (2.1)
где  -
общий К.П.Д. привода;
 -
К.П.Д. клиноременной
передачи,
=
0,94…0,96;
 – К.П.Д. пары
подшипников
качения,
=
0,99…0,995.
Подставляя значения в формулу (2.1) получаем общий расчетный К.П.Д. привода:
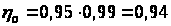
Для выбора электродвигателя определяем требуемую его мощность и частоту вращения.
Требуемая мощность электродвигателя определяется по формуле:
 ,
кВт,
где  -
мощность на
выходном валу
привода, кВт;
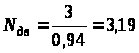 кВт
Зная номинальные значения частот вращения валов электродвигателей, различных марок и значение частоты вращения выходного вала, определим возможные значения общего передаточного отношения привода из соотношения (2.2):
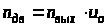 ,
мин-1, (2.2)
где  – частота вращения
выходного вала
привода, мин-1;
 – общее передаточное
отношение
привода.
Возможные значения общего передаточного отношения из формулы (2.2) равны:
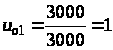
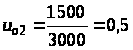
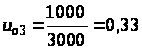
Общее передаточное отношение ио согласно схеме равно икл.п. Выбираем передаточное отношение близкое к единице – ио = 1.
Следовательно, берем синхронную частоту вращения двигателя равной 3000 мин-1. Затем выбираем электродвигатель марки 4AH90L2У3 с техническими характеристиками: Р=3 кВт, nдв=3000 мин-1.
Получаемая частота вращения вала рабочего органа при использовании выбранного электродвигателя находится по формуле (2.3):
 ,
мин-1 (2.3)
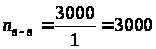 мин-1
Относительная разница в скоростях выходного вала составит:
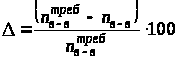 ,
%
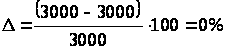 <
5%
Условие выполняется.
Определяем частоты вращения и вращающие моменты на валах:
1) Частота вращения, угловая скорость, мощность и вращающий момент вала электродвигателя.
Частота вращения равна:
пдв =3000 мин-1
Угловая скорость вала определяется по формуле:
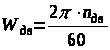 ,
рад-1 (2.4)
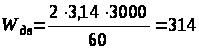 рад-1
Мощность равна:
Nдв=3 кВт
Вращающий момент на валу определяется по формуле:
 ,
Н·м (2.5)
2) Частота вращения, угловая скорость, мощность и вращающий момент пильного вала.
Частота вращения по формуле (2.3) равна:
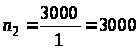 мин-1
Мощность (резания) на пильном валу с учетом перегрузки двигателя, так как работа повторно-кратковременная определяется по формуле:
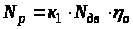 ,
кВт,
где к1 – коэффициент перегрузки, к1=2.
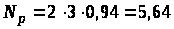 кВт
Угловая скорость по формуле (2.4) равна:
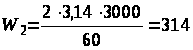 рад-1
Вращающий момент на валу определяется согласно формуле (2.5):
 ,
Н·м
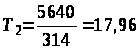 Н·м
2.2.3 Проектирование клиноременной передачи
Исходные данные для проектирования:
Мощность на ведущем валу Р: 3 кВт
Частота вращения ведущего вала n1= nдв: 3000 мин-1
Частота вращения ведомого вала n2: 3000 мин-1
Расчет проводим по методике, изложенной в [5].
Диаметр ведомого шкива определим по формуле:
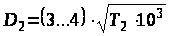 ,
мм,
где Т2 – крутящий момент на ведомом валу, Н-м
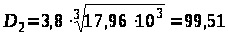 мм
Из стандартного ряда принимаем D2 =100 мм [4, т. 2].
Передаточное отношение ирем без учета скольжения определяется по формуле:
 (2.6)
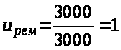
Определяем диаметр ведущего шкива D1 по формуле:
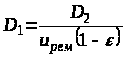 ,
мм, (2.7)
где ε – коэффициент упругого скольжения, ε = 0,01.
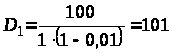 мм
По ГОСТ 1284.3–89 берем ближайшее значение диаметра D1 =100 мм. Уточненное передаточное отношение определяем по формуле (2.7):
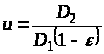
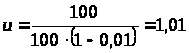
Действительная частота вращения пильного вала из формулы (2.6) будет равна:
 ,
мин-1
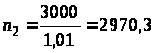 мин-1
Находим расхождение с заданной частотой:
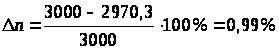 < 5%
Условие выполняется. Окончательно принимаем D1 = D2 =100 мм. Определяем линейную скорость ремня по формуле:
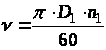 ,
м/с
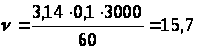 м/с
При этой скорости выбираем клиновой ремень сечением Б [6, т. 2] с площадью поперечного сечения F=138 мм2, параметры ремня – bр=14 мм, bo=17 мм, h=10,5 мм.
Минимальное межосевое расстояние определяем по формуле:
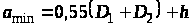 ,
мм
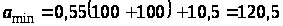 мм
Максимальное межосевое расстояние определяем по формуле:
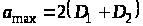 ,
мм
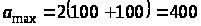 мм
Предварительно принимаем арем = 400 мм. Расчетную длину ремня определяем по формуле:
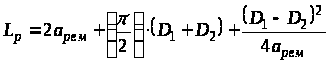 ,
мм
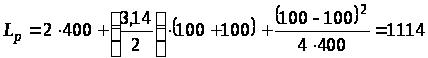 мм
Принимаем по ГОСТ 1284.1–89 стандартное значение Lp =1400 мм. Действительное межосевое расстояние определяем по формуле:
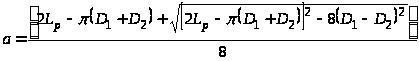 ,
мм
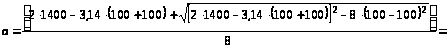 =
543 мм
Для возможности установки и замены ремней должна быть предусмотрена возможность уменьшения межосевого расстояния на 1%, т.е. примерно на 5,5 мм.
Угол обхвата ремня равен:
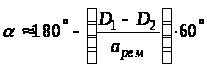
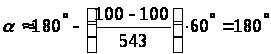
Т.к. α і 150°, значит, межосевое расстояние оставляем тем же. Частоту пробега ремня определяем по формуле:
 ,
с-1
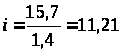 с-1
По ГОСТ 1284.3–89 для D1=100 mm, Lp=1400 мм, n=3000 мин-1 номинальная мощность Ро, передаваемая одним ремнем, равна 2,92 кВт.
Тогда расчетную мощность определим по формуле:
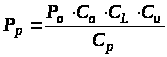 ,
кВт,
где Са – коэффициент угла обхвата, Са = 1;
CL – коэффициент длины ремня, CL = 0,9;
Си – коэффициент передаточного отношения, Си = 1;
Ср – коэффициент динамичности нагрузки, Ср = 1,2.
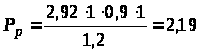 кВт
Расчетное число ремней равно:
 ,
где Cz – коэффициент числа ремней, Cz = 0,95 при z = 2…3.
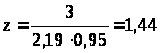
Принимаем z = 2.
Предварительное натяжение каждой ветви ремня:
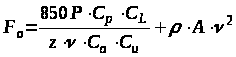 ,
Н,
где ρ – плотность материала ремня, ρ = 1250 кг/м3;
А – площадь поперечного сечения ремня, А= 138·10-6 м2.
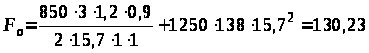 Н
Силу давления на вал, когда ветви ремня параллельны (u=1, α=180°), определим по формуле:
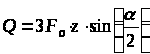 ,
Н (2.8)
Конструктивные размеры ведомого шкива [6, т. 2]:
расчетный диаметр шкива: dp =100 мм,
диаметр отверстия под вал: d0 = 30 мм,
ширина шкива со ступицей: L = 54 мм,
расчетная ширина канавки: 1р =